একটি WPC ছাঁচ একটি পণ্য ফটো এবং বাইরের মাত্রা থেকে নির্বাচন করা যাবে না. টুলিং অবশ্যই কাঠ-প্লাস্টিকের সূত্র, প্রোফাইল সেকশন, আউটপুট, এক্সট্রুডার ডিসচার্জ, ক্রমাঙ্কন পদ্ধতি, কুলিং লাইন এবং ফিনিশড বোর্ড বা প্রোফাইলের জন্য ব্যবহৃত পারফরম্যান্স পরীক্ষার সাথে মেলে।


দ্রুত উত্তর
কিনতে aWPC এক্সট্রুশন ছাঁচ, সহনশীলতা সহ চূড়ান্ত ক্রস-সেকশন পাঠান, সম্পূর্ণ পলিমার এবং কাঠ-ফিলার সূত্র, উপাদান তৈরির পদ্ধতি, লক্ষ্য আউটপুট এবং লাইনের গতি, এক্সট্রুডার ইন্টারফেস, ডাউনস্ট্রিম কুলিং লেআউট এবং একটি সমাপ্ত-পণ্য গ্রহণযোগ্যতা পরিকল্পনা। দৃশ্যমান পৃষ্ঠতল, গুরুত্বপূর্ণ দেয়াল, অভ্যন্তরীণ পাঁজর, গহ্বর, ব্যাসার্ধ এবং অঙ্কনের উপর যেকোন এমবসিং বা স্যান্ডিং ভাতা চিহ্নিত করুন।
শুধুমাত্র একটি শুকনো মাত্রিক রিপোর্ট থেকে টুলিং গ্রহণ করবেন না। নির্ধারিত লাইনের মাধ্যমে সম্মত সূত্রটি চালান, প্রোফাইলটিকে শীতল হতে দিন, তারপরে মাত্রা, প্রাচীর এবং পাঁজরের বেধ, সোজাতা, মোচড়, পৃষ্ঠের অবস্থা এবং দৈর্ঘ্য প্রতি ভর পরিমাপ করুন। পণ্য কর্মক্ষমতা পরীক্ষা সমাপ্ত পণ্য প্রস্তুতকারকের দায়িত্ব থেকে যায়.
একটি গঠন সিস্টেম কিনুন, ইস্পাত একটি বিচ্ছিন্ন ব্লক না
এক্সট্রুশন ছাঁচটি হট প্রোফাইল তৈরি করে কারণ ডব্লিউপিসি মেল্ট এক্সট্রুডার ছেড়ে যায়। সেই প্রোফাইল এখনও নরম এবং আকৃতি পরিবর্তন করতে সক্ষম। ক্যালিব্রেটর, কুলিং সেকশন, সাপোর্ট, হাল-অফ এবং কাটিং ইকুইপমেন্ট তারপর ধরে রাখুন এবং স্থির করুন। একটি ডাই যা একটি বেঞ্চে সঠিক দেখায় তা একটি অস্থির প্রোফাইল তৈরি করতে পারে যদি সেই ডাউনস্ট্রিম অংশগুলির সাথে মেলে না।
নানহাইয়ার ডব্লিউপিসি ছাঁচ পরিসীমা শক্ত এবং পালিশ পৃষ্ঠের সাথে ইস্পাত বডি ব্যবহার করে। ছাঁচগুলি সিএনসি মেশিনযুক্ত এবং তাপ চিকিত্সা করা হয় এবং ঐচ্ছিক কুলিং চ্যানেলগুলি উপলব্ধ। পণ্যের ক্ষেত্রটি শীট, বোর্ড এবং প্রোফাইলগুলিকে কভার করে, যার মধ্যে রয়েছে ডেকিং, বেড়া, প্যানেল এবং কাঠের ফিলার সহ PE বা PP থেকে তৈরি বহিরঙ্গন-আসবাবপত্রের উপাদান।
| আইটেম ক্রয় | এর কাজ | কি উদ্ধৃতি প্রদর্শিত হবে |
|---|---|---|
| অ্যাডাপ্টার এবং খাঁড়ি | এক্সট্রুডার স্রাবকে প্রোফাইল প্রবাহের পথে সংযুক্ত করে | ফ্ল্যাঞ্জ, বোল্ট প্যাটার্ন, রেজিস্টার, সীল, গলিত খাঁড়ি, কেন্দ্রের উচ্চতা, হিটার এবং সেন্সরের বিবরণ |
| এক্সট্রুশন ডাই | গলে বিতরণ করে এবং গরম প্রোফাইল বিভাগ গঠন করে | বডি এবং ইনসার্ট ড্রয়িং, উপাদান, ট্রিটমেন্ট, হিটিং জোন, ফ্লো-সারফেস ফিনিস এবং অ্যাডজাস্টমেন্ট পয়েন্ট |
| ক্যালিব্রেটর বা সাইজিং টুলিং | প্রাথমিক ঠাণ্ডা করার সময় সমালোচনামূলক পৃষ্ঠ এবং মাত্রা সমর্থন করে | বিভাগ সংখ্যা, যোগাযোগ পৃষ্ঠতল, ভ্যাকুয়াম বা জল সংযোগ, সমন্বয় এবং মাউন্ট |
| কুলিং টুলিং | প্রোফাইল সমর্থিত থাকাকালীন তাপ সরিয়ে দেয় | কুলিং চ্যানেল, জলের প্রয়োজনীয়তা, ট্যাঙ্ক বা প্লেট লেআউট এবং সংযোগের আকার |
| অংশ পরিবর্তন করুন | পরিকল্পিত পণ্য বৈকল্পিক অনুমতি দেয় বা রুটিন পরিধান আইটেম প্রতিস্থাপন | অঙ্কন সংখ্যা, সামঞ্জস্যতা ম্যাট্রিক্স, অতিরিক্ত পরিমাণ এবং পরিবর্তন পদ্ধতি |
| হ্যান্ডলিং এবং সমর্থন | টুলিংকে অবস্থান করে এবং এক্সট্রুডার সংযোগ রক্ষা করে | অংশের ওজন, উত্তোলন পয়েন্ট, স্ট্যান্ড, রেল, সেন্টারলাইন সমন্বয় এবং স্টোরেজ ফিক্সচার |
| ডকুমেন্টেশন | উত্পাদন, ইনস্টলেশন, অপারেশন এবং ভবিষ্যতে প্রতিস্থাপন নিয়ন্ত্রণ করে | অনুমোদিত অঙ্কন, উপকরণ বিল, পরিদর্শন রেকর্ড, ম্যানুয়াল এবং খুচরা যন্ত্রাংশ তালিকা |
আমাদের কারখানার দৃশ্য:"WPC ছাঁচের এক সেট" বাক্যাংশটি মূল্য তুলনার জন্য খুবই অস্পষ্ট। একজন সরবরাহকারী শুধুমাত্র উত্তপ্ত ডাই বডি উদ্ধৃত করতে পারে। অন্যটিতে অ্যাডাপ্টার, বেশ কয়েকটি ক্যালিব্রেটর, কুলিং প্লেট, সমর্থন, অতিরিক্ত হিটার এবং কমিশনিং নির্দেশিকা অন্তর্ভুক্ত থাকতে পারে। মোটের তুলনা করার আগে আমরা ক্রেতাকে একটি লাইন-আইটেমের সুযোগ তুলনা করতে বলি।



চূড়ান্ত প্রোফাইল অঙ্কন শুরু বিন্দু
একটি ক্যাটালগ ফটো পণ্য পরিবার দেখায়, কিন্তু এটি টুলিং নিয়ন্ত্রণ করে এমন তথ্য লুকিয়ে রাখে। আমাদের মাত্রা এবং সহনশীলতা সহ একটি বিভাগ দৃশ্য প্রয়োজন। অঙ্কনটি ক্লিপ, ফাস্টেনার, ফ্রেম বা অন্যান্য প্রোফাইলের সাথে মিলিত পৃষ্ঠতলগুলিকেও চিহ্নিত করা উচিত কারণ এই বৈশিষ্ট্যগুলি প্রায়শই একটি আলংকারিক মুখের চেয়ে কঠোর নিয়ন্ত্রণের দাবি রাখে।
একটি ফাঁপা প্রোফাইলের জন্য, প্রতিটি প্রাচীর এবং ওয়েব মাত্রা দিন। একটি শৈল্পিক প্যাটার্ন হিসাবে অভ্যন্তরীণ গহ্বর ছেড়ে না। তাদের জ্যামিতি উপাদান বন্টন, শীতলতা, কঠোরতা, প্রোফাইল ওজন এবং কিভাবে সেকশনটি হাল-অফের অধীনে আচরণ করে তা প্রভাবিত করে।
- সামগ্রিক প্রস্থ, উচ্চতা এবং প্রোফাইল অভিযোজন
- প্রতিটি বাইরের মুখের উপর দেয়ালের পুরুত্ব
- অভ্যন্তরীণ ওয়েব বেধ এবং অবস্থান
- গহ্বরের আকার, পরিমাণ এবং জ্যামিতি
- কোণ এবং অভ্যন্তরীণ ব্যাসার্ধ
- খাঁজ, জিহ্বা, ক্লিপ এবং ফাস্টেনার জোন
- সমালোচনামূলক সহনশীলতা এবং পরিদর্শন তথ্য
- অনুমোদিত নম, মোচড় এবং সোজাতা
- প্রতি ইউনিট দৈর্ঘ্য লক্ষ্য ভর
- দৃশ্যমান মুখ এবং পৃষ্ঠ-ত্রুটি সীমা
- এমবসিং, স্যান্ডিং বা ব্রাশিং ভাতা
- কাটা দৈর্ঘ্য এবং নিম্নধারা কাটিয়া পদ্ধতি
- কঠিন, ফাঁপা, ক্যাপড বা কো-এক্সট্রুডেড নির্মাণ
- অনুমোদিত মাস্টার নমুনা এবং সংশোধন তারিখ
কোল্ড ফিনিশড প্রোফাইলের কপি হিসাবে ডাই ওপেনিং মেশিন করবেন না।গরম WPC বিভাগটি ডাই সোয়েল, ড্রডাউন, ক্রমাঙ্কন এবং কুলিং এর মাধ্যমে পরিবর্তন করতে পারে। টুলিং ক্ষতিপূরণ প্রকৃত সূত্র, আউটপুট এবং ডাউনস্ট্রিম সিস্টেমের চারপাশে বিকাশ করা আবশ্যক।
আমাদের কারখানার দৃশ্য:একটি পরিষ্কার 3D রেন্ডারিং বিক্রয়ের জন্য দরকারী, তবে এটি একটি দুর্বল উত্পাদন নথি। আমরা জিজ্ঞাসা করি যে কোন পৃষ্ঠগুলি অন্য অংশের সাথে একত্রিত হয়, কোন প্রাচীরের শক্তি নিয়ন্ত্রণ করে, কোনটি গ্রাহকরা দেখেন এবং উদ্ভিদটি কোথায় ভিন্নতা গ্রহণ করতে পারে। সেই অগ্রাধিকার মানচিত্রটি প্রতিটি লাইনে একই টাইট সহনশীলতা রাখার চেয়ে বেশি কার্যকর।


WPC সূত্রের একটি পরিবার, একটি কাঁচামাল নয়
একজন টুলিং মেকারের WPC অক্ষরের চেয়ে বেশি প্রয়োজন। পলিমার PE, PP বা PVC হতে পারে। কাঠের উপাদান প্রজাতি, কণার আকার, আকার বিতরণ এবং আর্দ্রতার অবস্থার মধ্যে ভিন্ন হতে পারে। সূত্রে খনিজ ফিলার, লুব্রিকেন্ট, কাপলিং এজেন্ট, পিগমেন্ট, স্টেবিলাইজার, ফোমিং এজেন্ট বা পুনর্ব্যবহৃত উপাদান থাকতে পারে।
নানহাইয়ার ডব্লিউপিসি ছাঁচ পৃষ্ঠা লক্ষ্য উপকরণ হিসাবে কাঠের ফিলার সহ PE এবং PP চিহ্নিত করে। এর পণ্য এবং প্রয়োগের পরিসরে পিভিসি ফোম বোর্ড এবং বিশেষায়িত পিই কাঠ-প্লাস্টিক প্রক্রিয়াকরণও রয়েছে। সঠিক উত্পাদন সূত্র দিন যাতে ছাঁচটি এমন উপাদানের জন্য ডিজাইন করা হয় যা এটিতে প্রবেশ করবে।
| সূত্র ইনপুট | কেন টুলিং সরবরাহকারী এটি প্রয়োজন | কি পাঠাতে হবে |
|---|---|---|
| ম্যাট্রিক্স পলিমার | গলিত আচরণ, তাপমাত্রা উইন্ডো, ড্রডাউন এবং শীতল প্রতিক্রিয়া পরিবর্তন করে | সঠিক রজন গ্রেড, সরবরাহকারী ডেটা শীট এবং শতাংশ |
| কাঠের উপাদান | ফিড আচরণ, প্রবাহ প্রতিরোধ, আর্দ্রতা লোড এবং পৃষ্ঠের চেহারা প্রভাবিত করে | কাঠের ধরন, ময়দা বা ফাইবার, কণার পরিসীমা, বাল্ক ঘনত্ব, আর্দ্রতার অবস্থা এবং শতাংশ |
| মিনারেল ফিলার | সান্দ্রতা, ওজন, পরিধান এবং পৃষ্ঠ পরিবর্তন করে | উপাদানের নাম, কণা ডেটা, চিকিত্সা এবং শতাংশ |
| লুব্রিকেন্ট এবং প্রক্রিয়াকরণ সহায়তা | ডাই রিলিজ, চাপ, পৃষ্ঠ এবং নিম্নধারার চিকিত্সাকে প্রভাবিত করে | পণ্যের নাম, সংযোজন হার এবং মিশ্রণের ক্রম |
| কাপলিং এজেন্ট এবং স্টেবিলাইজার | যৌগিক এবং চূড়ান্ত পণ্য কর্মক্ষমতা পরিবর্তন | গ্রেড এবং শতাংশ, প্লাস কোনো প্রক্রিয়াকরণ সীমাবদ্ধতা |
| রঙ্গক বা ক্যাপ স্তর | দৃশ্যমান পৃষ্ঠ, তাপ প্রতিক্রিয়া এবং সহ-এক্সট্রুশন বিন্যাসকে প্রভাবিত করে | রঙ সিস্টেম, স্তর পুরুত্ব লক্ষ্য, সহ-এক্সট্রুডার অবস্থান এবং প্রবাহ অনুপাত |
| পুনর্ব্যবহৃত সামগ্রী | সান্দ্রতা, দূষণ এবং আর্দ্রতা বৈচিত্র যোগ করতে পারেন | উৎস, প্রস্তুতি, সর্বোচ্চ শতাংশ এবং অনেক পরিবর্তন |
| ফোমিং সিস্টেম | ঘনত্ব উন্নয়ন, চাপ এবং মাত্রিক পুনরুদ্ধারের পরিবর্তন | সম্পূর্ণ প্রণয়ন, লক্ষ্য ঘনত্ব এবং প্রক্রিয়াকরণ উইন্ডো |
ইউ.এস. ডিপার্টমেন্ট অফ এগ্রিকালচারের ফরেস্ট প্রোডাক্টস ল্যাবরেটরি ব্যাখ্যা করে যে প্রক্রিয়াকরণের আগে, একটি পৃথক যৌগিক পদক্ষেপের সময় বা ইন-লাইন এক্সট্রুশন প্রক্রিয়ায় WPC আর্দ্রতা অপসারণ করা যেতে পারে। এর প্রযুক্তিগত অধ্যায়ে আরও উল্লেখ করা হয়েছে যে WPC প্রযোজকরা একটি একক স্ক্রু, ওয়ান-স্টেপ টুইন-স্ক্রু কম্পাউন্ডিং এবং প্রোফাইলিং এবং টেন্ডেম সিস্টেমের মাধ্যমে প্রি-কম্পাউন্ডেড পেলেট সহ বিভিন্ন সরঞ্জাম রুট ব্যবহার করে। ছাঁচটি অবশ্যই সেই রুটের সাথে মিলিত হতে হবে যা তার গলিত সরবরাহ করে।
রেফারেন্স সূত্র নিয়ম:টুলিং চুক্তিতে একটি অনুমোদিত সূত্র এবং প্রস্তুতির পদ্ধতি রাখুন। ভবিষ্যৎ পরিবর্তন সম্ভব, কিন্তু চাপ, পৃষ্ঠ, মাত্রা বা আউটপুট পরিবর্তন হলে দলের একটি বেসলাইন প্রয়োজন।
আর্দ্রতা RFQ এর নিজস্ব লাইন প্রাপ্য। বুদবুদ, পিনহোল এবং ছাঁচের একটি অস্থির পৃষ্ঠ স্টোরেজ, শুকানো, মিশ্রিত করা, খাওয়ানো বা বের করে দেওয়া শুরু হতে পারে। একটি পালিশ প্রবাহ পৃষ্ঠ যৌগের মধ্যে থাকা জল অপসারণ করতে পারে না।
যেভাবে WPC গলিত হয় তার সাথে ছাঁচের সাথে মিল করুন
একটি প্রি-কম্পাউন্ডেড ডব্লিউপিসি পেলেট একটি একক-স্ক্রু প্রোফাইলারের মাধ্যমে চলমান একটি শুষ্ক মিশ্রণ থেকে ভিন্নভাবে ছাঁচে পৌঁছায় যা একটি টুইন-স্ক্রু প্রক্রিয়ায় মিশ্রিত এবং আকৃতির হয়। আউটপুটে বিভিন্ন চাপের স্থায়িত্ব, তাপমাত্রা বন্টন এবং স্ক্রীন সীমাবদ্ধতার সংবেদনশীলতা থাকতে পারে। ছাঁচ সরবরাহকারীকে এক্সট্রুডার এবং অ্যাডাপ্টার পর্যালোচনা করতে বলুন, শুধুমাত্র প্রোফাইল নয়।
| উৎপাদন রুট | সাধারণ ক্রয় ফোকাস | ছাঁচ ইনলেট এ প্রয়োজনীয় তথ্য |
|---|---|---|
| Precompounded pellets এবং একক স্ক্রু প্রোফাইলিং | অবিচলিত পরিবহণ, গলে যাওয়া, চাপ তৈরি করা এবং প্রোফাইল গঠন | পেলেট গ্রেড, আর্দ্রতা, স্ক্রু ব্যাস, আউটপুট, গলিত তাপমাত্রা, চাপ পরিসীমা এবং পরিস্রাবণ |
| এক-ধাপে টুইন-স্ক্রু কম্পাউন্ডিং এবং প্রোফাইলিং | খাওয়ানো, মেশানো, আর্দ্রতা অপসারণ এবং একটি অবিচ্ছিন্ন রুটে গঠন | সম্পূর্ণ সূত্র, ফিডার প্ল্যান, ভেন্টিং, স্ক্রু কনফিগারেশন, স্রাবের চাপ, তাপমাত্রা এবং হারের তারতম্য |
| ট্যান্ডেম এক্সট্রুশন | চূড়ান্ত চাপ এবং প্রোফাইলিং শুল্ক থেকে পৃথক চক্রবৃদ্ধি বা শুকানোর শুল্ক | স্থানান্তর পদ্ধতি, দ্বিতীয়-এক্সট্রুডার ডেটা, গলিত অবস্থা, নিয়ন্ত্রণ যুক্তি এবং বিপর্যস্ত হ্যান্ডলিং |
| কো-এক্সট্রুডেড ক্যাপ বা কার্যকরী স্তর | প্রোফাইলের চারপাশে স্থিতিশীল স্তর বিতরণ এবং আনুগত্য | মূল এবং ক্যাপ সূত্র, প্রবাহ অনুপাত, খাঁড়ি অভিযোজন, পৃথক চাপ এবং স্তর-বেধ গ্রহণযোগ্যতা |
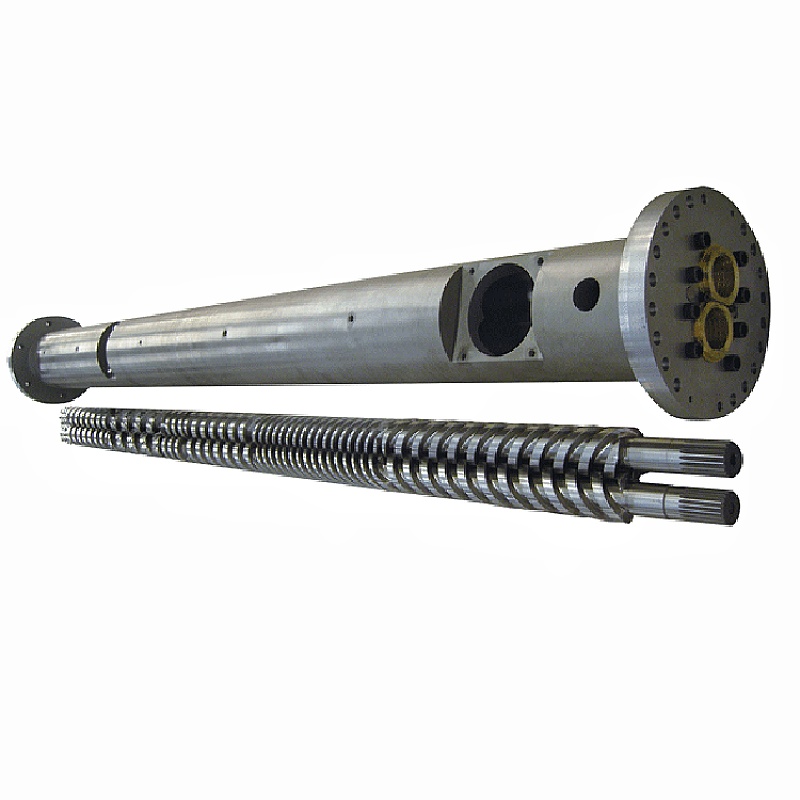
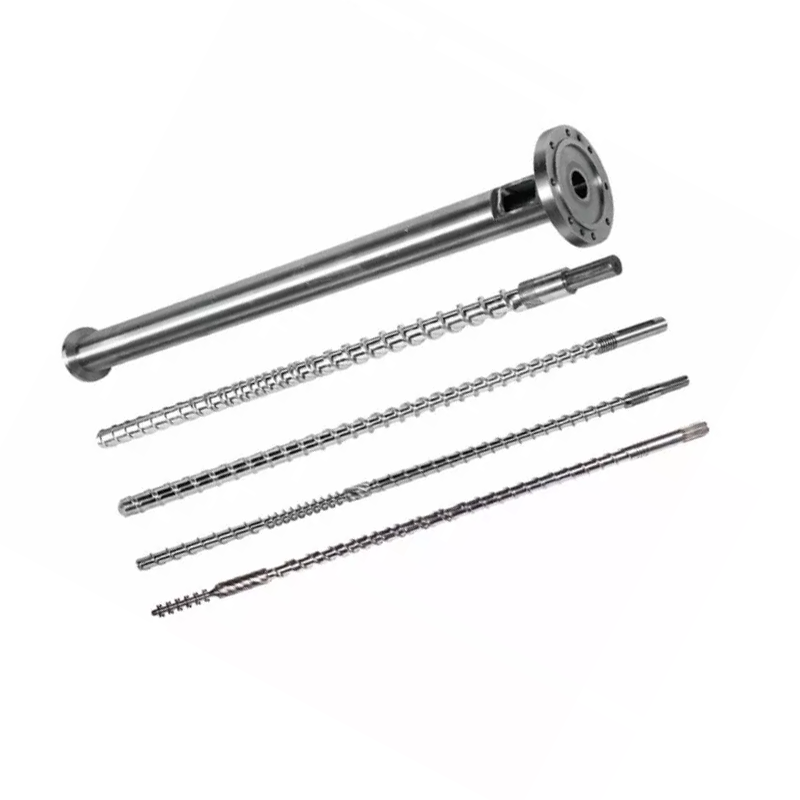
নানহাইয়া সাপ্লাইএকক স্ক্রু, সমান্তরাল টুইন স্ক্রু, শঙ্কুযুক্ত টুইন-স্ক্রু ব্যারেলএবংপ্লাস্টিকের এক্সট্রুডার মেশিন. প্রক্রিয়া কাজের দ্বারা প্লাস্টিকাইজিং বিভাগ নির্বাচন করুন। তারপর গলিত অবস্থার চারপাশে ছাঁচ ডিজাইন করুন যা বিভাগ বজায় রাখতে পারে।
ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাঠ এবং খনিজ-ভরা সূত্রের জন্য, ছাঁচের সীমাবদ্ধতা বাড়ানোর আগে স্ক্রু এবং ব্যারেল পরিধান প্যাকেজ পর্যালোচনা করুন। নানহাইয়ার বিদ্যমান গাইড,WPC এক্সট্রুশনের জন্য স্ক্রু ব্যারেল: কাঠ-প্লাস্টিকের পরিধান কীভাবে বন্ধ করবেন, এই নিবন্ধে প্রোফাইল-টুলিং সিদ্ধান্তের অনুলিপি না করে বায়ুচলাচল, তাপমাত্রা এবং পৃষ্ঠ নির্বাচন কভার করে।
আমাদের কারখানার দৃশ্য:যখন একটি নতুন ছাঁচ চাপ বাড়ায়, তখন প্রায়ই ডাইকে দোষারোপ করা হয়। কখনও কখনও সীমাবদ্ধতা ভুল। কখনও কখনও স্ক্রু অনুরোধ করা হারে একটি অভিন্ন, সম্পূর্ণরূপে প্রস্তুত গলিত সরবরাহ করতে পারে না। আমরা পরিবর্তনের আগে এবং পরে চাপের তুলনা করি, স্ক্রীন এবং উপাদানের অবস্থা পরীক্ষা করি এবং আবার প্রবাহের পথ কাটার আগে প্রকৃত নেট আউটপুট নিশ্চিত করি।

প্রোফাইল প্রবাহ ডাই এক্সিট এ একসাথে পৌঁছাতে হবে
একটি WPC প্রোফাইলে একটি অংশে পুরু বাইরের দেয়াল, পাতলা অভ্যন্তরীণ জাল, গভীর খাঁজ এবং ছোট কোণ থাকতে পারে। প্রতিটি পথ ভিন্নভাবে প্রবাহকে প্রতিরোধ করে। যদি গলিত একটি এলাকায় খুব দ্রুত এবং অন্যটি খুব ধীরে ধীরে পৌঁছায়, প্রোফাইলটি টানতে, মোচড় দিতে, ছিঁড়ে যেতে পারে বা অসম ঘনত্ব এবং পৃষ্ঠ দেখাতে পারে।
টুলিং ডিজাইনটি অংশের ভারসাম্য বজায় রাখতে রূপান্তর আকৃতি এবং স্থানীয় প্রবাহ প্রতিরোধের ব্যবহার করে। প্রতিটি অভ্যন্তরীণ পয়েন্টে লক্ষ্য অভিন্ন গতি নয়। লক্ষ্য হল প্রস্থানের একটি স্থিতিশীল প্রোফাইল যা ক্যালিব্রেটর অতিরিক্ত সংশোধন ছাড়াই সমর্থন করতে পারে।
বাইরের দেয়াল
দৃশ্যমান মুখগুলির জন্য স্থিতিশীল সরবরাহ এবং ডাই ঠোঁটে একটি উপযুক্ত পৃষ্ঠের প্রয়োজন। পুরু অংশগুলি ক্যালিব্রেটরে আরও তাপ বহন করে এবং পাতলা বৈশিষ্ট্যগুলির চেয়ে ধীরে ধীরে শীতল হতে পারে।
অভ্যন্তরীণ জাল
পাতলা পাঁজরগুলি অসম্পূর্ণ ভরাট বা ছিঁড়ে যাওয়ার জন্য ঝুঁকিপূর্ণ। তাদের ফিড পাথ, জংশন এবং ডাউনস্ট্রিম সমর্থন টুলিং এবং গ্রহণযোগ্যতা অঙ্কনে দৃশ্যমান হওয়া উচিত।
খাঁজ এবং কোণ
ছোট বৈশিষ্ট্যগুলি স্থানীয় প্রবাহকে বাড়িয়ে তুলতে পারে এবং সমস্যাগুলি শেষ করতে পারে। কার্যকরী প্রান্তগুলি চিহ্নিত করুন যাতে টুল সংশোধন একটি ননক্রিটিকাল পৃষ্ঠকে উন্নত করার পরিবর্তে ফিটকে রক্ষা করে।



আমাদের কারখানার দৃশ্য:একটি ছাঁচ সংশোধন একটি পরিমাপ কারণ থাকা উচিত. প্রোফাইলটি ভারী, পাতলা, দ্রুত, ধীর বা বিকৃত কোথায় আমরা চিহ্নিত করি, তারপর নিয়ন্ত্রিত পদক্ষেপে দায়ী প্রবাহ এলাকা পরিবর্তন করি। একটি ডাই ঠোঁট নাকাল কারণ প্রোফাইল "ভুল দেখাচ্ছে" একটি ত্রুটি অন্যটির জন্য ট্রেড করতে পারে এবং পরবর্তী সেটের জন্য প্রয়োজনীয় রেকর্ডটি সরিয়ে দেয়।
ক্রমাঙ্কন এবং কুলিং ঠান্ডা প্রোফাইল নির্ধারণ করে
এক্সট্রুশন ডাই একটি গরম অংশ গঠন করে। তাপ উপাদান ছেড়ে যাওয়ার সময় ক্যালিব্রেটর সমালোচনামূলক পৃষ্ঠগুলি স্থাপন করে এবং সমর্থন করে। প্লেট, ট্যাঙ্ক বা স্প্রে বিভাগের মাধ্যমে শীতল হওয়া অব্যাহত থাকে এবং ঢালাই বন্ধ প্রোফাইলটিকে নিয়ন্ত্রিত উত্তেজনার মধ্যে নিয়ে যায়। এই উপাদানগুলিকে অবশ্যই একটি কেন্দ্ররেখা এবং গতির রেফারেন্স শেয়ার করতে হবে।
নানহাইয়া তার WPC ছাঁচে ঐচ্ছিক কুলিং চ্যানেল অফার করে। প্রতিটি সার্কিটের উদ্দেশ্য, ইনলেট এবং আউটলেটের আকার, জলের গুণমানের প্রয়োজনীয়তা, অপারেটিং তাপমাত্রা এবং উপলব্ধ প্রবাহ উল্লেখ করুন। প্ল্যান্টের স্কেল বা ধ্বংসাবশেষ সংগ্রহ করতে পারে এমন চ্যানেলগুলি পরিষ্কার করার জন্য অ্যাক্সেসের পরিকল্পনা করা উচিত।
| ডাউনস্ট্রিম ইনপুট | প্রোফাইলে প্রভাব | ক্রেতার তথ্য প্রদান করতে |
|---|---|---|
| ক্যালিব্রেটর যোগাযোগ এবং সমর্থন | বিভাগটি ঠান্ডা হওয়ার সাথে সাথে নির্বাচিত বাইরের মুখ, খাঁজ, প্রান্ত বা গহ্বর ধরে রাখে | ক্যালিব্রেটর অঙ্কন, দৈর্ঘ্য, পর্যায়ের সংখ্যা, ভ্যাকুয়াম পদ্ধতি এবং সমন্বয় পরিসীমা |
| শীতল-পানির অবস্থা | তাপ-অপসারণের হার এবং মাত্রিক স্থিতিশীলতা পরিবর্তন করে | সরবরাহ তাপমাত্রা পরিসীমা, প্রবাহ, চাপ, জলের গুণমান এবং পুনঃসঞ্চালন ব্যবস্থা |
| ডাই থেকে ক্যালিব্রেটর পর্যন্ত দূরত্ব | সাইজ করার আগে অসমর্থিত হট-প্রোফাইল আচরণ পরিবর্তন করে | লাইন বিন্যাস, সমন্বয় পরিসীমা এবং স্টার্ট আপ অ্যাক্সেস |
| হাল-অফ টাইপ এবং প্রান্তিককরণ | লাইনের গতি সেট করে এবং প্রোফাইলটিকে অসমভাবে টানতে পারে | বেল্ট বা ট্র্যাক লেআউট, গতি পরিসীমা, যোগাযোগের দৈর্ঘ্য এবং কেন্দ্রের উচ্চতা |
| কাটিং এবং স্ট্যাকিং | প্রাথমিক শীতল হওয়ার পরে প্রকাশ বা আন্দোলন তৈরি করতে পারে | কাটা দৈর্ঘ্য, করাত বা কাটার প্রকার, সমর্থন টেবিল এবং স্ট্যাকিং পদ্ধতি |
ডাই এক্সিট এ ঠান্ডা মাত্রা প্রতিশ্রুতি না.সম্মত হন যেখানে এবং কখন প্রতিটি মাত্রা শীতল করার পরে পরিমাপ করা হবে। অনুমোদনের নমুনা এবং উত্পাদন নিয়ন্ত্রণের জন্য একই কন্ডিশনার এবং পরিমাপ পদ্ধতি ব্যবহার করুন।
ইউএসডিএ ফরেস্ট প্রোডাক্টস ল্যাবরেটরির প্রোফাইল-এক্সট্রুশন গবেষণা এমন একটি প্রক্রিয়া বর্ণনা করে যেখানে গলিত ডব্লিউপিসি একটি ডাই এর মাধ্যমে আকার দেওয়া হয়েছিল, তারপরে একটি সাইজিং ডাই, জলের স্প্রে ট্যাঙ্ক এবং টানার দ্বারা অনুসরণ করা হয়েছিল। সেই ক্রমটি একটি দরকারী অনুস্মারক: গঠনের ফলাফলটি পুরো লাইনের অন্তর্গত, এমনকি যখন ছাঁচটি একটি আইটেম হিসাবে কেনা হয়।
ছাঁচ নির্মাণ, চিকিত্সা এবং পরিদর্শন নির্দিষ্ট করুন
নানহাইয়া ইস্পাত থেকে তার WPC ছাঁচ তৈরি করে এবং কাজের জায়গাগুলির জন্য শক্ত এবং পালিশ পৃষ্ঠের সাথে উচ্চ-শক্তির অ্যালয় ইস্পাত বর্ণনা করে। প্রতিটি ছাঁচ সিএনসি মেশিনযুক্ত, তাপ চিকিত্সা এবং পালিশ করা হয়। চূড়ান্ত চুক্তির সেই সাধারণ পণ্য বৈশিষ্ট্যগুলিকে উপাদান-স্তরের প্রয়োজনীয়তায় পরিণত করা উচিত।
- প্রতিটি প্রধান উপাদানের জন্য উপাদান গ্রেড
- তাপ-চিকিত্সা এবং শক্ত করার সুযোগ
- সমাপ্ত কঠোরতা প্রয়োজন এবং পরীক্ষার অবস্থান
- ফ্লো-সারফেস ফিনিস প্রয়োজনীয়তা
- সমালোচনামূলক মাত্রা এবং সহনশীলতা
- রেজিস্টার, দোয়েল এবং সমাবেশের রেফারেন্স
- হিটারের পরিমাণ, শক্তি, ভোল্টেজ এবং সংযোগকারী
- থার্মোকলের ধরন, অবস্থান এবং তারের বিবরণ
- চাপ এবং গলে-তাপমাত্রা পোর্ট
- কুলিং-চ্যানেল অঙ্কন এবং চাপ পরীক্ষা
- ফাস্টেনার উপাদান, গ্রেড এবং অতিরিক্ত পরিমাণ
- প্রতিস্থাপনযোগ্য সন্নিবেশ এবং পরিধান অংশ সংজ্ঞা
- মরিচা সুরক্ষা, প্যাকিং এবং স্টোরেজ পদ্ধতি
- উপাদান, চিকিত্সা এবং মাত্রিক রেকর্ড
সর্বত্র সম্ভাব্য কঠিনতম পৃষ্ঠের অনুরোধ করবেন না। ডাই বডি, ইনসার্ট, ফাস্টেনার, অ্যাডাপ্টার এবং সাপোর্টের বিভিন্ন কাজ আছে। স্পেসিফিকেশনটি প্রত্যাশিত কাঠ এবং খনিজ সামগ্রীর সাথে পৃষ্ঠের অবস্থা, স্তরের শক্তি, মেরামতের পদ্ধতি এবং জারা এক্সপোজারকে একত্রিত করতে হবে।


সরবরাহকারীর যোগ্যতা নানহাইয়াদের অন্তর্ভুক্ত করতে পারেউত্পাদন সরঞ্জাম, সার্টিফিকেট তথ্যএবংইনস্টলেশন এবং রক্ষণাবেক্ষণ সমর্থন. একটি সাধারণ ক্যাটালগ বিবৃতির উপর নির্ভর না করে ক্রয় অর্ডারে প্রয়োজনীয় নথি এবং সমর্থন রাখুন।
দায়ী অঞ্চল খুঁজে পেতে ত্রুটি প্যাটার্ন ব্যবহার করুন
WPC প্রোফাইল ত্রুটিগুলি কাঁচামাল, মিক্সার, ফিডার, স্ক্রু এবং ব্যারেল, ছাঁচ, ক্যালিব্রেটর, কুলিং সেকশন বা হাল-অফের মধ্যে শুরু হতে পারে। ক্রস-সেকশনে ত্রুটির অবস্থান এবং সময়ের সাথে সাথে এর পরিবর্তন দরকারী সূত্র দেয়। তাপমাত্রা, গতি এবং টুলিং একসাথে পরিবর্তন করার আগে তাদের রেকর্ড করুন।
| পরিলক্ষিত ত্রুটি | ছাঁচ চেক | অন্যান্য লাইন চেক | সংগ্রহের পাঠ |
|---|---|---|---|
| একটি পুনরাবৃত্তিযোগ্য দিক প্রোফাইল মোচড় | প্রবাহ ভারসাম্য, প্রাচীর ক্ষতিপূরণ, ডাই প্রান্তিককরণ এবং স্রাব অবস্থা | ক্যালিব্রেটর অবস্থান, কুলিং ব্যালেন্স এবং হাল-অফ প্রান্তিককরণ | সম্পূর্ণ ঠাণ্ডা করার পরে একটি মাপা গ্রহণযোগ্য আইটেম টুইস্ট করুন |
| একটি দেয়াল বা পাঁজর পাতলা | স্থানীয় সীমাবদ্ধতা, সন্নিবেশ অবস্থান, জমা, পরিধান বা ক্ষতিগ্রস্ত প্রবাহ পৃষ্ঠ | সূত্রের ধারাবাহিকতা, আর্দ্রতা, পর্দার অবস্থা এবং আউটপুট স্থায়িত্ব | অঙ্কনের প্রতিটি গুরুত্বপূর্ণ প্রাচীর এবং পাঁজর চিহ্নিত করুন |
| অভ্যন্তরীণ ওয়েব বিরতি | ওয়েব ফিড পাথ, জংশন ডিজাইন এবং প্রস্থান সমর্থন | আর্দ্রতা, দূষণ, গলিত প্রস্তুতি, গতি এবং অসমর্থিত দূরত্ব | রান পরীক্ষায় একটি ক্রস-সেকশন কাটা পরিদর্শন অন্তর্ভুক্ত করুন |
| রুক্ষ বা ছেঁড়া পৃষ্ঠ | ডাই-ঠোঁট ফিনিস, জমা, তাপমাত্রা এবং স্থানীয় প্রবাহ | সূত্র, লুব্রিকেন্ট ভারসাম্য, আর্দ্রতা, বিচ্ছুরণ এবং লাইন গতি | একটি নামযুক্ত সূত্রের অধীনে একটি ভৌত পৃষ্ঠের নমুনা অনুমোদন করুন |
| বুদবুদ বা পিনহোল | হোল্ড-আপ জোন এবং স্থানীয় ওভারহিটিং | কাঠের আর্দ্রতা, শুকানো, খাওয়ানো, venting এবং উদ্বায়ী অপসারণ | পরীক্ষার পরিকল্পনায় আর্দ্রতা প্রস্তুতি এবং ভেন্ট পারফরম্যান্স রেকর্ড করুন |
| বাদামী বা কালো দাগ | মৃত অঞ্চল, আমানত, অত্যধিক স্থানীয় তাপমাত্রা এবং পরিষ্কারের ক্ষতি | ব্যারেল জমা, তাপীয় ইতিহাস, শাটডাউন অনুশীলন এবং দূষিত ফিড | একটি নথিভুক্ত স্টার্ট-আপ, শাটডাউন এবং পরিষ্কারের পদ্ধতির জন্য জিজ্ঞাসা করুন |
| একটি দৌড়ের সময় মাত্রা প্রবাহিত হয় | তাপীয় আন্দোলন, আলগা সমন্বয়, পরিধান এবং কুলিং-চ্যানেল অবস্থা | আউটপুট, তাপমাত্রা, চাপ, ভ্যাকুয়াম, জল এবং ছিনিয়ে নেওয়ার গতি | একটি স্থিতিশীল রানের মাধ্যমে সময়মত নমুনা ব্যবহার করুন, একটি প্রাথমিক নমুনা নয় |
| উচ্চ চাপ এবং কম আউটপুট | সীমিত প্রবাহ, অবরুদ্ধ পথ, অনুপযুক্ত স্থানান্তর বা নিম্ন তাপমাত্রা | স্ক্রীন ব্লকেজ, জীর্ণ স্ক্রু, ফিড সীমাবদ্ধতা এবং উপাদান সান্দ্রতা | চাপের অবস্থান এবং একটি ব্যবহারযোগ্য অপারেটিং উইন্ডো সংজ্ঞায়িত করুন |
ব্যবহারিক ডায়গনিস্টিক পদ্ধতি:এক্সট্রুডেট এবং চূড়ান্ত প্রোফাইলে উপরে, নীচে, বাম এবং ডানে চিহ্নিত করুন। ক্যালিব্রেটরের মাধ্যমে একই অভিযোজন রেকর্ড করুন। যদি ত্রুটিটি একটি লাইনের উপাদানের পরে ঘোরে বা পরিবর্তিত হয়, তবে ছাঁচ সামঞ্জস্য করার জন্য সাধারণ নির্দেশের চেয়ে তদন্তের একটি ভাল সূচনা পয়েন্ট রয়েছে।
আমাদের কারখানার দৃশ্য:আমরা সতর্ক থাকি যখন একটি ত্রুটিকে শুধুমাত্র "পৃষ্ঠটি খারাপ" হিসাবে বর্ণনা করা হয়। আমরা জিজ্ঞাসা করি যে এটি কোথায় প্রদর্শিত হয়, এটি ক্রমাগত কিনা, এটি স্টার্ট-আপের পরে কখন শুরু হয়, কোন ফর্মুলা লট চলছে এবং চাপে কী ঘটে। অভিযোজন সহ একটি ঘনিষ্ঠ ফটো এবং একটি রক্ষিত অংশ প্রায়ই একটি দীর্ঘ বার্তার চেয়ে বেশি সময় বাঁচায়।

WPC এক্সট্রুশন ছাঁচ RFQ চেকলিস্ট
একটি সম্পূর্ণ RFQ উদ্ধৃতি তুলনীয় করে এবং প্রকৌশল দলকে একটি স্পষ্ট রেফারেন্স শর্ত দেয়। পণ্য অঙ্কন, সূত্র, লাইন বিন্যাস এবং গ্রহণযোগ্যতা নথি জুড়ে একটি সংশোধন নম্বর ব্যবহার করুন।
- সমাপ্ত পণ্য সনাক্ত করুন.স্টেট ডেকিং, বেড়া, দরজার ফ্রেম, সিলিং, প্যানেল, ট্রিম বা অন্য প্রোফাইল। প্রয়োগ ব্যাখ্যা করুন এবং কোন পৃষ্ঠতল দৃশ্যমান বা কার্যকরী।
- নিয়ন্ত্রিত ক্রস-সেকশন সংযুক্ত করুন।দৈর্ঘ্য প্রতি মাত্রা, দেয়াল, পাঁজর, গহ্বর, রেডিআই, ডেটাম, সহনশীলতা, সোজাতা, মোচড় এবং লক্ষ্য ভর অন্তর্ভুক্ত করুন।
- সম্পূর্ণ সূত্র প্রদান করুন।পলিমার গ্রেড, কাঠের ধরন এবং বিষয়বস্তু, খনিজ ফিলার, লুব্রিকেন্ট, কাপলিং এজেন্ট, স্টেবিলাইজার, পিগমেন্ট, পুনর্ব্যবহৃত সামগ্রী এবং যে কোনও ফোমিং বা ক্যাপ-লেয়ার সিস্টেম তালিকাভুক্ত করুন।
- উপাদান প্রস্তুতি বর্ণনা করুন।শুকানো, মিশ্রিত করা, সংমিশ্রণ, পেলেটাইজিং, স্টোরেজ, বাল্ক-ঘনত্ব এবং আর্দ্রতা-নিয়ন্ত্রণ তথ্য দিন।
- এক্সট্রুশন রুট সংজ্ঞায়িত করুন।রাজ্য একক স্ক্রু, সমান্তরাল যমজ, শঙ্কুযুক্ত যমজ বা টেন্ডেম; স্ক্রু ব্যাস; আউটপুট লাইন গতি; পরিস্রাবণ স্বাভাবিক চাপ; এবং তাপমাত্রা উইন্ডো।
- যান্ত্রিক ইন্টারফেস নিয়ন্ত্রণ করুন।ফ্ল্যাঞ্জ, রেজিস্টার, বোল্ট সার্কেল, মেল্ট ইনলেট, সিলিং ফেস, কেন্দ্রের উচ্চতা, সমর্থন, উত্তোলন এবং স্থান খাম সংযুক্ত করুন।
- বৈদ্যুতিক এবং ইউটিলিটি ডেটা তালিকাভুক্ত করুন।ভোল্টেজ, ফ্রিকোয়েন্সি, হিটার কন্ট্রোল, থার্মোকলের ধরন, তারের মান, শীতল-পানির তাপমাত্রা, প্রবাহ, চাপ এবং গুণমান দিন।
- ডাউনস্ট্রিম লেআউট দেখান।ক্যালিব্রেটর সেকশন, ভ্যাকুয়াম বা জলের সংযোগ, কুলিং ট্যাঙ্ক, সাপোর্ট টেবিল, হাল-অফ, এমবসিং ইউনিট, কাটার এবং উপলব্ধ সমন্বয় অন্তর্ভুক্ত করুন।
- পৃষ্ঠের কাজ সংজ্ঞায়িত করুন।পণ্যটি রেখাটি মসৃণ, এমবসড, বালিযুক্ত বা ব্রাশ করে কিনা এবং সেকেন্ডারি প্রক্রিয়াটি কতটা উপাদান সরিয়ে দেয় তা উল্লেখ করুন।
- সরবরাহকৃত প্রতিটি উপাদানের তালিকা করুন।আলাদা অ্যাডাপ্টার, ডাই বডি, ইনসার্ট, ক্যালিব্রেটর, কুলিং প্লেট, হিটার, সেন্সর, সিল, ফাস্টেনার, স্ট্যান্ড, টুলস এবং স্পেয়ার।
- প্রযুক্তিগত ফাইল অনুরোধ করুন.অঙ্কন, উপকরণের বিল, উপাদান এবং চিকিত্সার রেকর্ড, পরিদর্শন প্রতিবেদন, বৈদ্যুতিক তালিকা, কুলিং ডায়াগ্রাম, ম্যানুয়াল এবং খুচরা যন্ত্রাংশের তালিকা অন্তর্ভুক্ত করুন।
- গ্রহণযোগ্যতা পরীক্ষা লিখুন।সূত্র, প্রোফাইল, আউটপুট, গতি, রানের সময়কাল, প্রক্রিয়া রেকর্ড, স্যাম্পলিং ফ্রিকোয়েন্সি, মাত্রিক সীমা, পৃষ্ঠের নমুনা এবং সমাপ্ত পণ্য পরীক্ষার নাম দিন।
প্রতিস্থাপন সতর্কতা:নতুন সেটের একমাত্র সংজ্ঞা হিসাবে একটি জীর্ণ ছাঁচ ব্যবহার করবেন না। মূল অঙ্কন, মেশিন-ইন্টারফেস পরিমাপ, একটি ভাল ধরে রাখা প্রোফাইল এবং প্রতিস্থাপনের কারণ একত্রিত করুন। জীর্ণ প্রবাহ বৈশিষ্ট্যগুলি অনুলিপি করা পুরানো ত্রুটি পুনরুত্পাদন করতে পারে।
একটি PVC বা WPC বোর্ড লাইনের জন্য, পর্যালোচনা করুনপিভিসি বোর্ড শঙ্কুযুক্ত টুইন-স্ক্রু ব্যারেলটুলিং প্যাকেজ সহ। উচ্চ-আউটপুট বা চক্রবৃদ্ধি শুল্কের জন্য, তুলনা করুনসহ-ঘূর্ণায়মান সমান্তরাল টুইন-স্ক্রু ব্যারেলএবং বিস্তৃতসমান্তরাল টুইন-স্ক্রু পরিসীমা. এই লিঙ্কগুলি সরঞ্জাম নির্বাচন সমর্থন করে; চূড়ান্ত পছন্দ এখনও সূত্র এবং প্রক্রিয়া রুট উপর নির্ভর করে.
একটি নিয়ন্ত্রিত উত্পাদন রান সঙ্গে ছাঁচ গ্রহণ
কম্পোনেন্ট পরিদর্শন দিয়ে শুরু করুন, তারপর লাইনে ফর্মিং ফলাফল প্রমাণ করুন। সম্মত WPC সূত্রটি গুরুত্বপূর্ণ কারণ একটি ভিন্ন পলিমার, কাঠের উপাদান, আর্দ্রতার অবস্থা বা লুব্রিকেন্ট সিস্টেম চাপ, পৃষ্ঠ এবং মাত্রিক পুনরুদ্ধার পরিবর্তন করতে পারে।
| গ্রহণের পর্যায় | কি যাচাই করতে হবে | ধরে রাখার জন্য রেকর্ড |
|---|---|---|
| নথি পর্যালোচনা | অঙ্কন সংশোধন, উপাদান তালিকা, উপাদান এবং চিকিত্সা সুযোগ, হিটার, সেন্সর, কুলিং সার্কিট, অতিরিক্ত জিনিসপত্র এবং ম্যানুয়াল | স্বাক্ষরিত দলিল রেজিস্টার |
| বেঞ্চ পরিদর্শন | ক্রিটিক্যাল ইন্টারফেস, রেজিস্টার, খোলা, সন্নিবেশ, সিলিং ফেস, ফাস্টেনার, প্রবাহ পৃষ্ঠ এবং সমাবেশ অভিযোজন | মাত্রিক এবং চাক্ষুষ প্রতিবেদন অংশ সংখ্যার সাথে আবদ্ধ |
| ইনস্টলেশন | কেন্দ্রের উচ্চতা, ফ্ল্যাঞ্জ ফিট, সমর্থন, উত্তোলন অ্যাক্সেস, হিটার ওয়্যারিং, সেন্সর, জলের সংযোগ এবং ক্যালিব্রেটরের সাথে সারিবদ্ধকরণ | ইনস্টলেশন চেকলিস্ট এবং ফটোগ্রাফ |
| তাপ আপ | জোন আইডেন্টিফিকেশন, কন্ট্রোলার রেসপন্স, সেন্সর রিডিং, কারেন্ট ড্র, লিকেজ এবং কুলিং-চ্যানেল কন্ডিশন | জোন ম্যাপ এবং স্থিতিশীল রিডিং |
| উত্পাদন চালানো | অনুমোদিত সূত্র, ফিড প্রস্তুতি, আউটপুট, লাইনের গতি, তাপমাত্রা, চাপ, মোটর লোড, কুলিং এবং হাল-অফ শর্ত | সময়-ভিত্তিক প্রক্রিয়া শীট এবং অপরিবর্তিত কাঁচামালের নমুনা |
| প্রোফাইল পরিদর্শন | বাইরের মাত্রা, প্রাচীর এবং পাঁজরের অংশ, সোজাতা, মোচড়, পৃষ্ঠ, রঙ, দৈর্ঘ্য প্রতি ভর এবং মিলনের উপাদানগুলির সাথে মানানসই | পরিমাপ অবস্থান এবং উত্পাদন সময় কাটা বাঁধা |
| পরিবর্তন এবং পুনরুদ্ধার | সম্মত সামঞ্জস্য, স্বাভাবিক স্টপ এবং পুনঃসূচনা, বা একটি আকার বা রঙ পরিবর্তন যখন এটি দৈনিক উত্পাদনের জন্য গুরুত্বপূর্ণ | অপারেটর সাইন-অফ এবং অবশিষ্ট-অ্যাকশন তালিকা |
সমাপ্ত পণ্যের জন্য পরীক্ষার প্রয়োজন হতে পারে যা প্রোফাইলের মাত্রা ছাড়িয়ে যায়।ASTM D7031WPC পণ্যগুলির যান্ত্রিক এবং শারীরিক বৈশিষ্ট্যগুলি মূল্যায়নের জন্য একটি নির্দেশিকা, এবং এটি বলে যে ব্যবহারকারীদের অ্যাপ্লিকেশনের জন্য উপযুক্ত পরীক্ষাগুলি নির্বাচন করা উচিত৷ASTM D7032-21WPC এবং প্লাস্টিক-লম্বার ডেক বোর্ড, সিঁড়ি ট্রেড, গার্ড এবং হ্যান্ড্রাইলের জন্য পারফরম্যান্স রেটিং কভার করে।
প্রাকৃতিক ফাইবার-রিইনফোর্সড কম্পোজিট ডেক বোর্ডের জন্য,ISO 16616:2015পরীক্ষা পদ্ধতি প্রদান করে, যখনISO 19821:2017ঠিকানা স্প্যান রেটিং. চুক্তিটি লেখার আগে প্রযোজ্য সংস্করণ, জাতীয় কোড এবং পণ্যের সুযোগ নিশ্চিত করুন। ছাঁচটি সমাপ্ত পণ্যের সম্মতি বহন করে না।
আমাদের কারখানার দৃশ্য:সর্বোত্তম হস্তান্তর হল একটি স্থিতিশীল প্রক্রিয়া উইন্ডো এবং সন্ধানযোগ্য নমুনার একটি সেট। আমরা জানতে চাই কোন সূত্রটি দৌড়েছিল, লাইনটি কত দ্রুত সরেছিল, কোথায় চাপ স্থির হয়েছিল, কীভাবে শীতলকরণ সেট করা হয়েছিল এবং প্রতিটি নমুনা কখন কাটা হয়েছিল। একটি টেবিলের উপর রাখা একটি সুদর্শন বোর্ড লাইনটি পুনরাবৃত্তি করতে পারে কিনা তা ব্যাখ্যা করে না।

প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি WPC এক্সট্রুশন ছাঁচ উদ্ধৃত করতে কি তথ্য প্রয়োজন?
সহনশীলতা সহ চূড়ান্ত প্রোফাইল অঙ্কন, সম্পূর্ণ WPC সূত্র, উপাদান প্রস্তুতির পদ্ধতি, এক্সট্রুডার এবং অ্যাডাপ্টারের বিবরণ, লক্ষ্য আউটপুট এবং লাইন গতি, কুলিং এবং হাল-অফ লেআউট, পৃষ্ঠের প্রয়োজনীয়তা, পরিবর্তন পরিকল্পনা, উপলব্ধ উপযোগিতা এবং একটি পরিমাপযোগ্য গ্রহণযোগ্যতা পরীক্ষা পাঠান। একটি শারীরিক পণ্য নমুনা দরকারী, কিন্তু এটি নিয়ন্ত্রিত অঙ্কন প্রতিস্থাপন করা উচিত নয়.
একটি WPC ছাঁচ PE, PP এবং PVC-ভিত্তিক কাঠের কম্পোজিট চালাতে পারে?
একই সমাপ্ত আকৃতি উপকরণ বিনিময়যোগ্য না. PE, PP এবং PVC-ভিত্তিক WPC ফর্মুলেশনগুলি প্রবাহ, তাপমাত্রা উইন্ডো, তৈলাক্তকরণ, ড্রডাউন এবং শীতল প্রতিক্রিয়ার মধ্যে ভিন্ন হতে পারে। একটি টুলিং বডি এবং পৃথক সন্নিবেশ ব্যবহারিক কিনা বা ডেডিকেটেড টুলিং নিরাপদ কিনা তা সিদ্ধান্ত নেওয়ার আগে আমরা সঠিক সূত্র এবং প্রক্রিয়াকরণ রুট পর্যালোচনা করি।
একটি WPC এক্সট্রুশন ছাঁচ ক্যালিব্রেটর অন্তর্ভুক্ত?
উদ্ধৃত সুযোগ বলতে হবে। এক্সট্রুশন ডাই গরম গলে যাওয়াকে আকার দেয়, যখন ক্যালিব্রেটর, কুলিং সেকশন এবং হাল-অফ প্রোফাইলটিকে ঠান্ডা হওয়ার সাথে সাথে ধরে রাখে এবং স্থিতিশীল করে। একটি লাইন-আইটেম টুলিং তালিকার জন্য জিজ্ঞাসা করুন যা ডাই, অ্যাডাপ্টার, ক্যালিব্রেটর, কুলিং প্লেট, সিল, হিটার, সেন্সর এবং পরিবর্তনের অংশগুলি সনাক্ত করে।
কেন WPC প্রোফাইল ছাঁচ পরে মোচড় বা নম?
অসম ডাই ফ্লো, ভারসাম্যহীন প্রাচীর বা ওয়েব বিভাগ, অসম কুলিং, ক্যালিব্রেটর অ্যালাইনমেন্ট, অস্থির আউটপুট, অ-ইউনিফর্ম তাপমাত্রা বা ভুলভাবে সংযোজন করা বন্ধ থেকে টুইস্ট বা বো আসতে পারে। বিভিন্ন ভেরিয়েবল সামঞ্জস্য করার আগে বিকৃতির দিক এবং সময় পরিমাপ করুন। সম্পূর্ণ গঠন এবং কুলিং সিস্টেম চেক করা আবশ্যক।
নানহাইয়া WPC ছাঁচের জন্য কোন উপাদান ব্যবহার করে?
Nanhaiya এর WPC ছাঁচ পৃষ্ঠা ইস্পাত তালিকাভুক্ত করে এবং কঠোর এবং পালিশ পৃষ্ঠের সাথে উচ্চ-শক্তির খাদ ইস্পাত বর্ণনা করে। প্রতিটি ছাঁচ সিএনসি মেশিনযুক্ত এবং ঐচ্ছিক কুলিং চ্যানেল সহ তাপ চিকিত্সা করা হয়। অনুমোদিত উদ্ধৃতিটি প্রকল্পের জন্য সঠিক গ্রেড, চিকিত্সার সুযোগ, প্রবাহ-সারফেস ফিনিস এবং পরিদর্শন রেকর্ড চিহ্নিত করা উচিত।
কিভাবে একটি ফাঁপা WPC ডেকিং প্রোফাইল নির্দিষ্ট করা উচিত?
বাইরের মাত্রা, প্রাচীর এবং পাঁজরের বেধ, গহ্বরের জ্যামিতি, ব্যাসার্ধ, সমালোচনামূলক সহনশীলতা, দৃশ্যমান মুখ, এমবসিং বা স্যান্ডিং ভাতা, দৈর্ঘ্য প্রতি লক্ষ্য ভর এবং চূড়ান্ত পণ্য পরীক্ষার মান সহ সম্পূর্ণ ক্রস-সেকশন প্রদান করুন। কোন মাত্রা কার্যকরী তা চিহ্নিত করুন যাতে টুলিং নির্মাতা জানেন কোথায় সমন্বয় সবচেয়ে গুরুত্বপূর্ণ।
ছাঁচ কি WPC ডেকিং স্ট্যান্ডার্ড সম্মতির গ্যারান্টি দিতে পারে?
না। ছাঁচ প্রোফাইল গঠন নিয়ন্ত্রণ করে, তবে চূড়ান্ত পণ্যের কার্যকারিতা সূত্র, যৌগিক, আর্দ্রতা নিয়ন্ত্রণ, এক্সট্রুশন অবস্থা, শীতলকরণ এবং উৎপাদন গুণমান ব্যবস্থার উপরও নির্ভর করে। প্রস্তুতকারকের অবশ্যই প্রযোজ্য প্রয়োজনীয়তা যেমন নির্বাচিত ASTM, ISO বা জাতীয় মান অনুযায়ী সমাপ্ত ডেকিং পরীক্ষা করতে হবে।
কিভাবে একটি WPC এক্সট্রুশন ছাঁচ গ্রহণ করা উচিত?
অনুমোদিত অঙ্কন, উপকরণ, চিকিত্সা, ইন্টারফেস, হিটার, সেন্সর, প্রবাহ পৃষ্ঠ এবং অংশ পরিবর্তন আগে পরিদর্শন করুন। তারপর একটি নামযুক্ত প্রোফাইল, আউটপুট এবং লাইন গতিতে সম্মত উত্পাদন সূত্র চালান। প্রক্রিয়ার শর্তগুলি রেকর্ড করুন এবং শীতল প্রোফাইলের মাত্রা, প্রাচীর এবং পাঁজর বিভাগ, সোজাতা, মোচড়, পৃষ্ঠ, দৈর্ঘ্য প্রতি ভর এবং পণ্যের স্পেসিফিকেশন দ্বারা প্রয়োজনীয় যেকোনো পরীক্ষা পরিমাপ করুন।
নানহাইয়ার বর্তমান WPC ছাঁচ, স্ক্রু-ব্যারেল, সরঞ্জাম এবং পরিষেবা পৃষ্ঠাগুলি থেকে তৈরি প্রযুক্তিগত সামগ্রী। বাহ্যিক প্রযুক্তিগত সহায়তা সরকারী USDA, ASTM এবং ISO উৎসের মধ্যে সীমাবদ্ধ। চূড়ান্ত টুলিং মাত্রা, উপকরণ, চিকিত্সা, লাইন সুযোগ এবং গ্রহণযোগ্যতা মানদণ্ড অনুমোদিত প্রকল্প নথি দ্বারা নিয়ন্ত্রিত হয়.