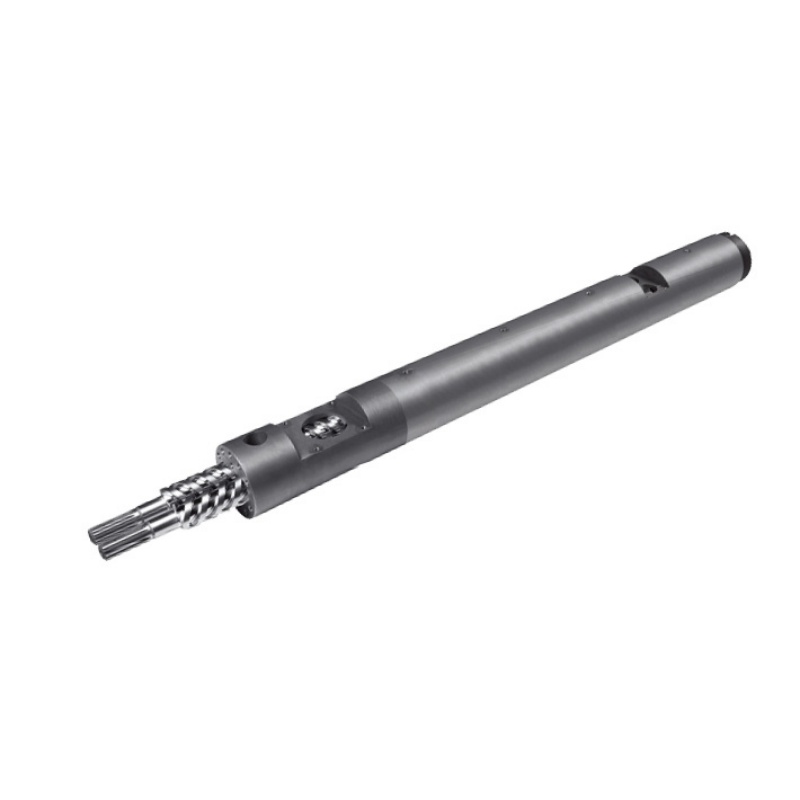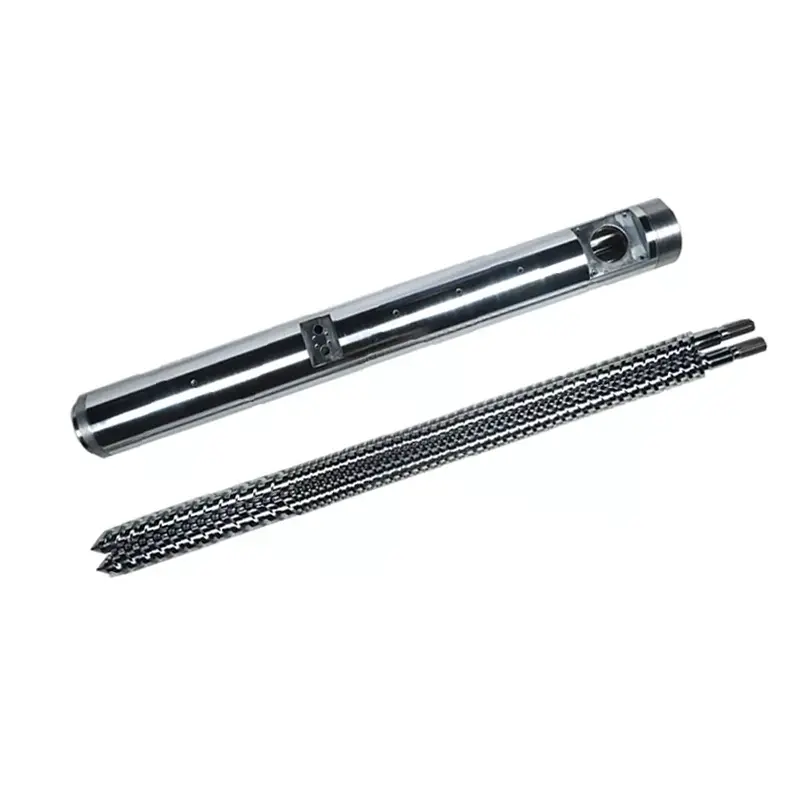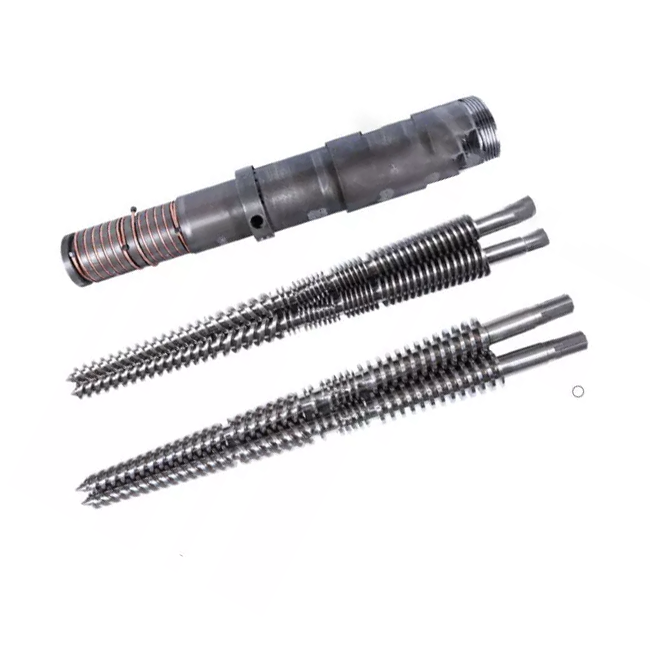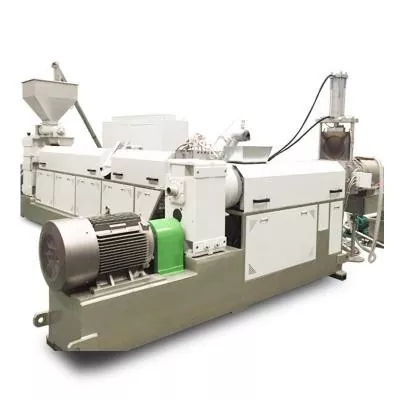
সঠিক লাইন শুধুমাত্র স্ক্রু গণনা দ্বারা নির্ধারিত হয় না। একটি অসম ফিডস্টক এবং একটি গ্রহণযোগ্য পেলেটের মধ্যে কী ঘটবে তা দ্বারা সিদ্ধান্ত নেওয়া হয়: এটি খাওয়ান, এটি গলিয়ে দিন, এটি মিশ্রিত করুন, গ্যাস অপসারণ করুন, দূষণ ফিল্টার করুন, চাপ তৈরি করুন, এটি কেটে দিন এবং শুকিয়ে দিন।


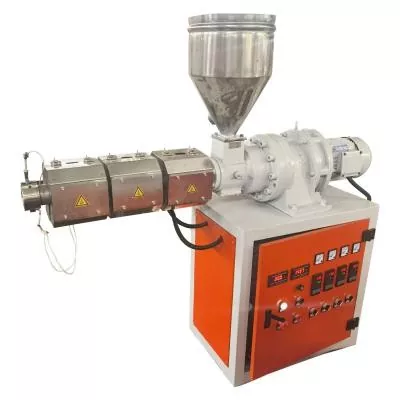
একটি নির্বাচন করুনএকক স্ক্রু pelletizing লাইনযখন ফিডস্টক ইতিমধ্যেই চূড়ান্ত ফর্মুলেশনের কাছাকাছি এবং প্রধান কাজগুলি হল স্থিতিশীল পৌঁছে দেওয়া, গলানো, গলে যাওয়া পরিস্রাবণ, চাপ তৈরি করা এবং পেলেট কাটা। এটি সামঞ্জস্যপূর্ণ PE বা PP রিগ্রিন্ড, সাধারণ রি-পেলেটাইজিং, পরীক্ষাগারের কাজ এবং ছোট থেকে মাঝারি উত্পাদনের জন্য একটি ব্যবহারিক সূচনা বিন্দু।
একটি নির্বাচন করুনসমান্তরাল টুইন-স্ক্রু পেলেটাইজিং লাইনযখন মেশিন যৌগিক সেইসাথে pletize আবশ্যক. এটি ফিলার, পিগমেন্ট, পলিমার ব্লেন্ড, মাস্টারব্যাচ, পরিবর্তিত প্লাস্টিক, একাধিক ফিড স্ট্রিম এবং শক্তিশালী ডিভোলাটাইলাইজেশনের জন্য আরও উপযুক্ত। টুইন-স্ক্রু লাইনটি কিনবেন না কারণ এর তালিকাভুক্ত আউটপুট বেশি। এটি কিনুন যখন এর প্রক্রিয়া ফাংশন ফর্মুলেশনের সাথে মেলে।
বস্তুগত রূপান্তর দিয়ে শুরু করুন, মেশিনের নাম নয়
একজন ক্রেতা প্রায়ই "উচ্চ আউটপুট" বা "ভালো মেশানো" শব্দগুলি দেখার পরে আমাদের কাছে একটি টুইন-স্ক্রু লাইনের জন্য জিজ্ঞাসা করে। এটি সবচেয়ে গুরুত্বপূর্ণ প্রশ্নটি এড়িয়ে যায়: হপারে কী প্রবেশ করছে এবং ব্যাগে পৌঁছানোর আগে এটি কতটা আলাদা হতে হবে?
যদি পরিষ্কার, অভিন্ন দানাগুলিকে শুধুমাত্র গলিয়ে আবার কাটতে হয়, তাহলে একটি জটিল যৌগিক যন্ত্র নিয়ন্ত্রণ, পরিচ্ছন্নতার কাজ এবং পরিধানের পয়েন্ট যোগ করে অগত্যা বিক্রয়যোগ্য পেলেটের উন্নতি না করে। যদি বেশ কয়েকটি পাউডার, কালারেন্ট এবং পলিমার একটি সামঞ্জস্যপূর্ণ যৌগ হয়ে ওঠে, একটি সাধারণ কনভেয়িং স্ক্রু প্রকৃত মানের সমস্যাকে স্পর্শ না করে থাকতে পারে।
| উৎপাদন শুল্ক | সেরা শুরু বিন্দু | কেন | কি উত্তর পরিবর্তন করতে পারেন |
|---|---|---|---|
| একটি স্থিতিশীল, বাছাই করা PE বা PP স্ট্রীম পুনরায় pelletizing | একক স্ক্রু | নিম্ন লাইন জটিলতার সাথে সরাসরি গলনা, চাপ তৈরি এবং পরিস্রাবণ | আর্দ্রতা, গন্ধ, মুদ্রণ, মিশ্র গলিত প্রবাহ, সংযোজন বা ভারী দূষণ |
| কম বাল্ক ঘনত্বের সাথে পুনর্ব্যবহৃত ফিল্ম ফ্লেক্স | ইঞ্জিনিয়ারড খাওয়ানোর সাথে একক স্ক্রু | প্রথম বাধা ফিডের সামঞ্জস্য হতে পারে, মিশ্রণ নয় | গুরুতর উদ্বায়ী, মিশ্র পলিমার বা রেসিপি সংশোধন টুইন স্ক্রুকে সমর্থন করতে পারে |
| রঙ বা সংযোজন masterbatch | সমান্তরাল টুইন স্ক্রু | মডুলার মিশ্রণ উপাদান এবং নিয়ন্ত্রিত উপাদান সংযোজন সমর্থন বিচ্ছুরণ | পরিমিত বিচ্ছুরণ চাহিদা সহ একটি প্রমাণিত প্রিমিক্সড রেসিপি একটি বিশেষ একক স্ক্রুতে চলতে পারে |
| ক্যালসিয়াম কার্বনেট বা অন্যান্য ভরা যৌগ | সমান্তরাল টুইন স্ক্রু | পৃথক খাওয়ানো এবং কনফিগারযোগ্য বিতরণযোগ্য এবং বিচ্ছুরিত অঞ্চল | ফিলার লোডিং, কণা ফর্ম, ঘষিয়া তুলিয়া ফেলিতে সক্ষমতা এবং প্রয়োজনীয় সম্পত্তি অভিন্নতা |
| পলিমার খাদ বা প্রতিক্রিয়াশীল পরিবর্তন | সমান্তরাল টুইন স্ক্রু | বাসস্থান, মিশ্রণ এবং venting প্রক্রিয়া জোন দ্বারা ব্যবস্থা করা যেতে পারে | প্রতিক্রিয়া গতিবিদ্যা, তাপ সংবেদনশীলতা এবং নিম্নধারার চাপের প্রয়োজনীয়তা |
| ল্যাবরেটরি বা পাইলট রি-পেলেটাইজিং | একক স্ক্রু | কমপ্যাক্ট লেআউট, সহজ অপারেশন এবং সহজ রক্ষণাবেক্ষণ | পরীক্ষা নিজেই নমনীয় মডুলার যৌগিক প্রয়োজন হতে পারে |
| পিভিসি যৌগ | প্রথমে রেসিপিটি সংজ্ঞায়িত করুন | উভয় নানহাইয়া লাইন পরিবার পিভিসি তালিকাভুক্ত, কিন্তু তারা ভিন্ন প্রক্রিয়ার দায়িত্ব পালন করে | পাউডার খাওয়ানো, তাপ সংবেদনশীলতা, ফিলার, প্লাস্টিকাইজার, মিক্সিং এবং পেলেট কাটার পদ্ধতি |
| হাই-থ্রুপুট পরিবর্তিত প্লাস্টিক | সমান্তরাল টুইন স্ক্রু | উচ্চতর প্রকাশিত লাইন ক্ষমতা প্লাস মিক্সিং, সাইড-ফিডিং এবং ডিভোলাটাইলাইজেশন বিকল্প | একা কেজি/ঘণ্টা থেকে সাইজ করবেন না; টর্ক, বাল্ক ঘনত্ব এবং পণ্যের স্পেসিফিকেশন ব্যবহারযোগ্য হার সেট করে |
আমাদের কারখানার দৃশ্য:সবচেয়ে সস্তা মেশিন হল সেই লাইন যা অপ্রয়োজনীয় পর্যায় যোগ না করে প্রয়োজনীয় রূপান্তর সম্পন্ন করে। কখনও কখনও যে একক স্ক্রু. কখনও কখনও টুইন স্ক্রু বারবার মিশ্রন, ডবল এক্সট্রুশন বা অফ-স্পেক পেলেট প্রতিরোধ করে। আমরা ক্রেতার পূর্বনির্বাচিত স্ক্রু গণনার চেয়ে সম্পূর্ণ রেসিপিটি দেখতে চাই।
একটি পেলেটাইজিং লাইন হল সংযুক্ত প্রক্রিয়া পর্যায়ের একটি শৃঙ্খল
উভয় লাইন ধরনের একটি এক্সট্রুডারের চেয়ে বেশি প্রয়োজন। নানহাইয়ারপ্লাস্টিক এক্সট্রুডার মেশিন পরিসীমাপাঁচটি মূল সিস্টেম বর্ণনা করে: খাওয়ানো; স্ক্রু, ব্যারেল, হিটিং এবং কুলিং সহ প্লাস্টিকাইজিং; সংক্রমণ; মাথা মারা; এবং শেপিং, কুলিং এবং ট্র্যাকশন। একটি পেলেটাইজিং প্রকল্পে, পরিস্রাবণ, কাটা, শুকানো বা স্ক্রীনিং এবং সংগ্রহ চেইনটি সম্পূর্ণ করে।
1. প্রস্তুত করুন এবং খাওয়ান
ইনপুটটি পেলেট, পাউডার, ফ্লেক, ফিল্ম, সমষ্টি বা মিশ্রণ কিনা তা নির্ধারণ করুন। বাল্ক ঘনত্ব, ব্রিজিং এবং ফিড-রেট স্থায়িত্ব নির্ধারণ করে যে একটি মাধ্যাকর্ষণ ফড়িং, জোর করে ফিডার বা পৃথক লস-ইন-ওয়েট ফিডার প্রয়োজন কিনা।
2. গলে এবং রূপান্তর
স্ক্রু এবং ব্যারেল অবশ্যই উপাদানের তাপমাত্রা বা শিয়ার সীমা অতিক্রম না করে দ্রবীভূত করতে হবে, বহন করতে হবে এবং মিশ্রিত করতে হবে। কম্পাউন্ডিং এর জন্য, লাইনের সাইড ফিডিং, ন্যেডিং সেকশন এবং বায়ুমণ্ডলীয় বা ভ্যাকুয়াম ভেন্টেরও প্রয়োজন হতে পারে।
3. ফিল্টার এবং চাপ বিল্ড
একটি স্ক্রিন চেঞ্জার গলিত শারীরিক দূষণ দূর করে। একটি ডাই স্থিতিশীল চাপ এবং প্রবাহ প্রয়োজন, তাই স্ক্রু স্রাব, গলিত পাম্প বিকল্প এবং পরিস্রাবণ এলাকা একটি অংশ হিসাবে মাপ করা আবশ্যক.
4. গলে কাটা
স্ট্র্যান্ড, ওয়াটার-রিং এবং আন্ডারওয়াটার সিস্টেম বিভিন্ন উপায়ে পেলেট তৈরি করে। গলিত শক্তি, আঠালোতা, জলের সংবেদনশীলতা, আউটপুট এবং পরিবর্তনের রুটিন অভ্যাসের চেয়ে বেশি বিষয়।
5. শীতল, শুকনো এবং শ্রেণীবদ্ধ করুন
জলের তাপমাত্রা, বসবাসের সময়, ডিওয়াটারিং এবং স্ক্রীনিং প্যালেটের তাপমাত্রা, আর্দ্রতা, জরিমানা এবং সংরক্ষণের আগে আকৃতিকে প্রভাবিত করে।
6. লাইন নিয়ন্ত্রণ
তাপমাত্রা অঞ্চল, গতি, মোটর সুরক্ষা, চাপ, ফিডার রেট, ভ্যাকুয়াম এবং অ্যালার্মগুলি অপারেটরকে অবশ্যই বলতে হবে যে প্রতিটি পর্যায় স্থিতিশীল কিনা। একা প্রদর্শন প্রক্রিয়া নিয়ন্ত্রিত করে না।

যখন একটি একক-স্ক্রু পেলেটাইজিং লাইন যথেষ্ট
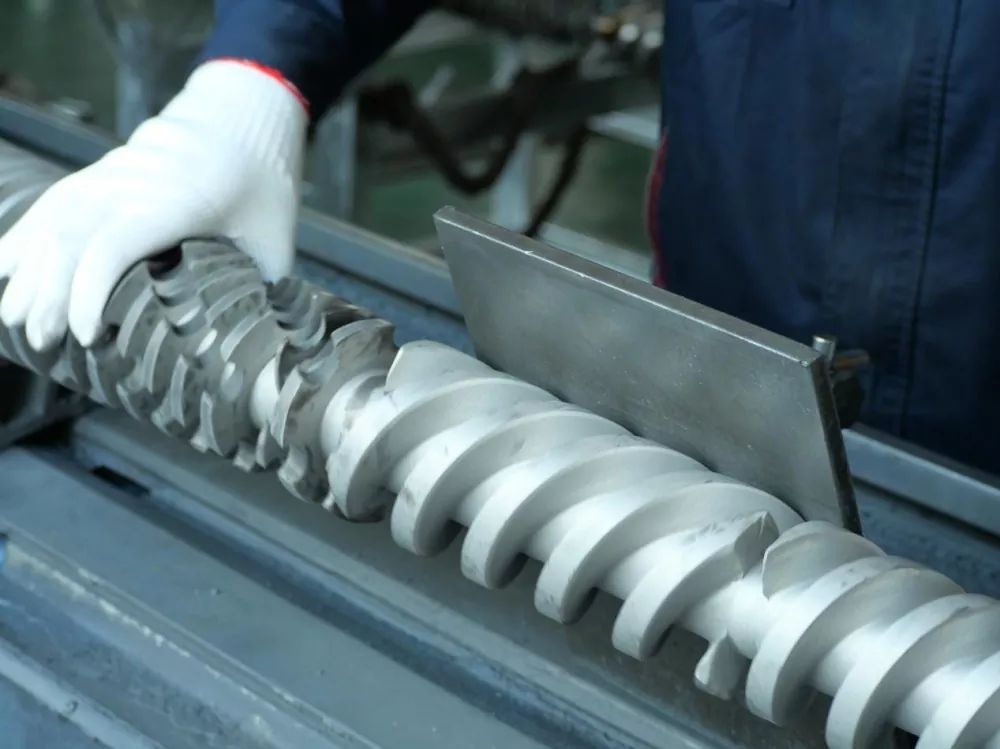
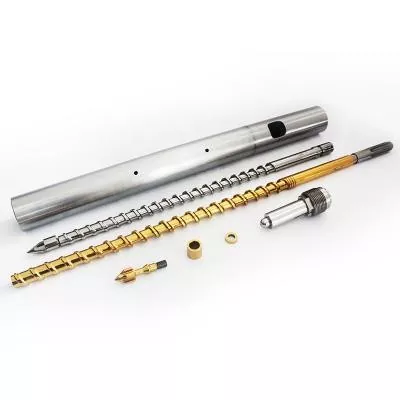
A একক স্ক্রু এক্সট্রুডারক্রমাগত পরিবহণ, গলে যাওয়া এবং চাপ তৈরিতে মৌলিকভাবে শক্তিশালী। স্ক্রু জ্যামিতি, মিক্সার এবং অপারেটিং পয়েন্ট উপাদানের সাথে মেলে যখন এটি দরকারী বিতরণী মিশ্রণ প্রদান করতে পারে। এটি ইতিমধ্যেই সাজানো, মিশ্রিত বা প্রণয়ন করা একটি ফিডস্টককে পুনরায় পেলেটাইজ করার জন্য একটি বুদ্ধিমান ভিত্তি করে তোলে।
নানহাইয়ার একক-স্ক্রু পেলেটাইজিং লাইন একটি একক-স্ক্রু এক্সট্রুডার, মেল্ট ফিল্ট্রেশন, ডাই হেড, ওয়াটার কুলিং, পেলেটাইজার এবং সংগ্রহ ইউনিটকে একত্রিত করে। এর তালিকাভুক্ত অ্যাপ্লিকেশনগুলির মধ্যে রয়েছে কুমারী বা পুনর্ব্যবহৃত প্লাস্টিক, পরীক্ষাগার, পাইলট উত্পাদন এবং ইনজেকশন ছাঁচনির্মাণ, ফিল্ম ব্লো বা এক্সট্রুশনের জন্য ছোরা। ঐচ্ছিক স্বয়ংক্রিয় স্ক্রিন পরিবর্তন, ভ্যাকুয়াম ডিগ্যাসিং এবং অক্সিলিয়ারি ফিডিং মৌলিক লাইনটিকে একটি সম্পূর্ণ যৌগিক প্ল্যাটফর্মে পরিণত না করে আরও কঠিন ফিড পরিস্থিতি পরিচালনা করতে দেয়।
বেসলাইন হিসাবে একক স্ক্রু ব্যবহার করুন যখন:ফিড রেসিপি এক্সট্রুশন আগে সংশোধন করা হয়; পলিমার পরিবার এবং গলিত আচরণ সামঞ্জস্যপূর্ণ; বিচ্ছুরণ প্রধান পণ্য দাবি নয়; দূষণ নির্দিষ্ট ফিল্টার দ্বারা পরিচালনা করা যেতে পারে; উদ্বায়ী অপসারণ মাঝারি; এবং আউটপুট অস্থির ফিড বা অত্যধিক গলিত তাপমাত্রা জোর না করে রাখা যেতে পারে।


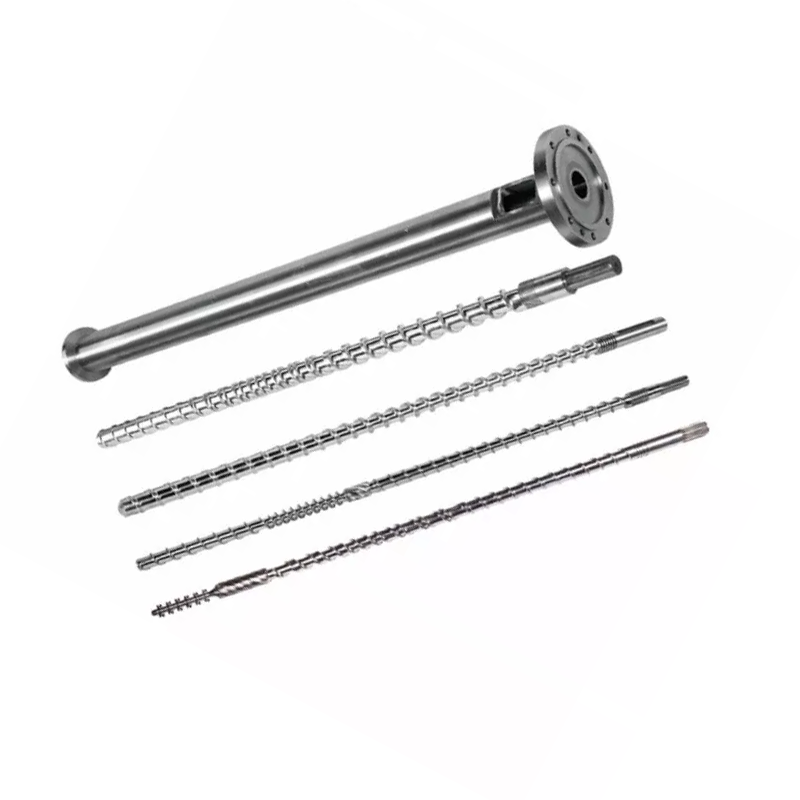
একক স্ক্রু মানে "কোন প্রকৌশলী" নয়। দদানাদার স্ক্রু ডিজাইনফ্লেক ফিডিং, গলানোর দৈর্ঘ্য, ভেন্ট পজিশন, স্ক্রিন রেজিস্ট্যান্স এবং পেলেটাইজিং পদ্ধতিতে এখনও পরিবর্তন হয়। একটি লাইনে পর্যাপ্ত ইনস্টল করা শক্তি থাকতে পারে এবং এখনও বৃদ্ধি পেতে পারে কারণ হপার অসমভাবে উপাদান সরবরাহ করে বা স্ক্রু ভেন্টের কাছে তার গলিত সীল হারায়।
যখন একটি সমান্তরাল টুইন-স্ক্রু লাইন তার অতিরিক্ত খরচ অর্জন করে
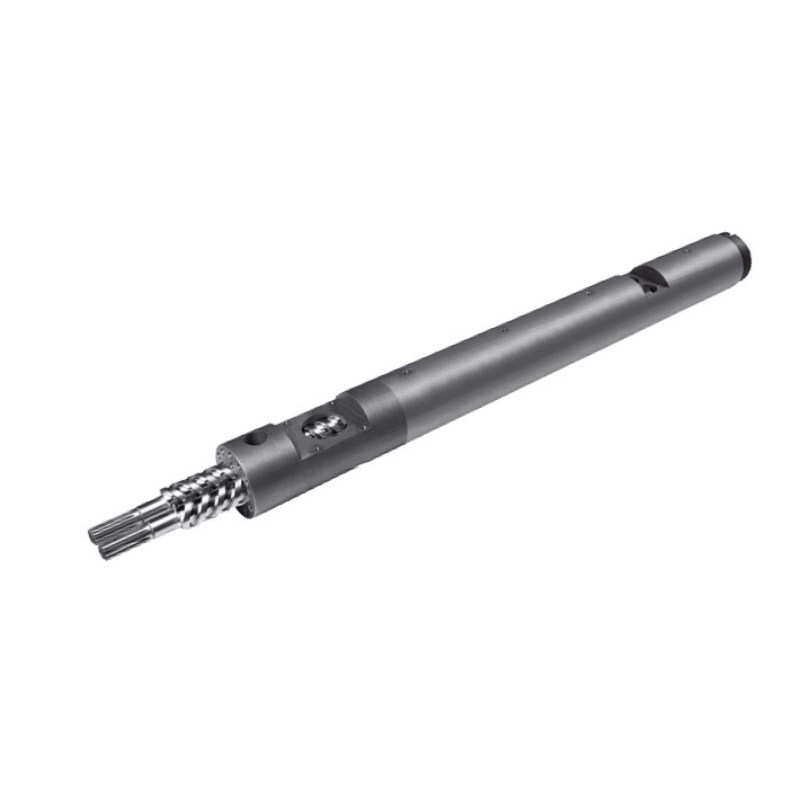
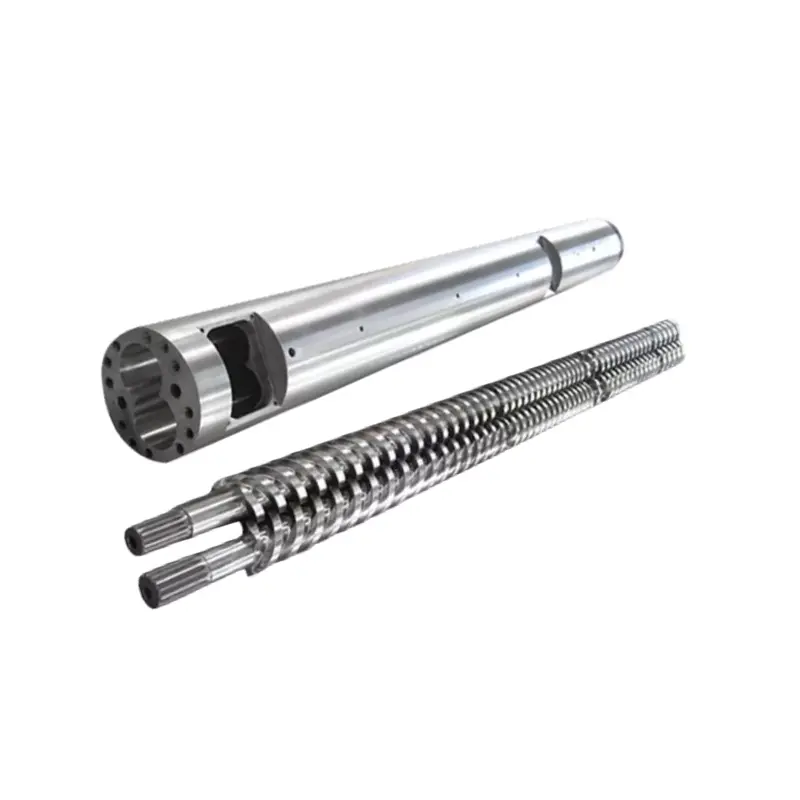
একটি সমান্তরাল টুইন-স্ক্রু লাইন মূল্যবান হয়ে ওঠে যখন এক্সট্রুশনকে ফর্মুলেশন পরিবর্তন করতে হবে, শুধুমাত্র এটিকে নতুন আকার দিতে হবে না। নানহাইয়ার লাইন মডুলার স্ক্রু উপাদান সহ একটি উচ্চ-টর্ক সমান্তরাল টুইন-স্ক্রু এক্সট্রুডার ব্যবহার করে। এর প্রক্রিয়ার সুযোগের মধ্যে রয়েছে মিশ্রন এবং বিচ্ছুরণকারী সংযোজন, ফিলার এবং কালারেন্ট, প্লাস ঐচ্ছিক টুইন ফিডিং, ভ্যাকুয়াম ডিগ্যাসিং এবং স্বয়ংক্রিয় স্ক্রিন পরিবর্তন।
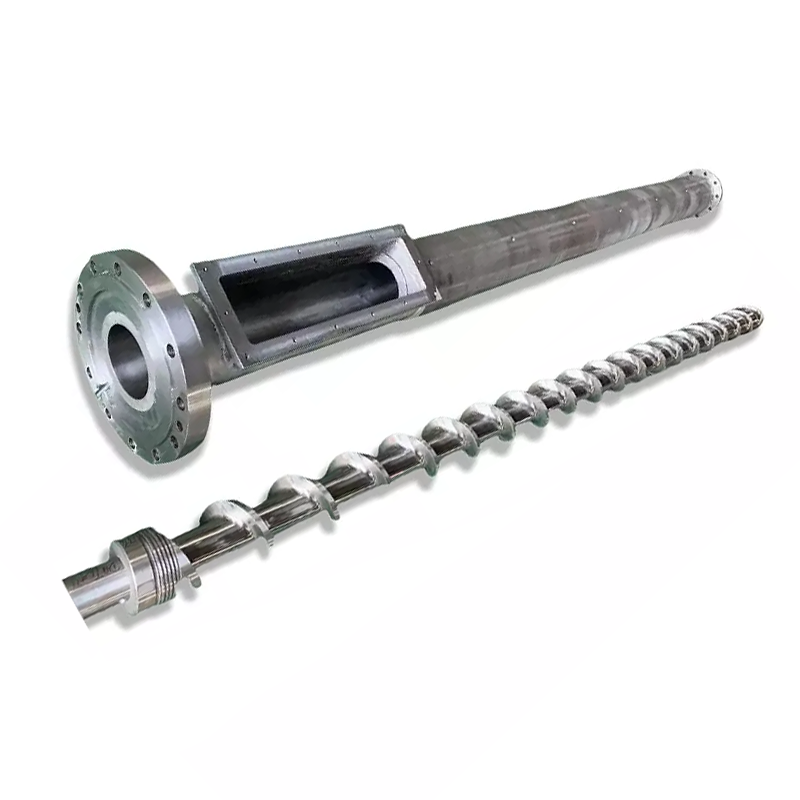
মডুলার ব্যারেল এবং স্ক্রু ট্রেনটি ডিজাইনটিকে মেশিনের সাথে বিভিন্ন কাজ বরাদ্দ করতে দেয়: একটি ফিড পৌঁছে দেয়, পলিমার গলিয়ে দেয়, একটি ফিলার ডাউনস্ট্রিম যোগ করে, ডিস্ট্রিবিউটিভ বা ডিসপারসিভ কাজ প্রয়োগ করে, ডিভোলাটাইলাইজেশনের জন্য গলিত পৃষ্ঠটি খুলুন, একটি গলিত সীল তৈরি করুন এবং স্রাব স্থিতিশীল করুন। টুইন-স্ক্রু এক্সট্রুশনের উপর গবেষণা একইভাবে জ্যামিতিকে দ্রুত গলে যাওয়া এবং উন্নত মিশ্রণের সাথে সংযুক্ত করে, যখন শিল্প যৌগিক রেফারেন্সগুলি পৃথক প্রক্রিয়া অঞ্চল হিসাবে কনভেয়িং, প্লাস্টিকাইজিং, মিক্সিং, ডিভোলাটাইলাইজিং এবং চাপ তৈরির ব্যবস্থা করে।
বেসলাইন হিসাবে সমান্তরাল টুইন স্ক্রু ব্যবহার করুন যখন:বিভিন্ন উপাদান পৃথকভাবে পরিমাপ করা আবশ্যক; রঙ্গক বা ফিলার বিচ্ছুরণ নিয়ন্ত্রণ মান; পাউডার গ্রহণ কঠিন; প্রণয়নের জন্য এক বা একাধিক venting পর্যায়ে প্রয়োজন; পণ্য পরিবর্তন একটি মডুলার স্ক্রু রেসিপি প্রয়োজন; অথবা লাইনটি অবশ্যই একটি নিয়ন্ত্রিত পাসে যৌগিক এবং পেলেটাইজ করতে হবে।


আমাদের কারখানার দৃশ্য:একটি টুইন-স্ক্রু ক্রয় তাড়াতাড়ি ব্যর্থ হয় যখন সরবরাহকারী শুধুমাত্র একটি রজন নাম এবং লক্ষ্য কেজি/ঘণ্টা পায়। "পিপি প্লাস ফিলার" একটি প্রক্রিয়া স্পেসিফিকেশন নয়। আমাদের প্রয়োজন ফিলার শতাংশ, কণা ফর্ম, বাল্ক ঘনত্ব, আর্দ্রতা, ঘষিয়া তুলিয়া ফেলিতে সক্ষমতা, ফিডার পরিকল্পনা, বিচ্ছুরণ লক্ষ্য এবং অনুমোদিত গলিত তাপমাত্রা। এই বিবরণগুলি উপাদান এবং ব্যারেল বিভাগগুলি নির্ধারণ করে যা ক্রেতা প্রকৃতপক্ষে অর্থ প্রদান করছে।
পুনর্ব্যবহৃত উপাদানের জন্য, চারটি সমস্যা আলাদা করুন
পুনর্ব্যবহারযোগ্য অনুসন্ধানগুলি প্রায়শই একটি লেবেলের অধীনে ফিডের অস্থিরতা, আর্দ্রতা, দূষণ এবং দুর্বল মিশ্রণকে একত্রিত করে: "পুনর্ব্যবহারযোগ্য উপাদান।" প্রতিটি সমস্যা একটি ভিন্ন লাইন বৈশিষ্ট্য প্রয়োজন. ক্রমবর্ধমান স্ক্রু গতি তাদের সব ঠিক করতে পারে না.
| পর্যবেক্ষণ করা সমস্যা | সম্ভবত প্রক্রিয়া প্রশ্ন | লাইন বৈশিষ্ট্য নির্দিষ্ট করতে | গ্রহণযোগ্যতার প্রমাণ |
|---|---|---|---|
| আউটপুট বৃদ্ধি এবং পতন | লো-ডেনসিটি ফ্লেক ব্রিজিং বা অসমভাবে খাওয়ানো হয়? | জোরপূর্বক খাওয়ানো, সমষ্টি বা ঘনত্ব, স্থিতিশীল হপার জ্যামিতি এবং ফিডার নিয়ন্ত্রণ | একটি সংজ্ঞায়িত ক্রমাগত রানের উপর আউটপুট এবং মোটর লোড প্রবণতা |
| বুদবুদ, গন্ধ বা ছিদ্রযুক্ত ছুরি | কোন আর্দ্রতা এবং উদ্বায়ী লোড গলে প্রবেশ করে? | যেখানে উপযুক্ত সেখানে শুকানো, ভেন্টের অবস্থান, গলিত সিল, ভ্যাকুয়াম ক্ষমতা এবং পৃষ্ঠ পুনর্নবীকরণ | আর্দ্রতা বা উদ্বায়ী ফলাফল প্লাস ভিজ্যুয়াল পেলেট সীমা |
| চাপ বাড়তে থাকে | কতটা গলিত দূষণ ফিল্টারে পৌঁছায়? | ফিল্টার এলাকা, জাল ক্রম, স্ক্রিন-চেঞ্জার টাইপ, চাপ সেন্সর এবং পরিবর্তনের ব্যবধান | টার্গেট আউটপুটে চাপ বৃদ্ধি এবং স্ক্রিন-পরিবর্তনের ফ্রিকোয়েন্সি |
| রঙ বা বৈশিষ্ট্য পরিবর্তিত হয় | ফিড কম্পোজিশন কি পরিবর্তন হচ্ছে, নাকি মেশানো অপর্যাপ্ত? | প্রথমে আপস্ট্রিম বাছাই এবং মিশ্রন; টুইন-স্ক্রু কম্পাউন্ডিং যদি রেসিপি সংশোধন বা বিচ্ছুরণ প্রয়োজন হয় | সম্মত রঙ, গলে-প্রবাহ বা যান্ত্রিক-সম্পত্তি বৈচিত্র |
অ্যাসোসিয়েশন অফ প্লাস্টিক রিসাইক্লারস গলিত পরিস্রাবণকে ধাতু, কাঠ, কাগজ, থার্মোসেট এবং অন্যান্য গলিত শারীরিক দূষণ অপসারণের জন্য একটি সূক্ষ্ম পর্দার মাধ্যমে গলিত প্লাস্টিককে বাধ্য করা হিসাবে সংজ্ঞায়িত করে। পরিস্রাবণ প্রতিটি দ্রবীভূত পলিমার, গন্ধ বা উদ্বায়ী অপসারণ করতে পারে না। এটি প্রবাহ প্রতিরোধের যোগ করে, তাই স্ক্রিন প্যাক, পরিস্রাবণ এলাকা, স্রাব চাপ এবং পরিবর্তন পদ্ধতি একসাথে নির্দিষ্ট করা আবশ্যক।


লাইনের অংশ হিসাবে pelletizing পদ্ধতি নির্বাচন করুন
স্ক্রু নির্বাচন বেশিরভাগ মনোযোগ গ্রহণ করে, কিন্তু অস্থির কাটিয়া একটি ভাল-প্লাস্টিকযুক্ত গলে বিক্রির অযোগ্য করে তুলতে পারে। নানহাইয়ার একক-স্ক্রু লাইনে জল শীতলকরণ এবং একটি পেলিটাইজার রয়েছে৷ এর সমান্তরাল টুইন-স্ক্রু লাইনটি একটি ওয়াটার-রিং বা স্ট্র্যান্ড পেলেটাইজার ব্যবহার করতে পারে এবং এতে প্রাসঙ্গিক কুলিং, স্ক্রীনিং এবং সংগ্রহ বিভাগ অন্তর্ভুক্ত রয়েছে।
| পদ্ধতি | প্রক্রিয়া | ভাল শুরু বিন্দু | অর্ডার করার আগে প্রশ্ন |
|---|---|---|---|
| জল-স্নান স্ট্র্যান্ড | strands এক্সট্রুড, একটি ট্র্যা মধ্যে ঠান্ডা, পৃষ্ঠ জল অপসারণ, টান এবং কাটা | নমনীয় কম্পাউন্ডিং এবং রিসাইক্লিং কাজ যেখানে অপারেটররা স্টার্ট-আপ স্ট্র্যান্ডগুলি পরিচালনা করতে পারে | গলিত যথেষ্ট স্ট্র্যান্ড শক্তি আছে? কত ঘন ঘন রঙ পরিবর্তন হয়? কিভাবে ভাঙ্গা strands পরিচালনা করা হবে? |
| ড্রাই-কাট বা বেল্ট-কুলড স্ট্র্যান্ড | কাটার আগে বাতাস, জল বা সম্মিলিত কুলিং সহ একটি বেল্টে গরম স্ট্র্যান্ডগুলি বহন করুন | জল-সংবেদনশীল, ভঙ্গুর, ইলাস্টিক বা অত্যন্ত ভরা ফর্মুলেশন | প্রয়োজনীয় বেল্টের দৈর্ঘ্য, কুলিং লোড, স্ট্র্যান্ডের গতি, ভঙ্গুরতা এবং মেঝে স্থান |
| জল-রিং ডাই-মুখ | ডাই ফেস এ কাটা এবং একটি প্রচলন জল রিং মধ্যে pellets বহন | কম্প্যাক্ট, ক্রমাগত পেলেটাইজিং যখন ডাই এ পরিষ্কারভাবে গলে যায় | ডাই-হোল ফ্রিজিং, ব্লেড পরিধান, জলের তাপমাত্রা, পেলেট আকৃতি এবং ডিওয়াটারিং |
| পানির নিচে | একটি জল ভর্তি চেম্বারের ভিতরে ডাই ফেস এ কাটা, তারপর dewater এবং শুকিয়ে | স্বয়ংক্রিয় অপারেশন এবং বিস্তৃত শিল্প pelletizing কর্তব্য | ন্যূনতম স্থিতিশীল হার, স্টার্ট-আপ বর্জ্য, ডাই-প্লেট গরম করা, জলের ব্যবস্থা, ড্রায়ার এবং পরিষ্কার করা |
MAAG-এর ড্রাই-কাট বেল্ট সিস্টেমগুলি জল-সংবেদনশীল, অত্যন্ত ভরা বা ভঙ্গুর পণ্যগুলির জন্য ডিজাইন করা হয়েছে, যখন এর জলের নীচের সিস্টেমগুলি যৌগ, মাস্টারব্যাচ, পুনর্ব্যবহারযোগ্য এবং ভার্জিন পলিমারগুলিকে কভার করে৷ এটি একটি পদ্ধতিকে সর্বজনীনভাবে উন্নত করে না। এটি দেখায় কেন মৃত্যুর পরে উপাদানের আচরণ ক্রয়ের সিদ্ধান্তের অংশ হতে হবে।

নানহাইয়া একক এবং সমান্তরাল টুইন-স্ক্রু লাইন ডেটা
নিম্নোক্ত মানগুলি নানহাইয়ার বর্তমান পণ্য পৃষ্ঠাগুলি থেকে আসে৷ তারা প্রকাশিত কনফিগারেশন তুলনা করার জন্য দরকারী. একটি ক্রয় চুক্তিতে অনুমোদিত উপাদান, সহায়ক এবং পরীক্ষার শর্তগুলির জন্য চূড়ান্ত মানগুলি পুনরাবৃত্তি করা উচিত।
| আইটেম | নানহাইয়া একক-স্ক্রু পেলেটাইজিং লাইন | নানহাইয়া সমান্তরাল টুইন-স্ক্রু পেলেটাইজিং লাইন |
|---|---|---|
| প্রকাশিত ক্ষমতা | 100 কেজি/ঘণ্টা | 300 থেকে 600 কেজি/ঘণ্টা |
| প্রধান শক্তি | 75 কিলোওয়াট প্রধান মোটর | 160 কিলোওয়াট |
| গরম করার ক্ষমতা | 120 কিলোওয়াট | আলাদাভাবে তালিকাভুক্ত নয় |
| স্ক্রু টাইপ | একক স্ক্রু | সমান্তরাল টুইন স্ক্রু |
| স্ক্রু দৈর্ঘ্য এবং ব্যাস | কাস্টমাইজড | কাস্টমাইজড |
| প্রকাশিত স্ক্রু উপাদান | 38CrMoAlA | 38CrMoAlA |
| প্রকাশিত উপাদান পরিসীমা | PVC, CaCO3 মাস্টারব্যাচ, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV এবং PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP এবং PPR |
| কোর লাইন সরঞ্জাম | এক্সট্রুডার, মেল্ট ফিল্ট্রেশন, ডাই হেড, ওয়াটার কুলিং, পেলেটাইজার এবং সংগ্রহ | উচ্চ-টর্ক এক্সট্রুডার, গলে যাওয়া পরিস্রাবণ, ডাই হেড, ওয়াটার-রিং পেলেটাইজার, কুলিং এবং স্বয়ংক্রিয় সংগ্রহ |
| পণ্য বিবরণ | নাইট্রাইডেড স্ক্রু এবং ব্যারেল, পেলেটাইজার, ওয়াটার ট্যাঙ্ক, ভাইব্রেটিং স্ক্রিন, সাইলো এবং পিএলসি নিয়ন্ত্রণ | উচ্চ-হার্ডনেস অ্যালয় স্ক্রু এবং ব্যারেল, মডুলার উপাদান, মেল্ট পাম্প, ডাই, ওয়াটার-রিং বা স্ট্র্যান্ড পেলেটাইজার, ট্রফ, ভাইব্রেটিং স্ক্রিন এবং সাইলো |
| অপশন | স্বয়ংক্রিয় স্ক্রিন চেঞ্জার, ভ্যাকুয়াম ডিগ্যাসিং এবং অক্জিলিয়ারী ফিডিং | ভ্যাকুয়াম ডিগ্যাসিং, স্বয়ংক্রিয় স্ক্রিন চেঞ্জার, ফিলারের জন্য টুইন ফিডিং এবং দূরবর্তী পর্যবেক্ষণ |
| প্রকাশিত গিয়ারবক্স অনুপাত | তালিকাভুক্ত নয় | 2.5:1 বা 3:1 |
| সমর্থন | দূরবর্তী ইনস্টলেশন, কমিশনিং এবং অপারেশন নির্দেশিকা | ইনস্টলেশন নির্দেশিকা, কমিশনিং সহায়তা এবং অপারেটর প্রশিক্ষণ |


নানহাইয়া ঝোশান, ঝেজিয়াং-এ অবস্থিত এবং স্ক্রু, ব্যারেল এবং প্লাস্টিক এক্সট্রুশন সরঞ্জাম তৈরি করে। ক্রেতারা কারখানার পর্যালোচনা করতে পারেনউত্পাদন সরঞ্জাম, সার্টিফিকেটএবংসেবা প্রক্রিয়াপ্রযুক্তিগত আলোচনার আগে।
তুলনাটিকে ক্রয় স্পেসিফিকেশনে পরিণত করুন
একটি দরকারী RFQ প্রতিযোগিতামূলক উদ্ধৃতিগুলিকে তুলনীয় করে তোলে। এটি লাইনটিকে একটি পরিষ্কার নমুনার চারপাশে ডিজাইন করা থেকেও বাধা দেয় যখন উত্পাদন পরে ভিজা, ধুলো বা কম ঘনত্বের ফিড পায়।
- প্রতিটি পলিমার গ্রেড এবং ওজন শতাংশ
- ভার্জিন, পোস্ট-ইন্ডাস্ট্রিয়াল বা পোস্ট-ভোক্তা উৎপত্তি
- পেলেট, পাউডার, ফ্লেক, ফিল্ম বা সমষ্টি ফর্ম
- সর্বনিম্ন এবং সর্বোচ্চ বাল্ক ঘনত্ব
- আর্দ্রতা, উদ্বায়ী, গন্ধ এবং ধোয়ার অবস্থা
- দূষণের ধরন, আকার এবং প্রত্যাশিত শতাংশ
- ফিলার, রঙ্গক, ফাইবার এবং সংযোজন বিবরণ
- প্রতিটি উপাদানের জন্য প্রয়োজনীয় খাওয়ানোর পদ্ধতি
- বর্তমান আউটপুট এবং লক্ষ্য নেট বিক্রয়যোগ্য আউটপুট
- অনুমোদিত গলিত-তাপমাত্রা উইন্ডো
- পরিস্রাবণ সূক্ষ্মতা এবং পর্দা পরিবর্তন পরিকল্পনা
- স্ট্র্যান্ড, ওয়াটার-রিং বা আন্ডারওয়াটার পেলেটাইজিং পছন্দ
- পেলেট আকার, আকৃতি, আর্দ্রতা এবং জরিমানা সীমা
- প্রয়োজনীয় রঙ, গলে-প্রবাহ বা যান্ত্রিক পরীক্ষা
- উপলব্ধ ভোল্টেজ, ফ্রিকোয়েন্সি, জল এবং সংকুচিত বায়ু
- প্ল্যান্ট লেআউট, হেডরুম এবং উপাদান-প্রবাহ দিক
- নিয়ন্ত্রণ ভাষা, ডেটা লগিং এবং নিরাপত্তা মান
- খুচরা যন্ত্রাংশ, কমিশনিং এবং প্রশিক্ষণের সুযোগ
নিজে থেকে "আউটপুট: 500 kg/h" লিখবেন না।সঠিক ফর্মুলেশন, ফিডের অবস্থা, অনুমোদিত প্রত্যাখ্যান হার এবং পরীক্ষার সময়কাল উল্লেখ করুন। স্থূল এক্সট্রুডার স্রাব শুষ্ক, স্ক্রীন করা, সংগ্রহের সিস্টেমে বিতরণযোগ্য পেলেটের মতো নয়।
পরিধান সুরক্ষা এছাড়াও এই পর্যায়ে অন্তর্গত. ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার, গ্লাস ফাইবার এবং দূষিত রিসাইক্লেট স্ক্রু এবং ব্যারেল উপাদান কৌশল পরিবর্তন করতে পারে। নানহাইয়ার রিভিউসমান্তরাল টুইন-স্ক্রু উপাদান, একক স্ক্রুএবংখুচরা যন্ত্রাংশশেষে একটি জেনেরিক হার্ড-সারফেস বিকল্প যোগ করার পরিবর্তে প্রত্যাশিত ফিডের সাথে।
উপাদান এবং পরিমাপযোগ্য ফলাফল সহ লাইন গ্রহণ করুন
একটি নো-লোড ঘূর্ণন পরীক্ষা সমাবেশ চেক করে, কিন্তু এটি পেলেটাইজিং কর্মক্ষমতা প্রমাণ করে না। ফ্যাক্টরি গ্রহণযোগ্যতা পরীক্ষায় একটি সম্মত উপাদান বা একটি স্পষ্টভাবে নথিভুক্ত সমতুল্য ব্যবহার করা উচিত এবং খাওয়ানো, চাপ, বায়ুচলাচল এবং অস্থিরতা কাটানোর জন্য যথেষ্ট দীর্ঘ চলতে হবে।
- পরীক্ষার উপাদান নিশ্চিত করুন।রেকর্ড লট, সূত্র, ফিড ফর্ম, বাল্ক ঘনত্ব, আর্দ্রতা এবং প্রস্তুতি। একটি সংরক্ষিত নমুনা রাখুন।
- লাইনের সুযোগ এবং নিরাপত্তা যাচাই করুন।পলিমার খাওয়ানোর আগে মোটর, হিটার, গার্ড, ইন্টারলক, জরুরী স্টপ, ইউটিলিটি, যন্ত্র এবং ঘূর্ণন পরীক্ষা করুন।
- স্থিতিশীল অপারেশন পৌঁছান.ফিডার রেট, স্ক্রু গতি, জোন সেটিংস, পরিমাপ করা গলিত তাপমাত্রা, চাপ, টর্ক বা মোটর লোড, ভ্যাকুয়াম এবং শীতল জলের অবস্থা রেকর্ড করুন।
- বিক্রয়যোগ্য আউটপুট পরিমাপ করুন।একটি সংজ্ঞায়িত সময়ের জন্য স্ক্রীনিং করার পরে শুকনো ছোরা ওজন করুন। স্টার্ট-আপ বর্জ্য, স্ট্র্যান্ড ব্রেক, সমষ্টি এবং পর্দার পরিবর্তনগুলি আলাদাভাবে রেকর্ড করুন।
- প্যালেট গুণমান পরীক্ষা করুন।সম্মত পেলেট আকার, জরিমানা, আর্দ্রতা, বাল্ক ঘনত্ব, রঙ, গলে যাওয়া প্রবাহ, বিচ্ছুরণ বা নিম্নধারার ছাঁচনির্মাণ পরীক্ষা ব্যবহার করুন।
- একটি রুটিন ইভেন্টকে চ্যালেঞ্জ করুন।স্ক্রীন পরিবর্তন, একটি স্বাভাবিক পুনঃসূচনা, ফিডার পুনরুদ্ধার বা রঙ পরিবর্তন প্রদর্শন করুন যদি এটি দৈনিক উত্পাদনের জন্য গুরুত্বপূর্ণ হয়।
- মেশিন পরিদর্শন করুন।ভেন্ট ক্যারিওভার, ডাই ডিপোজিট, কাটার অবস্থা, অস্বাভাবিক শব্দ, ফুটো এবং দৌড়ানোর পরে অ্যাক্সেসযোগ্য পরিষ্কারের পয়েন্টগুলি পরীক্ষা করুন।
আমাদের কারখানার দৃশ্য:একটি লাইন গ্রহণ করবেন না কারণ এটি সংক্ষিপ্তভাবে হেডলাইন আউটপুটে পৌঁছায়। আমরা একটি স্থিতিশীল জানালার সন্ধান করি: ফিডারটি পূর্ণ থাকে, চাপ প্রবাহিত হয় না, ভেন্টটি পরিষ্কার থাকে, কাটারটি অতিরিক্ত জরিমানা তৈরি করে না এবং পেলেটগুলি ক্রেতার নিম্নধারার পরীক্ষা পূরণ করে। স্থিতিশীল বিক্রয়যোগ্য আউটপুট হল সংখ্যা যা গুরুত্বপূর্ণ।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি টুইন-স্ক্রু পেলেটাইজিং লাইন কি একক-স্ক্রু লাইনের চেয়ে সর্বদা ভাল?
না। একটি সমান্তরাল টুইন-স্ক্রু লাইন শক্তিশালী হয় যখন প্রক্রিয়াটি পলিমার মিশ্রিত করতে হবে, ফিলার বা পিগমেন্টকে ছড়িয়ে দিতে হবে, সাইড ফিডারের মাধ্যমে উপাদান যোগ করতে হবে বা উল্লেখযোগ্য উদ্বায়ীগুলি সরিয়ে দিতে হবে। যখন একটি স্থিতিশীল, প্রস্তুত ফিডস্টকের প্রধানত গলন, পরিস্রাবণ, চাপ তৈরি এবং পেলেট কাটার প্রয়োজন হয় তখন একটি একক-স্ক্রু লাইন প্রায়শই আরও সরাসরি পছন্দ হয়।
পুনর্ব্যবহৃত পিই বা পিপির জন্য কোন পেলেটাইজিং লাইনটি ভাল?
এটা রিগ্রিন্ডের অবস্থার উপর নির্ভর করে। একটি সাজানো, ধোয়া এবং যুক্তিসঙ্গতভাবে সামঞ্জস্যপূর্ণ PE বা PP স্ট্রিম সঠিক খাওয়ানো, ডিগ্যাসিং এবং গলে যাওয়া পরিস্রাবণ সহ একটি একক-স্ক্রু লাইনের সাথে ফিট করতে পারে। মিশ্র ফর্মুলেশন, ফিলার সংযোজন, গন্ধ বা উদ্বায়ী অপসারণ এবং সমজাতকরণের দাবি একটি সমান্তরাল টুইন-স্ক্রু লাইনকে ন্যায্যতা দিতে পারে।
মাস্টারব্যাচ বা অত্যন্ত ভরা যৌগগুলির জন্য আমার কোন লাইনটি বেছে নেওয়া উচিত?
একটি সমান্তরাল টুইন-স্ক্রু লাইন দিয়ে মূল্যায়ন শুরু করুন কারণ মডুলার স্ক্রু উপাদান এবং পৃথক ফিডিং জোনগুলি বিতরণকারী এবং বিচ্ছুরিত মিশ্রণের উপর আরও নিয়ন্ত্রণ দেয়। ফিলারের ধরন, লোডিং, বাল্ক ঘনত্ব, ঘর্ষণকারীতা এবং প্রয়োজনীয় বিচ্ছুরণ এখনও ফিডার, স্ক্রু কনফিগারেশন এবং পরিধান প্যাকেজ নির্ধারণ করে।
একটি একক-স্ক্রু পেলেটাইজিং লাইন ভ্যাকুয়াম ডিগাসিং ব্যবহার করতে পারে?
হ্যাঁ। নানহাইয়া তার একক-স্ক্রু পেলেটাইজিং লাইনে একটি বিকল্প হিসাবে ভ্যাকুয়াম ডিগাসিং অফার করে। ভেন্ট পজিশন, স্ক্রু ফিল লেভেল, ফিড ময়েশ্চার, মেল্ট সিল এবং ভ্যাকুয়াম ক্যাপাসিটি অবশ্যই একসাথে কাজ করতে হবে যাতে উপাদান ভেন্টে প্লাবিত না হয়।
স্ট্র্যান্ড এবং ওয়াটার-রিং পেলেটাইজিংয়ের মধ্যে পার্থক্য কী?
একটি স্ট্র্যান্ড সিস্টেম অবিচ্ছিন্ন স্ট্র্যান্ডগুলিকে বের করে দেয়, সেগুলিকে ঠান্ডা করে এবং তারপরে সেগুলিকে নলাকার বৃক্ষে কেটে দেয়। একটি ওয়াটার-রিং সিস্টেম ডাই ফেস এ গলে যাওয়াকে কেটে ফেলে এবং পেলেটগুলিকে জলে নিয়ে যায়। উপাদানের আচরণ, থ্রুপুট, পরিবর্তনের চাহিদা, পেলেটের আকার এবং অপারেটর জড়িত থাকার পদ্ধতিটি নির্ধারণ করা উচিত।
নানহাইয়া পেলেটাইজিং লাইন কত আউটপুট উত্পাদন করতে পারে?
নানহাইয়া তার একক-স্ক্রু পেলেটাইজিং লাইনের জন্য 100 কেজি/ঘন্টা এবং সমান্তরাল টুইন-স্ক্রু পেলেটাইজিং লাইনের জন্য 300 থেকে 600 কেজি/ঘণ্টা তালিকাভুক্ত করে। এগুলি প্রকাশিত পণ্য কনফিগারেশন, তাই চূড়ান্ত উদ্ধৃতিটি নির্বাচিত মেশিনের জন্য সঠিক ফর্মুলেশন, ফিড শর্ত এবং গ্রহণযোগ্যতার ভিত্তি উল্লেখ করা উচিত।
পেলেটাইজিং লাইন RFQ দিয়ে আমার কোন তথ্য পাঠাতে হবে?
পলিমার গ্রেড এবং শতাংশ, ফিড ফর্ম, বাল্ক ঘনত্ব, আর্দ্রতা, দূষণ এবং উদ্বায়ী মাত্রা, সংযোজন এবং ফিলার, বর্তমান এবং লক্ষ্য আউটপুট, পেলেটের আকার, পরিস্রাবণ প্রয়োজনীয়তা, উপযোগী অবস্থা, উদ্ভিদ বিন্যাস, নিয়ন্ত্রণ মান এবং একটি পরিমাপযোগ্য গ্রহণযোগ্যতা পরীক্ষা পাঠান।
বাণিজ্যিক প্রকাশ: নানহাইয়া এই নির্দেশিকায় সংযুক্ত পেলেটাইজিং লাইন, স্ক্রু, ব্যারেল এবং এক্সট্রুশন উপাদান তৈরি করে। চূড়ান্ত নির্বাচন ক্রেতার উপাদান, অনুমোদিত লাইন সুযোগ, প্রযুক্তিগত চুক্তি এবং গ্রহণযোগ্যতা পরীক্ষার উপর নির্ভর করে।