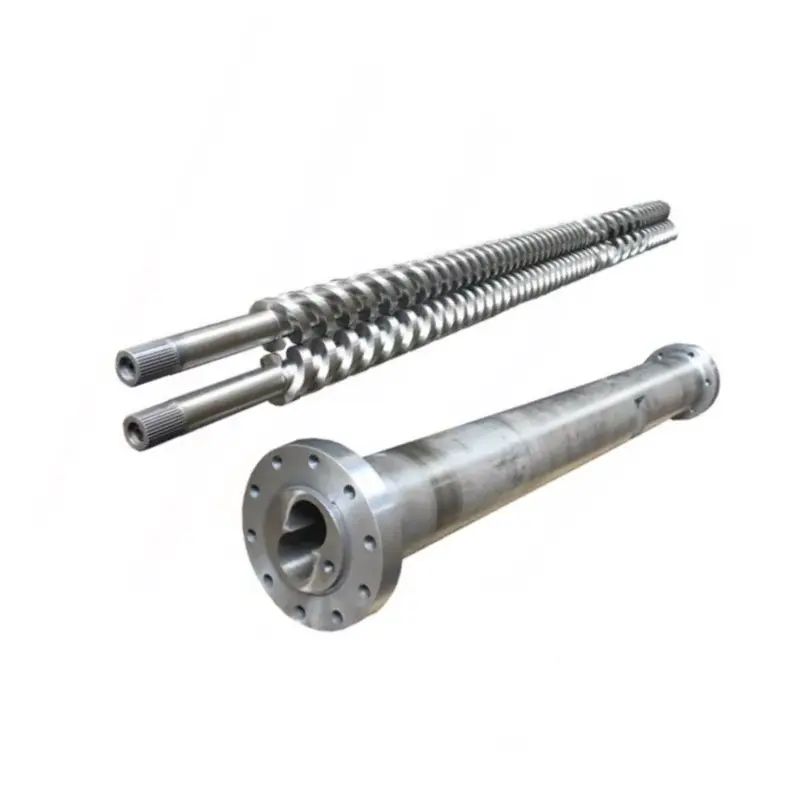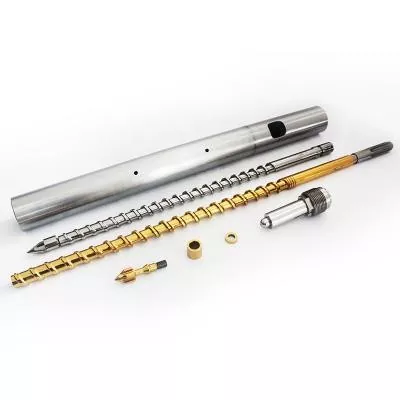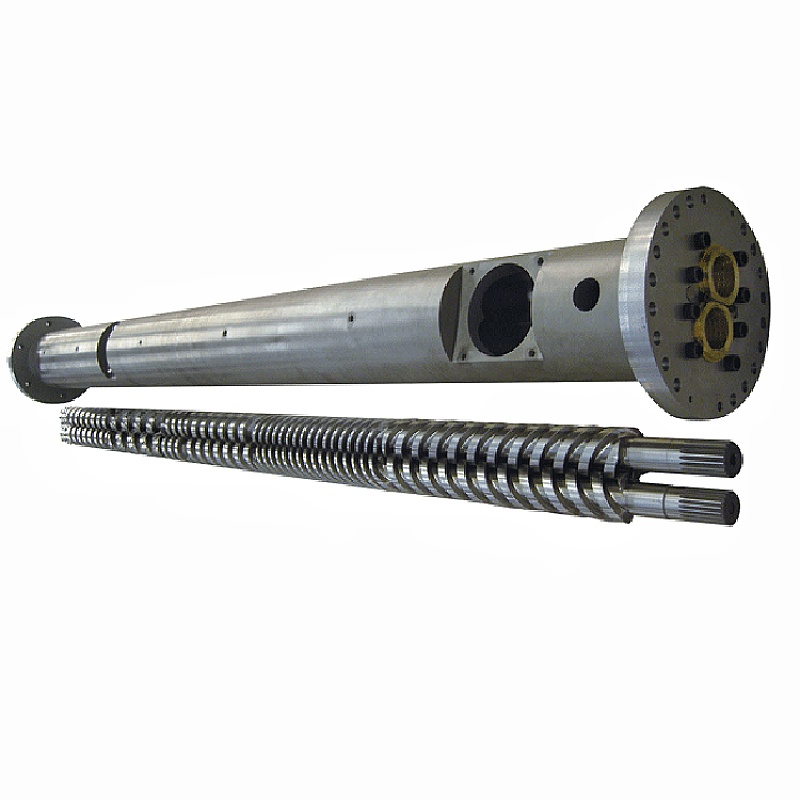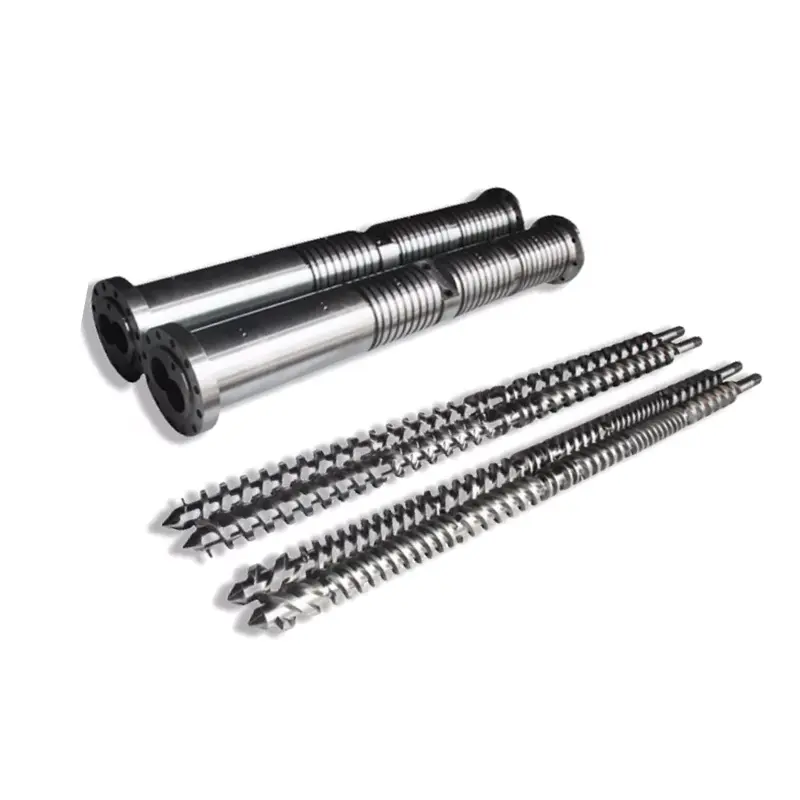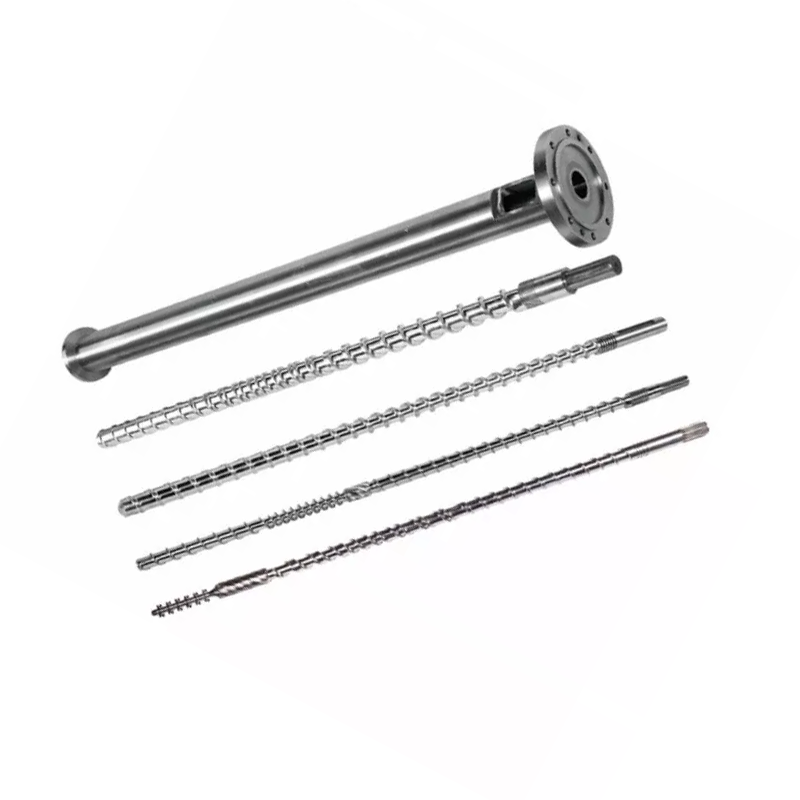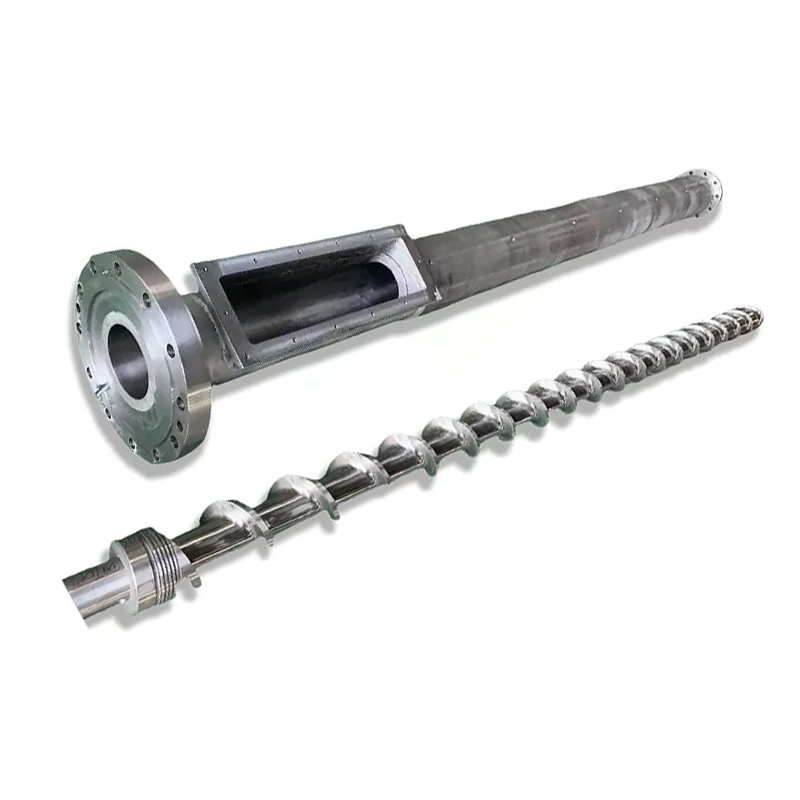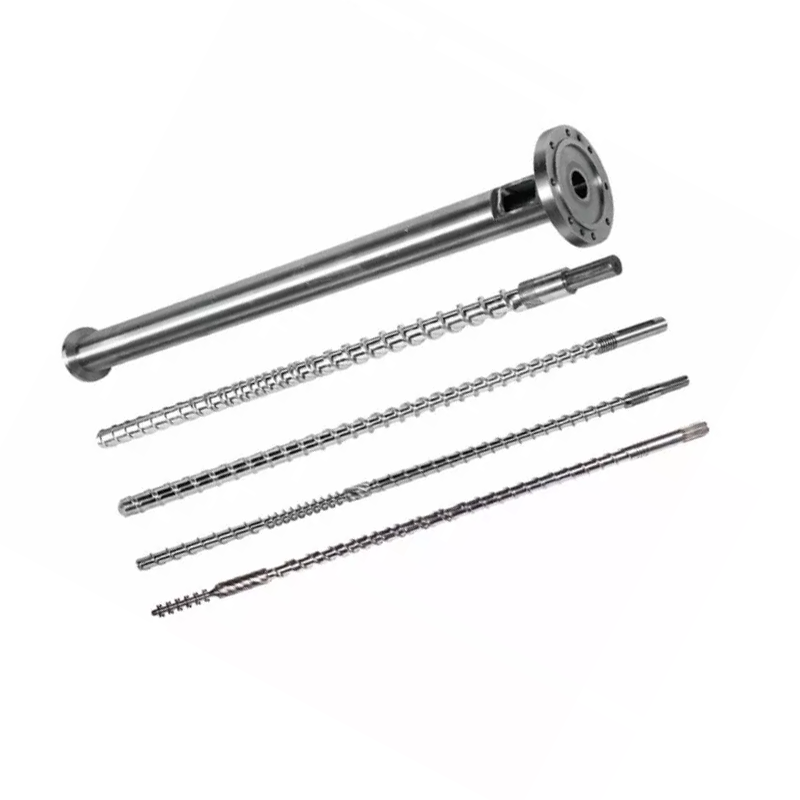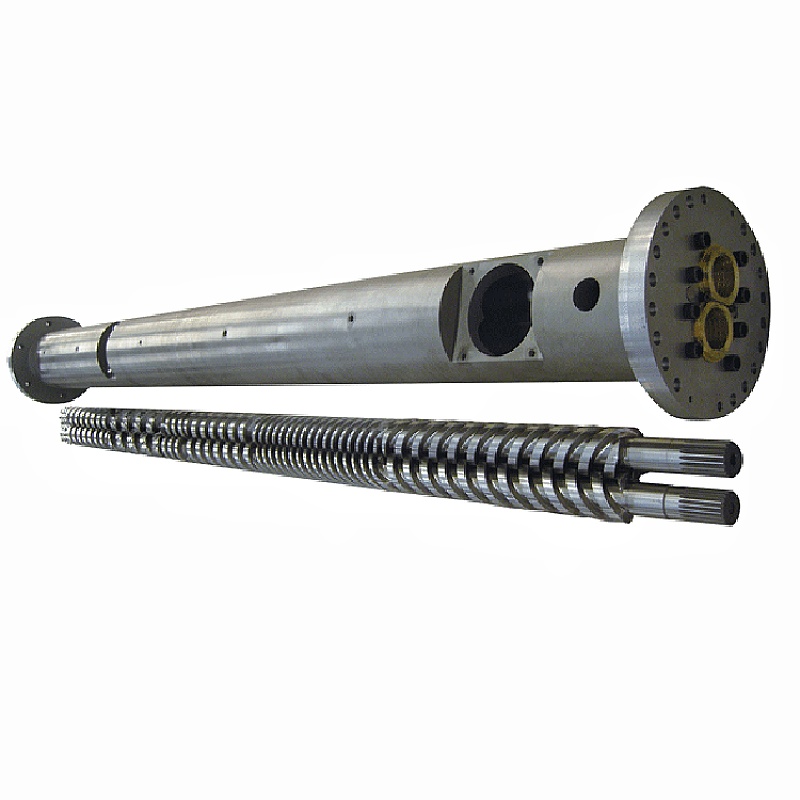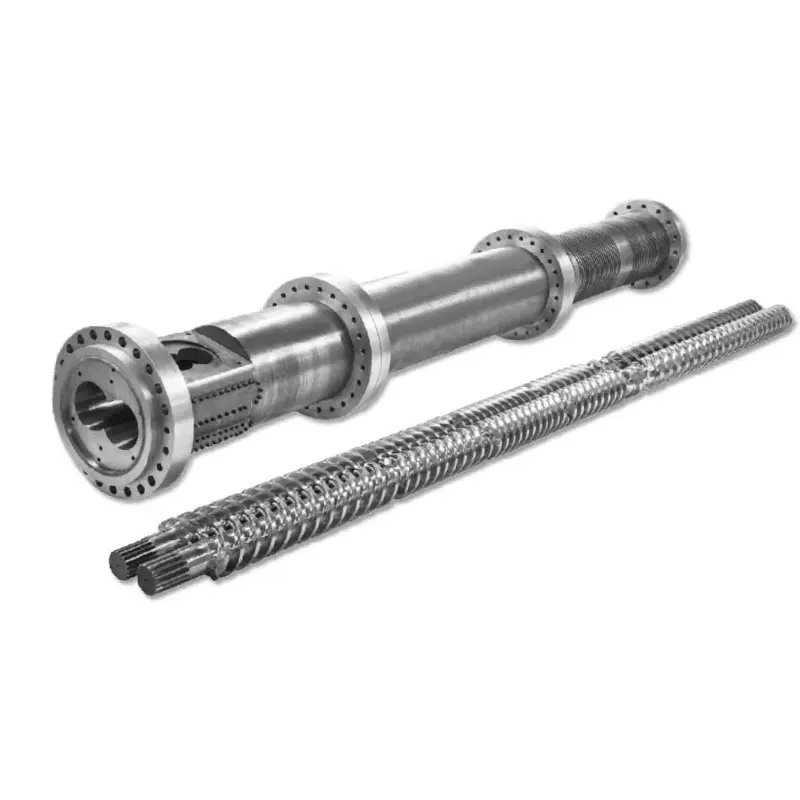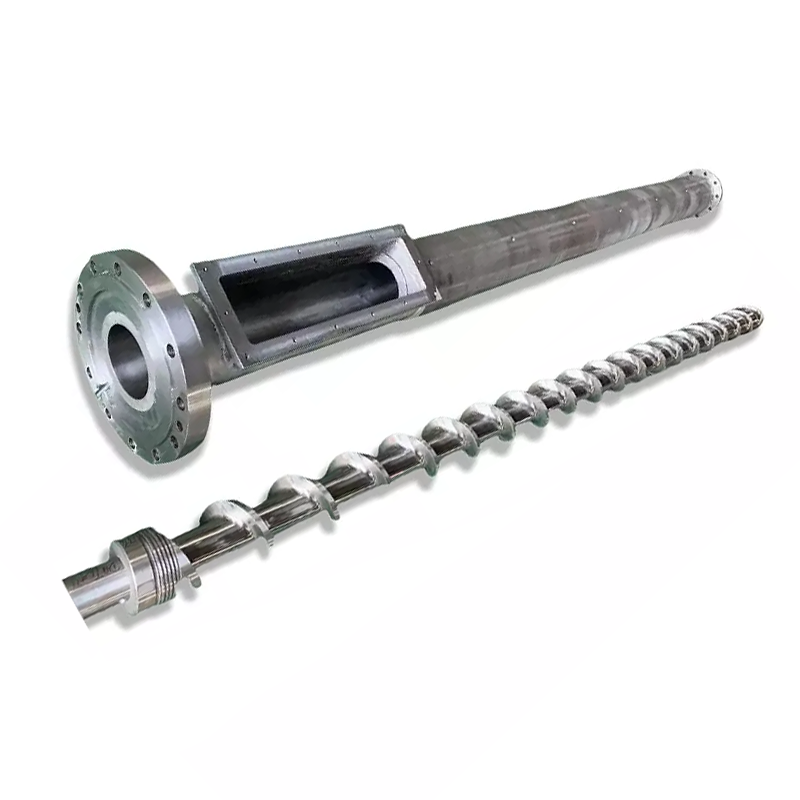

স্ক্রু ব্যারেল আসলে কি করে
স্ক্রু এবং ব্যারেল মিলিত জোড়া হিসাবে কাজ করে। এখানে প্রতিটি চক্রের ক্রমটি রয়েছে:
- খাওয়ানো— প্লাস্টিক পেলেটগুলি ফড়িং থেকে ফিড জোনে নেমে যায়।
- গলে যাওয়া— ঘূর্ণায়মান স্ক্রু শিয়ার তাপ উৎপন্ন করে। ব্যারেল উনান সঙ্গে মিলিত, pellets গলে এবং কম্প্রেস.
- মিটারিং- ইঞ্জেকশন দেওয়ার আগে গলিত তাপমাত্রা এবং চাপে অভিন্ন হয়ে যায়।
- ইনজেকশন— স্ক্রুটি প্লাঞ্জারের মতো এগিয়ে যায়, গলিত প্লাস্টিককে ছাঁচে ঠেলে দেয়।
প্রতিটি নকশা পরিবর্তনশীল — জ্যামিতি, অঞ্চল অনুপাত, পৃষ্ঠ চিকিত্সা — এই চারটি ধাপ কতটা ভালোভাবে ঘটতে পারে তা প্রভাবিত করে। তাদের যে কোনো একটিতে অমিল একটি উত্পাদন সমস্যা হিসাবে দেখায়।
সিদ্ধান্ত 1: L/D অনুপাত
L/D অনুপাত (স্ক্রু ফ্লাইটেড দৈর্ঘ্য এর ব্যাস দ্বারা বিভক্ত) স্পেক শীটে সবচেয়ে গুরুত্বপূর্ণ সংখ্যা। এটি বসবাসের সময়, মিশ্রণের গুণমান এবং তাপ বিতরণ নিয়ন্ত্রণ করে।বেশিরভাগ সাধারণ-উদ্দেশ্য ইনজেকশন ছাঁচনির্মাণ অ্যাপ্লিকেশন 20:1 ব্যবহার করে।
| রজন | প্রস্তাবিত L/D |
|---|---|
| PP, PE, PS (মান) | 18:1 - 20:1 |
| ABS, PC | 20:1 - 24:1 |
| পিভিসি (তাপ-সংবেদনশীল) | 16:1 - 20:1 |
| পিইটি | 20:1 - 22:1 |
| নাইলন (PA) | 18:1 - 20:1 |
| GF- চাঙ্গা উপকরণ | 20:1 - 24:1 |
সিদ্ধান্ত 2: কম্প্রেশন অনুপাত
কম্প্রেশন রেশিও (CR) ফিড জোন থেকে মিটারিং জোন পর্যন্ত স্ক্রু চ্যানেল কতটা সরু হয়েছে তা পরিমাপ করে। উচ্চতর CR গলে যাওয়াকে আরও আক্রমণাত্মকভাবে সংকুচিত করে — নিরাকার রেজিনের জন্য ভাল যা ধীরে ধীরে নরম হয়। নিম্ন CR মৃদু, যা আপনার তাপ-সংবেদনশীল বা ফাইবার-ভর্তি উপকরণগুলির জন্য প্রয়োজন।
| রজন | কম্প্রেশন অনুপাত |
|---|---|
| ABS, PC, PMMA (নিরাকার) | 3.0 - 3.5:1 |
| PP, PE, নাইলন (আধা-স্ফটিক) | 2.5 - 3.0:1 |
| পিভিসি | 2.0 - 2.5:1 |
| পিইটি | ২.৩ - ২.৬:১ |
| GF-রিইনফোর্সড (≥15%) | 2.0 - 2.5:1 |
সিদ্ধান্ত 3: জোন অনুপাত
একটি স্ট্যান্ডার্ড ইনজেকশন স্ক্রু তিনটি জোনে বিভক্ত। প্রতিটি জোনের অনুপাত মোট L/D এর সমান গুরুত্বপূর্ণ।
- ফিড জোন (L1):গভীর চ্যানেল যা ফড়িং থেকে কঠিন ছত্রাক গ্রহণ করে। দীর্ঘ = আরও থ্রুপুট ক্ষমতা।
- কম্প্রেশন জোন (L2):চ্যানেলের গভীরতা ক্রমান্বয়ে কমছে। বেশিরভাগ গলে যায় এখানে।
- মিটারিং জোন (L3):অগভীর, সামঞ্জস্যপূর্ণ চ্যানেল। ইনজেকশনের আগে অভিন্ন গলিত তাপমাত্রা এবং চাপ নিশ্চিত করে।
| রজন | ফিড (L1) | কম্প্রেশন (L2) | মিটারিং (L3) |
|---|---|---|---|
| পিপি/পিই | ৫০% | ২৫% | ২৫% |
| এবিএস/পিসি | 40% | 40% | 20% |
| পিইটি | 40% | 40% | 20% |
| নাইলন (PA) | ৩৫-৪৫% | ৩৫-৪০% | 20-25% |
| পিভিসি | ৩৫% | ৫০% | 15% |
সিদ্ধান্ত 4: স্ক্রু ব্যারেল উপাদান
38CrMoALA — স্ট্যান্ডার্ড বেসলাইন
নানহাইয়ার ইনজেকশন মোল্ডিং স্ক্রু থেকে তৈরি করা হয়38CrMoALA খাদ ইস্পাত, তাপ-চিকিত্সা এবং quenched. এই বেস উপাদানটি PE, PP, PS এবং ABS-এর মতো স্ট্যান্ডার্ড থার্মোপ্লাস্টিকগুলিকে ভালভাবে পরিচালনা করে, যার পরিষেবা জীবন প্রায় প্রায়10,000-20,000 ঘন্টাস্বাভাবিক অপারেটিং অবস্থার অধীনে।
নাইট্রাইডিং
500-560°C তাপমাত্রায় গ্যাস নাইট্রাইডিং একটি নাইট্রাইডেড স্তর গঠন করে0.5-0.8 মিমি পুরুএকটি কঠোরতা সঙ্গে950-1050 HV (~62 HRC). এটি অপরিশোধিত স্টিলের তুলনায় 30-40% দ্বারা পরিধান প্রতিরোধের উন্নতি করে। বেশিরভাগ ইনজেকশন ছাঁচনির্মাণ অ্যাপ্লিকেশনের জন্য স্ট্যান্ডার্ড যা অপূর্ণ বা হালকাভাবে ভরাট সামগ্রী চলছে।

নানহাইয়া মিউট্যান্ট (আকস্মিক) ইনজেকশন ছাঁচনির্মাণ স্ক্রু — PP, PE, এবং নাইলনের মতো স্ফটিক রেজিনের জন্য উপযুক্ত।
বাইমেটালিক — ঘষিয়া তুলিয়া ফেলিতে সক্ষম অ্যাপ্লিকেশনের জন্য
বাইমেটালিক ব্যারেলগুলিতে একটি উচ্চ-মিশ্র ধাতু পরিধান-প্রতিরোধী আস্তরণ থাকে যা ব্যারেল বোরের সাথে ধাতবভাবে আবদ্ধ থাকে। নানহাইয়ার দ্বিধাতু প্রক্রিয়া একটি অর্জন করে62 HRC এর ভিতরের বোর কঠোরতাব্যারেলের অভ্যন্তরের উচ্চ-পরিধান এলাকার চারপাশে হার্ড অ্যালয় স্প্রে ঢালাইয়ের মাধ্যমে।
| আবেদন | স্ক্রু উপাদান | ব্যারেল চিকিত্সা |
|---|---|---|
| PE, PP, PS (অপূর্ণ) | 38CrMoALA নাইট্রাইডেড | স্ট্যান্ডার্ড নাইট্রাইডেড |
| ABS, PC, নাইলন (অপূর্ণ) | 38CrMoALA নাইট্রাইডেড | স্ট্যান্ডার্ড নাইট্রাইডেড |
| PA + GF ≤30% | 38CrMoALA, quenched + tempered | নাইট্রেড বা দ্বিধাতু |
| GF কন্টেন্ট 15-50% | বাইমেটালিক / টিসি ফ্লাইট প্রান্ত | দ্বিধাতু |
| পিভিসি / ক্ষয়কারী রেজিন | জারা-প্রতিরোধী খাদ | বাইমেটালিক (সিআর গ্রেড) |
| কার্বন ফাইবার ভরা | টংস্টেন কার্বাইড | টিসি-স্প্রে করা বোর |
সিদ্ধান্ত 5: স্ক্রু ব্যাস এবং শট আকার
আপনার প্রকৃত শট মধ্যে পড়া উচিত35% এবং 70%স্ক্রু এর সর্বোচ্চ শট ক্ষমতা. 35% এর নিচে, উপাদানটি ব্যারেলে খুব বেশিক্ষণ বসে থাকে এবং অবনতির ঝুঁকি রাখে। 70% এর উপরে, স্ক্রু চক্রের মধ্যে যথেষ্ট দ্রুত পুনরুদ্ধার করতে পারে না।
নীচে নানহাইয়া থেকে পাওয়া সাধারণ কনফিগারেশনগুলি রয়েছে:
| ইনজেকশন পরিমাণ (g) | স্ক্রু Ø × দৈর্ঘ্য (মিমি) | ব্যারেল Ø × দৈর্ঘ্য (মিমি) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

নানহাইয়া ক্রমান্বয়ে ইনজেকশন ছাঁচনির্মাণ স্ক্রু — ABS, PC, এবং PMMA-এর মতো নিরাকার রেজিনের জন্য ভালো।
সতর্কতা চিহ্ন আপনার বর্তমান স্ক্রু কাজের জন্য ভুল
- কালো দাগ বা পোড়া দাগ- অত্যধিক বসবাসের সময় বা একটি হট স্পট থেকে উপাদানের অবনতি। ব্যারেল তাপমাত্রা অঞ্চল এবং স্ক্রু ক্লিয়ারেন্স পরীক্ষা করুন।
- অসামঞ্জস্যপূর্ণ শট ওজন— প্রায়শই একটি জীর্ণ নন-রিটার্ন ভালভ বা অতিরিক্ত স্ক্রু-টু-ব্যারেল ক্লিয়ারেন্স ব্যাকফ্লোকে অনুমতি দেয়।
- পৃষ্ঠের উপর স্প্লে চিহ্ন- আর্দ্রতা বা গ্যাস গলে। অপর্যাপ্ত প্রাক-শুকানো বা স্ক্রু জ্যামিতি নির্দেশ করতে পারে যা সঠিকভাবে বের হচ্ছে না।
- ধীর পুনরুদ্ধার / দীর্ঘ চক্র সময়- প্লাস্টিকাইজিং ক্ষমতা অপর্যাপ্ত। স্ক্রু ব্যাস সম্ভবত বৃদ্ধি প্রয়োজন.
- রঙ পরিবর্তন উপর উচ্চ স্ক্র্যাপ— মিটারিং জোনে খারাপ মেশানো। স্ক্রুতে যোগ করা একটি ম্যাডক বা বাধা মিশ্রণ উপাদান প্রায়শই এটি সমাধান করে।
একটি উদ্ধৃতি অনুরোধ করার সময় আপনার প্রস্তুতকারককে কী বলবেন
- মেশিন ব্র্যান্ড এবং মডেল— অথবা অ-মানক মেশিনের জন্য বোর ব্যাস এবং ফ্ল্যাঞ্জের মাত্রা
- প্রাথমিক রজন(গুলি)- প্রযোজ্য হলে ফিলারের ধরন এবং শতাংশ অন্তর্ভুক্ত করুন
- শট আকার পরিসীমা— সর্বনিম্ন এবং সর্বোচ্চ গ্রাম
- লক্ষ্য চক্রের সময়
- আপনি সমাধান করার চেষ্টা করছেন বর্তমান সমস্যা— যদি থাকে
নানহাইয়া থেকে একটি প্রযুক্তিগত সুপারিশ পান
আমরা 12 ঘন্টার মধ্যে প্রতিক্রিয়া জানাই। আমাদের ইঞ্জিনিয়ারিং টিম আপনার মেশিন এবং রেজিনের জন্য সঠিক স্ক্রু জ্যামিতি, উপাদানের গ্রেড এবং মাত্রা নির্দিষ্ট করতে পারে — আপনি একটি উদ্ধৃতি দেওয়ার আগে।