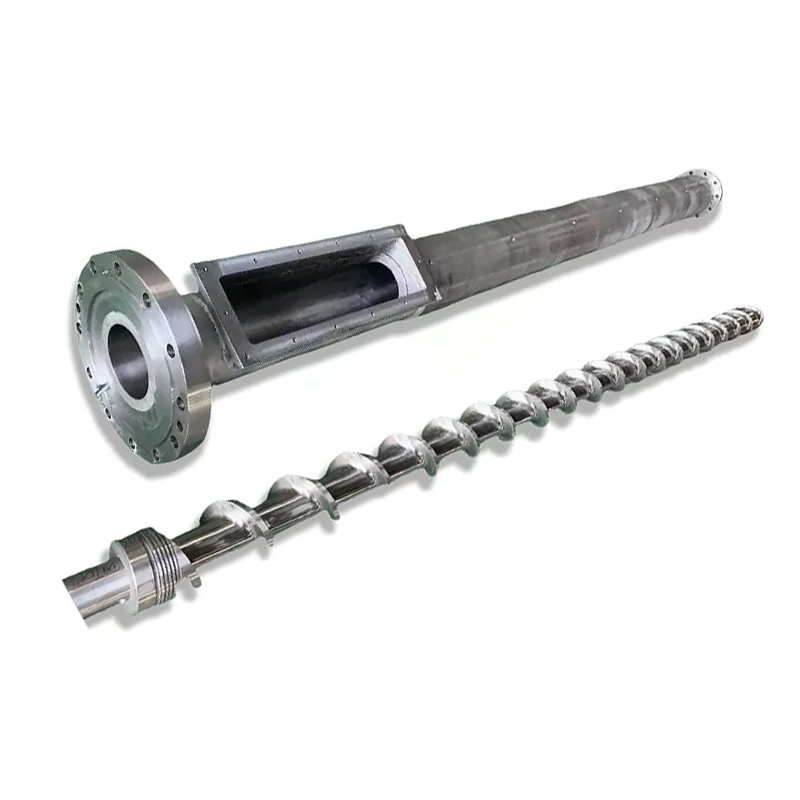
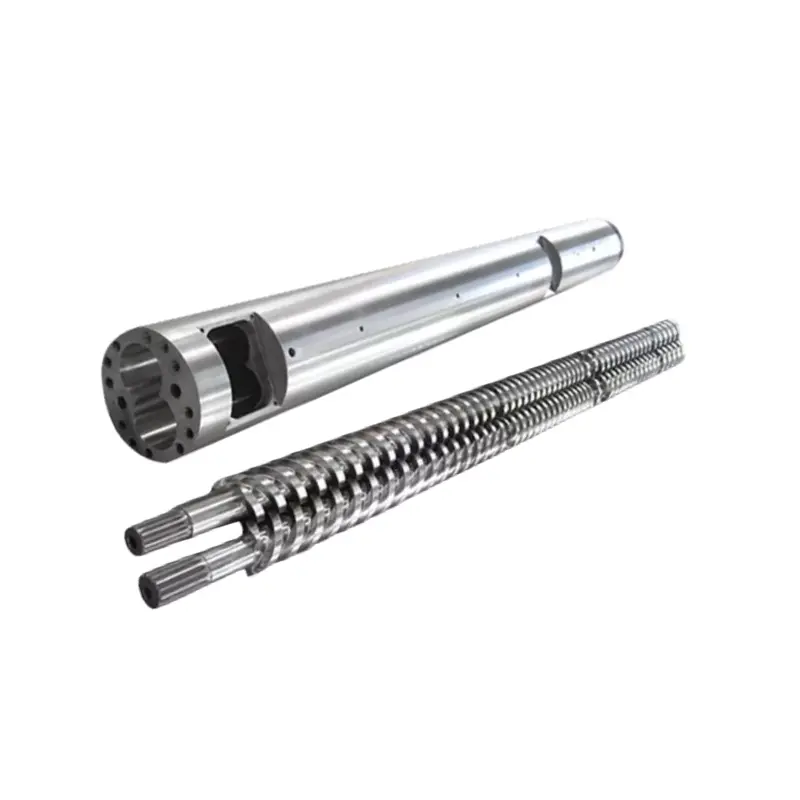
একটি টুইন স্ক্রু সেটে একাধিক কাজের ফাঁক রয়েছে। একটি শব্দ মেরামত বা প্রতিস্থাপনের সিদ্ধান্ত নিতে, প্রতিটি স্ক্রু, প্রতিটি ব্যারেল লোব, ইন্টারমেশিং সম্পর্ক এবং একটি নিয়ন্ত্রিত রেফারেন্সের অধীনে মেশিন ইন্টারফেস ম্যাপ করুন।
একটি মিলে যাওয়া সিস্টেম হিসাবে সমান্তরাল টুইন স্ক্রু এবং ব্যারেল পরিধান পরিমাপ করুন। নামযুক্ত অক্ষীয় স্টেশনে উভয় স্ক্রু রেকর্ড করুন, ফিগার-আট বোরের উভয় লোব নির্দিষ্ট দিকে, স্ক্রু থেকে স্ক্রু ক্লিয়ারেন্স, কেন্দ্রের দূরত্ব, ফেজিং এবং অক্ষীয় ফিট। অনুমোদিত অঙ্কনের সাথে মানচিত্রের তুলনা করুন। লক্ষণগুলি পরিদর্শনকে ট্রিগার করতে পারে, তবে পরিমাপগুলি স্ক্রু, ব্যারেল বা সম্পূর্ণ সেট প্রতিস্থাপন করবে কিনা তা নির্ধারণ করে।

একটি সমান্তরাল যমজ স্ক্রুর একটি সর্বজনীন ছাড়পত্র নেই
একটি প্রচলিত একক স্ক্রুতে, ব্যাস ক্লিয়ারেন্সকে প্রায়ই ব্যারেলের ভিতরে ব্যারেল হিসাবে প্রকাশ করা হয় এবং ব্যাসের বাইরে স্ক্রু ফ্লাইট। রেডিয়াল ক্লিয়ারেন্স সেই পার্থক্যের অর্ধেক। আমাদেরএকক স্ক্রু পরিমাপ গাইডব্যাখ্যা করে কেন অক্ষীয় স্টেশন এবং সংজ্ঞা এখনও মেলে।
স্থানীয় ব্যারেল সম্পর্ক = সংশ্লিষ্ট ব্যারেল মাত্রা বিয়োগ সংশ্লিষ্ট স্ক্রু বাইরের ব্যাস
স্থানীয় রেডিয়াল সম্পর্ক = স্থানীয় ব্যাসত্বিক সম্পর্ক 2 দ্বারা বিভক্ত
এই পাটিগণিত একটি ইন্টারমেশিং টুইন স্ক্রু সেটের সম্পূর্ণ জ্যামিতি বর্ণনা করে না।
একটি সমান্তরাল যমজ স্ক্রু দ্বিতীয় স্ক্রু, একটি অন্তর্বর্তী অঞ্চল, একটি কেন্দ্রের দূরত্ব এবং একটি নির্দিষ্ট কৌণিক সম্পর্ক যুক্ত করে। ব্যারেল সাধারণত একটি একক বৃত্তাকার বোরের পরিবর্তে একটি ফিগার-এইট প্রোফাইল। বাম এবং ডান লোবগুলিতে এবং ফ্লাইটের বিপরীত মুখগুলিতেও পরিধানগুলি আলাদা হতে পারে।
পরিমাপ ফাইল তাই অন্তত পাঁচটি সম্পর্ক আলাদা করা উচিত:
- প্রতিটি স্ক্রু এর সংশ্লিষ্ট ব্যারেল লোবের বাইরের প্রোফাইল।
- ইন্টারমেশিং অঞ্চলের মাধ্যমে স্ক্রু থেকে স্ক্রু ক্লিয়ারেন্স।
- কেন্দ্রের দূরত্ব এবং উভয় ব্যারেল লোবের অবস্থান।
- ঘূর্ণনগত ফেজিং, হ্যান্ডনেস এবং বাম বা ডান স্ক্রু পরিচয়।
- প্রাসঙ্গিক অক্ষীয় ছাড়পত্র, থ্রাস্ট ফেস, স্পেসার এবং শেষ অবস্থান।
আমাদের কারখানার দৃশ্য:একজন ক্রেতা যিনি সারফেসগুলোর নাম না রেখে "0.3 মিমি ক্লিয়ারেন্স" চেয়েছেন তিনি আমাদের একটি এক্সিকিউটেবল প্রয়োজনীয়তা দেননি। আমরা জিজ্ঞাসা করি যে সংখ্যাটি ব্যাস, রেডিয়াল, ইন্টারফ্লাইট, সাইড, টিপ বা অক্ষীয় ছাড়পত্র, কোথায় এটি পরিমাপ করা হয় এবং কোন অবস্থায়। এখানে অনুমান করা ধাতব যোগাযোগ তৈরি করতে পারে বা নতুন সেটটি আলগা ছেড়ে দিতে পারে।


স্ক্রু টানার আগে সমাবেশের পরিচয় সংরক্ষণ করুন
যদি বাম এবং ডান স্ক্রুগুলি মিশ্রিত হয় বা অপসারণের সময় পর্যায়ক্রমিক রেফারেন্স অদৃশ্য হয়ে যায় তবে পরিমাপগুলি মূল্য হারাবে৷ সমাবেশ আলগা করার আগে, ড্রাইভ শেষ এবং স্রাব শেষ ছবি. ঘূর্ণন বর্ণনা করতে ব্যবহৃত দেখার দিক চিহ্নিত করুন, তারপর উভয় স্ক্রু, শ্যাফ্ট, স্পেসার এবং সময় চিহ্ন লেবেল করুন।
মেশিন ব্যবহার করে কিনা তা রেকর্ড করুনসহ-ঘূর্ণায়মান স্ক্রুবাপাল্টা ঘূর্ণন screws. স্ক্রুগুলি এক-টুকরা বা উপাদানগুলি থেকে একত্রিত কিনা তাও রেকর্ড করুন। অনুরূপ বাইরের মাত্রার সাথে দুটি স্ক্রু একই হাত, স্প্লাইন, অর্ডার বা সময় ভাগ করে নিবেন না।
মেশিন প্রস্তুতকারকের অপসারণের নির্দেশাবলী ব্যবহার করুন এবং প্রতিটি লকিং এবং সময় বৈশিষ্ট্য সংরক্ষণ করুন। যদি জোড়াটিকে পুনরায় একত্রিত করার পরে অনুমোদিত পদ্ধতির অধীনে চালু করা না যায় তবে বন্ধ করুন। একটি অজানা হস্তক্ষেপ কাটিয়ে উঠতে ড্রাইভ টর্ক প্রয়োগ করা একটি সনাক্তকরণ ত্রুটিকে ক্ষতিতে পরিণত করতে পারে।

উভয় স্ক্রু এবং উভয় লোবের জন্য একটি সমন্বয় সিস্টেম তৈরি করুন
স্কোরিং, আবরণ ক্ষতি বা পিটিং এর প্রমাণ অপসারণ ছাড়াই উপাদানগুলি পরিষ্কার করুন। অংশগুলি একটি স্থিতিশীল পরিদর্শন তাপমাত্রায় পৌঁছাতে দিন। একটি নামযুক্ত প্রান্তে একটি শূন্য বিন্দু স্থাপন করুন এবং অক্ষীয় স্টেশনগুলি চিহ্নিত করুন যা স্ক্রু জোড়া এবং ব্যারেলে পুনরাবৃত্তি করা যেতে পারে।
জ্যামিতি পরিবর্তনের আগে এবং পরে স্টেশন যোগ করুন, ফিড এবং ভেন্ট খোলা, মিশ্রিত অঞ্চল এবং চাপ-বিল্ডিং শেষ। প্রতিটি স্টেশনে, বাম স্ক্রু, ডান স্ক্রু, বাম লোব এবং ডান লোব সনাক্ত করুন। যখন পদ্ধতিটি অনুমতি দেয় তখন একাধিক কৌণিক দিকনির্দেশ রেকর্ড করুন, কারণ একটি একক ব্যাস ডিম্বাকৃতি বা একতরফা পরিধান লুকাতে পারে।
| মাঠ | কিভাবে এটি সনাক্ত করা যায় | এটা কি প্রকাশ করে |
|---|---|---|
| অক্ষীয় স্টেশন | একটি সংজ্ঞায়িত ফিড বা ডিসচার্জ ডেটাম থেকে দূরত্ব | যেখানে পরিধান প্রক্রিয়া অংশ বরাবর ঘনীভূত |
| স্ক্রু পরিচয় | বাম বা ডান, দেখার শেষ বিবৃত সঙ্গে | অসমমিত ফ্লাইট পরিধান এবং জোড়া অখণ্ডতা |
| স্ক্রু প্রোফাইল | পদ্ধতি এবং কৌণিক অবস্থান সহ OD, রুট, টিপ বা ফ্ল্যাঙ্ক মান | কাজের পৃষ্ঠতলের ধাতুর ক্ষতি |
| ব্যারেল লব | বাম বা ডান লোব, দিক এবং পরিমাপ সমতল | বর্ধিতকরণ, ওভালিটি এবং স্থানীয় ওয়াশআউট |
| আন্তঃসম্পর্ক | নামকৃত পৃষ্ঠতল, কৌণিক অবস্থান, পর্যায়ক্রমে অবস্থা এবং পদ্ধতি | অতিরিক্ত ফাঁক বা যান্ত্রিক হস্তক্ষেপের ঝুঁকি |
| পৃষ্ঠের অবস্থা | স্টেশন ম্যাপে বাঁধা নম্বরযুক্ত ছবি | স্কোরিং, পিটিং, আবরণের ক্ষতি, জমা এবং যোগাযোগের চিহ্ন |
| রেফারেন্স মান | অনুমোদিত অঙ্কন, নতুন অংশ রিপোর্ট বা সম্মত নকশা বেসলাইন | জ্যামিতি কত বদলে গেছে |
Coperion এর প্রকাশিত ব্যারেল ডায়গনিস্টিক পদ্ধতিএর ব্যারেলগুলি পরিষ্কার এবং শীতল হওয়া প্রয়োজন, তারপর নির্দিষ্ট ZSK এবং STS আকারে বোর পরিমাপ এবং উচ্চ-রেজোলিউশন ভিডিও পরিদর্শন ব্যবহার করে। আপনার মেশিন এবং পরিদর্শন সরঞ্জামগুলি আলাদা হতে পারে, তবে পদ্ধতিটি দেখায় কেন মাত্রিক এবং চাক্ষুষ প্রমাণ একই প্রতিবেদনে অন্তর্ভুক্ত।
যন্ত্র এবং পদ্ধতির বাইরে দশমিক স্থান যোগ করে রেজোলিউশন উদ্ভাবন করবেন না। যন্ত্র, ক্রমাঙ্কন অবস্থা, সমর্থন অবস্থা, পরিদর্শন তাপমাত্রা এবং অপারেটর বা পরিদর্শন রেকর্ড রেকর্ড করুন। অস্পষ্ট বিন্দু থেকে নির্মিত একটি চিত্তাকর্ষক স্প্রেডশীটের চেয়ে সৎ অনিশ্চয়তার সাথে একটি পুনরাবৃত্তিযোগ্য মানচিত্র বেশি কার্যকর।



পর্যালোচনার জন্য একটি সরানো জোড়া স্ক্রু সেট প্রস্তুত আছে?সমাবেশ অঙ্কন, বাম এবং ডান সনাক্তকরণ, স্টেশন মানচিত্র, ফটোগ্রাফ এবং অপারেটিং ইতিহাস পাঠান। আমরা আলোচনা করতে পারি কি সংরক্ষণ করা উচিত এবং কোন এলাকায় ঘনিষ্ঠ পরিমাপ প্রয়োজন।
পরিধান মানচিত্র পাঠানসমান্তরাল টুইন স্ক্রু পণ্য দেখুনপরিদর্শন অবস্থান নির্বাচন করতে লাইন আচরণ ব্যবহার করুন, ব্যর্থতা ঘোষণা না
একই স্ক্রু গতিতে আউটপুট পতন, অস্থির চাপ, লোড পরিবর্তন, দুর্বল বিচ্ছুরণ, গলিত উপাদান এবং পুনরাবৃত্ত পণ্য ত্রুটিগুলি পরিদর্শনকে ন্যায্যতা দিতে পারে। এগুলি খাওয়ানো, ফর্মুলেশন, হিটার, সেন্সর, ভেন্টিং, একটি সীমাবদ্ধ ডাই বা ড্রাইভ সমস্যা থেকেও আসতে পারে।
একবারে একাধিক সেটিংস পরিবর্তন করার আগে একটি অপারেটিং বেসলাইন সংরক্ষণ করুন। প্রকৃত ফিড রেট, স্ক্রু স্পিড, লোড বা টর্ক ইঙ্গিত, চাপ, জোন সেটিংস, উপলভ্য থাকাকালীন গলিত তাপমাত্রা এবং সমাপ্ত পণ্য চেক রেকর্ড করুন। একই ফর্মুলেশন এবং ডাউনস্ট্রিম সেটআপ তুলনা করুন।
জাপান স্টিল ওয়ার্কস নোট করে যে পরা টুইন স্ক্রু উপাদানগুলি থ্রুপুট এবং বিচ্ছুরণ হ্রাস করতে পারে এবং গুরুতর স্ক্রু-শ্যাফ্ট বা গিয়ারবক্স ব্যর্থতায় অবদান রাখতে পারে। এটি প্রাথমিকভাবে পরিদর্শন করার একটি ভাল কারণ, তবে লক্ষণটিকে এখনও আপনার মেশিনে শারীরিক অবস্থার সাথে সংযুক্ত করতে হবে।
ফিডার ক্রমাঙ্কন বা অবরুদ্ধ ভেন্ট সংশোধন করার পরে যদি একটি লাইন স্বাভাবিক অবস্থায় ফিরে আসে, আমরা নির্ণয় হিসাবে পরিধান বিক্রি করব না। যদি প্রক্রিয়াটি অস্থির থেকে যায় এবং পরিমাপ মানচিত্রটি একটি মিলে যাওয়া স্থানীয় ছাড়পত্রের বৃদ্ধি দেখায়, প্রতিস্থাপনের কেস অনেক শক্তিশালী। লক্ষ্য হল উৎপাদন সমস্যা সমাধান করা, সবচেয়ে বড় সেটের জন্য অর্ডার জিততে নয়।
| পর্যবেক্ষিত প্যাটার্ন | নিন্দা আগে প্রক্রিয়া চেক | শারীরিক প্রমাণ খুঁজতে হবে |
|---|---|---|
| আউটপুট অপরিবর্তিত গতিতে পড়ে | ফিড নির্ভুলতা, বাল্ক ঘনত্ব, রেসিপি এবং ডাই সীমাবদ্ধতা | স্থানীয় বোর বড় করা, ফ্লাইট পরিধান এবং ক্লিয়ারেন্স পরিবর্তন |
| চাপ বা লোড অস্থির হয়ে ওঠে | খাওয়ানো, তাপমাত্রা নিয়ন্ত্রণ, বায়ুচলাচল এবং নিম্নধারার সীমাবদ্ধতা | অসম বাম/ডান পরিধান, জমা, ক্ষতি বা যোগাযোগের চিহ্ন |
| বিচ্ছুরণ বা গলিত গুণমান হ্রাস পায় | উপাদান লট, সংযোজন ডোজ, মিশ্রণ কনফিগারেশন এবং তাপমাত্রা ইতিহাস | উদ্দেশ্য মিশ্রণ পৃষ্ঠ বা ভুল ইনস্টল উপাদান এ পরিধান |
| ধাতব শব্দ বা হঠাৎ টর্ক বৃদ্ধি | মেশিন পদ্ধতির অধীনে থামুন এবং ড্রাইভ এবং প্রান্তিককরণ পরিদর্শন করুন | টাটকা যোগাযোগের চিহ্ন, বাঁকানো অংশ, ফেজ ত্রুটি বা বিদেশী উপাদান |
| প্রতিস্থাপনের পরে দ্রুত পুনরাবৃত্তি পরিধান | উপাদান দূষণ, প্রান্তিককরণ, সমাবেশ, অপারেটিং সীমা এবং পৃষ্ঠ নির্বাচন | বারবার অবস্থান এবং ক্ষতির দিক |
মিলে যাওয়া রিপোর্ট থেকে কি প্রতিস্থাপন করতে হবে তা স্থির করুন
একটি স্ক্রু-শুধু প্রতিস্থাপন যুক্তিসঙ্গত যখন উভয় ব্যারেল লোব অনুমোদিত জ্যামিতির মধ্যে থাকে, কেন্দ্রের সম্পর্ক ভাল হয় এবং পরিধানের কারণ বোঝা যায়। স্ক্রু জোড়া গ্রহণযোগ্য এবং পুনরুদ্ধার করা বোর জ্যামিতির সাথে সামঞ্জস্যপূর্ণ থাকলে শুধুমাত্র ব্যারেল প্রতিস্থাপনকেও যুক্তিযুক্ত করা যেতে পারে।
মিলিত সেটটি প্রতিস্থাপন করুন যখন উভয় পক্ষই পরিধান করা হয়, রেফারেন্স জ্যামিতি অনিশ্চিত, অথবা একটি নতুন উপাদান এখনও ক্ষতিগ্রস্ত অংশীদারের বিরুদ্ধে চলবে৷ যদি পরিধানের প্যাটার্নটি ভুলত্রুটি, ফেজিং ত্রুটি বা বিদেশী উপাদানের দিকে নির্দেশ করে, তাহলে নতুন অংশ ইনস্টল করার আগে সেই কারণটি সরিয়ে ফেলুন।
| পরিমাপ করা অবস্থা | মূল্যায়ন করার সম্ভাব্য সুযোগ | প্রয়োজনীয় সুরক্ষা |
|---|---|---|
| স্ক্রু জোড়া পরা; উভয় লোব অনুমোদিত সীমার মধ্যে | স্ক্রুগুলি মেরামত করুন বা প্রতিস্থাপন করুন | ধরে রাখা ব্যারেলের বিপরীতে পুনর্নির্মিত বা নতুন জ্যামিতি নিশ্চিত করুন |
| ব্যারেল লোব ধৃত; অনুমোদিত সীমার মধ্যে screws | যোগ্য ব্যারেল মেরামত বা প্রতিস্থাপন | বজায় রাখা স্ক্রু এবং কেন্দ্রের দূরত্ব উভয়ের সাথে সামঞ্জস্যতা যাচাই করুন |
| উভয় স্ক্রু এবং ব্যারেল ধৃত | মিলে যাওয়া স্ক্রু এবং ব্যারেল প্রতিস্থাপন | একটি নিয়ন্ত্রিত অঙ্কন সেট এবং পরিদর্শন পরিকল্পনা অনুমোদন |
| স্থানীয় স্কোরিং বা একতরফা যোগাযোগ | উপাদান নির্বাচন আগে তদন্ত কারণ | প্রান্তিককরণ, বিয়ারিং, শ্যাফ্ট, ফেজিং এবং দূষণ পরীক্ষা করুন |
| জ্যামিতি গ্রহণযোগ্য কিন্তু দায়িত্ব পরিবর্তন | প্রক্রিয়া এবং জ্যামিতি পর্যালোচনা | নতুন উপাদান, আউটপুট, মেশিন সীমা এবং পণ্য গ্রহণযোগ্যতা সংজ্ঞায়িত করুন |
একটি স্বয়ংক্রিয় প্রতিস্থাপন সীমা হিসাবে একটি জেনেরিক ইন্টারনেট গুণক ব্যবহার করবেন না। ব্যাস, স্ক্রু টাইপ, মেশিন ডিজাইন, উপাদান এবং পণ্য সহনশীলতা সব বিষয়। মূল বিল্ড অঙ্কন এবং মেশিন প্রস্তুতকারকের পরিষেবার মানদণ্ড সিদ্ধান্ত নিয়ন্ত্রণ করা উচিত।
বিস্তৃত লক্ষণ এবং মেরামতের পছন্দের জন্য, আমাদের দেখুনস্ক্রু ব্যারেল পরিধান এবং প্রতিস্থাপন গাইড. এই টুইন-নির্দিষ্ট পৃষ্ঠাটি বাম/ডান, লোব, কেন্দ্র এবং পর্যায়ক্রমিক তথ্য যোগ করে যা একটি প্রচলিত একক-বোর পরিদর্শন কভার করে না।
পৃষ্ঠ নির্দিষ্ট করতে পরিধান অবস্থান ব্যবহার করুন
নানহাইয়ারসমান্তরাল টুইন স্ক্রু পণ্যপিভিসি, পিই, পিপি, রাবার, প্লাস্টিক, কম্পাউন্ডিং এবং গ্রানুলেশন অ্যাপ্লিকেশন অন্তর্ভুক্ত করে। উপাদান শুল্ক যে পরিসীমা জুড়ে পরিবর্তিত হয়. গ্লাস ফাইবার, খনিজ ফিলার, পিগমেন্ট, পুনর্ব্যবহৃত দূষণ এবং ক্ষয়কারী উপাদানগুলি গ্রেড এবং লোডিং দ্বারা বিবৃত করা উচিত।
আমাদের সহ-ঘূর্ণায়মান এবং পাল্টা-ঘূর্ণায়মান পণ্যের পৃষ্ঠাগুলি একই মূল রেফারেন্স মানগুলির তালিকা করে: 38CrMoAlA, HB260 থেকে 320-এর তাপ-চিকিত্সা কঠোরতা, HV950 থেকে 1000-এর নাইট্রাইডিং কঠোরতা, 0.50 থেকে 0.70 মিমি নাইট্রাইডিং গভীরতা এবং লোয়ার ব্রিডের নাইট্রাইডিং। তারা Ra0.4 এবং 0.015 মিমি এর স্ক্রু সোজাতা তালিকাভুক্ত করে।
উপলব্ধ পণ্যের মানগুলির মধ্যে 0.05 থেকে 0.10 মিমি পুরুত্বে HV 950 বা তার বেশির ক্রোম কঠোরতা এবং 2.0 থেকে 3.0 মিমি গভীরতায় HRC60 থেকে 65 এর বাইমেটাল কঠোরতা অন্তর্ভুক্ত রয়েছে। এইচভি এবং এইচআরসি বিভিন্ন স্কেল ব্যবহার করে, তাই সবচেয়ে বড় মুদ্রিত সংখ্যাটি আরও ভাল বিকল্প চিহ্নিত করে না।
| পরিধান মানচিত্র থেকে খোঁজা | নতুন স্পেসিফিকেশনে কি সংজ্ঞায়িত করতে হবে | কি অনুমান না |
|---|---|---|
| ফ্লাইট টিপস একটি ভরাট প্রক্রিয়া অঞ্চলে উপাদান হারান | সুরক্ষিত ফ্লাইট অবস্থান, চিকিত্সা বা খাদ, স্তর গভীরতা এবং চূড়ান্ত জ্যামিতি | প্রতিটি জোন একই আপগ্রেড প্রয়োজন |
| একটি ব্যারেল লোব অন্যটির চেয়ে বেশি পরিধান করে | লোব মানচিত্র, প্রান্তিককরণ এবং কেন্দ্র চেক, তারপর ব্যারেল সুরক্ষা | কঠিন উপাদান একাই ভুল সংশোধন করবে |
| পিটিং বা পৃষ্ঠের ক্ষতি | উপাদান রসায়ন, পরিষ্কারের ইতিহাস, প্রভাবিত অঞ্চল এবং সামঞ্জস্যপূর্ণ পৃষ্ঠ সিস্টেম | সমস্ত পৃষ্ঠ ক্ষতি ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান হয় |
| পরিচিতি চিহ্ন এক মুখে পুনরাবৃত্তি | ফেজিং, সোজাতা, খাদ, ভারবহন এবং সমাবেশ পর্যালোচনা | স্ক্রু প্রোফাইল একমাত্র কারণ |
| দীর্ঘ স্থিতিশীল সেবা পরে অভিন্ন পরিধান | মূল জ্যামিতি, পরিমাপ করা পরিবর্তন এবং প্রয়োজনীয় রক্ষণাবেক্ষণের ব্যবধান | একটি পুনরায় নকশা স্বয়ংক্রিয়ভাবে প্রয়োজন |
ব্যাটেনফেল্ড-সিনসিনাটি বছরে একবার বা 6,000 অপারেটিং ঘন্টা পরে পরিধান পরিমাপের সুপারিশ করেএকক, শঙ্কুযুক্ত যমজ, সমান্তরাল যমজ এবং প্ল্যানেটারি এক্সট্রুডারগুলির পরিষেবা নির্দেশনায়। এটিকে একজন সরবরাহকারীর পরিকল্পনার রেফারেন্স হিসাবে বিবেচনা করুন। লাইনগুলি গুরুতর ফিলার প্রক্রিয়াকরণ বা দ্রুত পরিধানের প্রবণতা দেখানোর জন্য একটি ভিন্ন ব্যবধানের প্রয়োজন হতে পারে।


পরিদর্শন ফাইলটিকে একটি উত্পাদনযোগ্য অর্ডারে পরিণত করুন
উদ্ধৃতি প্যাকেজে মেশিন প্রস্তুতকারক এবং মডেল, অনুমোদিত অঙ্কন, উপাদান গঠন, অপারেটিং রেকর্ড এবং পরিধান মানচিত্র থাকা উচিত। আপনি একটি বিশ্বস্ত প্রতিস্থাপন, মেরামত মূল্যায়ন বা জ্যামিতি পরিবর্তন চান কিনা তা সনাক্ত করুন। যদি কর্মক্ষমতা উন্নতি করতে হয়, পরিমাপযোগ্য লক্ষ্য এবং মেশিনের সীমাবদ্ধতাগুলি বর্ণনা করুন।
অঙ্কন নিয়ন্ত্রণ নামমাত্র আকারের মতোই গুরুত্বপূর্ণ। নানহাইয়ারউত্পাদন সরঞ্জাম পৃষ্ঠা0.02 মিমি সিএনসি ড্রিলিং এবং মিলিং পজিশনিং নির্ভুলতা, 6 মিটার পর্যন্ত ওয়ার্কপিসের জন্য সিএনসি লেদ এবং অনিয়মিত ফ্লাইট এবং বিশেষ ফ্ল্যাঞ্জের জন্য পাঁচ-অক্ষের মেশিনিং তালিকাভুক্ত করে। সেই ক্ষমতাগুলির জন্য এখনও একটি দ্ব্যর্থহীন অঙ্কন এবং পরিদর্শন পরিকল্পনা প্রয়োজন।
যখন নির্দিষ্ট ক্লিয়ারেন্স জীর্ণ নমুনার সাথে বিরোধিতা করে বা বাম এবং ডান তথ্য অনুপস্থিত থাকে তখন আমরা একটি অঙ্কন নিয়ে প্রশ্ন করব। এটি উত্পাদন দায়িত্বের অংশ। একটি স্বাক্ষরিত অঙ্কন সংশোধন ইনস্টলেশনের সময় মতবিরোধ আবিষ্কারের চেয়ে সস্তা।


আপনি মূল্য অনুরোধ করার আগে একটি প্রতিস্থাপন সুযোগ প্রয়োজন?আগে পুরানো অংশের রিপোর্ট এবং অপারেটিং সমস্যা পাঠান। বাণিজ্যিক তুলনা শুরু হওয়ার আগে আমরা আলাদা অঙ্কন প্রশ্ন, প্রমাণ পরিধান এবং উপাদান নির্বাচন সাহায্য করতে পারি।
একটি প্রতিস্থাপন পর্যালোচনা অনুরোধতদন্ত পাতা খুলুনপ্রথমে ফিট যাচাই করুন, তারপর উৎপাদন যাচাই করুন
ইনকামিং পরিদর্শন ইনস্টলেশনের আগে অংশ পরিচয়, অঙ্কন সংশোধন, বাম এবং ডান লেবেল, উপাদান নথি, নির্দিষ্ট মাত্রা এবং সুরক্ষিত পৃষ্ঠতল নিশ্চিত করা উচিত। আপনার প্ল্যান্টে ব্যবহৃত উপাদান সিরিয়াল বা জোড়া সনাক্তকরণের সাথে শিপিং এবং পরিদর্শন রেকর্ড রাখুন।
এক্সট্রুডার মেকারের অ্যাসেম্বলি, অ্যালাইনমেন্ট, লুব্রিকেশন, হিটিং এবং স্টার্ট-আপ পদ্ধতি অনুসরণ করুন। শুধুমাত্র অনুমোদিত পদ্ধতি দ্বারা জোড়ার প্রয়োজনীয় বিনামূল্যে চলাচল নিশ্চিত করুন। একটি অব্যক্ত টাইট অবস্থান জোর করতে ড্রাইভ ব্যবহার করবেন না.
সম্মত উপাদান সঙ্গে কমিশন, ফিড ব্যবস্থা এবং মারা. রেকর্ড আউটপুট, স্ক্রু গতি, লোড বা ঘূর্ণন সঁচারক বল ইঙ্গিত, চাপ, তাপমাত্রা আচরণ, ভেন্ট অবস্থা এবং সমাপ্ত পণ্য গুণমান. গ্রহণযোগ্যতার শর্তের সাথে তুলনা করুন, একটি সংক্ষিপ্ত নো-লোড ঘূর্ণন বা একটি সহজ রজনের বিরুদ্ধে নয়।

নানহাইয়াকে আপনার টুইন স্ক্রু পরিধান ফাইল পর্যালোচনা করতে বলুন
মেশিন অঙ্কন, বাম এবং ডান স্ক্রু সনাক্তকরণ, ঘূর্ণন দৃষ্টিকোণ, পর্যায়ক্রমে তথ্য, কেন্দ্রের দূরত্ব, পরিধান মানচিত্র, উপাদান রেসিপি এবং অপারেটিং রেকর্ড পাঠান। আমাদের বলুন কোন উপসর্গটি পরিদর্শনকে প্ররোচিত করেছে এবং আপনার অগ্রাধিকার পুনরুদ্ধার, দীর্ঘ পরিধান জীবন বা একটি নতুন প্রক্রিয়া কর্তব্য কিনা।
ইমেল অঙ্কন এবং পরিমাপহোয়াটসঅ্যাপে আলোচনা করুনসমান্তরাল টুইন স্ক্রু পণ্য দেখুন
Zhoushan Nanhaiya প্লাস্টিক যন্ত্রপাতি কোং, লি.
পণ্য:সহ-ঘূর্ণায়মান সমান্তরাল টুইন স্ক্রু ব্যারেল | পাল্টা-ঘূর্ণায়মান সমান্তরাল টুইন স্ক্রু ব্যারেল | পিভিসি সমান্তরাল টুইন স্ক্রু ব্যারেল | রাবার এবং প্লাস্টিকের সমান্তরাল টুইন স্ক্রু
ইমেইল:info@nhyscrew.com
ফোন:+86-13505809643| মোবাইল:+86-13587082002
ব্লক সি, নং 2 পশ্চিম বিভাগ, জিংঝু এভিনিউ, ডিংহাই জেলা, ঝুশান সিটি, ঝেজিয়াং প্রদেশ, চীন।
পরিষেবা তথ্য | উত্পাদন সরঞ্জাম | কোম্পানির প্রোফাইল | আমাদের সাথে যোগাযোগ করুন
প্রায়শই জিজ্ঞাসিত প্রশ্ন
সমান্তরাল টুইন স্ক্রু ব্যারেল ক্লিয়ারেন্স কি?
এটি জ্যামিতিক সম্পর্কের একটি সেট, একটি সর্বজনীন ব্যবধান নয়। একটি দরকারী স্পেসিফিকেশন প্রতিটি স্ক্রু এর ক্লিয়ারেন্সকে এর ব্যারেল লোব, ইন্টারমেশিং অঞ্চল, কেন্দ্রের দূরত্ব, ফেজিং এবং যেকোনো প্রাসঙ্গিক অক্ষীয় ছাড়পত্রের মাধ্যমে স্ক্রু থেকে স্ক্রু ক্লিয়ারেন্সকে আলাদা করে। অনুমোদিত মেশিন অঙ্কন লক্ষ্য মান এবং পরিমাপ পদ্ধতি সংজ্ঞায়িত করে।
আমি কি ব্যারেল আইডি মাইনাস স্ক্রু ওডি হিসাবে টুইন স্ক্রু ক্লিয়ারেন্স গণনা করতে পারি?
এই বিয়োগটি শুধুমাত্র তখনই একটি স্থানীয় ডায়ামেট্রাল সম্পর্ককে বর্ণনা করতে পারে যখন দুটি মান সংশ্লিষ্ট অবস্থান এবং একটি সংজ্ঞায়িত বোর জ্যামিতিকে নির্দেশ করে। এটি স্ক্রু-টু-স্ক্রু ক্লিয়ারেন্স, ইন্টারমেশ, ফেজিং, কেন্দ্রের দূরত্ব বা আউট-অফ-গোলাকার ফিগার-আট বোর বর্ণনা করে না। এটি শুধুমাত্র টুইন স্ক্রু গ্রহণযোগ্যতা মান হিসাবে ব্যবহার করবেন না।
একটি যমজ স্ক্রু এবং ব্যারেলে আমার কত জায়গা পরিমাপ করা উচিত?
কোন সার্বজনীন গণনা নেই. ফিড, গলে যাওয়া বা কম্প্রেশন, মিক্সিং, ভেন্টিং এবং প্রেসার-বিল্ডিং অঞ্চলগুলিকে কভার করার জন্য পর্যাপ্ত অক্ষীয় স্টেশন তৈরি করুন, তারপর দৃশ্যমান ক্ষতি বা জ্যামিতি পরিবর্তনের চারপাশে স্টেশন যোগ করুন। উভয় স্ক্রু এবং উভয় ব্যারেল লোবে একই স্টেশনের নাম ব্যবহার করুন।
সমান্তরাল টুইন স্ক্রু অপসারণের আগে কী রেকর্ড করা উচিত?
ইনস্টল করা বাম এবং ডান অবস্থান রেকর্ড করুন, একটি নামকৃত প্রান্ত থেকে দেখা ঘূর্ণন, হ্যান্ডেডনেস, সময় বা ফেজিং চিহ্ন, শ্যাফ্ট সংযোগ, স্পেসার এবং অক্ষীয় ক্রম। ড্রাইভ এবং ডিসচার্জ শেষের ছবি তুলুন, প্রতিটি অংশকে লেবেল করুন এবং মেশিন মেকারের অপসারণের পদ্ধতি সংরক্ষণ করুন।
আমি কি শুধুমাত্র টুইন স্ক্রু প্রতিস্থাপন করতে পারি এবং পুরানো ব্যারেল রাখতে পারি?
হ্যাঁ, যখন ব্যারেল বোর, কেন্দ্রের সম্পর্ক এবং পৃষ্ঠের অবস্থা অনুমোদিত সীমার মধ্যে থাকে এবং স্ক্রু পরিধানের কারণ বোঝা যায়। যদি ব্যারেলটি বড় করা হয়, ডিম্বাকৃতি, স্কোর করা বা ভুলভাবে সাজানো হয়, তাহলে একা নতুন স্ক্রু অতিরিক্ত বা অসম ক্লিয়ারেন্স ছেড়ে যেতে পারে। একটি মিলে যাওয়া পরিমাপের রিপোর্টের উপর ভিত্তি করে সিদ্ধান্ত নিন।
কত ঘন ঘন সমান্তরাল টুইন স্ক্রু ব্যারেল পরিধান পরিমাপ করা উচিত?
মেশিন প্রস্তুতকারকের রক্ষণাবেক্ষণ পরিকল্পনা, উপাদানের তীব্রতা, অপারেটিং ঘন্টা এবং লাইনের নিজস্ব পরিধানের প্রবণতা থেকে ব্যবধান সেট করুন। ব্যাটেনফেল্ড-সিনসিনাটি তার পরিষেবা সুপারিশ হিসাবে এক বছর বা 6,000 অপারেটিং ঘন্টা প্রকাশ করে, তবে এটি সর্বজনীন প্রতিস্থাপন সীমার পরিবর্তে একটি পরিকল্পনার রেফারেন্স।
নানহাইয়া কি প্রতিটি সমান্তরাল টুইন স্ক্রুর জন্য একটি স্ট্যান্ডার্ড ওয়ার্কিং ক্লিয়ারেন্স প্রকাশ করে?
কোনো একক কাজের-ক্লিয়ারেন্স মান সম্পূর্ণ পরিসীমা কভার করে না। নানহাইয়া উপাদান, তাপ চিকিত্সা, পৃষ্ঠের কঠোরতা, স্তরের গভীরতা, রুক্ষতা এবং স্ক্রু সোজাতার জন্য পণ্যের মান প্রকাশ করে। কার্যকরী ক্লিয়ারেন্সগুলি এখনও নির্দিষ্ট মেশিন এবং স্ক্রু জোড়ার জন্য অনুমোদিত অঙ্কনে সংজ্ঞায়িত করা প্রয়োজন।
একটি প্রতিস্থাপন সমান্তরাল টুইন স্ক্রু ব্যারেল উদ্ধৃতি জন্য আমি কি পাঠাতে হবে?
মেশিন প্রস্তুতকারক এবং মডেল, অনুমোদিত অঙ্কন, বাম এবং ডান স্ক্রু সনাক্তকরণ, ঘূর্ণন দৃষ্টিভঙ্গি, কেন্দ্রের দূরত্ব, সংযোগ এবং ফ্ল্যাঞ্জের বিবরণ, উপাদান গঠন, আউটপুট এবং অপারেটিং রেকর্ড, অক্ষীয় পরিধান মানচিত্র, পৃষ্ঠের ফটোগ্রাফ, ব্যর্থতার ইতিহাস এবং প্রয়োজনীয় পরিদর্শন নথি পাঠান।
সিস্টেম নির্বাচন এবং অপারেটিং নীতির জন্য, আমাদের সাথে চালিয়ে যানসমান্তরাল টুইন স্ক্রু এক্সট্রুডার গাইডবা আরও বিস্তৃতটুইন স্ক্রু এক্সট্রুডার নির্বাচন গাইড.