বিতরণকারী এবং বিচ্ছুরিত মিশ্রণের মধ্যে পার্থক্য কী?
ডোমেন বা সমষ্টির আকারের প্রশ্ন হিসাবে অবস্থানের প্রশ্ন এবং বিচ্ছুরণের প্রশ্ন হিসাবে বিতরণকে ভাবুন। একটি বড় পিগমেন্ট ক্লাম্পকে গলে যাওয়ার অন্য অংশে স্থানান্তর করা হলে এর অবস্থান পরিবর্তন হয়। সেই গুচ্ছটিকে ছোট ছোট সমষ্টিতে ভাঙ্গলে এর বিচ্ছুরণ পরিবর্তন হয়। একটি ফলাফল অন্যটি প্রতিষ্ঠা করে না।
| প্রশ্ন | বিতরণমূলক মিশ্রণ | বিচ্ছুরিত মিশ্রণ |
|---|---|---|
| কি পরিবর্তন করা উচিত? | উপাদানগুলির স্থানিক অভিন্নতা। | অ্যাগ্লোমেরেট বা বিচ্ছুরিত-ফেজ আকার। |
| প্রবাহ কি করে? | উপাদান বিভক্ত, পুনর্বিন্যাস এবং পুনর্মিলন। | বিকৃতি বা ব্রেকআপের জন্য যথেষ্ট চাপ প্রয়োগ করুন। |
| আমরা কি পরীক্ষা করা উচিত? | সংজ্ঞায়িত নমুনা জুড়ে রচনা বা রঙের সামঞ্জস্য। | অবশিষ্ট agglomerates বা ফেজ morphology. |
| অপর্যাপ্ত প্রমাণ কি? | একটি বিচ্ছিন্ন নমুনায় একটি সূক্ষ্ম কণার আকার। | একটি ইউনিফর্ম-সুদর্শন পেলেট রঙ. |
পার্থক্য ব্যাখ্যা করা হয়েছেNC স্টেট এক্সটেনশনের স্ক্রু-কার্যকারিতা নির্দেশিকা. বেশিরভাগ বাস্তব উপাদান উভয় প্রক্রিয়ায় অবদান রাখে। দরকারী প্রশ্ন হল উপাদানটি প্রয়োজনীয় ভারসাম্য পায় কিনা, একটি উপাদান স্থায়ীভাবে একটি বিভাগে অন্তর্ভুক্ত কিনা তা নয়।
ক্রয়ের জন্য, একটি পর্যবেক্ষণযোগ্য প্রয়োজন হিসাবে পছন্দসই ফলাফল লিখুন। কোনটি আরও অভিন্ন হতে হবে তা শনাক্ত করুন, কোন সমষ্টি বা ফেজ বৈশিষ্ট্যগুলি অগ্রহণযোগ্য, এবং পরীক্ষাগার কীভাবে তাদের রিপোর্ট করবে। "ভালো মেশানোর" জন্য একটি অনুরোধ সেই সিদ্ধান্তগুলিকে অমীমাংসিত রাখে৷
এই নির্দেশিকা সহ-ঘূর্ণায়মান টুইন-স্ক্রু কম্পাউন্ডিং সম্পর্কিত। আপনি যদি একটি একক-স্ক্রু লাইন বা বিপরীত-ঘূর্ণন পিভিসি প্রক্রিয়ার তুলনা করেন তবে প্রথমে সরঞ্জামের শুল্ক স্থাপন করুন। আমাদেরএকক-স্ক্রু বনাম টুইন-স্ক্রু উপাদান গাইডযে বৃহত্তর পছন্দ ঠিকানা.
স্ক্রু পরিবর্তন করার আগে ত্রুটি নির্ণয় করুন
প্রতিস্থাপন উপাদানের নামকরণের আগে ত্রুটি বর্ণনা করুন। আমরা ফিডার, গতি, তাপমাত্রা এবং লোড রেকর্ডের মতো একই অপারেটিং সময়ের সাথে সংযুক্ত নমুনাগুলির জন্য অনুরোধ করব। একটি নমুনা তার প্রক্রিয়া শর্ত ছাড়া একটি অস্থায়ী ঝামেলা থেকে পুনরাবৃত্তিযোগ্য কনফিগারেশন সমস্যাকে আলাদা করা কঠিন করে তোলে।
| পর্যবেক্ষণ | প্রমাণ আমরা চাইব | প্রথম সিদ্ধান্ত |
|---|---|---|
| সময়ের সাথে সাথে রঙ পরিবর্তন হয় | সময়-লেবেলযুক্ত নমুনা এবং ফিডার বিতরণ রেকর্ড। | জ্যামিতি পরিবর্তন করার আগে ডোজ সামঞ্জস্যের তদন্ত করুন। |
| দৃশ্যমান দাগ | আগত উপাদানের সাথে তুলনা করা বিভাগ বা মাইক্রোগ্রাফ। | সমষ্টি, গলিত উপাদান, অবক্ষয় বা দূষণ সনাক্ত করুন। |
| রেসিপি পরিবর্তনের পরে একটি ত্রুটি শুরু হয়েছিল | পূর্ববর্তী এবং বর্তমান ফর্মুলেশন, ফিড ফর্ম এবং সেটিংস। | পরিধান-সম্পর্কিত অবনতি থেকে একটি নতুন প্রক্রিয়াকরণ কাজ আলাদা করুন। |
শক্তিশালী মিশ্রণের সুপারিশ করার আগে আমি কী পরীক্ষা করি
যখন আমি একটি টুইন-স্ক্রু মিক্সিং সমস্যা মূল্যায়ন করি, আমি প্রথমে অমসৃণ কম্পোজিশনের কণাগুলি থেকে আলাদা করি যেগুলি ভেঙে যায় নি। একটি ছোরা নমুনায় দৃশ্যমান দাগ একটি শক্তিশালী kneading অংশ ন্যায্যতা করার জন্য যথেষ্ট নয়. আমি রজন গ্রেড, অ্যাডিটিভ ফর্ম এবং লোডিং, বর্তমান স্ক্রু লেআউট, ফিডিং রেকর্ড এবং স্থিতিশীল অপারেটিং অবস্থার অধীনে সংগৃহীত নমুনাগুলির জন্য জিজ্ঞাসা করি।
আমার পরবর্তী পদক্ষেপ হল সেই দাগগুলি আসলে কী তা প্রতিষ্ঠিত করা। আমি উপাদানের বিভাগগুলি পরীক্ষা করব এবং মূল উপাদানগুলির সাথে ত্রুটির তুলনা করব। একত্রিত রঙ্গক, গলিত রজন এবং ক্ষয়প্রাপ্ত উপাদানের জন্য বিভিন্ন প্রতিক্রিয়া প্রয়োজন। ত্রুটি চিহ্নিত করার আগে মিশ্রণের তীব্রতা যোগ করা তদন্তকে ভুল দিকে পাঠাতে পারে। দুর্বল গলে যাওয়া এবং দুর্বল মিশ্রণের মধ্যে পার্থক্যও একটি কেন্দ্রীয় সতর্কতাজিম ফ্রাঙ্কল্যান্ডের একক-স্ক্রু মিশ্রণ নির্দেশিকা.
স্ক্রু পর্যালোচনার জন্য, আমি ডিস্কের প্রস্থ, ব্লকের দৈর্ঘ্য, স্তম্ভিত কোণ এবং অভিন্ন দিককে একসাথে বিবেচনা করি। আমি আশেপাশের উপাদান, ফিডের অবস্থান এবং পরিমাপকৃত ছাড়পত্রও পরীক্ষা করি। একটি kneading ব্লক শুধুমাত্র তার কোণ থেকে সঠিকভাবে মূল্যায়ন করা যাবে না. প্রক্রিয়ায় এর অবস্থান এবং এতে প্রবেশ করা বস্তুগত অবস্থা গুরুত্বপূর্ণ।
পরিবর্তনের সুপারিশ করার আগে, আমি থ্রুপুট, প্রকৃত গলে যাওয়া তাপমাত্রা, ড্রাইভের লোড এবং প্রাসঙ্গিক মানের পরিমাপের জন্য একটি বেসলাইন স্থাপন করব। প্রক্রিয়াটি স্থিতিশীল হওয়ার পরে আমি একটি ন্যায্য কনফিগারেশন পরিবর্তনের তুলনা করব, ফর্মুলেশন এবং নমুনা পদ্ধতিটি সামঞ্জস্যপূর্ণ রেখে। যদি খাওয়ানো অস্থির হয় বা বিদ্যমান উপাদানগুলি পরিধান করা হয়, আমি ক্ষতিপূরণের জন্য একটি নতুন মিশ্রণ বিভাগ ব্যবহার করার আগে সেই সমস্যাগুলি সমাধান করব।
আমার গ্রহণযোগ্যতার মানদণ্ড হল সম্মত পণ্যের স্পেসিফিকেশন। একটি কনফিগারেশন যা দৃশ্যমান সমষ্টিকে সরিয়ে দেয় কিন্তু প্রয়োজনীয় ফাইবার মরফোলজির ক্ষতি করে বা অপারেটিং সীমা অতিক্রম করে তা গ্রহণযোগ্য উন্নতি নয়। আমি কনফিগারেশন ধরে রাখব যা লাইনের তাপীয় এবং যান্ত্রিক সীমার মধ্যে প্রয়োজনীয় মিশ্রণের গুণমান সরবরাহ করে, কেবলমাত্র মেশিনটি সহ্য করতে পারে বলে সীমাবদ্ধতা যোগ করা চালিয়ে যাওয়ার পরিবর্তে।
কিভাবে টুইন-স্ক্রু এক্সট্রুডারগুলি মিশ্রণ তৈরি করে
প্রবাহ পুনর্বিন্যাস এবং স্থানীয় চাপ বিভিন্ন কাজ করে
বন্টনমূলক ক্রিয়াটি উপাদানের বারবার বিভাজন, প্রসারিত এবং পুনর্বিন্যাস থেকে আসে। বিচ্ছুরণমূলক কর্মের জন্য একটি বিচ্ছুরিত পর্যায়কে বিকৃত করতে বা সমষ্টির মধ্যে প্রতিরোধকে অতিক্রম করার জন্য যথেষ্ট চাপের প্রয়োজন হয়। শিয়ার এবং এক্সটেনশনাল প্রবাহ বিকৃতি প্রক্রিয়া বর্ণনা করে; এগুলি পৃথক মানের লক্ষ্য নয় যা বিতরণ এবং বিচ্ছুরণ প্রতিস্থাপন করে।
চার্লি মার্টিনেরটুইন-স্ক্রু ক্রমাগত মিশ্রণের প্রযুক্তিগত পর্যালোচনাস্ক্রু উপাদান, ভরা প্রসেসিং অঞ্চল এবং কনভেয়িং বিভাগগুলির মিথস্ক্রিয়া বর্ণনা করে। এর সরঞ্জাম আলোচনা এখানে দরকারী; সেই পর্যালোচনায় ফার্মাসিউটিক্যাল ফর্মুলেশন শর্তগুলিকে একটি শিল্প প্লাস্টিক রেসিপিতে স্থানান্তর করা উচিত নয়।
গতি একটি ইনপুট, গ্রহণযোগ্য ফলাফল নয়
স্থানীয় শিয়ার-ফ্লো ব্যাখ্যার জন্য, চাপ প্রাসঙ্গিক তাপমাত্রা এবং বিকৃতির হারে উপাদানের সান্দ্রতার উপর নির্ভর করে। শুধুমাত্র একটি rpm চিত্রই সেই শর্তগুলিকে সংজ্ঞায়িত করে না, হিসাবেনীচে কণা-ট্র্যাকিং তুলনাচিত্রিত করে একটি বিচ্ছুরণ পরিমাপের বিকল্প হিসাবে গতি ব্যবহার না করে প্রকৃত গলে যাওয়া তাপমাত্রা, ফিড রেট এবং গুণমানের ফলাফলের সাথে প্রস্তাবিত গতি পরিবর্তনের তুলনা করুন।
গড় বাসস্থান সময় অতিক্রম দেখুন
বসবাসের সময় বন্টন বর্ণনা করে যে কতক্ষণ উপাদানের বিভিন্ন অংশ একটি প্রক্রিয়ায় থাকে। পর্যালোচনার সংক্ষিপ্ত বিবরণের জন্য, জিজ্ঞাসা করুন একটি ট্রেসার কোথায় প্রবেশ করে, কোথায় এটি সনাক্ত করা হয় এবং কোন অপারেটিং শর্তাবলী প্রযোজ্য। সেই তথ্য ছাড়া একটি গড় মান দুটি লেআউটের তুলনা করার জন্য যথেষ্ট নয়।
আমাদের প্রস্তাবিত ট্রায়াল রেকর্ড ফলাফল থেকে ইনপুট পৃথক করে. ইনপুট হিসাবে সেটিংস এবং উপাদান বিতরণ রেকর্ড; ফলাফল হিসাবে সমাপ্ত উপাদানের সামঞ্জস্য এবং রূপবিদ্যা রেকর্ড করুন। অপারেটিং সীমাবদ্ধতা হিসাবে তাপমাত্রা এবং লোড রাখুন। এই কাঠামোটি একটি ট্রায়াল রিপোর্টকে পণ্যের মূল্যায়ন করার আগে উচ্চ শক্তির ইনপুটকে একটি গুণমানের উন্নতি বলা থেকে বাধা দেয়।
এক্সট্রুডার স্ক্রু উপাদান এবং তাদের মিশ্রণ ফাংশন
একটি উপাদান পরিবার একটি দরকারী শুরু লেবেল, একটি সম্পূর্ণ কর্মক্ষমতা স্পেসিফিকেশন নয়।NC রাজ্যের উপাদান নির্দেশিকাকনভেয়িং, রিভার্স, নেডিং এবং টুথেড এলিমেন্টকে আলাদা করে এবং ব্যাখ্যা করে যে নামকরণ নির্মাতাদের মধ্যে পরিবর্তিত হয়। আমরা অন্য সরবরাহকারীর কোড উদ্ধৃতিতে স্থানান্তর করার পরিবর্তে প্রকৃত অঙ্কন এবং জ্যামিতি ব্যবহার করব।
| উপাদান পরিবার | পর্যালোচনা ভূমিকা | আমরা কি অনুরোধ করব |
|---|---|---|
| কনভিয়িং | পরিবহন এবং স্থানীয় ভরাট শর্ত. | সীসা, দৈর্ঘ্য, হাত এবং প্রতিবেশী সীমাবদ্ধতা। |
| kneading ব্লক | বিকৃতি, মিশ্রন এবং কনভেয়িং বা সীমাবদ্ধতা। | ডিস্কের প্রস্থ, গণনা, মোট দৈর্ঘ্য, স্তম্ভিত এবং পরিবাহিত দিক। |
| দাঁতযুক্ত বা ডেডিকেটেড মিক্সার | প্রবাহ পুনর্বিন্যাস এবং জ্যামিতি-নির্ভর স্ট্রেস এক্সপোজার। | সম্পূর্ণ প্রোফাইল, অপারেটিং অবস্থান এবং উদ্দেশ্যমূলক কাজের জন্য প্রমাণ। |
অনুমান করবেন না যে কনভেয়িং উপাদানগুলি মিশ্রণে কিছুই অবদান রাখে না বা প্রতিটি দাঁতযুক্ত উপাদান একচেটিয়াভাবে বিতরণযোগ্য। উল্লিখিত অবস্থার অধীনে সংজ্ঞায়িত জ্যামিতির মধ্যে সঠিক তুলনা। প্রতিস্থাপন নমনীয়তা নিয়ে আলোচনা করার আগে অঙ্কনটি একটি খণ্ডিত সমাবেশ বা এক-টুকরো স্ক্রু বর্ণনা করে কিনা তা স্থাপন করুন।
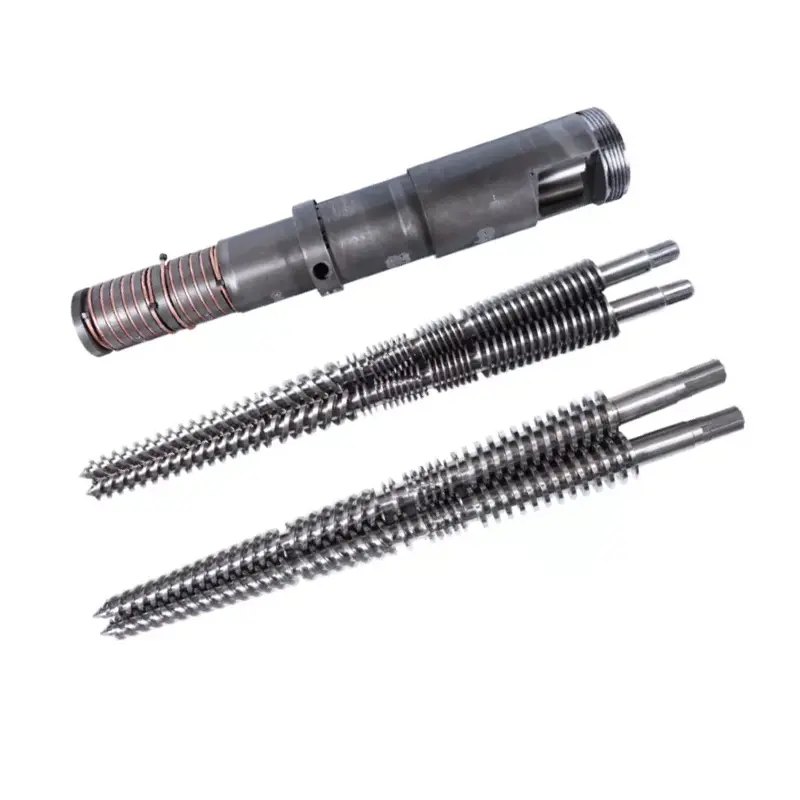
আমাদেরসহ-ঘূর্ণায়মান সমান্তরাল টুইন স্ক্রু ব্যারেলপণ্য পৃষ্ঠা একই-দিক ঘূর্ণন, ইন্টারমেশিং এবং কম্পাউন্ডিং অ্যাপ্লিকেশন সনাক্ত করে। এই বিবরণ প্রাসঙ্গিক সরঞ্জাম বিভাগ স্থাপন. একটি অর্ডারের জন্য, অনুমোদিত কনফিগারেশনের এখনও পৃথক কাজের বিভাগ এবং মিলন ইন্টারফেস সনাক্ত করতে হবে।


স্ক্রু ডিজাইন বৈশিষ্ট্য যা মিশ্রণ, তাপ এবং পরিধান নিয়ন্ত্রণ করে
পৃথক ডিস্ক প্রস্থ, ডিস্ক গণনা এবং ব্লক দৈর্ঘ্য
এগুলি সম্পর্কিত মাত্রা, কিন্তু এগুলি বিনিময়যোগ্য বর্ণনা নয়৷ কেনেথ রাসেলেরটুইন-স্ক্রু মেশানো বিশ্লেষণবিস্তৃত ডিস্কের জন্য পরিচিত প্রবণতা ব্যাখ্যা করে বিচ্ছুরণমূলক ক্রিয়া এবং সংকীর্ণ ডিস্কগুলি বিভাজন এবং পুনঃবন্টনের পক্ষে। এটি সীমাবদ্ধতা, ভরাট এবং গলিত তাপমাত্রার প্রভাবকেও জোর দেয়।
সেই প্রবণতা একটি সর্বজনীন ক্রয় নিয়ম নয়। যদি একটি তুলনা ডিস্কের প্রস্থ, ব্লকের দৈর্ঘ্য এবং বোঝানোর আচরণকে একসাথে পরিবর্তন করে, ফলাফলটি শুধুমাত্র প্রস্থের জন্য দায়ী করা যায় না। জিজ্ঞাসা করুন কোন পরিবর্তনশীল পরিবর্তন হয়েছে এবং কোন গুণমান পরিমাপ উন্নত হয়েছে।
কনভেয়িং ডিরেকশন সহ স্ট্যাগার অ্যাঙ্গেল পড়ুন এবং ফিল করুন
একটি নিরপেক্ষ kneading ব্লক কোন সহজাত ফরওয়ার্ড পাম্পিং কর্ম আছে; উপাদান এখনও পারিপার্শ্বিক প্রক্রিয়ার কর্মের মধ্যে দিয়ে যেতে পারে। বিপরীত উপাদানগুলি সামনের পরিবহনের বিরোধিতা করে। তাদের উপযোগিতা উদ্দেশ্য পূরণ এবং চাপ অবস্থার উপর নির্ভর করে। "নিরপেক্ষ" বা "বিপরীত" উভয়ই প্রতিটি মিশ্রণ বিভাগকে উন্নত করার জন্য একটি স্বয়ংক্রিয় নির্দেশনা নয়।
| প্রস্তাবিত পরিবর্তন | প্রয়োজনীয় তুলনা রেকর্ড | বিচার প্রত্যাখ্যান করার কারণ |
|---|---|---|
| বিভিন্ন kneading জ্যামিতি | মাত্রা, উপাদান ক্রম, গুণমান ডেটা এবং স্থিতিশীল থ্রুপুট। | লক্ষ্য ত্রুটি থেকে যায় বা একটি প্রয়োজনীয় সম্পত্তির অবনতি হয়। |
| বৃহত্তর সীমাবদ্ধতা | প্রকৃত গলে যাওয়া তাপমাত্রা, চাপ, ড্রাইভ লোড এবং খাওয়ানো/ভেন্ট আচরণ। | একটি মেশিন বা উপাদান সীমা অতিক্রম করা হয়েছে. |
| কাজের ছাড়পত্র পুনরুদ্ধার করা হয়েছে | নামযুক্ত অবস্থানে মিলিত স্ক্রু/ব্যারেল পরিমাপ। | সমাবেশ তার অনুমোদিত ফিট বা ক্লিয়ারেন্স প্রয়োজনীয়তা ব্যর্থ হয়. |
স্থায়িত্ব আসল দায়িত্ব দিয়ে শুরু হয়
আমরা 38CrMoAlA এবং 0.50 থেকে 0.70 মিমি একটি নাইট্রাইডিং-গভীরতা প্রকাশ করিকো-ঘূর্ণায়মান পণ্যের স্পেসিফিকেশন. এগুলি উপাদান এবং চিকিত্সার ডেটা, মিক্সিং-গুণমানের রেটিং বা পরিষেবা-জীবনের গ্যারান্টি নয়। তারা চলমান ক্লিয়ারেন্স সংজ্ঞায়িত করে না।
একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম গঠনের জন্য, আমরা পৃষ্ঠ সিস্টেম নির্বাচন করার আগে ফিলার পরিচয়, লোডিং এবং পরিধান মানচিত্র অনুরোধ করব। জ্যামিতি পর্যালোচনা এবং পরিধান সুরক্ষা পৃথক সিদ্ধান্ত. একটি কঠিন পৃষ্ঠ প্রদর্শন করতে পারে না যে একটি অনুপযুক্ত মিশ্রণ প্রোফাইল সঠিক। আমাদেরসমান্তরাল টুইন-স্ক্রু ক্লিয়ারেন্স এবং পরিধান গাইডমিলিত পরিদর্শন রেকর্ড ব্যাখ্যা করে।
শুধুমাত্র উদ্ভিদের অনুমোদিত বিচ্ছিন্নতা, শীতলকরণ এবং পরিচালনা পদ্ধতির অধীনে উপাদানগুলি পরিদর্শন করুন। ক্লিয়ারেন্স কমাবেন না বা মেশিন মেকারের অনুমোদিত সীমার বাইরে এসেম্বলি পরিবর্তন করবেন না যাতে আরও মেশানো যায়।
মিশ্রণের জন্য একটি টুইন-স্ক্রু প্রোফাইল কীভাবে সাজানো যায়
একটি মিশ্রণ ব্লক নির্বাচন করার আগে প্রক্রিয়াকরণ কাজের ক্রম পর্যালোচনা করুন। মার্টিনেরক্রমাগত-মিশ্রিত পর্যালোচনামিটারযুক্ত খাওয়ানো, পরিবাহিত করা, গলে যাওয়া, ভরা মিশ্রিত অঞ্চল এবং স্রাব বর্ণনা করে। একটি প্রোফাইলকে একসাথে সেই ফাংশনগুলি প্রদান করতে হবে। একটি স্বতন্ত্র উপাদান সুপারিশ তার খাঁড়ি অবস্থা এবং নিম্নধারার চাপ শুল্ক অনির্দিষ্ট ছেড়ে দেয়।
প্রতিটি মিশ্রণ বিভাগে কী পৌঁছায় তা নির্ধারণ করুন
একটি প্রস্তাবিত পরিবর্তনের জন্য, উপাদানটি গুঁড়া, পাউডার, তরল বা ঘনত্ব হিসাবে প্রবেশ করে কিনা এবং এর ফিডের অবস্থান চিহ্নিত করুন। আমরা জিজ্ঞাসা করব যে উদ্দিষ্ট বিচ্ছুরণ টাস্কের আগে গলে যাওয়া বা ভেজা অবস্থার প্রয়োজন। একটি মিশ্রণ তুলনা কিভাবে উপাদান প্রক্রিয়া প্রবেশ করে একটি পরিবর্তন গোপন করা উচিত নয়.
খাওয়ানো, নিষেধাজ্ঞা এবং নিঃসরণ সংযুক্ত রাখুন
একটি সীমাবদ্ধ উপাদান যোগ করার আগে, প্রসেস ডিজাইনারকে সাইড ফিডার এবং ভেন্টের চারপাশে চাপ এবং ভর্তির প্রয়োজনীয়তা পরীক্ষা করতে বলুন। আমরা শুধুমাত্র মিক্সিং স্কেচ থেকে পরিবর্তনটি অনুমোদন করব না যা সেই ইন্টারফেসগুলিকে বাদ দেয়। ট্রায়াল ব্রিফের অংশ হিসাবে প্রতিটি খোলার সময় গ্রহণযোগ্য আচরণ রেকর্ড করুন।
কোথায় উপাদানের তাপমাত্রা পরিমাপ করা হয় এবং কোথায় গুণমানের নমুনা নেওয়া হয় তা চিহ্নিত করুন। অন্যথায়, একটি ভিন্ন স্থানে একটি গরম পড়া নতুন উপাদান দ্বারা সৃষ্ট তাপমাত্রা বৃদ্ধির জন্য ভুল হতে পারে। যখন উদ্দেশ্য সরাসরি তুলনা হয় তখন পরিমাপের অবস্থানগুলিকে স্থির রাখুন।
মিশ্রণের ভারসাম্যকে ফর্মুলেশনের সাথে মিলিয়ে নিন
উপাদানটি এক্সট্রুডারে প্রবেশ করার সাথে সাথে নির্দিষ্ট করুন। একটি পূর্ব-বিচ্ছুরিত রঙের ঘনত্ব এবং একটি সমষ্টিযুক্ত কাঁচা রঙ্গক একই কাজ উপস্থাপন করে না। আমরা সরবরাহকারীর উপাদান তথ্যের জন্য অনুরোধ করব এবং মূল প্রয়োজনটি পুনর্বন্টন, ডিগগ্লোমারেশন বা উভয়ই কিনা তা সিদ্ধান্ত নেওয়ার আগে আগত ফর্মটি পরীক্ষা করব।
| উপাদান সংক্ষিপ্ত | উত্তর দিতে প্রশ্ন | স্বীকৃতি অন্তর্ভুক্ত করার প্রমাণ |
|---|---|---|
| প্রাক-বিচ্ছুরিত রঙের মাস্টারব্যাচ | ডোজ এবং বন্টন কি সামঞ্জস্যপূর্ণ, এবং অবশিষ্ট সমষ্টি কি উপস্থিত? | সময়/অবস্থানের নমুনা, রঙের সামঞ্জস্য এবং প্রযোজ্য বিচ্ছুরণ মূল্যায়ন। |
| অ্যাগ্লোমেরেটিং পিগমেন্ট বা মিনারেল ফিলার | উপাদান ভেজা হয়েছে এবং অগ্রহণযোগ্য agglomerates রয়ে গেছে? | সংজ্ঞায়িত সমষ্টি পরিমাপ এবং প্রয়োজনীয় পণ্য বৈশিষ্ট্য. |
| গ্লাস-ফাইবার যৌগ | মিশ্রণটি কি অভিন্নতা এবং ধরে রাখা ফাইবারের প্রয়োজনীয়তা পূরণ করে? | ফাইবার আকারবিদ্যা এবং নির্দিষ্ট যান্ত্রিক বৈশিষ্ট্য। |
| পলিমার মিশ্রণ বা তাপ-সংবেদনশীল যৌগ | কোন পর্যায়ের রূপবিদ্যা এবং তাপমাত্রা/সময় সীমা প্রযোজ্য? | রূপবিদ্যা, অবক্ষয় সূচক এবং প্রাসঙ্গিক সমাপ্ত পণ্য পরীক্ষা। |
রাসেলেরমিশ্র আলোচনাবিচ্ছুরণ প্রয়োজন এমন একটি উপাদানের উদাহরণ হিসেবে সমন্বিত কার্বন কালো ব্যবহার করে এবং ফাইবারের মৃদু চিকিত্সার সাথে নিবিড় অংশের বৈপরীত্য। এটি একটি উপাদান-নির্দিষ্ট সংক্ষিপ্ত সমর্থন করে, এমন একটি নিয়ম নয় যে প্রতিটি ভরাট উপাদানের সর্বাধিক সীমাবদ্ধ কনফিগারেশন প্রয়োজন।
প্রতিটি দানাদার দায়িত্বের জন্য একটি প্রোফাইল উদ্ধৃত করবেন না
আমাদেরদানাদার সমান্তরাল টুইন স্ক্রুপৃষ্ঠাটি PE এবং PP সহ থার্মোপ্লাস্টিক পেলেট উত্পাদনের তালিকা দেয় এবং কনফিগারেশন কাস্টমাইজেশন সহ ভার্জিন এবং পুনর্ব্যবহৃত উপকরণগুলিকে সমর্থন করে। একটি উদ্ধৃতির জন্য, সেই বিস্তৃত বিভাগগুলিকে প্রকৃত গ্রেড, সংযোজন লোডিং, ফিড ফর্ম এবং প্রয়োজনীয় পণ্যের সাথে সংকুচিত করতে হবে।
স্ক্রুতে একটি নতুন ত্রুটি আরোপ করার আগে আমরা জিজ্ঞাসা করব যে একটি পুনর্ব্যবহৃত ফিড গঠন বা দূষণের মাত্রা পরিবর্তন করেছে কিনা। একইভাবে, আমরা একটি ফাইবার-রিইনফোর্সড গ্রেডের জন্য শুধুমাত্র রঙের চেক গ্রহণ করব না যার ক্রয়ের স্পেসিফিকেশন যান্ত্রিক কর্মক্ষমতা অন্তর্ভুক্ত করে। অ্যাডিটিভ উপস্থিত থাকার কারণে গ্রহণযোগ্যতা পরীক্ষাটি অনুসরণ করা উচিত।
অনুমান করার পরিবর্তে মিশ্রণের গুণমান কীভাবে যাচাই করবেন
কেন আমি একা স্ক্রু গতির চেয়ে স্ট্রেস এক্সপোজার তুলনা করি
মিক্সিং কনফিগারেশনের তুলনা করার সময় আমি জান ফিলিপ ওল্ডেমিয়ার এবং ভলকার শোপনারের অধ্যয়নটিকে একটি দরকারী শুরুর পয়েন্ট হিসাবে ব্যবহার করব। তাদের গবেষণা ত্রি-মাত্রিক প্রবাহ সিমুলেশন এবং কণা ট্র্যাকিং ব্যবহার করে স্ক্রু উপাদানগুলি পরীক্ষা করেছে, অনুমান করার পরিবর্তে যে প্রতিটি কণা একই মিশ্রণের অবস্থা অনুভব করে।
PP FPH50 সহ ZSK25 জ্যামিতির জন্য, গবেষকরা 220°C এর একটি গলিত তাপমাত্রা এবং 20 kg/h একটি থ্রুপুট নির্দিষ্ট করেছেন। দাঁতযুক্ত মিশ্রণ উপাদানের গতি 200 থেকে 400 rpm পর্যন্ত বৃদ্ধি করা ট্র্যাক করা কণার সর্বোচ্চ শিয়ার স্ট্রেসের গড় প্রায় 37,900 থেকে 54,400 Pa পর্যন্ত বাড়িয়েছে। একই অবস্থার অধীনে KB24 ন্যাডিং ব্লকের জন্য, সংশ্লিষ্ট মানগুলি প্রায় 2,408,409 Pa থেকে বেড়েছে।
এগুলি ছিল সিমুলেটেড স্ট্রেস ফলাফল, সমাপ্ত যৌগ মানের উন্নতি পরিমাপ করা হয়নি। লেখক আরও বলেছেন যে পরীক্ষামূলক বৈধতা এখনও মুলতুবি ছিল।মূল অধ্যয়ন পড়ুন.
আমার প্রকৌশল উপসংহার হল যে গতি একা একটি অসম্পূর্ণ স্পেসিফিকেশন। উত্পাদনের জন্য যে কোনও উপাদানের সুপারিশ করার আগে, আমি প্রমাণ চাই যে এর স্ট্রেস এক্সপোজার প্রকৃত ত্রুটিকে সম্বোধন করে, তারপরে বিচ্ছুরণ, গলিত তাপমাত্রা, ড্রাইভ লোড এবং পণ্যের প্রয়োজনীয় বৈশিষ্ট্যগুলি পরীক্ষা করে।
নমুনার সাথে মানানসই একটি পরীক্ষা বেছে নিন
ISO 23900-5:2015, 2025 সালে নিশ্চিত করা হয়েছে, থার্মোপ্লাস্টিক পলিমারে রঙিন বিচ্ছুরণ মূল্যায়নের জন্য ফিল্টার চাপ মান পরীক্ষা বর্ণনা করে। এক্সট্রুশন এবং মেল্ট স্পিনিংয়ে ব্যবহৃত রঙের ঘনত্বের জন্য এটি বিবেচনা করার একটি প্রাসঙ্গিক পদ্ধতি; পরীক্ষাগার অবশ্যই প্রযোজ্য প্রস্তুতি এবং পরীক্ষার শর্তাবলী স্থাপন করবে।
ISO 18553:2025পলিওলিফিন পাইপ, ফিটিংস এবং যৌগগুলিতে কণা/সমষ্টির আকার এবং বিচ্ছুরণ রেটিংকে সম্বোধন করে। এর উল্লিখিত সুযোগের মধ্যে রয়েছে ভরের ভিত্তিতে কার্বন কালো উপাদান 3% এর নিচে এবং রঙ্গক উপাদান 5% এর নিচে। একটি উচ্চ ঘনীভূত মাস্টারব্যাচ বা প্রতিটি ফিলার সিস্টেমে স্বয়ংক্রিয়ভাবে সেই সুযোগটি প্রয়োগ করবেন না।
অপারেটিং রেকর্ড থেকে মানের রেকর্ড আলাদা করুন
বিতরণের জন্য, কোথায় এবং কখন নমুনা নেওয়া হবে এবং কোন সামঞ্জস্য পরিমাপ উপযুক্ত তা নির্ধারণ করুন। বিচ্ছুরণের জন্য, নমুনা প্রস্তুতি এবং প্রাসঙ্গিক সমষ্টি বা রূপবিদ্যা মূল্যায়ন সংজ্ঞায়িত করুন। ফলাফল দেখার পরে একটি পাস থ্রেশহোল্ড বেছে নেওয়ার পরিবর্তে ট্রায়ালের আগে পণ্যের স্পেসিফিকেশন এবং পরীক্ষাগারের সাথে গ্রহণযোগ্যতার মানদণ্ডে সম্মত হন।
শক্তি তুলনার জন্য, রিপোর্ট করা মানটি ড্রাইভ ইনপুট, আনুমানিক শ্যাফ্ট শক্তি বা একটি বৃহত্তর লাইন পরিমাপ কিনা তা বলুন এবং ভর-প্রবাহের ভিত্তি চিহ্নিত করুন। "এসএমই" সংখ্যার বিপরীতে তুলনা করবেন না বা স্থানীয় স্ট্রেস এক্সপোজারের প্রমাণ হিসাবে একটি গড় শক্তি চিত্রকে বিবেচনা করবেন না। আমরা মানের পাশাপাশি শক্তি এবং লোড রেকর্ড করব, তাদের সাথে গুণমান পরীক্ষা প্রতিস্থাপন করব না।
আমাদের সুপারিশ: গুণমান, স্থিতিশীল গৃহীত আউটপুট, গলে যাওয়া তাপমাত্রা এবং যান্ত্রিক লোডের জন্য পৃথক কলামগুলি বজায় রাখুন। কনফিগারেশনটি শুধুমাত্র তখনই অনুমোদন করুন যখন এটি প্রতিটি প্রাসঙ্গিক কলামে সম্মত প্রয়োজনীয়তা পূরণ করে।
গুণমান এবং স্থায়িত্ব মেশানোর জন্য স্ক্রু কনফিগারেশন পর্যালোচনা করা হচ্ছে
সম্পর্কহীন সামঞ্জস্যের ক্রম না করে একটি নিয়ন্ত্রিত পর্যালোচনা ব্যবহার করুন। নিম্নলিখিত কর্মপ্রবাহটি একটি মিশ্রণের অভিযোগকে একটি কনফিগারেশন সংক্ষেপে পরিণত করার জন্য আমাদের প্রস্তাবিত পদ্ধতি। এটি মেশিন প্রস্তুতকারকের সীমার বাইরে অপারেশনের অনুমোদন দেয় না বা প্ল্যান্টের পরিবর্তন-নিয়ন্ত্রণ এবং সুরক্ষা পদ্ধতির বিকল্প করে না।
-
ত্রুটি এবং গ্রহণযোগ্যতা লক্ষ্য নির্ধারণ করুন
প্রতিনিধি নমুনা এবং প্রয়োজনীয় পণ্য স্পেসিফিকেশন সহ ত্রুটি বর্ণনা করুন। লাইন পরিবর্তন করার আগে কোন বিতরণ, বিচ্ছুরণ এবং সমাপ্ত-সম্পত্তি পরিমাপ গ্রহণযোগ্যতা নির্ধারণ করবে তা নির্ধারণ করুন।
-
একটি তুলনামূলক বেসলাইন রেকর্ড করুন
ফর্মুলেশন রিভিশন, উপাদান ফর্ম, ফিড রেট, স্ক্রু গতি, পরিমাপ করা গলিত তাপমাত্রা, চাপ, ড্রাইভ লোড এবং স্থিতিশীল গৃহীত আউটপুট রেকর্ড করুন। একই অপারেটিং সময়কাল এবং পরিমাপের অবস্থান সহ নমুনা লেবেল করুন।
-
খাওয়ানো, গলানো এবং পরিধান পরীক্ষা করুন
ফিডারের সামঞ্জস্য পর্যালোচনা করুন এবং ত্রুটির কণা চিহ্নিত করুন। পরিধান সন্দেহ হলে, একটি সংশোধিত মিশ্রণ জ্যামিতি সুপারিশ করার আগে অনুমোদিত পরিদর্শন পদ্ধতির অধীনে মিলিত স্ক্রু-এবং-ব্যারেল পরিমাপ পান।
-
একটি ন্যায্য পরিবর্তন নির্বাচন করুন
পরিবর্তনটি সম্বোধন করার উদ্দেশ্যে করা প্রক্রিয়াটি বর্ণনা করুন৷ উপাদানের মাত্রা, দিকনির্দেশ, ক্রম এবং প্রভাবিত ইন্টারফেস নথিভুক্ত করুন। দায়িত্বশীল প্রক্রিয়া প্রকৌশলী পরিবর্তন এবং এর অপারেটিং সীমা অনুমোদন করুন।
-
প্রক্রিয়াটি স্থিতিশীল হওয়ার পরে তুলনা করুন
সম্মত স্থিতিশীলকরণ এবং নমুনা পদ্ধতি ব্যবহার করুন। ফর্মুলেশন এবং পরীক্ষা পদ্ধতি সামঞ্জস্যপূর্ণ রাখুন, কোনো অনিবার্য পার্থক্য রেকর্ড করুন এবং তাপমাত্রা, লোড এবং গৃহীত আউটপুটের সাথে গুণমানের তুলনা করুন।
-
গ্রহণ করুন, সংশোধন করুন বা বেসলাইনে ফিরে যান
পরিবর্তনটি শুধুমাত্র তখনই গ্রহণ করুন যদি এটি পূর্বনির্ধারিত গুণমান এবং অপারেটিং মানদণ্ড পূরণ করে। যদি এটি ব্যর্থ হয়, ফলাফলগুলি সংরক্ষণ করুন এবং একটি নতুন অনুমান ছাড়া অন্য সীমাবদ্ধতা যোগ করার পরিবর্তে অনুমোদিত রিটার্ন বা সংশোধন পদ্ধতি অনুসরণ করুন।
আমরা উপাদান সংক্ষিপ্ত জন্য কি প্রয়োজন
মেশিনের পরিচয়, কনফিগারেশন অঙ্কন, নামমাত্র স্ক্রু ব্যাস, কেন্দ্রের দূরত্ব, শ্যাফ্ট বা ড্রাইভ সংযোগের বিশদ বিবরণ এবং যে কোনও পরিমাপ পরিধান মানচিত্র পাঠান। উপরে উপাদান এবং অপারেটিং রেকর্ড অন্তর্ভুক্ত করুন. একটি সেগমেন্টেড সিস্টেমের জন্য, উপাদানের ক্রম চিহ্নিত করুন; একটি এক-টুকরো স্ক্রুর জন্য, সম্পূর্ণ অঙ্কনের কাজের বিভাগগুলি চিহ্নিত করুন। মেকানিক্যাল ফিট এবং মিক্সিং পারফরম্যান্সের জন্য আলাদা গ্রহণযোগ্যতা পরীক্ষা প্রয়োজন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
ডিস্ট্রিবিউটিভ মিক্সিং কি পিগমেন্টের সমষ্টিকে ভেঙ্গে দিতে পারে?
বন্টনমূলক মিশ্রণ প্রাথমিকভাবে উপাদান পুনরায় বিতরণ করে; এটি নিজে থেকে প্রমাণ করে না যে উপলব্ধ চাপ একটি সমষ্টি ভাঙ্গার জন্য যথেষ্ট। একটি বাস্তব উপাদান উভয় মিশ্রণ মোড অবদান রাখতে পারেন. আরও বিচ্ছুরণমূলক ক্রিয়া প্রয়োজন কিনা তা সিদ্ধান্ত নেওয়ার আগে অবশিষ্ট সমষ্টিগুলিকে রঙ বা রচনা অভিন্নতা থেকে আলাদাভাবে পরীক্ষা করুন।
ক্রমবর্ধমান স্ক্রু গতি সবসময় মিশ্রণ উন্নত?
না। গতি একটি অপারেটিং ইনপুট, যখন গ্রহণযোগ্য মিশ্রণ একটি পরিমাপ পণ্য ফলাফল। খাওয়ানোর অবস্থা, প্রকৃত গলে যাওয়া তাপমাত্রা, ড্রাইভ লোড এবং সম্মত মানের পরীক্ষার সাথে গতি পরিবর্তনের তুলনা করুন। প্রয়োজনীয় পণ্য বৈশিষ্ট্য বা অপারেটিং সীমা আর পূরণ না হলে উচ্চতর rpm সেটিং গ্রহণ করবেন না।
90-ডিগ্রী ন্যাডিং ব্লক কি সর্বদা বিচ্ছুরণের জন্য ভাল?
না। স্ট্যাগার কোণ শুধুমাত্র একটি জ্যামিতি পরিবর্তনশীল। ডিস্কের প্রস্থ, মোট ব্লকের দৈর্ঘ্য, পরিবহণের দিক, ভরাট অবস্থা এবং আশেপাশের কনফিগারেশনেরও পর্যালোচনা করা প্রয়োজন। একটি নিরপেক্ষ ব্লক পার্শ্ববর্তী প্রক্রিয়ার কর্মের অধীনে উপাদান পাস করতে পারে; নিরপেক্ষ মানে এই নয় যে উপাদানটি স্থির থাকে।
দাঁতযুক্ত মিশ্রণ উপাদানগুলিও কি বিচ্ছুরিত মিশ্রণ সরবরাহ করতে পারে?
হ্যাঁ, জ্যামিতি এবং অপারেটিং অবস্থার উপর নির্ভর করে। বিতরণকারী মিশুক হিসাবে বর্ণিত একটি উপাদান এখনও স্থানীয় চাপ তৈরি করতে পারে। ক্যাটাগরির নামটিকে এর কার্যকারিতার সম্পূর্ণ বিবরণ হিসাবে বিবেচনা না করে প্রকৃত প্রোফাইল এবং বস্তুগত দায়িত্বের জন্য প্রমাণের জন্য অনুরোধ করুন।
কেন আরো kneading ব্লক যোগ করার পরে রঙের রেখা থাকতে পারে?
আরও ক্লিডিং ব্লকগুলি নিজেরাই কারণ চিহ্নিত বা নির্মূল করে না। তুলনীয় অপারেশনের অধীনে সংগৃহীত ডোজিং স্থায়িত্ব, ইনকামিং উপাদান ফর্ম, গলে যাওয়া অবস্থা এবং নমুনা পরীক্ষা করুন। তারপরে আরও কনফিগারেশন পরিবর্তন করার আগে অবশিষ্ট সমস্যাটি স্থানিক বন্টন, বিচ্ছুরিত সমষ্টি বা অন্য ত্রুটি কিনা তা নির্ধারণ করুন।
টুইন-স্ক্রু এক্সট্রুশনে স্ক্রু ব্লেড কনফিগারেশন বলতে কী বোঝায়?
এই গাইডের জন্য, উপযোগী কনফিগারেশন হল কনভেয়িং, নেডিং এবং মিক্সিং সেকশনের অক্ষীয় বিন্যাস, তাদের মাত্রা এবং দিকনির্দেশ সহ। অঙ্কনে সেই নির্দিষ্ট পদগুলি ব্যবহার করুন। পুরো সমাবেশটিকে একটি ব্লেড কনফিগারেশন বলা এর প্রক্রিয়াকরণ ফাংশন নির্দিষ্ট করে না বা বিভিন্ন সরবরাহকারীর উপাদান কোডগুলিকে বিনিময়যোগ্য করে না।