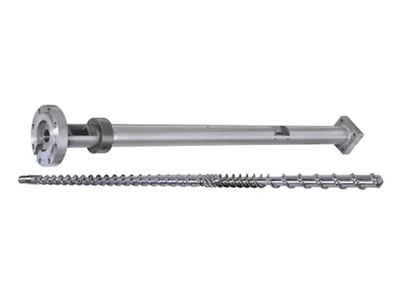
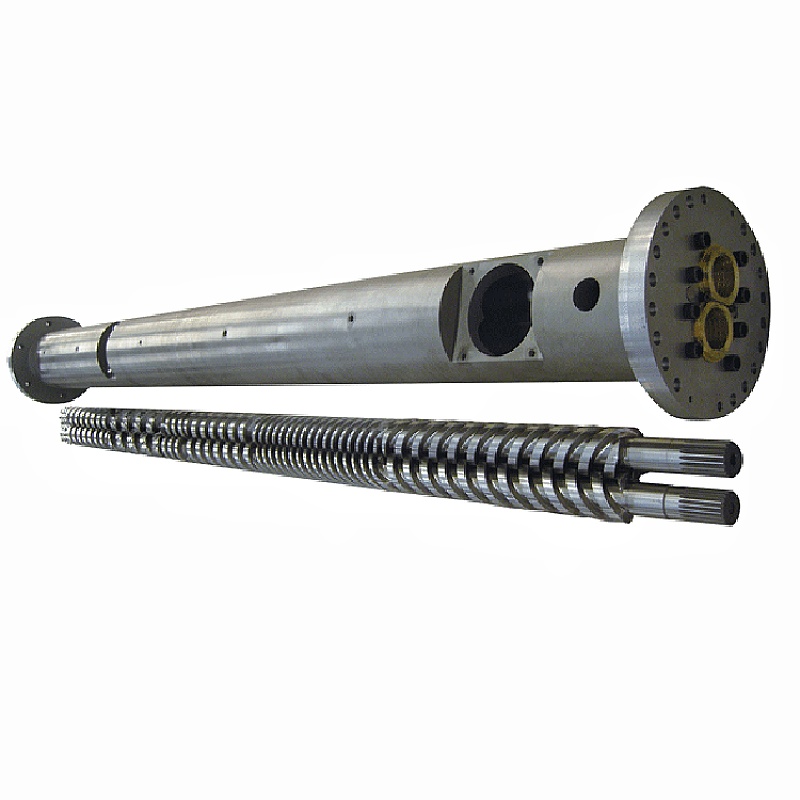
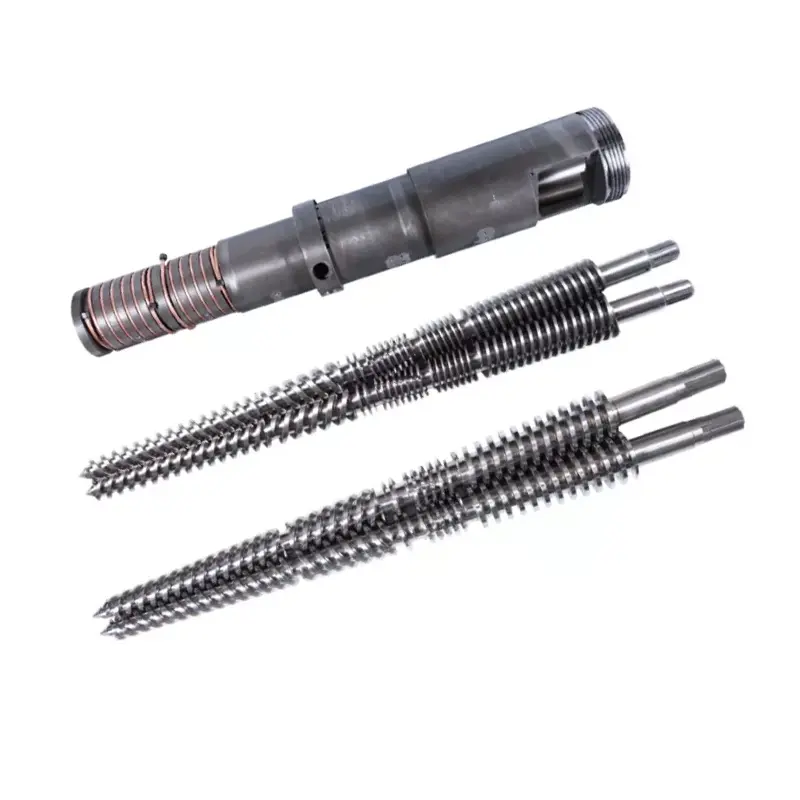
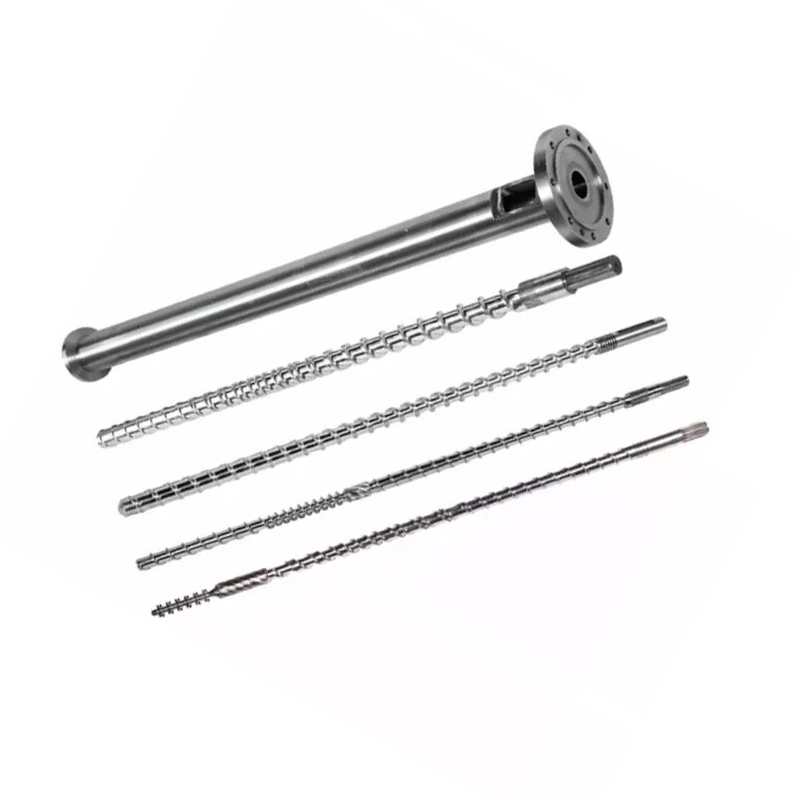
শঙ্কুযুক্ত এবং সমান্তরাল টুইন স্ক্রু এক্সট্রুডার: আমরা কী তুলনা করছি?
একটি শঙ্কুযুক্ত টুইন স্ক্রু এক্সট্রুডার কি?
একটি শঙ্কুযুক্ত টুইন স্ক্রু এক্সট্রুডারে স্ক্রু থাকে যার বাইরের ব্যাস প্রক্রিয়াকরণের দৈর্ঘ্য বরাবর পরিবর্তিত হয়। এখানে আলোচনা করা প্রচলিত PVC বিন্যাসে, ফিডের প্রান্তটি বড় এবং স্রাবের প্রান্তটি ছোট। একটি বর্ণনা যেমন "কোনিকাল স্ক্রু এক্সট্রুডার" এখনও ঘূর্ণন দিক, ইন্টারমেশিং বিন্যাস এবং প্রয়োগ নিশ্চিত করার জন্য ছেড়ে যায়।
একটি সমান্তরাল টুইন স্ক্রু এক্সট্রুডার কি?
একটি সমান্তরাল টুইন স্ক্রু এক্সট্রুডারের সমান্তরাল স্ক্রু অক্ষ এবং প্রক্রিয়াকরণ বিভাগের সাথে একটি ধ্রুবক নামমাত্র বাইরের ব্যাস থাকে। চ্যানেলের জ্যামিতি এখনও পরিবর্তন হতে পারে। "সমান্তরাল" শব্দটি আপনাকে বলে না যে স্ক্রুগুলি একসাথে বা বিপরীত দিকে ঘোরে, বা মেশিনটি যৌগিক বা সরাসরি পণ্য এক্সট্রুশনের উদ্দেশ্যে কিনা।
Nastaj এবং Wilczyński তাদের মধ্যে সহ-ঘূর্ণায়মান এবং পাল্টা-ঘূর্ণায়মান টুইন-স্ক্রু এক্সট্রুশনকে আলাদা করে2024 কাউন্টার-রোটেটিং এক্সট্রুশন স্কেল-আপ নিয়ে গবেষণা. তাদের আলোচনা পিভিসি পাউডার প্রক্রিয়াকরণকে একটি গুরুত্বপূর্ণ পাল্টা-ঘূর্ণায়মান অ্যাপ্লিকেশন হিসাবে চিহ্নিত করে। সেই প্রক্রিয়ার পার্থক্য হল একটি অর্থপূর্ণ তুলনার সূচনা বিন্দু।
ক্রয় কাজ সামঞ্জস্যপূর্ণ রাখুন
পিভিসি ড্রাই-ব্লেন্ড এক্সট্রুশনের জন্য, একই পণ্যের প্রয়োজনীয়তার অধীনে প্রাসঙ্গিক শঙ্কু এবং সমান্তরাল কনফিগারেশনের তুলনা করুন। পাল্টা-ঘূর্ণায়মান পাইপ মেশিনে উচ্চ-গতির সহ-ঘূর্ণায়মান যৌগিক দাবি স্থানান্তর করবেন না কারণ উভয়েরই সমান্তরাল স্ক্রু রয়েছে। আপনার কাজ যদি যৌগিক উত্পাদন হয়, আমাদের বিস্তৃত ব্যবহার করুনউপাদান এবং এক্সট্রুশন-সিস্টেম নির্বাচন গাইডপ্রথমে প্রক্রিয়াটি প্রতিষ্ঠা করতে।
একটি নতুন লাইনের জন্য, মেশিন সরবরাহকারীকে অবশ্যই পুরো অপারেটিং কনফিগারেশনটি সংজ্ঞায়িত করতে হবে। প্রতিস্থাপন উপাদানগুলির জন্য, আমরা ইনস্টল করা মেশিন এবং এর অঙ্কন দিয়ে শুরু করি। একটি স্ক্রু-এবং-ব্যারেল উদ্ধৃতি নিজেই একটি ভিন্ন মেশিন আর্কিটেকচার উপযুক্ত কিনা তা নির্ধারণ করতে পারে না।
জ্যামিতি, কেন্দ্রের দূরত্ব এবং মডেলের আকারগুলি কীভাবে আলাদা
দরকারী জ্যামিতিক পার্থক্য হল যেখানে উপাদানের স্থান আছে এবং যেখানে সমাবেশ অবশ্যই ফিট হবে। প্রচলিত শঙ্কু বিন্যাসে, স্ক্রু অক্ষগুলির ব্যাস এবং পৃথকীকরণ প্রক্রিয়াকরণের দৈর্ঘ্যের সাথে পরিবর্তিত হয়। সমান্তরাল বিন্যাসে, অক্ষগুলি সমান্তরাল থাকে। কোনো বর্ণনাই চ্যানেলের গভীরতা, স্থানীয় কম্প্রেশন, কাজের ছাড়পত্র বা সম্পূর্ণ চাপের শুল্ক উল্লেখ করে না।
একটি ব্যাস জোড়া একটি ক্ষমতা রেটিং নয়
আমাদেরশঙ্কুযুক্ত টুইন স্ক্রু ব্যারেল পরিসীমাΦ65/Φ132 এবং Φ80/Φ156 সহ জোড়া তালিকাভুক্ত করে। অর্ডার করার আগে, অঙ্কনটি শনাক্ত করে এবং সংশ্লিষ্ট প্রক্রিয়াকরণের দৈর্ঘ্য কোনটি শেষ হয় তা নিশ্চিত করুন। পাইপ ব্যাস বা দৈর্ঘ্য-থেকে-ব্যাস অনুপাত হিসাবে দ্বিতীয় সংখ্যাটি পড়বেন না। L/D মাত্রাহীন; একটি ব্যাস একটি দৈর্ঘ্য একক বহন করে।
দপিভিসি পাইপ সমান্তরাল স্ক্রু ব্যারেলপৃষ্ঠা তালিকা Φ45 থেকে Φ150 মিমি এবং L/D 32 থেকে 38, কাস্টমাইজেশন সহ। এই যে পণ্য এর প্রকাশিত বিকল্প. তারা একটি সমতুল্য শঙ্কু আকার বা একটি সর্বজনীন আউটপুট পরিসীমা স্থাপন করে না।
ড্রাইভ এবং সমর্থন ব্যবস্থা অন্তর্ভুক্ত করুন
আমরা প্রসেসিং-ইউনিট অঙ্কনের পাশাপাশি গিয়ারবক্স আউটপুট লেআউট, সংযোগের বিবরণ এবং অনুমোদিত অপারেটিং খামের অনুরোধ করব। বিয়ারিং স্পেস বা বড় ফিড-এন্ড ব্যাস যাচাইকৃত টর্ক, গতি এবং থ্রাস্ট স্পেসিফিকেশনের বিকল্প নয়। একটি ফটোগ্রাফ থেকে যান্ত্রিক ক্ষমতা অনুমান করার পরিবর্তে সম্পূর্ণ প্রস্তাবের তুলনা করুন।


শঙ্কু বনাম সমান্তরাল টুইন স্ক্রু এক্সট্রুডার: একটি লাইক-এর মতো তুলনা
একই PVC কাজের জন্য প্রস্তাবিত হলে উভয় কনফিগারেশন মূল্যায়নের যোগ্য। সরবরাহকারী প্রকৃত স্ক্রু প্রোফাইল, ফিড বিন্যাস, ড্রাইভ এবং অপারেটিং শর্তগুলি সনাক্ত করার পরেই তাদের সম্ভাব্য সুবিধাগুলি কার্যকর হয়ে ওঠে। আমরা প্রতিটি সারির জন্য একটি সর্বজনীন বিজয়ীকে পুরস্কার দেওয়ার পরিবর্তে প্রস্তাবগুলির তুলনা করতে নিম্নলিখিত সারণীটি ব্যবহার করব৷
| সিদ্ধান্ত | শঙ্কুযুক্ত কনফিগারেশন | সমান্তরাল কনফিগারেশন | আবেদনের প্রমাণ |
|---|---|---|---|
| উপাদান গ্রহণ | অভিপ্রেত পাউডার মিশ্রণের সাথে ফিড-এন্ড জ্যামিতি এবং ব্যবহারযোগ্য গ্রহণ পরীক্ষা করুন। | একই মিশ্রণের জন্য ফিড খোলা, চ্যানেল প্রোফাইল এবং ফিডিং সিস্টেম পরীক্ষা করুন। | ফিড ফর্ম, বাল্ক ঘনত্ব এবং স্থিতিশীল ফিড-রেট রেকর্ড। |
| ফিউশন এবং তাপ ইতিহাস | গতি, পূরণ এবং তাপমাত্রা নিয়ন্ত্রণের সাথে পরিবর্তনশীল জ্যামিতি মূল্যায়ন করুন। | নির্বাচিত প্রক্রিয়াকরণ দৈর্ঘ্য এবং স্থানীয় চ্যানেল জ্যামিতি মূল্যায়ন করুন। | সংজ্ঞায়িত উপাদান, প্রক্রিয়া উইন্ডো এবং সমাপ্ত পণ্য ফলাফল. |
| ভেন্টিং | ভেন্ট অবস্থান এবং সেখানে প্রয়োজনীয় প্রক্রিয়া শর্তাবলী নিশ্চিত করুন। | ভেন্ট পজিশন এবং ডাউনস্ট্রিম প্রেসার-বিল্ডিং ডিউটি নিশ্চিত করুন। | ট্রায়াল পর্যবেক্ষণ এবং সম্মত ভেন্ট-সিস্টেম শর্ত. |
| চাপ এবং ড্রাইভ লোড | প্রকৃত ড্রাইভ এবং প্রক্রিয়াকরণ-ইউনিট সীমা ব্যবহার করুন। | প্রকৃত ড্রাইভ এবং প্রক্রিয়াকরণ-ইউনিট সীমা ব্যবহার করুন। | সরবরাহকারী-অনুমোদিত অপারেটিং খাম এবং ডাই ডিউটি। |
| আউটপুট পরিসীমা | প্রয়োজনীয় পণ্য আকারে গৃহীত আউটপুট নিশ্চিত করুন. | একই মানের সীমাতে গৃহীত আউটপুট নিশ্চিত করুন। | স্থিতিশীল সর্বনিম্ন এবং সর্বোচ্চ উত্পাদন পয়েন্ট. |
| শক্তি | প্রার্থীর অপারেটিং পয়েন্ট পরিমাপ করুন। | প্রার্থীর অপারেটিং পয়েন্ট পরিমাপ করুন। | স্বীকৃত কেজি প্রতি kWh, একটি বিবৃত সীমানা এবং সময়কাল সহ। |
| পরিধান এবং প্রতিস্থাপন | সঙ্গম অংশ এবং অনুমোদিত সমন্বয় শর্ত পরিদর্শন. | উভয় স্ক্রু এবং উভয় ব্যারেল বোর পরিদর্শন করুন। | অবস্থান পরিধান মানচিত্র এবং প্রতিস্থাপন সুযোগ. |
| বিনিয়োগ | ইনস্টলেশন, সহায়ক এবং প্রয়োজনীয় উত্পাদন পরিসীমা অন্তর্ভুক্ত করুন। | একই প্রকল্পের সুযোগ অন্তর্ভুক্ত করুন। | সমতুল্য বর্জন এবং গ্রহণযোগ্যতা শর্তাবলী সহ আইটেমাইজড উদ্ধৃতি। |
তার বিমূর্ত মধ্যেসমান্তরাল এবং শঙ্কুযুক্ত এক্সট্রুশনের তুলনা, S. Seifert PVC শেষ ব্যবহারের বিরুদ্ধে কনফিগারেশন, বসবাসের সময় এবং শিয়ার মূল্যায়ন করে। এটি একটি প্রক্রিয়া-নির্দিষ্ট তুলনা সমর্থন করে; এটি একটি নতুন ক্রয়ের জন্য একটি সর্বজনীন পাইপ-আকার কাটঅফ বা শক্তি-সঞ্চয় শতাংশ সরবরাহ করে না।
কিভাবে আপনার PVC ফর্মুলেশন সিদ্ধান্ত পরিবর্তন করে
মেশিনে কী প্রবেশ করে এবং কী ডাই ছেড়ে যেতে হবে তা দিয়ে স্পেসিফিকেশন শুরু করুন। দুটি প্রস্তাবের তুলনা করার জন্য "অনমনীয় পিভিসি" খুব বিস্তৃত। আমরা রজন গ্রেড, ফিলারের ধরন এবং লোডিং, স্টেবিলাইজার এবং লুব্রিকেশন সিস্টেম, পুনর্ব্যবহৃত সামগ্রী, ফিড ফর্ম এবং প্রস্তুতির পদ্ধতির জন্য অনুরোধ করব। রেসিপি সংশোধন রেকর্ড করুন যাতে ট্রায়াল এবং উদ্ধৃতি একই উপাদান বর্ণনা করে।
কম্পোজিশন ইউনিটগুলি সুস্পষ্ট রাখুন
পিএইচআর-এ লোডিং মানে রজনের শতভাগ অংশ, পুরো যৌগের ওজন শতাংশ নয়। একটি সাধারণ রচনা উদাহরণ হিসাবে, 100 ভর অংশ রজন এবং 50 অংশ ফিলার, অন্য কোন উপাদান ছাড়া, মোট ভর দ্বারা 50 ÷ 150 = 33.3% ফিলার রয়েছে। অন্যান্য উপাদান যোগ করা সেই শতাংশ পরিবর্তন করে। এই পাটিগণিত উভয় মেশিনের জন্য একটি নিরাপদ লোডিং স্থাপন করে না।
জিজ্ঞাসা করুন কিভাবে ফিডের সামঞ্জস্যতা মূল্যায়ন করা হবে। একটি অপরিবর্তিত পলিমার নামের পিছনে লুকানোর পরিবর্তে বাল্ক ঘনত্ব বা ফিড প্রস্তুতির পরিবর্তন রেকর্ড করা উচিত। যদি একজন সরবরাহকারী ভিন্ন জ্যামিতির সুপারিশ করে, তাহলে চিহ্নিত উপাদানের অবস্থা এবং উৎপাদন কাজের সাথে সংযুক্ত একটি ব্যাখ্যা প্রয়োজন।
একটি দরকারী ফিউশন এবং venting উইন্ডো সংজ্ঞায়িত করুন
নাস্তাজ এবং উইলকজিনস্কিরপাল্টা ঘূর্ণন এক্সট্রুশন অধ্যয়নতাপমাত্রা, গলে যাওয়া বিকাশ এবং থ্রুপুটকে সংযুক্ত স্কেলিং উদ্দেশ্য হিসাবে বিবেচনা করে। এটি ইন্টারমেশিং সিস্টেমে ফুটো প্রবাহকেও বর্ণনা করে। তাই আমরা একটি খালি চ্যানেল ভলিউম থেকে সম্পূর্ণ প্রক্রিয়া অনুমান করব না, বা ইউনিট বরাবর উপাদান উন্নয়ন বিবেচনা না করে স্ক্রু গতি নির্দিষ্ট করব না।
কোন চাপ এবং উপাদান-তাপমাত্রার রিডিং নেওয়া হবে, সেগুলি কোথায় নেওয়া হবে এবং কীভাবে পণ্যের নমুনাগুলি সেই রিডিংয়ের সাথে যুক্ত হবে তা নিয়ে সম্মত হন। ব্যারেল সেটপয়েন্ট একা সেই রেকর্ড প্রদান করে না। একটি দরকারী অপারেটিং উইন্ডো সেই শর্তগুলি চিহ্নিত করে যেখানে প্রয়োজনীয় পণ্যটি পাস হয়, কেবলমাত্র যেখানে মেশিনটি চলতে থাকে তা নয়।
তাদের প্রকৃত সুযোগের মধ্যে পণ্য পরীক্ষা ব্যবহার করুন
ASTM D2152-23অ্যাসিটোন নিমজ্জন দ্বারা অনমনীয় পিভিসি পাইপ এবং ঢালাই ফিটিংগুলিতে ফিউশনের পর্যাপ্ততা সম্বোধন করে। এর প্রকাশিত সীমাবদ্ধতাগুলি বলে যে এটি পর্যাপ্ত ফিউশন থেকে তাপীয় অবক্ষয়কে আলাদা করতে পারে না এবং অন্যান্য শারীরিক বা রাসায়নিক পরীক্ষাগুলি প্রতিস্থাপন করে না। এটি একটি সামগ্রিক পণ্য-মানের শংসাপত্র নয়। যেকোন প্রযোজ্য দ্রাবক পরীক্ষা যোগ্য কর্মীদের এবং প্রয়োজনীয় নিরাপত্তা নিয়ন্ত্রণের সাথে সম্পর্কিত।
একটি প্রাসঙ্গিক কঠিন-প্রাচীর PVC-U চাপ-পাইপ প্রকল্পের জন্য,ISO 1452-2:2009পাইপ বৈশিষ্ট্য এবং সংশ্লিষ্ট পরীক্ষার পরামিতি নির্দিষ্ট করে। এটি স্ক্রু জ্যামিতি নির্বাচন করে না। গৃহীত আউটপুট গঠনের সিদ্ধান্ত নেওয়ার আগে প্রযোজ্য পণ্যের মান, সংস্করণ এবং বাজারের প্রয়োজনীয়তা সম্মত হন।
বিক্রয়যোগ্য আউটপুটের চারপাশে এক্সট্রুডারের আকার
উৎপাদন লক্ষ্যমাত্রা পণ্যের সময়সূচী থেকে আসা উচিত। আমরা প্রয়োজনীয় আউটপুট পরিসরের জন্য জিজ্ঞাসা করব, শুধুমাত্র বৃহত্তম পাইপ বা সর্বোচ্চ ক্যাটালগ নম্বর নয়। একটি লাইন যা একটি উচ্চ-আউটপুট পয়েন্ট পূরণ করে এখনও ছোট পণ্যগুলির জন্য একটি পৃথক পর্যালোচনার প্রয়োজন হতে পারে, ধীরগতির অপারেশন বা একটি ভিন্ন ফর্মুলেশন।
লাইনের গতিকে ভর প্রবাহে অনুবাদ করুন
একটি অবিচ্ছিন্ন পণ্যের জন্য, প্রতি মিটারে প্রকৃত ভরকে লাইনের গতি দ্বারা গুণ করুন এবং মিনিটকে ঘন্টায় রূপান্তর করুন। নির্দিষ্ট পণ্য ওজন বা একটি যাচাই পরিমাপ ব্যবহার করুন. প্রকৃত ক্রয়ের প্রয়োজনীয়তা গণনা করার সময় একটি সাধারণ ঘনত্ব বা প্রাচীরের বেধ অনুমান করবেন না।
প্রয়োজনীয় পণ্য প্রবাহ (কেজি/ঘণ্টা) = ভর প্রতি মিটার (কেজি/মি) × লাইনের গতি (মি/মিনিট) × 60
3.0 মিটার/মিনিট গতিতে 2.0 কেজি/মি ওজনের একটি দৃষ্টান্তমূলক পাইপের জন্য, লক্ষ্য হল 360 কেজি/ঘন্টা। 4.0 m/min এ, একই পণ্যের প্রয়োজন 480 kg/h. এগুলো অনুমান পরিকল্পনা ইনপুট, নানহাইয়া ট্রায়ালের ফলাফল নয়। একটি নির্দিষ্ট শঙ্কু বা সমান্তরাল মেশিন গুণমানের প্রয়োজনীয়তা পূরণ করবে কিনা তা কোনো হিসাবই আমাদের বলে না।
বাকি লাইন চেক করুন
মিক্সিং এবং ফিড প্রস্তুতি আপস্ট্রিম পর্যালোচনা করুন, তারপর ক্রমাঙ্কন, কুলিং, হউল-অফ এবং ডাউনস্ট্রিম কাটা। প্রস্তাবিত উত্পাদন পয়েন্ট নিশ্চিত করতে দায়ী সরঞ্জাম সরবরাহকারীদের জিজ্ঞাসা করুন। যদি একটি বিদ্যমান কুলিং বিভাগ শুধুমাত্র বর্তমান পণ্য গতি সমর্থন করে, আরো এক্সট্রুডার আউটপুট অনুমোদন একটি উচ্চ লাইন গতি অনুমোদন করে না।
প্রেসার ডিউটিও তুলনামূলকভাবে অন্তর্গত। পণ্য বা ডাই পরিবর্তন করা মেশিনের কাজ পরিবর্তন করতে পারে এমনকি যখন কাঙ্ক্ষিত কেজি/ঘণ্টা একই থাকে। প্রতিটি উত্পাদন পয়েন্টের সাথে টুলিং এবং পরিমাপের অবস্থানগুলি রেকর্ড করুন যাতে ক্ষমতার দাবিটি ব্যাখ্যাযোগ্য থাকে।
একটি উত্পাদন পরিসীমা তুলনা করুন
আমরা সেই কনফিগারেশনটিকে সংক্ষিপ্ত তালিকাভুক্ত করব যা গ্রহণযোগ্য পণ্যের সাথে প্রয়োজনীয় পরিসীমা প্রদর্শন করতে পারে, তারপর এর খরচ তুলনা করব। একটি নির্বিচারে নিরাপত্তা শতাংশ যোগ করবেন না এবং নির্বাচিত মেশিন কল করুন. যেকোন রিজার্ভ ক্ষমতা একটি সংজ্ঞায়িত ভবিষ্যতের পণ্য, শুল্ক বা অপারেটিং প্রয়োজনীয়তার সাথে মিলিত হওয়া উচিত যা সরবরাহকারী পর্যালোচনা করেছে।
শক্তি, পরিধান এবং মোট অপারেটিং খরচ তুলনা করুন
মোটর রেটিং একটি ক্ষমতা স্পেসিফিকেশন, একটি পরিমাপ করা শক্তি বিল নয়। একটি দরকারী টুইন স্ক্রু এক্সট্রুডার শক্তি খরচ তুলনা করার জন্য, মিটারে কী অন্তর্ভুক্ত রয়েছে তা নির্ধারণ করুন: ড্রাইভ এবং হিটার, সম্পূর্ণ এক্সট্রুডার বা পুরো লাইন। সেই সীমানা অপরিবর্তিত রাখুন এবং স্টার্ট-আপ এবং প্রত্যাখ্যাত উৎপাদন অন্তর্ভুক্ত কিনা তা জানান।
গৃহীত পণ্য দ্বারা শক্তি ভাগ
নির্দিষ্ট শক্তি (kWh/kg গৃহীত) = ব্যবধানের সময় পরিমাপ করা শক্তি ÷ একই ব্যবধানে পণ্যের ভর স্বীকৃত
নিচের এক ঘণ্টার উদাহরণটি অনুমানমূলক। উভয় প্রার্থী একই পণ্য গ্রহণযোগ্যতা মানদণ্ড এবং শক্তি-মিটার সীমানা ব্যবহার করে। এটি দেখায় কেন গ্রস থ্রুপুট এবং গৃহীত-আউটপুট দক্ষতা বিভিন্ন সিদ্ধান্তে আসতে পারে।
| এক ঘণ্টার পরিকল্পনার উদাহরণ | প্রার্থী এ | প্রার্থী বি |
|---|---|---|
| উল্লিখিত সীমানার মধ্যে শক্তি | 100 kWh | 120 kWh |
| মোট পণ্য ভর | 500 কেজি | 600 কেজি |
| গৃহীত পণ্য ভর | 480 কেজি | 540 কেজি |
| মোট কেজি প্রতি শক্তি | 0.200 kWh/kg | 0.200 kWh/kg |
| স্বীকৃত কেজি প্রতি শক্তি | 0.208 kWh/kg | 0.222 kWh/kg |
বি ব্যবধানে আরও গৃহীত উপাদান সরবরাহ করে; A স্বীকৃত কিলোগ্রাম প্রতি কম শক্তি ব্যবহার করে। এটি একটি ক্রয় বাণিজ্য বন্ধ, প্রমাণ নয় যে জ্যামিতি জয়ী হয়৷ চাহিদাকৃত উৎপাদন হার বর্ণনা করুন এবং উত্পাদন সময়সূচীর সাথে প্রাসঙ্গিক অপারেটিং পয়েন্টগুলিতে তুলনা পুনরাবৃত্তি করুন।
আলাদাভাবে পরিধান সুরক্ষা নির্দিষ্ট করুন
আমাদেরপিভিসি বোর্ড শঙ্কুযুক্ত পণ্য পৃষ্ঠা38CrMoAlA এবং নাইট্রাইডিং বা বাইমেটালিক চিকিত্সা বিকল্পগুলি তালিকাভুক্ত করে। এই পছন্দগুলি একটি পরিষেবা-জীবন গুণক স্থাপন করে না। আমরা শুধুমাত্র একটি খাদ লেবেল দ্বারা নির্বাচন না করে প্রকৃত গঠন এবং পরিধানের অবস্থানের বিপরীতে কাজের পৃষ্ঠতল, উপাদান সিস্টেম এবং পরিদর্শনের প্রয়োজনীয়তাগুলি নির্দিষ্ট করব৷
খরচের তুলনায় প্রত্যাখ্যাত উপাদান, পরিবর্তনের সময়, পরিকল্পিত রক্ষণাবেক্ষণ এবং প্রতিস্থাপনের সুযোগ অন্তর্ভুক্ত করুন। সেই ইনপুটগুলির জন্য প্রকৃত অপারেটিং রেকর্ড বা স্পষ্টভাবে চিহ্নিত অনুমান ব্যবহার করুন। একটি কম ক্রয় মূল্য প্রস্তাবিত সমাবেশ উত্পাদন পরিসীমা পূরণ বা ইনস্টল সরঞ্জাম ফিট কিনা উত্তর দেয় না.
আপনার পিভিসি অ্যাপ্লিকেশনের জন্য কীভাবে একটি টুইন স্ক্রু এক্সট্রুডার চয়ন করবেন
আমাদের সুপারিশ হল সংক্ষিপ্ত তালিকায় উভয় জ্যামিতি বজায় রাখা যখন প্রক্রিয়া বা যান্ত্রিক প্রমাণ দ্বারা এখনও বাতিল করা হয়নি। তারপর প্রকৃত অ্যাপ্লিকেশন ব্যবহার করে অনুপযুক্ত কনফিগারেশন সরান। "পাইপ," "প্রোফাইল" এবং "বোর্ড" পণ্য পরিবারগুলি সনাক্ত করে, সম্পূর্ণ এক্সট্রুশন স্পেসিফিকেশন নয়।
পিভিসি পাইপ এক্সট্রুশন
আমরা উভয় একটি প্রকাশপিভিসি পাইপ শঙ্কুযুক্ত স্ক্রু ব্যারেলএবং কপিভিসি পাইপ সমান্তরাল স্ক্রু ব্যারেল. এটি কনফিগারেশনের তুলনা করার একটি কারণ, একটি প্রতিশ্রুতি নয় যে প্রতিটি আকার প্রতিটি পাইপের জন্য উপযুক্ত। পণ্যের মাত্রা, প্রণয়ন, চাপের শুল্ক এবং প্রয়োজনীয় স্থিতিশীল আউটপুট পয়েন্ট দিয়ে শুরু করুন।
শঙ্কুযুক্ত পাইপ পৃষ্ঠায় 16 থেকে 63 মিমি, 50 থেকে 110 মিমি এবং 90 থেকে 160 মিমি অ্যাপ্লিকেশন ব্যান্ড রয়েছে। এই সংখ্যা তালিকাভুক্ত পাইপ অ্যাপ্লিকেশন বর্ণনা. এগুলি স্ক্রু ব্যাস নয় এবং শঙ্কুযুক্ত মেশিনগুলির জন্য সর্বজনীন সর্বাধিক পাইপ আকার স্থাপন করে না।
প্রোফাইল এবং বোর্ড
একটি প্রোফাইলের জন্য, বিভাগ অঙ্কন, প্রতি মিটার ওজন, ক্রমাঙ্কন বিন্যাস এবং মাত্রিক গ্রহণযোগ্যতা প্রয়োজনীয়তা অন্তর্ভুক্ত করুন। একটি বোর্ডের জন্য, এটি কঠিন বা ফেনাযুক্ত কিনা তা শনাক্ত করুন এবং গৃহীত বেধ, ঘনত্ব যেখানে প্রাসঙ্গিক, পৃষ্ঠ এবং মাত্রিক প্রয়োজনীয়তা নির্ধারণ করুন। পণ্য নির্মাণ একটি পরিবর্তন একটি নতুন প্রক্রিয়া পর্যালোচনা প্রাপ্য.
আমাদেরপিভিসি ফোম-বোর্ড স্ক্রু স্পেসিফিকেশন গাইডআরো বিস্তারিতভাবে প্রতিস্থাপন সংক্ষিপ্ত কভার. আমরা সেই অ্যাপ্লিকেশন-নির্দিষ্ট পর্যালোচনাটিকে একটি সাধারণ জ্যামিতি তুলনা থেকে আলাদা রাখব। পিভিসি-ভিত্তিক কাঠের কম্পোজিটগুলিরও তাদের নিজস্ব ফর্মুলেশন পর্যালোচনা প্রয়োজন; শুধুমাত্র একটি PE- বা PP-ভিত্তিক যৌগ থেকে একটি উপসংহার স্থানান্তর করবেন না কারণ উভয় পণ্যকেই WPC বলা হয়।
পছন্দ পুনরায় খুলতে হবে
রেসিপি, ফিড ফর্ম, গুণমান লক্ষ্য বা পণ্যের সময়সূচী পরিবর্তন হলে স্পেসিফিকেশন পুনরায় দেখুন। একটি অপরিবর্তিত বিদ্যমান প্রক্রিয়ার জন্য, একটি মেশিন রূপান্তর প্রস্তাব করার আগে একটি সঠিকভাবে মিলে যাওয়া প্রতিস্থাপনের মূল্যায়ন করা উচিত। একটি বর্ধিত উত্পাদন কাজের জন্য, শুধুমাত্র স্ক্রু জ্যামিতির মাধ্যমে পরিবর্তনের প্রতিশ্রুতি না দিয়ে সম্পূর্ণ লাইনটি পর্যালোচনা করতে মেশিন সরবরাহকারীকে বলুন।
যদি একটি বিদ্যমান শঙ্কু রেখা ইতিমধ্যেই প্রয়োজনীয় গুণমান এবং আউটপুট পরিসীমা কভার করে, তাহলে আমরা প্রথমে একটি মিলিত শঙ্কুযুক্ত প্রতিস্থাপনের মূল্যায়ন করব, একটি স্বয়ংক্রিয় আপগ্রেড হিসাবে সমান্তরাল রূপান্তর বিক্রি করব না। একই যুক্তি একটি সন্তোষজনক সমান্তরাল রেখার ক্ষেত্রে প্রযোজ্য। একটি নতুন উত্পাদন শুল্কের জন্য, প্রদর্শিত অ্যাপ্লিকেশন ফিট সহ কনফিগারেশন নির্বাচন করুন; একটি উচ্চ ক্রয় মূল্য বা একটি বড় নামমাত্র ব্যাস যে প্রদর্শন নয়.
আপনি বিদ্যমান স্ক্রু এবং ব্যারেল প্রতিস্থাপন বা রূপান্তর করতে পারেন?
একটি শঙ্কুযুক্ত টুইন স্ক্রু ব্যারেল এবং একটি সমান্তরাল টুইন স্ক্রু ব্যারেল বিনিময়যোগ্য সমাবেশ নয়। রূপান্তর নিয়ে আলোচনা করার আগে, একটি সম্পূর্ণ মেশিন পর্যালোচনা পান। গিয়ারবক্স আউটপুট বিন্যাস, শ্যাফ্ট সংযোগ, ব্যারেল মাউন্টিং এবং প্রসেসিং-ইউনিট লেআউট ফিডিং, ভেন্টিং, হিটিং এবং কুলিং ইন্টারফেসের সাথে সেই পর্যালোচনার অন্তর্ভুক্ত।
আগে আমি একটি ভিন্ন স্ক্রু জ্যামিতি সুপারিশ
যখন আমি একটি পিভিসি এক্সট্রুশন সমস্যা পর্যালোচনা করি, তখন আমার প্রথম প্রশ্ন হল আমরা মূল প্রক্রিয়াটি পুনরুদ্ধার করছি নাকি মেশিনটিকে একটি ভিন্ন কাজ করতে বলছি। জীর্ণ উপাদান প্রতিস্থাপন এবং উত্পাদন ক্ষমতা বৃদ্ধি বিভিন্ন প্রমাণ প্রয়োজন. লাইনটি অস্থির হওয়ার কারণে আমি শঙ্কু এবং সমান্তরাল স্ক্রুগুলির মধ্যে পরিবর্তন করার সুপারিশ করব না।
আউটপুট ওঠানামা করলে, আমি ফর্মুলেশন রিভিশন, খাওয়ানোর শর্ত, অপারেটিং রেকর্ড এবং সমাপ্ত পণ্য পরিদর্শন ফলাফলের অনুরোধ করে শুরু করি। আমি একই সময়ের মধ্যে চাপ, তাপমাত্রা, স্ক্রু গতি এবং গৃহীত আউটপুট রেকর্ড করতে চাই। আজকের গড়ের সাথে গতকালের সর্বোচ্চ আউটপুট তুলনা করা আমাকে সামান্যই বলে যদি উপাদান বা পণ্য পরিবর্তিত হয়।
এর পরে, আমি যান্ত্রিক কনফিগারেশন পর্যালোচনা করি। অঙ্কন প্যাকেজ ঘূর্ণন দিক, স্ক্রু জ্যামিতি, কেন্দ্রের দূরত্ব, ড্রাইভ সংযোগ এবং ব্যারেল ইন্টারফেস সনাক্ত করা উচিত। একটি প্রতিস্থাপন সমাবেশের জন্য, আমার উভয় স্ক্রু এবং উভয় ব্যারেল বোরের নামযুক্ত অবস্থানের সাথে আবদ্ধ পরিমাপ প্রয়োজন। একটি মডেল নম্বর একটি প্রারম্ভিক রেফারেন্স, উত্পাদন করার অনুমতি নয়।
আমি তারপর সম্ভাব্য কর্ম পৃথক. একটি খাওয়ানো সমস্যা একটি খাওয়ানো তদন্ত প্রয়োজন. সন্দেহভাজন পরিধান একটি মিলিত পরিদর্শন রিপোর্ট প্রয়োজন. একটি পরিবর্তিত ফর্মুলেশন একটি প্রক্রিয়া পর্যালোচনা প্রয়োজন. যদি লক্ষ্য আউটপুট বৃদ্ধি পায়, আমি একটি বড় প্রক্রিয়াকরণ ইউনিট সুপারিশ করার আগে কুলিং, ঢালাই-অফ এবং কাটিং সরঞ্জাম আলোচনায় প্রবেশ করতে হবে।
একটি অর্ডার এগিয়ে যাওয়ার আগে, আমি দুটি গ্রহণযোগ্য পর্যায়ে সম্মত হব: যান্ত্রিক ফিট এবং উত্পাদন কর্মক্ষমতা। প্রথমটি পরীক্ষা করে যে সমাবেশটি মেশিনের সাথে মেলে কিনা; দ্বিতীয়টি পরীক্ষা করে যে সম্মত উপাদানটি সংজ্ঞায়িত অবস্থার অধীনে গ্রহণযোগ্য পণ্য তৈরি করে কিনা। এই সিদ্ধান্তগুলিকে আলাদা রাখা ক্রেতাকে মূল সমস্যা থেকে একটি প্রতিরক্ষাযোগ্য প্রতিস্থাপন স্পেসিফিকেশনের জন্য একটি পরিষ্কার পথ দেয়।
সামঞ্জস্যকে সর্বজনীন পরিধান মেরামত হিসাবে বিবেচনা করবেন না
যেকোনো অক্ষীয় সমন্বয় অবশ্যই মেশিন প্রস্তুতকারকের অনুমোদিত পদ্ধতি এবং সীমা অনুসরণ করতে হবে। আউটপুট পুনরুদ্ধার প্রদর্শিত না হওয়া পর্যন্ত একটি শঙ্কুযুক্ত সেট সরবেন না। পরিদর্শন এবং স্ক্রু অপসারণের জন্য, যোগ্য কর্মীদের সাথে উদ্ভিদের অনুমোদিত বিচ্ছিন্নতা, শীতলকরণ এবং উত্তোলন পদ্ধতি ব্যবহার করুন। আমাদেরসমান্তরাল টুইন-স্ক্রু ক্লিয়ারেন্স এবং পরিধান গাইডএকটি মিলে যাওয়া পরিমাপের রেকর্ড কিভাবে সংগঠিত করা যায় তা ব্যাখ্যা করে।
আপনি একটি RFQ এবং উত্পাদন বিচারের জন্য কি পাঠাতে হবে?
কেন আমি একা ক্যাটালগ নম্বর থেকে প্রতিস্থাপন অনুমোদন করব না
যখন আমি নানহাইয়ার প্রকাশিত শঙ্কুযুক্ত এবং সমান্তরাল স্ক্রু-ব্যারেল বিকল্পগুলির তুলনা করি, আমি প্রথমে স্পেসিফিকেশন ফর্ম্যাটগুলি আলাদা করি। শঙ্কু সীমার মধ্যে ব্যাস জোড়া রয়েছে যেমন Φ65/Φ132 এবং Φ80/Φ156। এই ক্যাটালগ এন্ট্রি প্রার্থী কনফিগারেশন সনাক্ত; তারা অন্য সমাবেশের সাথে সমতুল্য আউটপুট বা বিনিময়যোগ্যতা স্থাপন করে না।নানহাইয়া শঙ্কু বিশিষ্ট স্পেসিফিকেশন
PVC পাইপ সমান্তরাল স্ক্রু-ব্যারেল পৃষ্ঠাটি Φ45 থেকে Φ150 মিমি ব্যাস এবং 32 থেকে 38 এর একটি L/D অনুপাত প্রকাশ করে, কাস্টমাইজেশন উপলব্ধ। এই পরিসংখ্যানগুলি সেই পণ্য অফারটি বর্ণনা করে, প্রতিটি সমান্তরাল টুইন-স্ক্রু এক্সট্রুডার নয়।নানহাইয়া পিভিসি পাইপ সমান্তরাল স্পেসিফিকেশন
একটি 65 মিমি সমান্তরাল কনফিগারেশন তাই একটি 65/132 শঙ্কু সমাবেশের প্রতিস্থাপন হিসাবে গণ্য করা যায় না কারণ উভয় বর্ণনায় "65" রয়েছে। বা আমি দ্বিতীয় শঙ্কুযুক্ত ব্যাসটিকে L/D অনুপাত বা একটি সমাপ্ত পাইপ ব্যাস হিসাবে ব্যাখ্যা করব না।
এই স্পেসিফিকেশন পর্যালোচনা থেকে আমার উপসংহার হল যে ক্যাটালগ পণ্যগুলিকে শর্টলিস্ট করতে সাহায্য করতে পারে, কিন্তু এটি একটি রূপান্তর অনুমোদন করতে পারে না। একটি সমাবেশ সুপারিশ করার আগে, আমি মেশিন কনফিগারেশন, ইন্টারফেস অঙ্কন, সূত্র এবং উত্পাদন লক্ষ্য প্রয়োজন হবে. তারপরে আমি প্রক্রিয়া কর্মক্ষমতা থেকে মাত্রিক সামঞ্জস্যতা আলাদা করব যা এখনও যাচাইকরণের প্রয়োজন।
এটি ক্রেতাকে তুলনা থেকে একটি সুনির্দিষ্ট ফলাফল দেয়: একটি অসমর্থিত প্রতিশ্রুতির পরিবর্তে একটি সংজ্ঞায়িত অঙ্কন-পর্যালোচনা এবং পরীক্ষার সুযোগ যে স্ক্রু জ্যামিতি পরিবর্তন করলে আউটপুট বাড়বে বা শক্তি খরচ কমবে৷
একটি তুলনামূলক স্পেসিফিকেশন প্রস্তুত করুন এবং যাচাই করুন
-
পণ্য এবং গঠন সংজ্ঞায়িত করুন
পণ্যের অঙ্কন, রেসিপি সংশোধন, ফিড ফর্ম এবং প্রযোজ্য মানের প্রয়োজনীয়তা সনাক্ত করুন। এর ইউনিটগুলির সাথে ফিলার লোডিং রেকর্ড করুন এবং উদ্দিষ্ট পণ্য পরিসর অন্তর্ভুক্ত করুন।
-
লাইন সীমাবদ্ধতা নিশ্চিত করুন
প্রয়োজনীয় গৃহীত আউটপুট পয়েন্টগুলি বর্ণনা করুন এবং খাওয়ানো, ড্রাইভ, টুলিং, কুলিং, হাল-অফ এবং কাটার শর্তগুলি চিহ্নিত করুন যা তাদের সমর্থন করতে হবে।
-
মেশিন এবং অঙ্কন পরীক্ষা করুন
প্রতিস্থাপন অংশগুলির জন্য মেশিনের পরিচয়, ঘূর্ণন ব্যবস্থা, স্ক্রু এবং ব্যারেল অঙ্কন, ড্রাইভ সংযোগ, মাউন্টিং ইন্টারফেস এবং অবস্থান পরিধান পরিমাপ সরবরাহ করুন।
-
প্রতিটি প্রার্থীর কনফিগারেশন সংজ্ঞায়িত করুন
সরবরাহকারীকে জ্যামিতি, উপকরণ, কাজের পৃষ্ঠ, প্রাসঙ্গিক সহায়ক এবং উদ্ধৃতি বর্জন সনাক্ত করতে বলুন। কোনো সম্পূর্ণ-মেশিন পরিবর্তন থেকে উপাদান সুযোগ পৃথক করুন।
-
ট্রায়াল শর্ত এবং রেকর্ড সম্মত
উপাদান, পণ্য, নমুনা সময়কাল এবং শক্তি সীমানা ঠিক করুন। নামযুক্ত স্থানে রেকর্ড গতি, চাপ এবং তাপমাত্রা, স্থূল এবং গৃহীত আউটপুট, প্রত্যাখ্যান, ভেন্ট শর্ত এবং পণ্য-পরীক্ষার ফলাফল।
-
যান্ত্রিক ফিট এবং উত্পাদন আলাদাভাবে গ্রহণ করুন
অনুমোদিত অঙ্কনের বিপরীতে সরবরাহকৃত সমাবেশ পরীক্ষা করুন, তারপর সম্মত গুণমান এবং আউটপুট মানদণ্ডের বিপরীতে উত্পাদন মূল্যায়ন করুন। পরীক্ষিত কনফিগারেশনের সাথে সংযুক্ত দুটি গ্রহণযোগ্যতা রেকর্ড রাখুন।
নানহাইয়াকে একটি পিভিসি স্ক্রু এবং ব্যারেল ব্রিফ পাঠান
শঙ্কুযুক্ত বা সমান্তরাল উপাদানগুলির জন্য, মেশিনের তথ্য, প্রণয়ন, পণ্য অঙ্কন এবং বর্তমান উৎপাদন রেকর্ড পাঠান। আপনাকে একটি বিদ্যমান প্রক্রিয়া পুনরুদ্ধার করতে হবে বা পরিবর্তিত শুল্ক মূল্যায়ন করতে হবে কিনা তা বলুন, তাই উপাদান প্রস্তাবটি সঠিক কাজটি সম্বোধন করে।
Zhoushan Nanhaiya প্লাস্টিক যন্ত্রপাতি কোং, লি.
ইমেইল:info@nhyscrew.com
অবস্থান: ডিংহাই জেলা, ঝুশান, ঝেজিয়াং, চীন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
সমান্তরাল টুইন স্ক্রু এক্সট্রুডারগুলি কি সর্বদা সহ-ঘূর্ণায়মান?
না। সমান্তরাল স্ক্রু-অক্ষের জ্যামিতি বর্ণনা করে, যখন সহ-ঘূর্ণন এবং প্রতি-ঘূর্ণন গতি বর্ণনা করে। সরঞ্জামের তুলনা করার সময় উভয় ক্ষেত্র নির্দিষ্ট করুন। এই পিভিসি নির্বাচনের কাজের জন্য, অন্য ধরণের টুইন-স্ক্রু মেশিন থেকে ক্ষমতা, মিশ্রণ বা শক্তি দাবি করার আগে প্রাসঙ্গিক কনফিগারেশন এবং সরাসরি এক্সট্রুশন শুল্ক স্থাপন করতে হবে।
একটি শঙ্কুযুক্ত টুইন স্ক্রু এক্সট্রুডার কি সবসময় পিভিসির জন্য ভাল?
না। একটি পিভিসি ফর্মুলেশন এবং পণ্যের প্রয়োজনীয়তা নিজেদের দ্বারা একটি জ্যামিতি নির্বাচন করে না। প্রস্তাবিত শঙ্কু এবং সমান্তরাল কনফিগারেশনের সাথে সম্মত খাওয়ানো, গুণমান এবং উৎপাদন অবস্থার মধ্যে তুলনা করুন। একটি প্রতিস্থাপনের জন্য, একটি প্রক্রিয়া তুলনা একটি ভিন্ন আর্কিটেকচার অনুমোদন করার আগে ইনস্টল করা মেশিন এবং অনুমোদিত ইন্টারফেস পছন্দকে সীমাবদ্ধ করে।
কোন ডিজাইনে প্রতি কিলোগ্রাম কম শক্তি ব্যবহার করা হয়?
জ্যামিতি লেবেল উত্তর স্থাপন করে না। একটি বিবৃত সরঞ্জাম সীমানা ব্যবহার করে একই ব্যবধানে শক্তি এবং গৃহীত পণ্যের ভর পরিমাপ করুন। উত্পাদন সময়সূচীর জন্য প্রয়োজনীয় অপারেটিং পয়েন্টগুলির তুলনা করুন। সেই সময়ে প্রতি স্বীকৃত কিলোগ্রামে বেশি কিলোওয়াট ব্যবহার করার সময় একটি মেশিন আরও গৃহীত কেজি/ঘন্টা সরবরাহ করতে পারে।
একটি শঙ্কুযুক্ত স্ক্রু এবং ব্যারেল একটি সমান্তরাল সেট প্রতিস্থাপন করতে পারে?
তারা বিনিময়যোগ্য সমাবেশ নয়। একটি রূপান্তরের জন্য মেশিনের আর্কিটেকচার, গিয়ারবক্স আউটপুট, শ্যাফ্ট সংযোগ, মাউন্টিং এবং প্রক্রিয়া ইন্টারফেসের পর্যালোচনা প্রয়োজন। একটি সাধারণ প্রতিস্থাপন আদেশের জন্য, ইনস্টল করা মেশিনের জন্য একটি মিলিত সমাবেশ নির্দিষ্ট করুন। একটি ক্যাটালগ মডেল নম্বর বা ভাগ করা ব্যাস মান থেকে রূপান্তর অনুমোদন করবেন না৷
একটি মডেল নম্বর যেমন 65/132 আপনাকে কী বলে?
নানহাইয়া Φ65/Φ132 কে একটি শঙ্কুযুক্ত স্ক্রু-এবং-ব্যারেল ব্যাস জোড়া হিসাবে তালিকাভুক্ত করে। অঙ্কনটিতে মাত্রার অবস্থান এবং সম্পূর্ণ জ্যামিতি নিশ্চিত করুন। শুধুমাত্র উপাধি প্রক্রিয়াকরণের দৈর্ঘ্য, ঘূর্ণন দিক, আউটপুট, পাইপের আকার বা বিনিময়যোগ্যতা স্থাপন করে না। দ্বিতীয় ব্যাস একটি মাত্রাহীন L/D অনুপাত নয়।
উভয় কনফিগারেশন তুলনা করার জন্য কি তথ্য প্রয়োজন?
ফর্মুলেশন রিভিশন, ফিড ফর্ম, প্রোডাক্ট অঙ্কন, মানের প্রয়োজনীয়তা এবং প্রয়োজনীয় গৃহীত-আউটপুট পরিসীমা প্রদান করুন। প্রতিস্থাপন কাজের জন্য মেশিন কনফিগারেশন এবং ইন্টারফেস অন্তর্ভুক্ত করুন। প্রতিটি সরবরাহকারীকে তার প্রস্তাবিত সরঞ্জামের সুযোগ এবং পরীক্ষার শর্তগুলি বলতে বলুন, তারপর আলাদা সিদ্ধান্ত হিসাবে যান্ত্রিক ফিট, পণ্যের গ্রহণযোগ্যতা এবং অপারেটিং খরচ তুলনা করুন।