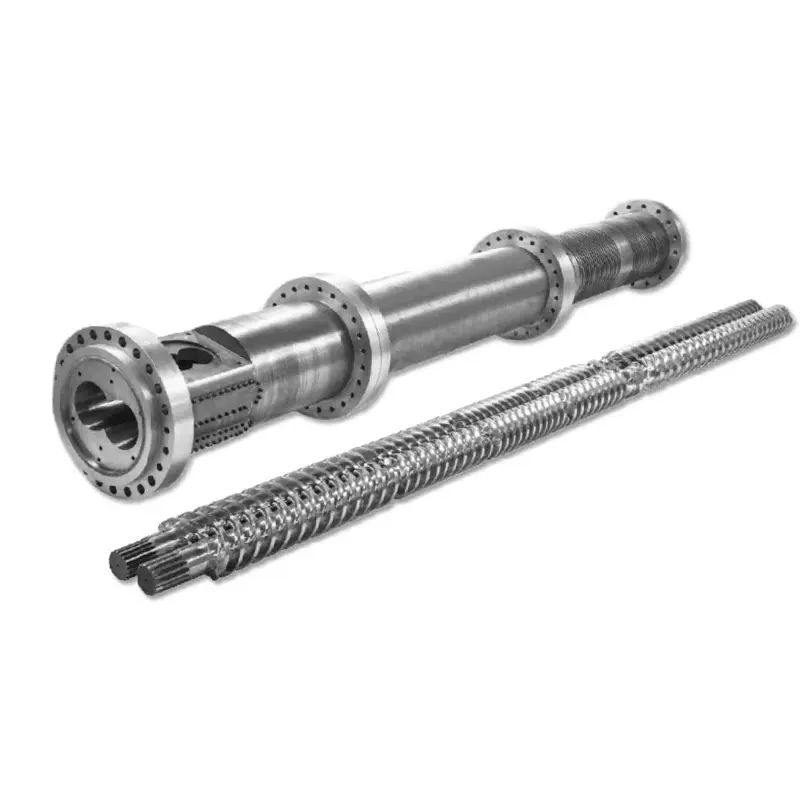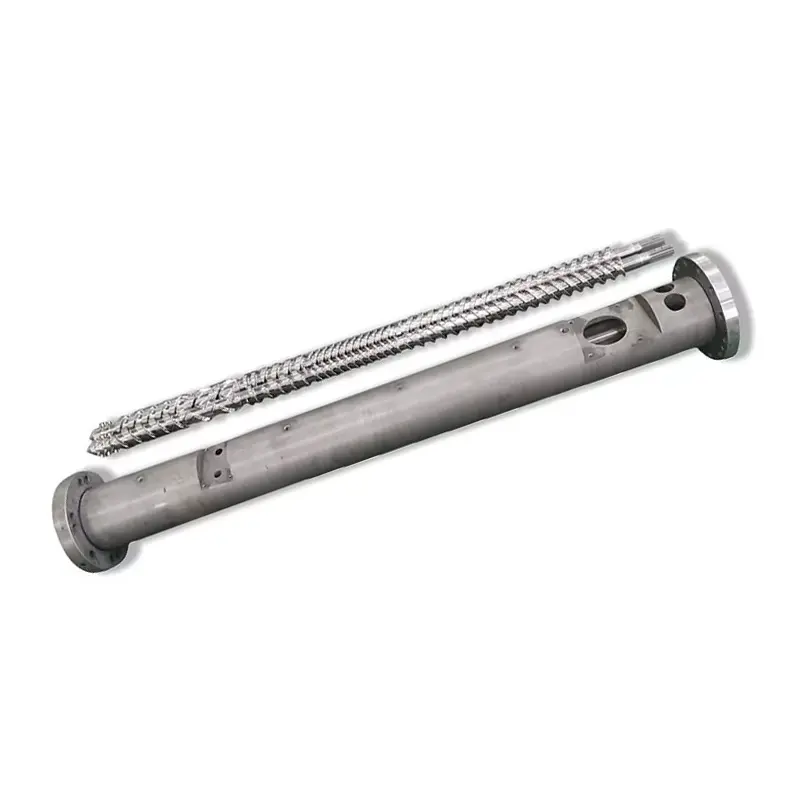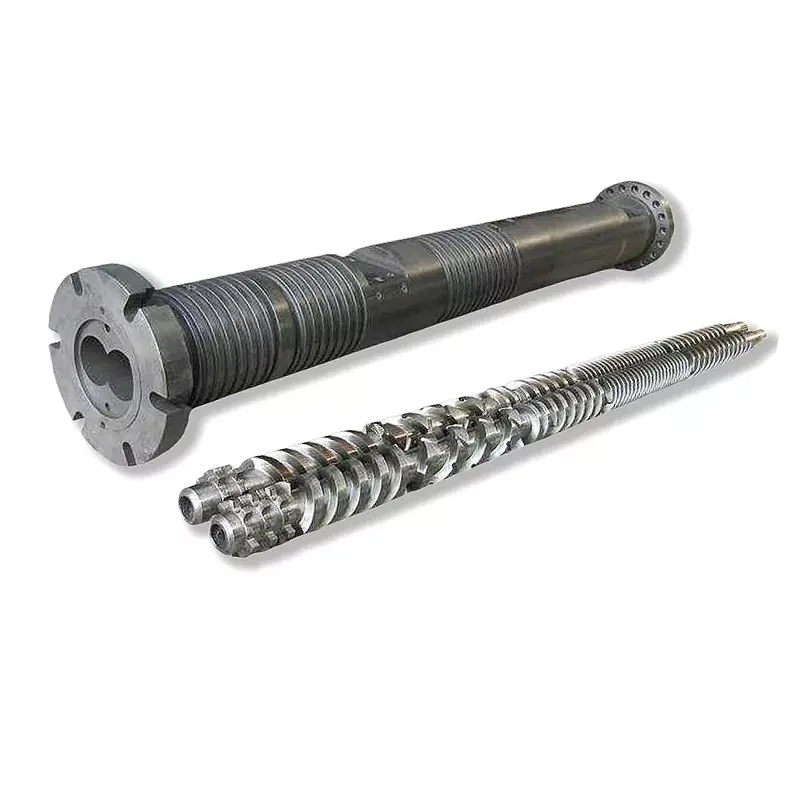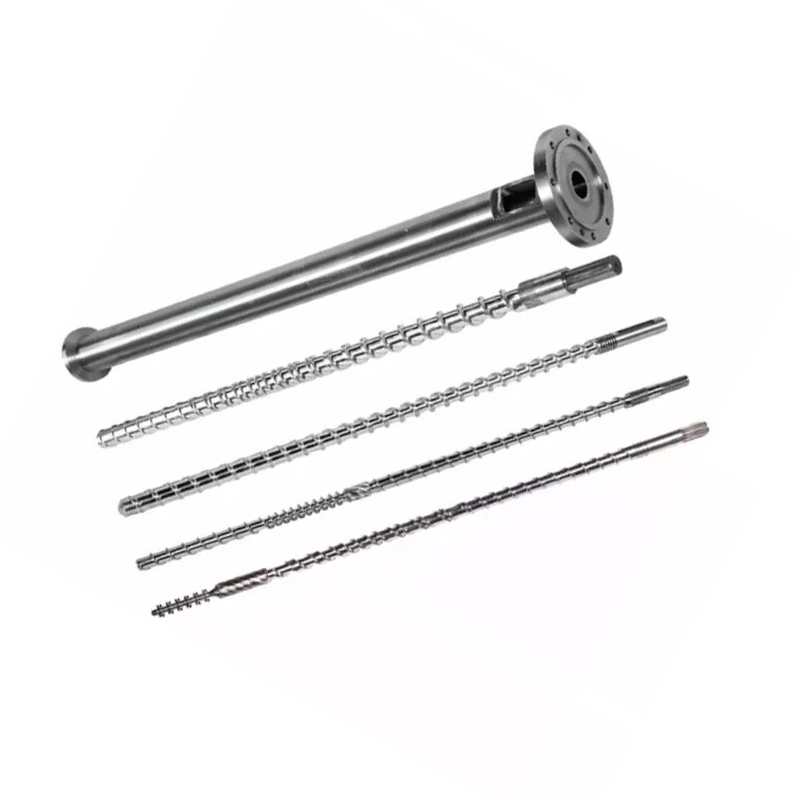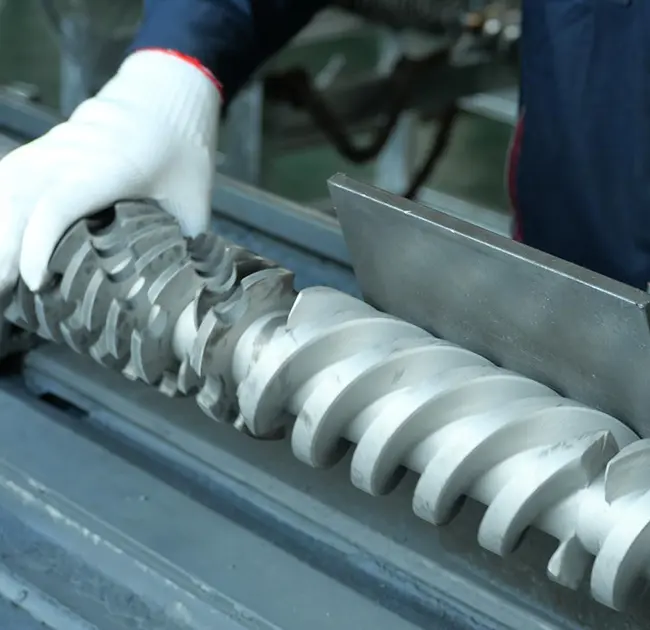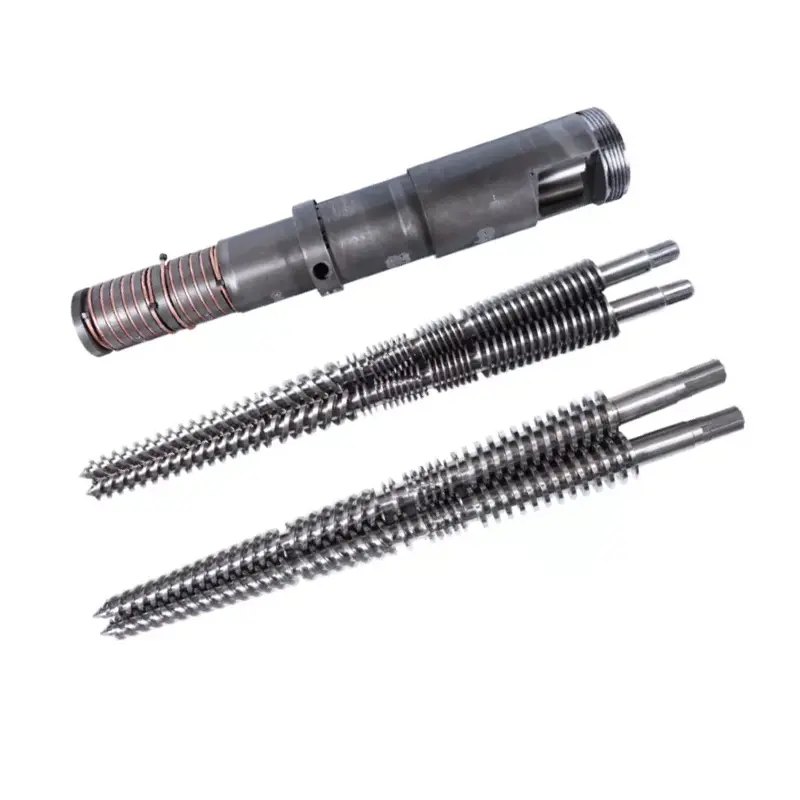
আপনারইনজেকশন ছাঁচনির্মাণ স্ক্রু ব্যারেলগলে যাওয়া গুণমান, শটের ধারাবাহিকতা এবং চক্রের সময় নির্ধারণ করে। নীচে: কীভাবে আপনার রজনের জন্য জ্যামিতি এবং পৃষ্ঠের চিকিত্সা নির্বাচন করবেন, কীভাবে সেটটি বজায় রাখবেন এবং কীভাবে মেশিন সেটিংসের মাধ্যমে এটিকে তাড়া করার পরিবর্তে স্ক্রু, ব্যারেল বা চেক রিং-এ ত্রুটি খুঁজে বের করবেন। আমাদের নাইট্রাইডেড 38CrMoAlA ইনজেকশন স্ক্রুগুলি 950-1050 HV, স্যুট PE, PP, PS এবং ABS-এ 0.5–0.8 মিমি নাইট্রাইডেড স্তর বহন করে এবং 30% পর্যন্ত গ্লাস ফাইবার পরিচালনা করে। এর পরে, বা ক্ষয়কারী রজনে, বোরকে 62 HRC-তে হার্ড-অ্যালয় স্প্রে করতে হবে। আউটপুট কমে গেলে এবং চক্র প্রসারিত হলে, অন্য সেটপয়েন্ট স্পর্শ করার আগে সমস্যা সমাধানের টেবিলটি পড়ুন।

একটি ইনজেকশন ছাঁচনির্মাণ স্ক্রু ব্যারেল কি?
স্ক্রু এবং ব্যারেল ইনজেকশন ছাঁচনির্মাণ মেশিনের প্লাস্টিকাইজিং ইউনিট গঠন করে। একসাথে, তারা ফড়িং থেকে শক্ত ছোরা নেয়, সেগুলিকে গলিয়ে দেয়, একটি অভিন্ন গলে মিশ্রিত করে, একটি সঠিক শট মিটার করে এবং সেই শটটিকে ছাঁচে ইনজেকশন দেয়। আপনার মেশিন উৎপন্ন প্রতিটি অংশ এই জোড়ার মধ্য দিয়ে যায়।
মোল্ডারগুলি অগ্রভাগ প্রতিস্থাপন করে, ছাঁচে সুর দেয় এবং প্লাস্টিকাইজিং ইউনিট দেখার আগে সপ্তাহের জন্য তাপমাত্রা সামঞ্জস্য করে। সেই আদেশ পিছনের দিকে। যখন স্ক্রু বা ব্যারেল পরে যায়, নিয়ামকের কোন সেটপয়েন্ট প্রক্রিয়াটিকে ফিরিয়ে আনে না।
প্লাস্টিকাইজেশনে স্ক্রুর ভূমিকা
স্ক্রু বেশিরভাগ গলে যায়, এবং হিটার ব্যান্ডগুলির সাথে নয়। ব্যারেল তাপ অবদান, কিন্তু প্রভাবশালী গলন প্রক্রিয়া হয়শিয়ার তাপ: স্ক্রু পলিমারকে গরম ব্যারেল প্রাচীরের বিরুদ্ধে টেনে নিয়ে যায় এবং ঘর্ষণ উপাদানটির ভিতরেই তাপ উৎপন্ন করে। এই কারণেই স্ক্রু জ্যামিতি গলিত তাপমাত্রা পরিবর্তন করে এমনকি যখন আপনার সেটপয়েন্টগুলি সরানো হয় না।
স্ক্রুও শটকে মিটার করে। এটি প্লাস্টিকাইজ করার জন্য ঘোরে, অগ্রভাগের সামনে গলে যাওয়ার সাথে সাথে প্রত্যাহার করে, তারপর থেমে যায়। এটি প্রত্যাহার করা হয় দূরত্ব আপনার শট আকার. ফ্লাইটের উপরে বা চেক রিং অতিক্রম করে যে কোনো গলিত লিক সেই পরিমাপকে নষ্ট করে দেয়।
অবশেষে, স্ক্রু ইনজেক্ট করে। এটি ঘোরানো বন্ধ করে এবং অগ্রভাগের মধ্য দিয়ে গলতে বাধ্য করে প্লাঞ্জারের মতো এগিয়ে যায়। এই দ্বৈত ভূমিকা, ঘূর্ণন এবং পারস্পরিক, একটি এক্সট্রুশন স্ক্রু থেকে একটি ইনজেকশন স্ক্রুকে আলাদা করে।
তাপ স্থানান্তর এবং নিয়ন্ত্রণে ব্যারেলের ভূমিকা
ব্যারেল একটি উত্তপ্ত বোর সহ একটি নির্ভুল চাপের জাহাজ। এতে ইনজেকশনের চাপ থাকে, ব্যান্ড থেকে তাপ পলিমারে স্থানান্তর করে এবং শক্ত প্রাচীর প্রদান করে যার বিরুদ্ধে স্ক্রু উপাদান কাঁচি করে।
এর বোর অবশ্যই গোলাকার, সোজা এবং মাত্রাগতভাবে টাইট থাকতে হবে। যখন বোর ওভারসাইজ হয়ে যায়, তখন স্ক্রু ফ্লাইট এবং ব্যারেল প্রাচীরের মধ্যে ক্লিয়ারেন্স বৃদ্ধি পায়। গলে যাওয়ার পরে ফ্লাইটগুলির উপরে অগ্রসর হওয়ার পরিবর্তে পিছনের দিকে ফুটো হয়ে যায় এবং প্লাস্টিকাইজিং রেট কমে যায়।
ব্যারেল হিটিং জোন করা হয়, সাধারণত ফিড, কম্প্রেশন এবং মিটারিং, প্রতিটির নিজস্ব কন্ট্রোলার এবং থার্মোকল থাকে। একটি জোনে একটি ড্রিফটেড থার্মোকল মাস ধরে উপাদান রান্না করতে পারে যখন ডিসপ্লে স্বাভাবিক থাকে।
কিভাবে স্ক্রু এবং ব্যারেল একটি সিস্টেম হিসাবে একসাথে কাজ করে
দুটি অংশ একটি মিলে যাওয়া জোড়া হিসাবে সঞ্চালিত হয়, এবং সংখ্যা যে জোড়া বর্ণনা করেরেডিয়াল ক্লিয়ারেন্স: ব্যারেল বোরের ব্যাস এবং স্ক্রু ফ্লাইট ব্যাসের মধ্যে অর্ধেক পার্থক্য।
নকশা দ্বারা ক্লিয়ারেন্স ছোট। একটি নতুন সেটের জন্য শিল্পের নিয়মটি হল প্রতি ইঞ্চি স্ক্রু ব্যাসের জন্য প্রতি পাশে প্রায় 0.001 ইঞ্চি ছাড়পত্র। একটি 60 মিমি (প্রায় 2.36 ইঞ্চি) স্ক্রুতে, এটি প্রতি পাশে 0.06 মিমি ল্যান্ড করে। আপনার বিল্ড অঙ্কন হল কর্তৃপক্ষ, এবং এটি সর্বদা আপনার বিরুদ্ধে চেক করা নম্বর হওয়া উচিত।
এই ছোট ফাঁক বাস্তব কাজ করে. এটি পলিমারকে পিছলে যাওয়ার পরিবর্তে ব্যারেল প্রাচীরের বিপরীতে শিয়ার করতে বাধ্য করে। দ্বিগুণ ক্লিয়ারেন্স এবং শিয়ারিং দুর্বল হয়ে যায়, গলে যাওয়া ধীর হয়ে যায়, আউটপুট কমে যায় এবং মেশিনটি তাপ দিয়ে ক্ষতিপূরণ দেওয়ার চেষ্টা করে যা তার প্রয়োজন হবে না।
একক অংশ প্রতিস্থাপন খুব কমই একটি জীর্ণ জোড়া ঠিক করে। একটি জীর্ণ ব্যারেলের ভিতরে একটি নতুন স্ক্রু শুধুমাত্র অর্ধেক হারানো ক্লিয়ারেন্স পুনরুদ্ধার করে, এবং অসামঞ্জস্য নতুন অংশটি তার চেয়ে দ্রুত পরিধান করে।
একটি ইনজেকশন ছাঁচনির্মাণ স্ক্রু অ্যানাটমি
একটি স্ট্যান্ডার্ড ইনজেকশন স্ক্রু তিনটি জোনে বিভক্ত এবং একটি টিপ সমাবেশ। প্রতিটি জোনের একটি কাজ আছে, এবং প্রতিটি আপনি চিনতে পারেন এমনভাবে ব্যর্থ হয়।
| জোন | চ্যানেলের গভীরতা | চাকরি | ব্যর্থতা কেমন দেখাচ্ছে |
|---|---|---|---|
| খাওয়ান | গভীর | পেললেটগুলি নিন, তাদের এগিয়ে দিন | ব্রিজিং, ক্ষুধার্ত, অনিয়মিত ফিড, অসামঞ্জস্যপূর্ণ পুনরুদ্ধার |
| কম্প্রেশন (ট্রানজিশন) | অগভীর | কম্প্যাক্ট এবং ব্যারেল প্রাচীর বিরুদ্ধে পলিমার গলে | Unmelts, দরিদ্র মিশ্রণ, এই জোন প্রথম পরেন |
| মিটারিং | অগভীর | সামঞ্জস্যপূর্ণ এবং একটি সামঞ্জস্যপূর্ণ গলে পাম্প | শট বৈচিত্র্য, তাপমাত্রা spikes |
| টিপ এবং চেক রিং | — | ইনজেকশন সময় backflow বিরুদ্ধে সীল | শট সাইজ ড্রিফট, ছোট শট, কুশন লস |
ফিড জোন
গভীর চ্যানেলগুলি হপারের গলা থেকে ছোরা ধরে এবং কঠিন পদার্থ হিসাবে এগিয়ে যায়। এই অঞ্চলটি খুব বেশি গলে না। এটা conveys.
ফিড সমস্যা গলে যাওয়া সমস্যা হিসাবে মাশকারেড। যদি পেলেটগুলি গলায় ব্রিজ হয়, বা ফিড সেকশনটি খুব গরম হয় এবং পেলেটগুলি নরম হয়ে যায় এবং তাড়াতাড়ি লেগে যায়, স্ক্রুটি ক্ষুধার্ত হয়। পুনরুদ্ধারের সময় swings, এবং শট আকার অনুসরণ করে. জ্যামিতিকে দোষারোপ করার আগে ফিড-গলা ঠান্ডা পরীক্ষা করুন।
কম্প্রেশন (ট্রানজিশন) জোন
চ্যানেল এই বিভাগ বরাবর অগভীর পায়. যে অগভীর গরম ব্যারেলের প্রাচীরের বিরুদ্ধে পলিমারকে চেপে ধরে এবং শিয়ার তাপ তৈরি করে যা গলে যায়।
কম্প্রেশন জোন হল যেখানে পরিধান ঘনীভূত হয়। এখানে চাপের শিখর, এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলারগুলি এখানে সবচেয়ে শক্ত হয়। যখন আপনি একটি জীর্ণ স্ক্রু পরিমাপ করেন, তখন আপনি প্রথমে সংখ্যাগুলি খুঁজে পান।
মিটারিং জোন
অগভীর, ধ্রুব-গভীর চ্যানেলগুলি গলে যাওয়াকে একজাত করে এবং অবিচলিত চাপে এটিকে সামনের দিকে পাম্প করে। এই জোন শট-টু-শট ধারাবাহিকতা নির্ধারণ করে।
মিটারিং-জোন পরিধান একই সেটপয়েন্টে শট বৈচিত্র্য এবং ক্রমবর্ধমান গলিত তাপমাত্রা হিসাবে দেখায়। স্ক্রু একই উপাদান সরানোর জন্য কঠোর পরিশ্রম করছে।
স্ক্রু টিপ, রিং এবং নন-রিটার্ন ভালভ চেক করুন
চেক রিং সমাবেশ, কখনও কখনও নন-রিটার্ন ভালভ বলা হয়, এটি পাওয়ার চেয়ে বেশি মনোযোগের দাবি রাখে। এটি স্ক্রু ডগায় বসে এবং একটি কাজ করে: ইনজেকশনের সময় এটি সিল করে, তাই স্ক্রুর পিছনের পরিবর্তে ছাঁচে গলে যায়।
এটি সিল করা বন্ধ হয়ে গেলে, আপনি শট-আকারের ভিন্নতা, ছোট শট এবং একটি অদৃশ্য হয়ে যাওয়া কুশন পাবেন। মোল্ডাররা ইঞ্জেকশনের চাপ সামঞ্জস্য করতে, সময় ধরে রাখতে এবং তাপমাত্রাকে তাড়া করতে কয়েক সপ্তাহ ব্যয় করে। এটির কোনটিই কাজ করে না, কারণ দ্রবীভূত একটি জীর্ণ আংটির পরে পশ্চাৎমুখী হয়।
তিনটি সংকেত বিশেষভাবে চেক রিং এ নির্দেশ করে। কুশন ধ্রুব থাকার চেয়ে শট থেকে শটে পরিবর্তিত হয়। মেশিন স্বাভাবিক পুনরুদ্ধারের রিপোর্ট করার সময় শট ওজন drifts. এবং একটি পুনরাবৃত্তিযোগ্য প্রক্রিয়া হঠাৎ রজন বা সেটিং পরিবর্তন ছাড়াই অনিয়মিত হয়ে যায়।
কী স্ক্রু জ্যামিতি পরামিতি
চারটি সংখ্যা একটি ইনজেকশন স্ক্রু বর্ণনা করে। তাদের বুঝতে, এবং একটি সরবরাহকারীর উদ্ধৃতি একটি কালো বাক্স হচ্ছে বন্ধ.
L/D অনুপাত: রজন দ্বারা সংজ্ঞা, সূত্র, এবং প্রস্তাবিত মান
এল/ডি অনুপাতস্ক্রুটির কাজের দৈর্ঘ্য তার বাইরের ব্যাস দ্বারা বিভক্ত। একটি স্ক্রু প্রশস্ত হওয়ার চেয়ে 22 গুণ বেশি লম্বা একটি L/D 22:1 থাকে। সূত্রটি হল সহজভাবে L দ্বারা বিভক্ত ডি, এবং অনুপাতের স্কেল আকারের সাথে: 22:1 এ একটি 50 মিমি স্ক্রুটির 1,100 মিমি দৈর্ঘ্য রয়েছে।
L/D নিয়ন্ত্রণ করে যে স্ক্রু কতটা রুম গলতে, মিশ্রিত করতে এবং একজাত করতে হবে। দীর্ঘ সময় আরও গলন ক্ষমতা এবং ভাল মেশানো দেয়। শর্টার কম থাকার সময় দেয়, যা তাপ-সংবেদনশীল রেজিনকে রক্ষা করে।
ইনজেকশন স্ক্রু এক্সট্রুশন স্ক্রু থেকে ছোট হয়। স্ক্রু ক্রমাগত পাম্প করার পরিবর্তে এক সময়ে একটি শট প্রস্তুত করে এবং উপাদানগুলি শটের মধ্যে ব্যারেলে বসে। ইনL/D অনুপাত ইনজেকশন ছাঁচনির্মাণঅনুশীলনে, বেশিরভাগ মেশিন 18:1 এবং 25:1 এর মধ্যে পড়ে, সাধারণ-উদ্দেশ্য মেশিনে 20:1 থেকে 22:1 সাধারণ।
তাপ-সংবেদনশীল রেজিন যেমন পিভিসি ছোট প্রান্তের পক্ষে, তাই উপাদান কম গরম সময় ব্যয় করে। প্রকৌশলী প্লাস্টিক যেগুলি পুঙ্খানুপুঙ্খভাবে গলানোর প্রয়োজন তা দীর্ঘতর শেষ হওয়ার পক্ষে। আমাদের L/D অনুপাত নির্দেশিকা গভীরভাবে ট্রেড-অফ কভার করে।
কম্প্রেশন অনুপাত: এটি শিয়ার হিট এবং গলিত গুণমানকে কীভাবে প্রভাবিত করে
কম্প্রেশন অনুপাতফিড জোনে চ্যানেলের গভীরতা মিটারিং জোনের চ্যানেলের গভীরতার সাথে তুলনা করে। মিটারিং চ্যানেলের চেয়ে তিনগুণ গভীর একটি ফিড চ্যানেল সহ একটি স্ক্রুটির কম্প্রেশন অনুপাত 3:1 থাকে।
কম্প্রেশন অনুপাত সেট করে কতটা কঠিন স্ক্রু উপাদান কাজ করে। উচ্চ কম্প্রেশন মানে আরো শিয়ার, আরো যান্ত্রিক তাপ, এবং আরো আক্রমনাত্মক গলে যাওয়া। নিম্ন কম্প্রেশন পলিমারকে আলতোভাবে ব্যবহার করে।
এটিকে রেজিনের সাথে মিলিয়ে নিন, একটি বড় সংখ্যার পছন্দের সাথে নয়। কম-সান্দ্রতা পলিওলিফিনগুলি পরিষ্কারভাবে গলে যাওয়ার জন্য ইতিবাচক শিয়ার প্রয়োজন। তাপ-সংবেদনশীল রেজিন যেমন পিভিসি, পিসি, এবং পিওএম শিয়ারের নীচে হ্রাস পায় যা পিই বন্ধ হয়ে যায়। আমাদের কম্প্রেশন রেশিও গাইড রেঞ্জের মাধ্যমে কাজ করে।
ফ্লাইটের গভীরতা, চ্যানেলের প্রস্থ এবং আউটপুটে তাদের প্রভাব
কম্প্রেশন অনুপাত একটি অনুপাত, এবং একই অনুপাতের সাথে দুটি স্ক্রু ভিন্নভাবে আচরণ করতে পারে। পরম গভীরতা ব্যাপার.
একটি গভীর মিটারিং চ্যানেল প্রতি বিপ্লবে আরও উপাদান স্থানান্তর করে, প্লাস্টিকাইজিং রেট বাড়ায়, কিন্তু এটি কম পুঙ্খানুপুঙ্খভাবে মিশ্রিত করে এবং কম অভিন্ন গলিত করে। একটি অগভীর মিটারিং চ্যানেল আরও ভাল মিশ্রিত করে এবং প্রতি টার্নে কম আউটপুটে আরও সামঞ্জস্যপূর্ণ তাপমাত্রা সরবরাহ করে।
ফ্লাইটের প্রস্থ এবং হেলিক্স কোণ ফ্লাইট ল্যান্ডে উপাদানটি যে শিয়ারটি দেখে তা বহন করার দক্ষতা এবং শিয়ারকে প্রভাবিত করে। এগুলি হল ডিজাইনের বিশদ বিবরণ যা আপনি একটি স্ক্রু ডিজাইনারের কাছে আপনার প্রক্রিয়া বর্ণনা করে নির্দিষ্ট করেন, আপনার টেবিল থেকে যে সংখ্যা বাছাই করা উচিত তা নয়।
স্ক্রু ব্যাস এবং শট সাইজ সম্পর্ক
স্ক্রু ব্যাস মেশিনের শট ক্ষমতা সেট করে। একটি বড় স্ক্রু অগ্রযাত্রার প্রতি মিলিমিটারে আরও বেশি ভলিউম স্থানচ্যুত করে, তাই এটি একটি বড় শট প্রদান করে।
ব্যবহারিক নিয়ম একটি আরাম ব্যান্ড, একটি কঠিন সীমা না. একটি শট চালান যা ব্যারেলের ক্ষমতার একটি ছোট ভগ্নাংশ ব্যবহার করে এবং উপাদানটি ব্যারেলে খুব বেশিক্ষণ বসে থাকে, তাপ এবং অবনতির মধ্য দিয়ে সাইকেল চালায়। প্রায় পূর্ণ ক্ষমতায় চালান এবং আপনি সামঞ্জস্যপূর্ণ প্যাকিংয়ের জন্য প্রয়োজনীয় কুশন হারাবেন।
বেশিরভাগ মোল্ডার ব্যারেলের ব্যবহারযোগ্য পরিসরের মাঝখানে কোথাও একটি শটকে লক্ষ্য করে। যদি আপনার অংশটি সেই ব্যান্ডের বাইরে বসে থাকে তবে সঠিক সমাধানটি একটি ভিন্ন স্ক্রু ব্যাস, একটি কঠিন মেশিন সেটিং নয়।
এখানে আমাদের প্রকাশিত ডাইমেনশন টেবিল, যা দেখায় কিভাবে শট ক্যাপাসিটি স্ক্রু এবং ব্যারেল সাইজ ট্র্যাক করে আমাদের তৈরি করা পরিসীমা জুড়ে। আপনার মেশিনটি সনাক্ত করতে এটি ব্যবহার করুন, অথবা একজন সরবরাহকারী আপনাকে উদ্ধৃত করছে এমন ব্যাস চেক করতে।
| শট (ছ) | স্ক্রু Ø × দৈর্ঘ্য (মিমি) | ব্যারেল Ø × দৈর্ঘ্য (মিমি) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
এটি থেকে দুটি জিনিস পড়তে হবে। শট ক্ষমতা ব্যাস সঙ্গে আরোহণ, পদার্থবিদ্যা দাবি হিসাবে. এবং ব্যারেল বাইরের ব্যাস এটির সাথে বৃদ্ধি পায়, যে কারণে একটি বড় স্ক্রু কখনই একটি বিনামূল্যে আপগ্রেড হয় না: এটি একটি ভিন্ন মেশিন আকারের ক্লাস।
ইনজেকশন ছাঁচনির্মাণ স্ক্রু প্রকার: আপনার কোনটি প্রয়োজন?
পাঁচটি স্ক্রু পরিবার প্রায় প্রতিটি ইনজেকশন অ্যাপ্লিকেশন কভার করে। সঠিকটি আপনার রজন এবং আপনার অংশের দাবির উপর নির্ভর করে।
| স্ক্রু টাইপ | এটা কি করে | জন্য সেরা | দুর্বলতা |
|---|---|---|---|
| সাধারণ উদ্দেশ্য (GP) | একক ফ্লাইট, তিনটি স্ট্যান্ডার্ড জোন | PE, PP, PS, ABS, সবচেয়ে কমোডিটি রেজিন | আপস জ্যামিতি; দাবি রেজিন সঙ্গে সংগ্রাম |
| বাধা | দ্বিতীয় ফ্লাইট গলিত পুল থেকে কঠিন বিছানা আলাদা করে | ভাল গলনা, উচ্চ আউটপুট, unmelt-সংবেদনশীল অংশ | আরো খরচ; সহজ রেজিন উপর overkill |
| মিশ্রণ / যৌগিক | Maddock বা পিন মিশ্রণ বিভাগ যোগ করে | রঙের মাস্টারব্যাচ, ভরা যৌগ, স্ট্রিক-সংবেদনশীল অংশ | অতিরিক্ত শিয়ার; তাপ-সংবেদনশীল রেজিনের জন্য ভুল |
| ভেন্টেড (দুই-পর্যায়) | ডিকম্প্রেশন জোন প্লাস ভেন্ট পোর্ট উদ্বায়ীকে সরিয়ে দেয় | হাইগ্রোস্কোপিক রেজিন যেখানে শুকানো অবাস্তব | জটিল; মিল না হলে ভেন্ট ড্রুল করতে পারে |
| পিভিসি-নির্দিষ্ট | কম কম্প্রেশন, পালিশ পৃষ্ঠ, কোন মৃত দাগ | অনমনীয় এবং নমনীয় পিভিসি | উদ্দেশ্য-নির্মিত; একটি সাধারণ উদ্দেশ্য স্ক্রু নয় |
সাধারণ উদ্দেশ্য (জিপি) স্ক্রু: সবচেয়ে সাধারণ, জন্য সেরা?
জিপি স্ক্রু একটি আপস, এবং একটি ভাল। এটি গ্রহণযোগ্যভাবে PE, PP, PS এবং ABS চালায়, যা বেশিরভাগ কমোডিটি ছাঁচনির্মাণকে কভার করে। মেশিন নির্মাতারা এটিকে স্ট্যান্ডার্ড হিসাবে প্রেরণ করে কারণ এটি সবচেয়ে নিরাপদ ডিফল্ট যখন তারা জানে না আপনি কী চালাবেন।
রজন চাহিদা পায় যখন আপস আপনি খরচ. গ্লাসে ভরা নাইলনের একটি জিপি স্ক্রু দ্রুত পরিধান করে। অনমনীয় PVC-এর উপর একটি GP স্ক্রু উপাদানটিকে হ্রাস করে। একটি পাতলা-প্রাচীরের অংশে সর্বাধিক আউটপুটের জন্য ধাক্কা দেওয়া একটি জিপি স্ক্রু গলিত করে দেয়। যখন এগুলির মধ্যে যেকোনও আপনার প্রক্রিয়াটি বর্ণনা করে, তখন একটি উদ্দেশ্য-নির্মিত স্ক্রু একা স্ক্র্যাপে নিজের জন্য অর্থ প্রদান করে।
বাধা স্ক্রু: ভাল গলিত বিচ্ছেদ এবং একজাততা
একটি বাধা স্ক্রু গলনা অঞ্চলের মাধ্যমে একটি দ্বিতীয় ফ্লাইট যোগ করে। এই ফ্লাইটটি ইতিমধ্যে গঠিত গলে যাওয়া থেকে অবশিষ্ট কঠিন ছোরাগুলিকে শারীরিকভাবে আলাদা করে, এবং কঠিন পদার্থগুলিকে গরম ব্যারেল প্রাচীরের বিরুদ্ধে চেপে রাখে যেখানে তারা গলতে থাকে।
একটি বাধা ছাড়াই, কঠিন কণাগুলি গলিত পুলের ভিতরে লুকিয়ে থাকে, দেয়াল থেকে উত্তাপ থাকে এবং অগ্রভাগে গলিত হিসাবে বেঁচে থাকতে পারে। একের সাথে, গলনা আরও সম্পূর্ণ এবং আরও ধারাবাহিকভাবে শেষ হয়।
পেঅফ হল একই বা উচ্চতর আউটপুটে গলিত অভিন্নতা, যা কম গলিত, কঠোর শট নিয়ন্ত্রণ এবং একটি বিস্তৃত প্রক্রিয়া উইন্ডো হিসাবে দেখায়। পাতলা-প্রাচীরের প্যাকেজিং, অপটিক্যাল যন্ত্রাংশ বা গলিত-সংবেদনশীল কিছু চালিত মোল্ডারদের নাম দিয়ে একটির জন্য জিজ্ঞাসা করা উচিত।
মিক্সিং/কম্পাউন্ডিং স্ক্রু: ভরাট এবং কালার মাস্টারব্যাচ ম্যাটেরিয়ালের জন্য
মিক্সিং স্ক্রুগুলি সাধারণত টিপের কাছে একটি উত্সর্গীকৃত মিশ্রণ বিভাগ যুক্ত করে। ম্যাডক (বাঁশিযুক্ত) বিভাগগুলি সরু ফাঁক দিয়ে গলতে বাধ্য করে, শিয়ার দ্বারা গলিত কণাগুলিকে ভেঙে দেয়। পিন মিক্সারগুলি বিভক্ত করে এবং প্রবাহকে পুনরায় একত্রিত করে, রঙ এবং ফিলার বিতরণ করে।
যখন কালার স্ট্রিকিং একটি মানের সমস্যা হয়, যখন মাস্টারব্যাচ ডিসপ্রেশন গুরুত্বপূর্ণ, বা যখন ফিলার ডিস্ট্রিবিউশন পার্ট পারফরম্যান্স ড্রাইভ করে তখন একটি ব্যবহার করুন। ট্রেড-অফ যোগ করা হয় শিয়ার, যা মিশ্রিত অংশগুলিকে তাপ-সংবেদনশীল রেজিনের জন্য ভুল পছন্দ করে যা ইতিমধ্যেই তাদের অবক্ষয় সীমার কাছাকাছি।
ভেন্টেড / ডিগাসিং স্ক্রু: হাইগ্রোস্কোপিক রেজিনের জন্য
একটি vented স্ক্রু দুটি পর্যায়ে সঞ্চালিত হয়. প্রথম পর্যায়টি গলে যায়, তারপর চ্যানেলটি হঠাৎ করে গভীর হয়ে যায়, ব্যারেলের মধ্যে কাটা একটি ভেন্ট পোর্টে গলিত চাপ শূন্যের কাছাকাছি চলে যায়। আর্দ্রতা এবং উদ্বায়ী সেখানে পালিয়ে যায়, প্রায়শই ভ্যাকুয়ামের নিচে থাকে। দ্বিতীয় পর্যায় তারপর ইনজেকশনের জন্য গলে repressurizes.
এটি হাইগ্রোস্কোপিক রেজিনের জন্য কাজ করে যেখানে শুকানো অবাস্তব বা অবিশ্বস্ত। এটি ঝুঁকিও বহন করে: যদি দুটি পর্যায় অমিল হয়, তবে গলে যাওয়া গ্যাসের পরিবর্তে ভেন্ট পোর্টের বাইরে চলে যায়। একটি ভেন্টেড স্ক্রু এবং একটি ভেন্টেড ব্যারেল অবশ্যই একসাথে ডিজাইন করা উচিত, এই কারণেই সেগুলিকে সেট হিসাবে নির্দিষ্ট করা হয় এবং আকস্মিকভাবে রেট্রোফিট করা হয় না।
PVC-নির্দিষ্ট স্ক্রু ডিজাইন: কেন স্ট্যান্ডার্ড স্ক্রু PVC এর সাথে ব্যর্থ হয়
অনমনীয় পিভিসি একবারে দুটি উপায়ে একটি আদর্শ স্ক্রুকে শাস্তি দেয়। এটি শিয়ারের নিচে ক্ষয় করে, হাইড্রোজেন ক্লোরাইড মুক্ত করে, যা পরে এটির বিরুদ্ধে বসে থাকা ইস্পাতটিকে ক্ষয় করে। অপারেটর একটি ত্রুটি দেখার আগেই ক্ষতি শুরু হয়।
একটি পিভিসি স্ক্রু উভয় হুমকির উত্তর দেয়। কম কম্প্রেশন শিয়ার মৃদু রাখে। পালিশ পৃষ্ঠ এবং একটি মৃত-স্পট-মুক্ত জ্যামিতি স্থির এবং রান্না করা থেকে উপাদান বন্ধ করে। সেট প্রায় সবসময় পৃষ্ঠ চিকিত্সার মধ্যে জারা প্রতিরোধের প্রয়োজন, প্রতিরোধের পরিধান না শুধুমাত্র. আমাদেরপিভিসি স্ক্রু ব্যারেল গাইডরসায়ন কভার, এবং আমাদেরশঙ্কুযুক্ত টুইন স্ক্রু ব্যারেলএক্সট্রুশন দিকে পিভিসি পরিবেশন করুন।
কিভাবে আপনার রজন জন্য ডান স্ক্রু ব্যারেল নির্বাচন করুন
রজন নির্বাচন পৃষ্ঠার অন্য প্রতিটি সিদ্ধান্তকে চালিত করে: জ্যামিতি, ইস্পাত এবং পৃষ্ঠ। টেবিলটি পড়ুন, তারপর এটির নীচের নোটগুলি পড়ুন, কারণ নোটগুলি সতর্কতা বহন করে।
| রজন | সাধারণ L/D | সাধারণ কম্প্রেশন অনুপাত | স্ক্রু টাইপ | বিশেষ নোট |
|---|---|---|---|---|
| পিপি/পিই | 20:1 - 22:1 | 2.5:1 - 3.5:1 | জিপি বা বাধা | ক্ষমাশীল। পরিষ্কারভাবে গলে ইতিবাচক শিয়ার প্রয়োজন |
| পিএস / হিপস | 20:1 - 22:1 | 1.8:1 - 2.5:1 | জিপি | কম সান্দ্রতা, সহজেই গলে যায়। হিপসে মৃদু মেশানো |
| ABS | 20:1 - 24:1 | 2.0:1 - 2.5:1 | জিপি বা বাধা | নিরাকার। শিয়ার হিট দেখুন, রেখাগুলি সহজেই দেখায় |
| পিসি এবং ইঞ্জিনিয়ারিং প্লাস্টিক | 22:1 - 25:1 | 2.0:1 - 2.5:1 | বাধা বা জিপি, কম শিয়ার | উচ্চ দ্রবীভূত তাপমাত্রা, সরু জানালা। দীর্ঘতর এল/ডি, মৃদু সংকোচন |
| পিভিসি অনমনীয় | 18:1 - 20:1 | ১.৬:১ – ২.৫:১ | পিভিসি-নির্দিষ্ট | জারা প্রতিরোধের ঐচ্ছিক নয়। সংক্ষিপ্ত বসবাসের সময় |
| পিভিসি নমনীয় | 18:1 - 20:1 | 2.0:1 - 2.8:1 | পিভিসি-নির্দিষ্ট | অনমনীয়, এখনও ক্ষয়কারীর চেয়ে বেশি ক্ষমাশীল |
| পিইটি (প্রিফর্ম) | 20:1 - 24:1 | কম, সুনির্দিষ্ট মিটারিং | উদ্দেশ্য-নির্মিত PET | এটিকে শুকিয়ে দিন বা অপমানিত করুন। কম শিয়ার, ন্যূনতম বাসস্থান, পালিশ পৃষ্ঠ |
| POM (এসিটাল) | 20:1 - 22:1 | 2.5:1 - 3.5:1 | জিপি, কম শিয়ার | অত্যধিক গরম হলে তীব্রভাবে হ্রাস পায়। সুনির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণ |
| গ্লাস-ভরা / ঘষিয়া তুলিয়া ফেলিতে সক্ষম | বেস রজন প্রতি | বেস রজন প্রতি | বেস টাইপ + শক্ত পৃষ্ঠ | জ্যামিতি বেস রজন অনুসরণ করে। দপৃষ্ঠকি পরিবর্তন হয়: দ্বিধাতু যান |
এই টেবিলটি কীভাবে ব্যবহার করবেন:এগুলি সাধারণ প্রকাশিত ব্যাপ্তি এবং শুরুর পয়েন্ট, স্পেসিফিকেশন নয়। আপনার মেশিন, আপনার গ্রেড, আপনার অংশ, এবং আপনার আউটপুট সংখ্যা পরিবর্তন. একজন স্ক্রু ডিজাইনার আপনার বাস্তব প্রক্রিয়ার বিরুদ্ধে চূড়ান্ত জ্যামিতি নিশ্চিত করে। যে কথোপকথন ছাড়া একটি সাধারণ টেবিল থেকে অর্ডার কখনও.
PP এবং PE: সেমি-ক্রিস্টালাইন, মাঝারি শিয়ার
Polyolefins সহজ কেস হয়. তারা শিয়ার সহ্য করে, একটি বিস্তৃত জানালার উপরে গলে যায় এবং একটি জিপি স্ক্রুকে ক্ষমা করে। মাঝারি থেকে উচ্চতর সংকোচন ভাল কাজ করে, কারণ এই কম-সান্দ্রতা রজনগুলি অর্ধ-গলিত মাধ্যমে পিছলে যাওয়ার পরিবর্তে পরিষ্কারভাবে গলে যাওয়ার জন্য ইতিবাচক শিয়ার প্রয়োজন।
পাতলা দেয়ালে শক্ত আউটপুট চাপুন, এবং একটি বাধা স্ক্রু একই গতিতে আরও সম্পূর্ণ গলে যাওয়ার মাধ্যমে তার খরচ অর্জন করে।
ABS এবং PS: নিরাকার, শিয়ার হিট দেখুন
নিরাকার রজন ধারালো বিন্দুতে গলে যাওয়ার পরিবর্তে একটি পরিসরে নরম হয়। পিএস কম কম্প্রেশনে চলে কারণ এটি খুব সহজেই গলে যায়। ABS-এর আরও যত্নের প্রয়োজন: যখন এটি হ্রাস পায় তখন এটি স্ট্রিক এবং স্প্লে দেখায় এবং শিয়ার হিট সাধারণত কারণ।
যদি ABS যন্ত্রাংশ স্ট্রিক হয় এবং আপনার সেটপয়েন্টগুলি সঠিক দেখায়, তাহলে ড্রায়ারকে সন্দেহ করার আগে সন্দেহজনক শিয়ার করুন। তাপ-সংবেদনশীল নিরাকার রজনে একটি আক্রমনাত্মক সংকোচন অনুপাত তার নিজস্ব ত্রুটি তৈরি করে।
পিসি এবং ইঞ্জিনিয়ারিং প্লাস্টিক: উচ্চ তাপমাত্রা, দীর্ঘতর এল/ডি
PC, নাইলন, PBT, এবং তাদের আত্মীয়রা উচ্চ দ্রবীভূত হয় এবং এর উপরে বন্ধ হয়ে যায়। তাদের পুঙ্খানুপুঙ্খভাবে গলে যাওয়া দরকার, যা দীর্ঘকাল L/D এর জন্য যুক্তি দেয়, তবে তারা বসবাসের সময়কেও শাস্তি দেয়, যা একটি বড় ব্যারেলে গলে যাওয়ার বিরুদ্ধে যুক্তি দেয়।
রেজোলিউশনটি মৃদু কম্প্রেশন এবং একটি সঠিক আকারের শট সহ আরও দীর্ঘ L/D। স্ক্রু যতই ভালো হোক না কেন, তাপ না হওয়া পর্যন্ত পিসি এবং উপাদান চক্রে শট সাইজ ভুল করুন।
পিভিসি অনমনীয় এবং নমনীয়: জারা প্রতিরোধের সমালোচনামূলক
পিভিসি সম্পর্কে উপরের সবকিছু নির্বাচনের ক্ষেত্রে প্রযোজ্য। অনমনীয় PVC L/D এবং কম্প্রেশন উভয়ের নিম্ন প্রান্তে বসে, কারণ সময় এবং শিয়ার উভয়ই শত্রু। সারফেস ট্রিটমেন্টকে অবশ্যই ক্ষয় প্রতিরোধ করতে হবে, শুধু ঘর্ষণ নয়, এবং এটি একটি বাইমেটালিক ব্যারেলের ভিতরে খাদ পছন্দ পরিবর্তন করে।
PET এবং POM: কম শিয়ার, সুনির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণ
PET হাইগ্রোস্কোপিক। গলিত জল পলিমার চেইনগুলিকে হাইড্রোলাইজ করে, অভ্যন্তরীণ সান্দ্রতা হ্রাস করে, এবং যন্ত্রটি ঠিকঠাক চলছে বলে মনে হওয়ার সময় ভঙ্গুর এবং ঝাপসা হয়ে যায়। রজন সঠিকভাবে শুকান, কম শিয়ার চালান, বাসস্থান সংক্ষিপ্ত রাখুন, এবং পালিশ করা পৃষ্ঠগুলি নির্দিষ্ট করুন যাতে আমানত তৈরি না হয়।
POM সাধারণ কম্প্রেশন সহ্য করে কিন্তু অতিরিক্ত গরম হলে তীব্রভাবে ক্ষয় হয় এবং এর ক্ষয়কারী পণ্যগুলি বিপজ্জনক। তাপমাত্রা নিয়ন্ত্রণ এবং বসবাসের সময় শৃঙ্খলা চতুর জ্যামিতির চেয়ে বেশি গুরুত্বপূর্ণ।
গ্লাস-ভরা এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ: 30% লাইন
এখানে পৃষ্ঠার সবচেয়ে পরিষ্কার নিয়ম, এবং এটি একটি সংখ্যা, অনুভূতি নয়।30% পর্যন্ত গ্লাস ফাইবার: একটি নাইট্রাইডেড 38CrMoAlA সেট এটি পরিচালনা করে।আমরা আমাদের নাইট্রাইডেড ইনজেকশন স্ক্রুগুলিকে ঠিক সেই জন্য তৈরি করি এবং রেট করি, নিভিয়ে এবং টেম্পারড, তারপর 950-1050 HV-এ 0.5-0.8 মিমি কেসে গ্যাস-নাইট্রাইড করা হয়।
30% গ্লাসের উপরে, বা উপরে খনিজ ফিলার এবং শিখা প্রতিরোধক সহ, পৃষ্ঠটি পরিবর্তন করতে হবে।নাইট্রাইডেড কেসটি একটি প্রসারণ স্তর, এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলার নীচের ইস্পাত প্রাপ্যের চেয়ে অনেক তাড়াতাড়ি এটির মধ্য দিয়ে কেটে যায়।
যে যখন কবাইমেটালিক স্ক্রু ব্যারেলআপগ্রেড হওয়া বন্ধ করে এবং সঠিক স্পেসিফিকেশন হয়ে ওঠে: হার্ড অ্যালয় বোরের পরিধান অঞ্চলের চারপাশে পুরো বৃত্ত স্প্রে করে, ভিতরের কঠোরতাকে 62 HRC-তে নিয়ে যায়। জ্যামিতি এখনও বেস রজন অনুসরণ করে। শুধুমাত্র পৃষ্ঠ পরিবর্তন. আমাদেরবাইমেটালিক বনাম নাইট্রাইডেড গাইডখরচ যুক্তির মাধ্যমে কাজ করে।
ব্যারেল প্রকার, উপকরণ, এবং পৃষ্ঠ চিকিত্সা
ব্যারেল নাটকীয়ভাবে ব্যর্থ হয় না। এটি খোলে, শান্তভাবে, এবং এটির সাথে আপনার আউটপুট নেয়। উপাদান এবং পৃষ্ঠ নির্ধারণ করে যে কত সময় লাগে।
স্ট্যান্ডার্ড নাইট্রাইডেড স্টিল ব্যারেল: অ্যাপ্লিকেশন এবং সীমা
নাইট্রিডিং নাইট্রোজেনকে ইস্পাত পৃষ্ঠে ছড়িয়ে দেয়, একটি শক্ত কেস তৈরি করে। আমরা 500-560 °C তাপমাত্রায় আমাদের 38CrMoAlA ইনজেকশন স্ক্রুগুলিকে গ্যাস-নাইট্রাইড করি, 950-1050 HV এ 0.5-0.8 মিমি পুরু একটি নাইট্রাইড স্তর তৈরি করি। এটি অপরিশোধিত স্টিলের তুলনায় 30-40% দ্বারা পরিধান প্রতিরোধ ক্ষমতা বাড়ায়।
বেস স্টিলটি প্রথমে নিভিয়ে ফেলা হয় এবং টেম্পারড করা হয়, যা শিয়ার পরিধানের প্রতিরোধ ক্ষমতা 50% নিজে থেকে তুলে নেয়। একসাথে, এই দুটি ধাপ PE এবং PP-এর মতো অ-ক্ষয়কারী রেজিনে প্রায় 10,000-20,000 ঘন্টার পরিষেবা জীবন দেয়।
এর সীমা হল কেসের গভীরতা। একবার ঘর্ষণ নাইট্রাইডেড স্তরের মধ্য দিয়ে কেটে গেলে, নীচের নরম কোরটি দ্রুত পরিধান করে। আমরা গ্লাস-ফাইবার-রিইনফোর্সড যৌগগুলির জন্য আমাদের নাইট্রাইডেড ইনজেকশন স্ক্রুগুলিকে 30% পর্যন্ত রেট করি (উদাহরণস্বরূপ, পিএ প্লাস গ্লাস ফাইবার)। এর উপরে, বা ক্ষয়কারী রেজিনে, নাইট্রাইডেড কেসটি অতুলনীয় এবং পৃষ্ঠটি পরিবর্তন করতে হবে।
বাইমেটালিক ব্যারেল: নির্মাণ, খরচ এবং যখন এটি পরিশোধ করে
একটি বাইমেটালিক ব্যারেল একটি খাদ-ইস্পাত বডি রাখে এবং বোরে একটি পৃথক পরিধানের খাদ ফিউজ করে। আমাদের ব্যারেলে আমরা বোরের পরিধান অঞ্চলের পুরো বৃত্তের চারপাশে হার্ড অ্যালয় স্প্রে করি, যা ভিতরের কঠোরতাকে 62 HRC-এ নিয়ে আসে।
এটি নাইট্রাইডিং থেকে একটি ভিন্ন ধরনের সুরক্ষা। একটি নাইট্রাইডেড কেস একটি মিলিমিটারের ভগ্নাংশে পরিমাপ করা একটি প্রসারণ স্তর। একটি স্প্রে করা বা ফিউজড অ্যালয় বোর হল বিভিন্ন ধাতুর একটি স্তর, এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফিলারকে এই সমস্তটির মধ্য দিয়ে যেতে হয়।
খাদ হুমকি জন্য নির্বাচিত হয়. কার্বাইড সমৃদ্ধ এবং টংস্টেন-কারবাইড পৃষ্ঠগুলি কাচ এবং খনিজ ফিলার থেকে ঘর্ষণ প্রতিরোধ করে। নিকেল-বহনকারী খাদগুলি পিভিসি এবং শিখা-প্রতিরোধী যৌগ থেকে ক্ষয় প্রতিরোধ করে। ভুল খাদ চয়ন করুন এবং আপনি একটি বাইমেটালিক ব্যারেলের জন্য অর্থ প্রদান করেছেন যা ভুল সমস্যার সমাধান করে।
আপনার ফিড ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা ক্ষয়কারী যখনই এটি বন্ধ পরিশোধ. পাটিগণিত সহজ: যদি একটি বাইমেটালিক সেট আপনার উপাদানে নাইট্রাইডেড সেটের কয়েকগুণ স্থায়ী হয়, তাহলে আপনি যে স্ক্র্যাপ এবং ডাউনটাইম এড়িয়ে যান তা গণনা করার আগে উচ্চ ক্রয় মূল্য প্রতি বছর কম খরচে ভাগ হয়ে যায়।
সেগমেন্টেড বনাম মনোলিথিক ব্যারেল: নমনীয়তা বনাম যথার্থতা
একটি একক (এক টুকরা) ব্যারেল একটি একক শরীর থেকে মেশিন করা হয়। এটি স্ট্রেইটনেস এবং একাগ্রতা সবচেয়ে ভালো রাখে এবং এটি ইঞ্জেকশন ছাঁচনির্মাণের জন্য আদর্শ, যেখানে নির্ভুলতা শট সামঞ্জস্য বজায় রাখে।
বিভক্ত ব্যারেলগুলি বিভাগগুলি থেকে একসাথে বোল্ট করে, যা পুরো ব্যারেলটি স্ক্র্যাপ না করে একটি জীর্ণ অংশকে প্রতিস্থাপন করতে দেয় এবং ভেন্ট পোর্টগুলিকে নমনীয়ভাবে অবস্থান করতে দেয়। ট্রেড হল সারিবদ্ধকরণ: প্রতিটি জয়েন্ট ভুলভাবে সাজানোর একটি সুযোগ, এবং ইনজেকশন মেশিনগুলি যৌগিক এক্সট্রুডারের চেয়ে কম ক্ষমা করে।
বেস স্টিল এবং সারফেস অপশন যা এতে বসে
38CrMoAlAবেস স্টিল যা আমরা আমাদের ইনজেকশন স্ক্রুগুলি থেকে মেশিন করি এবং এটি একটি কারণে শিল্পের ডিফল্ট। এর ক্রোমিয়াম-মলিবডেনাম-অ্যালুমিনিয়াম রসায়ন নাইট্রাইডিংয়ের জন্য ডিজাইন করা হয়েছে: অ্যালুমিনিয়াম শক্ত, স্থিতিশীল নাইট্রাইড তৈরি করে যখন কোরটি শক্ত থাকে।
বেস স্টিল যান্ত্রিক লোড বহন করে। এটির উপরে পৃষ্ঠটি পরিধান করে এবং সেখানেই আসল পছন্দটি রয়েছে। হিসাবে কস্ক্রু ব্যারেল প্রস্তুতকারকআমরা সম্পূর্ণ পৃষ্ঠ পরিসীমা সরবরাহ করি, এবং প্রতিটি ভিন্ন হুমকির উত্তর দেয়:
- নাইট্রাইডিং— 0.5-0.8 মিমি স্তর 950-1050 HV এ। পরিষ্কার রজন, গ্লাস ফাইবার 30% পর্যন্ত।
- বাইমেটালিক সারফেসিং— বোরের পরিধান অঞ্চলের চারপাশে শক্ত খাদ মিশ্রিত, 62 HRC-তে বোর। ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং ক্ষয়কারী কর্তব্য.
- টংস্টেন কার্বাইড স্প্রে করা- সবচেয়ে কঠিন ঘর্ষণ ক্ষেত্রে.
- ক্রোম কলাই- একটি মসৃণ, মুক্তি-বান্ধব পৃষ্ঠ। রঙ পরিবর্তন এবং স্টিকিং সঙ্গে সাহায্য করে, ভারী ঘর্ষণ সঙ্গে নয়.
- স্টেইনলেস স্টীল— যখন জারা প্রতিরোধের বা বস্তুগত বিশুদ্ধতা পরিধানের পরিবর্তে প্রয়োজনের দিকে পরিচালিত করে।
আমাদের স্ক্রু ব্যারেল উপকরণ গাইড সম্পূর্ণ বেস স্টিলের তুলনা করে।
সারফেস চিকিত্সা তুলনা
| উপাদান / চিকিত্সা | কঠোরতা | প্রতিরোধ পরিধান | জারা প্রতিরোধের | জন্য সেরা |
|---|---|---|---|---|
| 38CrMoAlA, নাইট্রাইডেড | 950-1050 HV, 0.5-0.8 মিমি স্তর | ভাল | পরিমিত | PE, PP, PS, ABS; গ্লাস ফাইবার 30% পর্যন্ত। অর্থনৈতিক ডিফল্ট |
| বাইমেটালিক সারফেসিং | বোর টু 62 এইচআরসি | চমৎকার | ভাল | 30% এর উপরে গ্লাস ভরা, খনিজ ভরা, রিগ্রিন্ড, ঘষিয়া তুলিয়া ফেলিতে সক্ষম শুল্ক |
| টংস্টেন কার্বাইড স্প্রে করা | অনেক উঁচুতে | চমৎকার | ভাল | সবচেয়ে কঠিন ঘর্ষণ ক্ষেত্রে |
| নিকেল-বেস খাদ সারফেসিং | ফর্মুলেশন অনুযায়ী নির্বাচিত | ভাল | চমৎকার | পিভিসি, ফ্লুরোপলিমার, শিখা প্রতিরোধক |
| হার্ড ক্রোম কলাই | শক্ত, খুব পাতলা | পরিমিত | ভাল | মসৃণ মুক্তি, সহজ রঙ পরিবর্তন, অ্যান্টি-স্টিক |
| স্টেইনলেস স্টীল | প্রতি গ্রেড | পরিমিত | চমৎকার | জারা বা বিশুদ্ধতা নেতৃত্বাধীন অ্যাপ্লিকেশন |
নোংরা ফিডের জন্য পৃষ্ঠটি নির্দিষ্ট করুন যে লাইনটি আসলে চলবে, সবচেয়ে পরিষ্কার নয়। একটি নতুন সেট তাড়াতাড়ি মারা যাওয়ার সবচেয়ে সাধারণ উপায় হল পরিষ্কার কেসের জন্য নির্দিষ্ট করা।
রক্ষণাবেক্ষণ: সেট দেওয়া যেতে পারে প্রতি ঘন্টা কিভাবে পেতে
রক্ষণাবেক্ষণ পরিধান বিপরীত না. এটি আপনাকে অনিবার্য ধরণের উপরে পরিহারযোগ্য পরিধান যুক্ত করা থেকে বিরত করে এবং এটি আপনাকে প্রতিক্রিয়া করার পরিবর্তে প্রতিস্থাপনের পরিকল্পনা করার জন্য ডেটা দেয়।
রুটিন পরিদর্শন চেকলিস্ট
| ফ্রিকোয়েন্সি | কি চেক করতে হবে | কেন |
|---|---|---|
| প্রতিটি শিফট | দ্রবীভূত তাপমাত্রা বনাম স্বাভাবিক, পুনরুদ্ধারের সময়, কুশন সামঞ্জস্য, মোটর লোড | ত্রুটিগুলি উপস্থিত হওয়ার আগেই এই প্রবাহিত হয় |
| প্রতিটি উপাদান বা রঙ পরিবর্তন | সম্পূর্ণরূপে শোধন; কালো দাগ বা ক্ষয়প্রাপ্ত উপাদানের জন্য পরিষ্কার পরিদর্শন করুন | স্পেক্স মানে কোথাও মৃত দাগ বা ক্ষয় |
| মাসিক | থার্মোকল এবং হিটার ব্যান্ড যাচাই করুন; ফিড-গলা শীতল পরীক্ষা করুন | একটি প্রবাহিত সেন্সর অলক্ষিত মাস ধরে উপাদান রান্না করে |
| যখনই স্ক্রু বের হয় | চিহ্নিত অবস্থানে ফ্লাইট ওডি এবং ব্যারেল বোর আইডি পরিমাপ করুন; চেক রিং পরিদর্শন | স্ক্রু ইতিমধ্যে আউট. দশ মিনিটের পরিমাপ বিনামূল্যে ডেটা |
| কমপক্ষে বার্ষিক (ক্ষয়কারী বা ক্ষয়কারী শুল্ক) | পরিকল্পিত টান: সম্পূর্ণ পরিধান পরিমাপ, প্রান্তিককরণ পরীক্ষা, রিডিং লগ | পরিপূর্ণ, পিভিসি, এবং রিগ্রিন্ড ডিউটি পরিধানের সেটগুলি পরিষ্কার রেজিনের চেয়ে অনেক দ্রুত |
রেজিন বা রং পরিবর্তন করার সময় সঠিক শুদ্ধ করার পদ্ধতি
ব্যস্ত দিনের জন্য ব্যতিক্রম ছাড়া প্রতিটি স্টপ এবং প্রতিটি পরিবর্তনের আগে পরিষ্কার করুন। ব্যারেলের ভিতরে ঠাণ্ডা করার জন্য রেখে দেওয়া উপাদানটি ক্ষয়প্রাপ্ত হয়, পৃষ্ঠের উপরে সেকে যায় এবং পরে গ্রাহকের অংশে কালো দাগ হিসাবে ফিরে আসে।
রঙ পরিবর্তনের জন্য, শাটডাউনের জন্য এবং তাপ-সংবেদনশীল পলিমারে স্যুইচ করার আগে একটি বাণিজ্যিক পরিস্কার যৌগ ব্যবহার করুন। ভার্জিন PE বা PP সামঞ্জস্যপূর্ণ উপকরণগুলির মধ্যে নিয়মিত রূপান্তর পরিচালনা করে। উচ্চ-তাপমাত্রার রেজিন যেমন PC এবং PMMA শক্ত ধরে রাখে এবং আরও আক্রমণাত্মক শোধনের প্রয়োজন হয়।
বন্ধ করার আগে পরিষ্কার করুন, শুধু শুরু করার আগে নয়। আপনি একটি কুলিং ব্যারেলে যা রেখে যান তা পরবর্তী স্টার্টআপে আপনার লড়াইয়ের সমস্যা হয়ে দাঁড়ায়।
স্ক্রু-টু-ব্যারেল ক্লিয়ারেন্স কীভাবে পরিমাপ করবেন
এটি এমন পরিমাপ যা মতামতকে বাস্তবে পরিণত করে এবং বেশিরভাগ দোকান এটি এড়িয়ে যায়।
- স্ক্রু টানুন এবং পরিষ্কার করুন।গরম, পিতল বা তামার সরঞ্জাম সহ। কখনও ইস্পাত স্ক্র্যাপার, যা স্ক্রু নির্ভর করে চিকিত্সা করা পৃষ্ঠ কাটা.
- পরিমাপের অবস্থান চিহ্নিত করুনকাজের দৈর্ঘ্য বরাবর: ফিড, ট্রানজিশন এবং ন্যূনতম মিটারিং।
- ফ্লাইট OD পরিমাপ করুনপ্রতিটি অবস্থানে একটি বাইরের মাইক্রোমিটার দিয়ে, অসম পরিধান ধরার জন্য পরিধির চারপাশে বেশ কয়েকটি পয়েন্টে রিডিং নেওয়া।
- ব্যারেল বোর আইডি পরিমাপ করুনমিলিত অবস্থান এবং গভীরতায় একটি বোর গেজ সহ।
- রেডিয়াল ক্লিয়ারেন্স গণনা করুন:বোর আইডি থেকে ফ্লাইট OD বিয়োগ করুন এবং দুই দ্বারা ভাগ করুন।
- বিল্ড অঙ্কন সঙ্গে তুলনাএবং প্রতিটি পড়ার তারিখ এবং ঘন্টা চালানোর সাথে লগ করুন।
মূল ছাড়পত্রের বিপরীতে ফলাফল ব্যাখ্যা করুন, একটি সর্বজনীন সংখ্যার বিপরীতে নয়। একটি দরকারী দোকান নিয়ম: যখন ক্লিয়ারেন্স বিল্ড মূল্যের প্রায় দ্বিগুণ হয়ে যায়, বা যখন একই স্ক্রু গতিতে আউটপুট লক্ষণীয়ভাবে কমে যায়, তখন প্রতিস্থাপনের পরিকল্পনা শুরু করুন। আমাদের ধাপে ধাপে পরিমাপ নির্দেশিকা সম্পূর্ণ বিস্তারিতভাবে পদ্ধতিটি কভার করে।
পরিচ্ছন্নতার সময়সূচী এবং যৌগিক প্রকারগুলি পরিষ্কার করা
কাজের সাথে যৌগ মিলান। যান্ত্রিক (ঘষিয়া মুক্ত) উচ্চ সান্দ্রতা সহ স্ক্রাব পরিষ্কার করে। রাসায়নিক শোধনগুলি ক্ষয়প্রাপ্ত উপাদান এবং কার্বন আক্রমণ করে। ফোমিং শোধনগুলি মৃত দাগগুলিতে পৌঁছানোর জন্য প্রসারিত হয় যা লেমিনার প্রবাহ মিস করে।
গভীর-পরিষ্কার অন্তর রজন উপর নির্ভর করে। উচ্চ-তাপমাত্রার পলিমারগুলি দ্রুত কার্বন তৈরি করে এবং আরও ঘন ঘন গভীর পরিষ্কার করার প্রয়োজন হয়। আপনি যাই চালান না কেন, আপনার জন্য সময়সূচী করার জন্য কালো দাগের জন্য অপেক্ষা না করে একটি সময়সূচীতে বিরতি রাখুন।
কখন মেরামত করতে হবে বনাম কখন প্রতিস্থাপন করতে হবে
প্রতি বছরের পরিষেবার খরচ তুলনা করুন, দুটি মূল্য ট্যাগ নয়। একটি পুনর্নির্মাণ যা অর্ধেক খরচ করে কিন্তু বছরের এক তৃতীয়াংশ ফেরত দেয় ছদ্মবেশে ব্যয়বহুল বিকল্প।
মেরামত ডান leansযখন পরিধান মাত্রিক এবং পরিমিত হয়, বেস ধাতু শব্দ হয়, এটি প্রথম পুনর্নির্মাণ, এবং জ্যামিতি এখনও আপনার রজন উপযুক্ত।
প্রতিস্থাপন ডানদিকে ঝুঁকে পড়েযখন ক্ষয় গভীর হয়ে গেছে, যখন স্ক্রুটি ইতিমধ্যেই পূর্বে পুনর্নির্মাণ করা হয়েছে, যখন আপনার উপাদান পরিবর্তিত হয়েছে এবং পুরানো জ্যামিতি আর খাপ খায় না, বা যখন সেটটি একটি সাধারণ আকারের হয় যার প্রতিস্থাপনের মূল্য মেরামতের উদ্ধৃতির কাছাকাছি বসে।
আমাদের মেরামত বনাম প্রতিস্থাপন নির্দেশিকা সম্পূর্ণ সিদ্ধান্তের সারণী দেয়।
অতিরিক্ত স্ক্রু ব্যারেলগুলির সঠিক স্টোরেজ এবং হ্যান্ডলিং
একটি অতিরিক্ত সেট শুধুমাত্র উপযোগী যদি আপনার প্রয়োজনের সময় এটি সোজা এবং পরিষ্কার হয়। দৈর্ঘ্য বরাবর সমর্থন সহ অনুভূমিকভাবে স্ক্রুগুলি সংরক্ষণ করুন, কখনই ডগায় ঝুঁকে পড়বেন না। মরিচা বিরুদ্ধে তাদের আবরণ, তাদের আবৃত রাখুন, এবং অংশের সাথে স্পেক শীট এবং পরিমাপ করা কঠোরতা পরিসংখ্যান রাখুন।
অতিরিক্ত সেট ঘূর্ণন কৌশলযেকোন দ্রুততার ফি এর চেয়ে বেশি মূল্য, এবং প্রায় কোন সরবরাহকারী আপনাকে এটি বলবে না। বর্তমান সেট ব্যর্থ হওয়ার আগে প্রতিস্থাপন কিনুন। নতুন সেট চালান, প্রোডাকশন চলতে থাকা অবস্থায় পুরানোটিকে পুনর্নির্মাণের জন্য পাঠান এবং পুনঃনির্মিত সেটটিকে অতিরিক্ত হিসাবে শেল্ফে রাখুন।
আপনি এখন শূন্য অপরিকল্পিত ডাউনটাইম সহ একটি ঘূর্ণনের মালিক, এবং প্রতিটি ভবিষ্যত প্রতিস্থাপন আপনার সময়সূচীতে শনিবার 2 টার পরিবর্তে ঘটবে। কৌশলটির জন্য কার্যকরী মূলধনের এক সেট খরচ হয় এবং প্রথমবার ভাঙ্গন না ঘটলে তা পরিশোধ করে।
এটা কি প্রক্রিয়া বা মেশিন? একটি ডিসিশন গেট
এখানে যে বিভাগটি কোন প্রতিযোগী লেখেন না, এবং এটি আপনাকে এই গাইডের বাকি অংশের চেয়ে বেশি সময় বাঁচাবে।
যখন একটি ছাঁচনির্মাণ ত্রুটি প্রদর্শিত হয়, বেশিরভাগ দল মেশিন সেটিংসের জন্য পৌঁছায়। তাপমাত্রা, পিছনের চাপ, ইনজেকশন গতি, সময় ধরে রাখুন। কখনও কখনও যে সঠিক. কিন্তু যখন প্লাস্টিকাইজিং ইউনিট পরিধান করা হয়, কোন সেটিং প্রক্রিয়াটি পুনরুদ্ধার করে না এবং সপ্তাহগুলি এমন একটি অনুসন্ধানে অদৃশ্য হয়ে যায় যা কখনও সফল হতে পারে না।
অন্য সেটপয়েন্ট স্পর্শ করার আগে এই গেটটি চালান।
1. কিছু পরিবর্তন হয়েছে?নতুন রজন লট, নতুন কালারেন্ট, নতুন রিগ্রিন্ড অনুপাত, নতুন ছাঁচ, একটি সেটিং কেউ সামঞ্জস্য করেছে? যদি হ্যাঁ, পরিবর্তন তাড়া. অন্যথায় প্রমাণিত না হওয়া পর্যন্ত এটি একটি প্রক্রিয়া সমস্যা।
2. ত্রুটিটি কি হঠাৎ দেখা দিয়েছিল, নাকি কয়েক সপ্তাহের মধ্যে হামাগুড়ি দিয়েছিল?পরিবর্তন বা ভাঙা উপাদানে আকস্মিক পয়েন্ট। পরিধান এ ধীরে ধীরে পয়েন্ট. রাতারাতি পরিধান আসে না।
3. কুশন কি ধারাবাহিক শট থেকে শট?একটি অসামঞ্জস্যপূর্ণ কুশন হল চেক রিং কথা বলছে। অন্য কিছু করার আগে এটি পরিদর্শন করুন।
4. একই স্ক্রু গতিতে আউটপুট কমে গেছে, নাকি পুনরুদ্ধারের সময় প্রসারিত হয়েছে?উভয়ই ক্লিয়ারেন্সের দিকে নির্দেশ করে, যার অর্থ স্ক্রু বা ব্যারেল পরিধান। সেটিংস হারানো ক্লিয়ারেন্স পুনরুদ্ধার করতে পারে না।
5. গলিত তাপমাত্রা কি অপরিবর্তিত সেটপয়েন্টে আরোহণ করছে?স্ক্রু অতিরিক্ত শিয়ার তাপ তৈরি করছে, সাধারণত কারণ এটি একটি জীর্ণ ক্লিয়ারেন্সের বিরুদ্ধে কঠোর পরিশ্রম করছে।
6. প্রতিবার পরিষ্কার করার পর কি কালো দাগ ফিরে আসে?উপাদান একটি মৃত জায়গায় রাখা হয়. একটি পুরানো সেটে, সেই মৃত স্থানটি প্রায়ই ক্লিয়ারেন্স পরিধান করা হয় যা অবক্ষয়িত গলে যায়।
3 থেকে 6 নম্বর প্রশ্নের তিন বা ততোধিক "হ্যাঁ" উত্তর মানে মেশিন আপনাকে বলছে প্লাস্টিকাইজিং ইউনিট পরিধান করা হয়েছে। টিউনিং বন্ধ করুন। স্ক্রু টানুন এবং এটি পরিমাপ করুন।
পরিমাপ এক ঘন্টা লাগে। সেটিংসের মাধ্যমে একটি যান্ত্রিক ত্রুটি অনুসরণ করতে কয়েক সপ্তাহ সময় লাগে এবং এটি কখনই একত্রিত হয় না, কারণ উত্তরটি কখনই নিয়ামকের মধ্যে ছিল না।
রুট-কজ টেবিল সহ সমস্যা সমাধানের গাইড
নীচের প্রতিটি ত্রুটি প্রক্রিয়া থেকে বা যান্ত্রিক পরিধান থেকে আসতে পারে। টেবিল নামস্ক্রু এবং ব্যারেলমূল কারণ, কারণ যে অর্ধেক বাকি সবাই ছেড়ে যায়.
| সমস্যা | উপসর্গ | স্ক্রু / ব্যারেল মূল কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|---|
| কালো দাগ / পোড়া দাগ | অংশে গাঢ় দাগ বা রেখা; একটি স্টপ পরে খারাপ | জীর্ণ ক্লিয়ারেন্সে বা একটি মৃত স্থানের মধ্যে ক্ষয়প্রাপ্ত উপাদান; স্কোর বোর; ক্ষতিগ্রস্ত স্ক্রু পৃষ্ঠ | গভীর শোধন. যদি দাগ ফিরে আসে, টানুন এবং পরিদর্শন করুন। স্কোরিং এবং পরিহিত ক্লিয়ারেন্স পরীক্ষা করুন। প্রতিস্থাপন যদি সেট harboring উপাদান হয় |
| অসামঞ্জস্যপূর্ণ শট আকার / ছোট শট | শট ওজন drifts; কুশন শট থেকে শট পরিবর্তিত হয় | চেক রিং সিল না(সবচেয়ে সাধারণ); জীর্ণ ফ্লাইটগুলি পিছনের দিকে গলতে দেয়; ব্যারেল বোর ওভারসাইজ | প্রথমে চেক রিং পরিদর্শন করুন। তারপর ক্লিয়ারেন্স পরিমাপ করুন। সেটিংস একটি ফাঁস নন-রিটার্ন ভালভ ঠিক করবে না |
| দ্রবীভূত তাপমাত্রা spiking | সেটপয়েন্টের উপরে প্রকৃত গলে যাওয়া তাপমাত্রা; উপাদান বিবর্ণ | ভুল কম্প্রেশন অনুপাত থেকে অত্যধিক শিয়ার; জীর্ণ ক্লিয়ারেন্স স্ক্রুকে আরও কঠিন করে তোলে; প্রবাহিত থার্মোকল | থার্মোকল যাচাই করুন। স্ক্রু গতি এবং পিছনে চাপ পরীক্ষা করুন. রজন জন্য জ্যামিতি ভুল হলে, স্ক্রু সংশোধন করা হয় |
| ধীর পুনরুদ্ধার / দীর্ঘ প্লাস্টিকাইজিং | পুনরুদ্ধারের সময় প্রসারিত; চক্র সময় বৃদ্ধি পায় | জীর্ণ ক্লিয়ারেন্স পাম্পিং দক্ষতা হ্রাস; ফিড বিভাগের সমস্যা; রজন জন্য ভুল জ্যামিতি | প্রথমে ফিড-গলা কুলিং এবং পেলেট ফিড পরীক্ষা করুন। তারপর অঙ্কন বিরুদ্ধে ক্লিয়ারেন্স পরিমাপ |
| ক্রমবর্ধমান মোটর লোড / পিছনে চাপ | মোটর amps ধ্রুবক আউটপুটে আরোহণ; টর্ক অ্যালার্ম | বোর মধ্যে স্ক্রু টেনে আনা (মিসালাইনমেন্ট, বাঁকানো স্ক্রু); অত্যধিক শিয়ার; অবনমিত উপাদান বিল্ডিং প্রতিরোধের | প্রান্তিককরণ এবং স্ক্রু সোজাতা পরীক্ষা করুন। একটি বাঁকানো স্ক্রু বোরের একপাশে পরে এবং একটি নতুন ব্যারেলও ধ্বংস করে |
| উপাদানের অবক্ষয় / বিবর্ণতা | হলুদ, স্প্লে, ভঙ্গুরতা, গন্ধ | বসবাসের সময় খুব দীর্ঘ (ব্যারেলের জন্য খুব ছোট শট); শিয়ার খুব আক্রমনাত্মক; মৃত দাগ উপাদান ধারণ | শট-আকার থেকে ব্যারেল-ক্ষমতা অনুপাত পরীক্ষা করুন। শিয়ার কমিয়ে দিন। তাপ-সংবেদনশীল রেজিনে, একটি নিম্ন-সংকোচন স্ক্রুই একমাত্র আসল সমাধান হতে পারে |
| অংশে গলিত / কঠিন কণা | শক্ত দাগ; লেন্সের মতো ত্রুটি; দুর্বল দাগ | অপর্যাপ্ত গলন ক্ষমতা: L/D খুব ছোট, কম্প্রেশন ভুল, আউটপুট স্ক্রু গলতে পারে এমন অতীতে ঠেলে, বা ক্লিয়ারেন্স জীর্ণ | আউটপুট কমাতে বা একটি বাধা স্ক্রু আপগ্রেড. যদি সেটটি পরিধান করা হয়, কোন সেটিং গলে যাওয়া পুনরুদ্ধার করে না |
| কালার স্ট্রিকিং / খারাপ বিচ্ছুরণ | অসম রঙ; masterbatch dispersing না | কোন মিশ্রণ বিভাগ; জীর্ণ স্ক্রু খারাপভাবে মেশানো; একটি ভরা বা রঙিন যৌগ জন্য ভুল স্ক্রু | একটি মিশ্রণ বিভাগ নির্দিষ্ট করুন (ম্যাডক বা পিন)। নিশ্চিত করুন যে স্ক্রুটি প্রথমে জীর্ণ নয় |
কালো দাগ বা বার্ন মার্কস
ক্ষয়প্রাপ্ত পলিমার কোথাও অবস্থান করছে এবং টুকরো টুকরো হয়ে যাচ্ছে। ক্লাসিক লুকানোর জায়গাগুলি ক্লিয়ারেন্স, স্কোর করা বোর, একটি ক্ষতিগ্রস্থ চেক রিং এবং যে কোনও মৃত জায়গা যেখানে প্রবাহ স্থবির হয়ে পড়ে।
প্রথমে ডিপ শুদ্ধ করুন। পুঙ্খানুপুঙ্খভাবে পরিষ্কার করার পরে যদি দাগগুলি ফিরে আসে তবে উপাদানটি কেবল অবশিষ্টাংশ নয়। এটি আপনার মেশিনে একটি স্পট দ্বারা ক্রমাগত তৈরি করা হচ্ছে, এবং আপনাকে স্ক্রুটি টানতে হবে এবং এটি খুঁজে বের করতে হবে।
অসামঞ্জস্যপূর্ণ শট সাইজ বা ছোট শট
আপনি একটি সেটিং স্পর্শ করার আগে রিং পরীক্ষা করুন. যখন নন-রিটার্ন ভালভ সিল করা বন্ধ করে দেয়, তখন ইনজেকশনের সময় গলে যায় পিছনের দিকে, এবং মেশিনটি যে শটটি পরিমাপ করেছে তা ছাঁচটি গ্রহণ করা শট নয়।
উপহার হল কুশন। একটি সামঞ্জস্যপূর্ণ প্রক্রিয়া একটি স্থির কুশন ধারণ করে। যখন কুশন গুলি করে গুলি করে ঘুরে বেড়ায়, গলে যায় কোথাও যেন তা না হয়।
গলিত তাপমাত্রা স্পাইকিং বা খুব বেশি
সেটপয়েন্টগুলিতে বিশ্বাস না করে একটি প্রোব দিয়ে প্রকৃত গলে যাওয়া পরিমাপ করুন। যদি প্রকৃত গলিত অঞ্চলগুলির উপরে ভালভাবে চলে, অতিরিক্ত তাপ শিয়ার থেকে আসছে, ব্যান্ডগুলি থেকে নয়।
শিয়ার তাপ বৃদ্ধি পায় যখন কম্প্রেশন রেজিনের জন্য খুব আক্রমনাত্মক হয়, যখন স্ক্রুর গতি খুব বেশি হয়, যখন পিছনের চাপ অত্যধিক হয় এবং যখন একটি জীর্ণ স্ক্রুকে একই উপাদান সরাতে কঠোর পরিশ্রম করতে হয়।
স্লো স্ক্রু রিকভারি / লং প্লাস্টিকাইজিং টাইম
ফড়িং এ শুরু করুন। ব্রিজিং পেলেট, একটি অতিরিক্ত উত্তপ্ত ফিড গলা, এবং অপর্যাপ্ত ফিড ঠাণ্ডা সব স্ক্রু এবং প্রসারিত পুনরুদ্ধার ক্ষুধার্ত, এবং তাদের কোনটি একটি স্ক্রু ত্রুটি নয়।
যদি ফিড স্বাস্থ্যকর হয় এবং পুনরুদ্ধার এখনও ধীর হয়, তাহলে ছাড়পত্র পরিমাপ করুন। একটি স্ক্রু যা পরিধান করার জন্য তার পাম্পিং দক্ষতা হারিয়েছে একই শটটি পূরণ করতে বেশি সময় নেয় এবং চক্রের সময় এটি প্রতিফলিত করে।
ক্রমবর্ধমান মোটর লোড বা পিছনের চাপ
ধ্রুবক আউটপুটে amps বৃদ্ধি মানে কিছু প্রতিরোধ করছে। বোরে একটি বাঁকানো স্ক্রু টেনে নিয়ে যাওয়া হল বিপজ্জনক ক্ষেত্রে: এটি ব্যারেলের একপাশে পরে, এবং সেই মিসলাইনমেন্টের বিরুদ্ধে ইনস্টল করা একটি নতুন স্ক্রু একই সময়সূচীতে একইভাবে পরে।
আপনি কিছু অর্ডার করার আগে সরলতা এবং প্রান্তিককরণ পরীক্ষা করুন। একতরফা বোর পরিধান হল আঙুলের ছাপ।
উপাদানের অবক্ষয় বা বিবর্ণতা
দুটি কারণ আধিপত্য বিস্তার করে: উপাদানটি খুব গরম, অথবা এটি অনেক দিন ধরে গরম। দ্বিতীয়টি হ'ল মানুষ যাকে মিস করে।
ব্যারেল পাতার জন্য খুব ছোট একটি শট চক্রের পর চক্রে বসে গলে যায়, হলুদ না হওয়া পর্যন্ত আলতো করে রান্না করে। কোন স্ক্রু ডিজাইন একটি বড় আকারের ব্যারেলে একটি ছোট আকারের শট ঠিক করে না। স্ক্রু ব্যাস ঠিক করুন, বা কাজটি একটি ছোট মেশিনে সরান।
একটি প্রতিস্থাপন স্ক্রু ব্যারেল অর্ডার কিভাবে
কোন প্রতিযোগী এটি কভার করে না, এবং এটি প্রকৃতপক্ষে ক্রেতাদের প্রয়োজনীয় অংশ। আপনি OEM থেকে অর্ডার করুন বা স্বাধীন থেকেস্ক্রু ব্যারেল কারখানা, একই তথ্য উদ্ধৃতি চালিত.
মাত্রা এবং স্পেসিফিকেশন আপনাকে অবশ্যই প্রদান করতে হবে
- মেশিন ব্র্যান্ড এবং মডেল।মাউন্টিং এবং ড্রাইভ-এন্ডের মাত্রা নিশ্চিত করার জন্য একটি নেমপ্লেট ফটো যথেষ্ট।
- স্ক্রু ব্যাস এবং L/D অনুপাত,একটি অঙ্কন থেকে বা সরাসরি পরিমাপ করা হয়।
- রজন, ফিলার কন্টেন্ট সঙ্গে.এটি বেস স্টিল এবং সারফেস ট্রিটমেন্টকে তালিকার অন্য যেকোনো কিছুর চেয়ে বেশি চালিত করে।
- শটের আকার এবং লক্ষ্য চক্র,তাই জ্যামিতি অনুলিপি করার পরিবর্তে অপ্টিমাইজ করা যেতে পারে।
- একটি অঙ্কন, বা একটি জীর্ণ নমুনা.হয় কাজ করে। একটি জীর্ণ অংশ পরিমাপ করা যেতে পারে এবং সম্পূর্ণ জ্যামিতি পুনর্গঠন করা যেতে পারে।
- গতবার কি ভুল হয়েছিল।অংশ বরাবর পরিধান প্যাটার্ন পাঠান. মসৃণ মাত্রা হ্রাস ঘর্ষণ বলে। পিটিং বলে জারা। একতরফা পরিধান বলে প্রান্তিককরণ, যা একটি নতুন স্ক্রু ঠিক করবে না।
যে শেষ আইটেমটি ক্রেতারা ভুলে যান, এবং এটি এমন একটি যা আপনাকে ব্যর্থতার একটি বিশ্বস্ত অনুলিপি কিনতে বাধা দেয়।
OEM-ম্যাচ বনাম কাস্টম ডিজাইন: সুবিধা এবং অসুবিধা
একটি OEM ম্যাচমূল জ্যামিতি পুনরুত্পাদন করে। আসল স্ক্রু যখন আপনার প্রক্রিয়ার সাথে মানানসই হয় এবং সহজভাবে শেষ হয়ে যায় তখন এটি সঠিক কল। অনুমানযোগ্য, অঙ্কনের বিরুদ্ধে যাচাইযোগ্য, কোনো প্রক্রিয়া পুনর্বিবেচনা নেই।
একটি কাস্টম নকশাআপনি আজ যা চালান তার সাথে মানানসই জ্যামিতি পরিবর্তন করে। যখন প্রক্রিয়াটি সরানো হয়েছে এবং স্ক্রুটি হয়নি তখন এটি সঠিক কল: আপনি রিগ্রিন্ড যোগ করেছেন, একটি ভরাট গ্রেডে স্যুইচ করেছেন, আউটপুট লক্ষ্য পরিবর্তন করেছেন বা আসল স্ক্রু কখনই আপনার রজন ভালভাবে পরিচালনা করেনি।
প্রক্রিয়াটি পরিবর্তিত হলে একটি OEM ম্যাচ অর্ডার করা নতুন স্টিলে সমস্যা পুনরুত্পাদন করে। একটি কাস্টম ডিজাইন অর্ডার করা যখন আসলটি ঠিক ছিল তখন খরচ যোগ করে এবং পুনর্বিন্যাস করে না। পরিধান প্যাটার্ন আপনাকে বলে যে আপনি কোন পরিস্থিতিতে আছেন।
চীন থেকে সোর্সিং করার সময় কি আশা করা যায়
লিড টাইম নির্ভর করে জ্যামিতি, সারফেস ট্রিটমেন্ট এবং অঙ্কন বিদ্যমান কিনা তার উপর। আপনার উদ্ধৃতি সহ লিখিতভাবে এটির জন্য জিজ্ঞাসা করুন এবং ঘড়িটি কী থেকে শুরু হয় তা জিজ্ঞাসা করুন: অঙ্কনের নিশ্চিতকরণ, বা ক্রয় আদেশ। তারা একই তারিখ নয়, এবং পার্থক্য প্রায়ই এক সপ্তাহ।
প্রতিশ্রুতি দেওয়ার আগে তিনটি জিনিস পিন করা মূল্যবান:
- যখন উৎপাদন শুরু হয়।একটি জীর্ণ নমুনা বিপরীত-ইঞ্জিনিয়ারিং একটি একক চিপ কাটা আগে সময় যোগ করে. একটি অঙ্কন সেই ধাপটি সরিয়ে দেয়।
- পৃষ্ঠ চিকিত্সা যোগ করে কি.বাইমেটালিক সারফেসিং এবং কার্বাইড স্প্রে করা তাদের নিজস্ব সারি সহ পৃথক প্রক্রিয়ার ধাপ।
- সমুদ্র মালবাহী, আলাদাভাবে।এটি ম্যানুফ্যাকচারিং লিড টাইমে নেই এবং এটি এমন সংখ্যা যা প্রথমবারের ক্রেতাদের অবাক করে।
আমাদের নিজস্ব উদ্ধৃতিটি ডিজাইনের দ্বারা স্বচ্ছ: আমরা পণ্য, শিপিং এবং চলমান রক্ষণাবেক্ষণের আনুমানিক খরচ দিই, তাই পরে আবিষ্কার করার কিছু নেই। আপনি 12 ঘন্টার মধ্যে সেই উদ্ধৃতি পাবেন।
পূর্বে বর্ণিত অতিরিক্ত-সেট ঘূর্ণন সহ সীসা সময়ের চারপাশে পরিকল্পনা করুন। আপনার সময়সূচী একটি পরিধান লগ জাহাজ থেকে আদেশ একটি সেট. একটি সেট ঘড়ির বিরুদ্ধে একটি ভাঙ্গন জাহাজ থেকে আদেশ, বায়ু দ্বারা, একটি মূল্য কেউ ব্যাখ্যা উপভোগ.
গুণমান গ্রহণের মানদণ্ড এবং পরিদর্শন পয়েন্ট
এগুলি এমন চেক যা একটি প্রকৃত সরবরাহকারীকে একটি সস্তা থেকে আলাদা করে। আপনি অর্ডার দেওয়ার আগে তাদের জন্য লিখিতভাবে জিজ্ঞাসা করুন এবং সেটটি আসার পরে তাদের যাচাই করুন:
- প্রতিটি ফ্লাইট বরাবর একাধিক পয়েন্টে বাইরের ব্যাস
- বোরের ব্যাস এবং সিলিন্ডারিটি
- একটি হিসাবে পৃষ্ঠ কঠোরতাপরিমাপ করা মান(HV বা HRC), একটি ক্যাটালগ স্পেসিফিকেশন নয়
- বাইমেটালিক বোরের নাইট্রিড কেস ডেপথ বা অ্যালয় লেয়ারের গভীরতা
- একাগ্রতা এবং সরলতা
- পৃষ্ঠের রুক্ষতা (রা)
- বেস ইস্পাত গ্রেড, নিশ্চিত
কঠোরতা এবং কেসের গভীরতা দুটিই সবচেয়ে গুরুত্বপূর্ণ এবং দুটি প্রায়শই নিঃশব্দে ডাউনগ্রেড করা হয়। 950-1050 HV এবং 0.5-0.8 মিমি গভীরে একটি নাইট্রাইডেড স্তর একটি স্পেসিফিকেশন যা আপনি একজন সরবরাহকারীকে ধরে রাখতে পারেন। "Nitrided" তার নিজের উপর না.
যদি একটি উদ্ধৃতি নাটকীয়ভাবে অন্যদের নীচে নেমে যায়, জিজ্ঞাসা করুন ইস্পাত কি এবং চিকিত্সা কতটা গভীর হয়। এটি প্রায় সবসময় যেখানে পার্থক্য লুকিয়ে থাকে এবং আপনি এটিকে প্রথম পরিধানে ফেরত দেন।
আমাদের সম্পূর্ণ সোর্সিং ওয়াকথ্রু কাস্টম স্ক্রু ব্যারেল অর্ডার গাইডে বসে।
একটি প্রতিস্থাপন বা কাস্টম ইনজেকশন স্ক্রু ব্যারেল প্রয়োজন? আপনার মেশিন মডেল, অঙ্কন, বা জীর্ণ নমুনা পাঠান. আমরা 12 ঘন্টার মধ্যে উদ্ধৃতি.
একটি স্ক্রু ব্যারেল উদ্ধৃতি পানপ্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন: একটি ইনজেকশন ছাঁচনির্মাণ স্ক্রু ব্যারেল কতক্ষণ স্থায়ী হয়?
উত্তর: PE এবং PP-এর মতো অ-ক্ষয়কারী রজনগুলিতে, আমাদের নাইট্রাইডেড 38CrMoAlA ইনজেকশন স্ক্রুগুলি প্রায় 10,000-20,000 ঘন্টা চলে। গ্লাস-ভরা যৌগ, পিভিসি, এবং ভারী রিগ্রিন্ড এটিকে কমিয়ে দেয় এবং ফিলার সামগ্রী এবং আউটপুটের উপর কতটা নির্ভর করে। ঘড়ির কাঁটা চালাবেন না এবং আশা করুন: পরিমাপ করুন। বছরে অন্তত একবার বিল্ড ড্রয়িং এর বিপরীতে ফ্লাইট OD এবং বোর আইডি পরীক্ষা করুন এবং প্রবণতাটি লগ করুন। প্রবণতা, ঘন্টার পরিসংখ্যান নয়, পরবর্তী সেটটি কখন অর্ডার করতে হবে তা আপনাকে বলে।
প্রশ্ন: একটি স্ক্রু এবং ব্যারেলের মধ্যে স্ট্যান্ডার্ড ক্লিয়ারেন্স কী?
উত্তর: কোন একক চিত্র নেই, কারণ স্ক্রু ব্যাস সহ ক্লিয়ারেন্স স্কেল। একটি নতুন সেটের জন্য শিল্পের নিয়মটি হল প্রতি ইঞ্চি স্ক্রু ব্যাসের জন্য প্রতি পাশে 0.001 ইঞ্চি রেডিয়াল ক্লিয়ারেন্স, তাই একটি 60 মিমি স্ক্রু প্রতি পাশে 0.06 মিমি ল্যান্ড করে। আপনার বিল্ড অঙ্কন কর্তৃপক্ষ. একটি ব্যবহারিক পরিষেবা সীমা হিসাবে, যখন পরিমাপ করা ছাড়পত্র বিল্ড মানের প্রায় দ্বিগুণ হয়ে গেছে, বা একই স্ক্রু গতিতে আউটপুট লক্ষণীয়ভাবে কমে গেছে, প্রতিস্থাপনের পরিকল্পনা করুন।
প্রশ্ন: আমি কি একাধিক ভিন্ন রেজিনের জন্য একটি স্ক্রু ব্যবহার করতে পারি?
উত্তর: একটি পরিবারের মধ্যে, হ্যাঁ। একটি সাধারণ-উদ্দেশ্য স্ক্রু গ্রহণযোগ্যভাবে PE, PP, PS এবং ABS পরিচালনা করে, এই কারণেই মেশিন নির্মাতারা এটিকে স্ট্যান্ডার্ড হিসাবে প্রেরণ করে। পরিবার জুড়ে, না. অনমনীয় PVC-এর উপর একটি GP স্ক্রু উপাদানকে ক্ষয় করে এবং ইস্পাতকে ক্ষয় করে। গ্লাসে ভরা নাইলনের একটি জিপি স্ক্রু দ্রুত শেষ হয়ে যায়। এবং একটি শট ভলিউমের জন্য একটি স্ক্রু একটি কাজ পরিবেশন করতে পারে না যা উপাদান রান্না না করে ব্যারেলের একটি ছোট ভগ্নাংশ ব্যবহার করে। যদি আপনার রেজিনগুলি সেই ফাঁকগুলি ছড়িয়ে দেয় তবে আপনার একাধিক স্ক্রু বা কঠিনতম ক্ষেত্রের জন্য ডিজাইন করা একটি স্ক্রু প্রয়োজন।
প্রশ্ন: আমার ইনজেকশন ছাঁচনির্মাণ স্ক্রু পরিধান করা হলে আমি কিভাবে বলতে পারি?
উত্তর: মেশিনটি আপনাকে প্রথমে বলে এবং মাইক্রোমিটার এটি নিশ্চিত করে। একই স্ক্রু গতিতে আউটপুট ড্রপিং, পুনরুদ্ধারের সময় স্ট্রেচিং, অপরিবর্তিত সেটপয়েন্টে তাপমাত্রা গলে যাওয়া, পরিষ্কার করার পরে ফিরে আসা কালো দাগ এবং শট সাইজ ড্রিফটিং এর জন্য দেখুন। যে কোনো স্ক্রু টানা ন্যায্যতা. তারপর একটি মাইক্রোমিটার দিয়ে ফ্লাইট OD পরিমাপ করুন এবং একটি বোর গেজ দিয়ে বোর আইডি, মিলে যাওয়া অবস্থানে, এবং অঙ্কনের বিপরীতে রেডিয়াল ক্লিয়ারেন্স তুলনা করুন। উপসর্গ নির্দেশ করে; পরিমাপ নিশ্চিত করে।
প্রশ্ন: বাইমেটালিক স্ক্রু ব্যারেল কী এবং কখন আমার দরকার?
উত্তর: একটি বাইমেটালিক ব্যারেল একটি খাদ-ইস্পাত বডি রাখে এবং বোরে একটি শক্ত পরিধানের খাদকে ফিউজ করে। আমাদের ব্যারেলে আমরা বোরের পরিধান অঞ্চলের চারপাশে পূর্ণ বৃত্তে হার্ড অ্যালয় স্প্রে করি, যা ভিতরের কঠোরতাকে 62 HRC-এ নিয়ে আসে। লাইন আঁকা সহজ:একটি নাইট্রাইডেড 38CrMoAlA সেটে 30% পর্যন্ত গ্লাস ফাইবার সূক্ষ্মভাবে চলে. খনিজ ফিলার বা শিখা প্রতিরোধক সহ 30% গ্লাসের উপরে, বা ক্ষয়কারী রজনে, বাইমেটালিক যান। নাইট্রাইডেড কেসটি একটি 0.5-0.8 মিমি ডিফিউশন লেয়ার, এবং ভারী ফিলার নীচের ইস্পাত শেষ হওয়ার অনেক আগেই এটির মধ্য দিয়ে কেটে যায়।
প্রশ্ন: স্ক্রু ডিজাইন কি ইনজেকশন ছাঁচনির্মাণে অংশের গুণমানকে প্রভাবিত করে?
উত্তর: সরাসরি, এবং বেশিরভাগ প্রক্রিয়া সেটিংসের চেয়ে বেশি। স্ক্রু জ্যামিতি নির্ধারণ করে যে উপাদানটি কতটা সম্পূর্ণভাবে গলে যায়, গলিত তাপমাত্রা কতটা অভিন্ন, রঙ এবং ফিলার কতটা ভালভাবে ছড়িয়ে পড়ে এবং শটটি কতটা সামঞ্জস্যপূর্ণ। Unmelts, streaks, splay, degradation, এবং shot variation সবগুলোই স্ক্রু ডিজাইন বা স্ক্রু পরিধানে ফিরে আসে অন্তত যতবার তারা কন্ট্রোলারে ফিরে আসে। যখন একটি ত্রুটি আপনার করা প্রতিটি সেটিং পরিবর্তনকে প্রতিরোধ করে, তখন জ্যামিতি বা পরিধান সাধারণত কারণ।
প্রশ্ন: একটি ইনজেকশন স্ক্রু এবং একটি এক্সট্রুশন স্ক্রু মধ্যে পার্থক্য কি?
উত্তর: একটি এক্সট্রুশন স্ক্রু ক্রমাগত ঘোরে এবং পাম্প বন্ধ না করেই এগিয়ে যায়। একটি ইনজেকশন স্ক্রু দুটি কাজ করে: এটি একটি শটকে প্লাস্টিকাইজ করতে ঘোরে, তারপর ঘোরানো বন্ধ করে এবং এটিকে ইনজেকশন দেওয়ার জন্য প্লাঞ্জারের মতো এগিয়ে যায়। এই পারস্পরিক ক্রিয়া হল কেন ইনজেকশন স্ক্রুগুলি ডগায় একটি চেক রিং বহন করে এবং কেন তারা এক্সট্রুশন স্ক্রুগুলির তুলনায় ছোট L/D অনুপাত, সাধারণত 18:1 থেকে 25:1 পর্যন্ত চলে। উপাদানগুলি শটের মধ্যে একটি ইনজেকশন ব্যারেলেও বসে, যা বসবাসের সময় এবং শটের আকারকে সমালোচনামূলক করে তোলে।
প্রশ্ন: একটি স্ক্রু ব্যারেল প্রস্তুতকারক একটি অঙ্কন ছাড়া আমার স্ক্রু অনুলিপি করতে পারেন?
উঃ হ্যাঁ। জীর্ণ অংশটি প্রেরণ করুন এবং জ্যামিতি পরিমাপ এবং পুনর্গঠন করা যেতে পারে: ব্যাস, আকৃতির অনুপাত, চ্যানেলের গভীরতা এবং ড্রাইভের শেষে উপযুক্ত মাত্রা। আমরা ±0.001 মিমি পর্যন্ত ইনজেকশন স্ক্রু ধরে রাখি। উল্লেখ করার মতো একটি সতর্কতা: একটি জীর্ণ স্ক্রু ফ্যাক্টরি থেকে বেরিয়ে যাওয়ার চেয়ে ছোট পরিমাপ করে, তাই প্রতিস্থাপনটি জীর্ণ মাত্রার পরিবর্তে আসল ডিজাইনের অভিপ্রায়ে তৈরি করা উচিত। অংশের সাথে পরিধানের প্যাটার্নটি পাঠান, এবং নতুন স্ক্রুটি উত্তরাধিকার সূত্রে পাওয়ার পরিবর্তে ব্যর্থতার বিরুদ্ধে নির্দিষ্ট করা হয়।
উপসংহার
তিনটি ধারণা পুরো গাইড বহন করে।
নির্বাচন রজন অনুসরণ করে।জ্যামিতি (L/D, কম্প্রেশন অনুপাত, স্ক্রু টাইপ) আপনার পলিমার কীভাবে গলে যায় তা মেলে। সারফেস ট্রিটমেন্ট আপনার ফিড কতটা নোংরা তা মেলে। ক্লিন রেজিন নাইট্রাইডেড 38CrMoAlA তে আনন্দের সাথে চলে। ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং ক্ষয়কারী ফিডের জন্য একটি বাইমেটালিক বোর প্রয়োজন, এবং পরিষ্কার কেস নির্দিষ্ট করা একটি নতুন সেট তাড়াতাড়ি মারা যাওয়ার সবচেয়ে সাধারণ উপায়।
রক্ষণাবেক্ষণ বছর কিনে নেয়, এবং ডেটা পরিকল্পনা করে।প্রতিটি স্টপের আগে পরিষ্কার করুন, স্টিলের পরিবর্তে পিতল দিয়ে পরিষ্কার করুন এবং প্রতিবার স্ক্রু বের হওয়ার সময় ছাড়পত্র পরিমাপ করুন। একটি পরিধান লগ পরিণত হয় "এটা কি পরা হয়?" "এটি কখন লাইন অতিক্রম করবে?" এর মধ্যে, যা পরিকল্পিত পরিবর্তন এবং শাটডাউনের মধ্যে পার্থক্য।
আপনি প্রক্রিয়াটি টিউন করার আগে মেশিনটি নির্ণয় করুন।যখন আউটপুট ড্রপ হয়, চক্র প্রসারিত হয়, কুশন ঘুরে যায়, বা দাগ পরিষ্কার করার পরে ফিরে আসে, প্লাস্টিকাইজিং ইউনিট কথা বলছে। সেটিংস হারানো ক্লিয়ারেন্স পুনরুদ্ধার করতে পারে না বা একটি জীর্ণ চেক রিং রিসিল করতে পারে না। স্ক্রু টানুন এবং এটি পরিমাপ করুন।
নানহাইয়া বিশ বছরেরও বেশি সময় ধরে স্ক্রু এবং ব্যারেল তৈরি করেছে এবং বিশ্বব্যাপী 500+ ক্লায়েন্টদের পরিষেবা দেয়। আমাদের ইনজেকশন স্ক্রুগুলি 38CrMoAlA থেকে মেশিন করা হয়, নিভিয়ে এবং টেম্পার করা হয়, তারপরে 500-560 °C তাপমাত্রায় গ্যাস-নাইট্রাইড করা হয় এবং 950-1050 HV-তে 0.5-0.8 মিমি কেস, ±0.001 মিমি সহনশীলতা ধরে রাখা হয়, এবং 0-02, 0-0-0 ঘন্টার জন্য রেট করা হয়। অ-ক্ষয়কারী রজন। যেখানে ফিডটি আরও কঠোর, আমরা বোরের পরিধান অঞ্চলের চারপাশে পূর্ণ বৃত্তে হার্ড অ্যালয় স্প্রে করি এবং ভিতরের কঠোরতাকে 62 HRC-এ নিয়ে যাই।
আপনি অর্ডার করার আগে, আমাদের ইঞ্জিনিয়াররা আপনার সাথে পরামিতিগুলির মাধ্যমে কাজ করে: ব্যাস, আকৃতির অনুপাত, স্ক্রু চ্যানেলের গভীরতা এবং 38CrMoAlA এবং একটি ডুপ্লেক্স অ্যালোয়ের মধ্যে উপাদান পছন্দ। এই পরামর্শটি বিনামূল্যে, এবং যে উদ্ধৃতিটি অনুসরণ করা হয়েছে তাতে পণ্য, শিপিং এবং প্রত্যাশিত রক্ষণাবেক্ষণ খরচ অন্তর্ভুক্ত রয়েছে, তাই পৃষ্ঠায় ছিল না এমন কিছু পরে দেখা যায় না।
ডেলিভারির পরে, আমাদের প্রযুক্তিবিদরা ইনস্টলেশন এবং কমিশনিং সমর্থন করে, ওয়ারেন্টি চুক্তিতে চলে (সাধারণত এক থেকে দুই বছর), এবং বিক্রয়োত্তর যে কোনও সমস্যা 24 ঘন্টার মধ্যে একটি প্রতিক্রিয়া এবং 48 এর মধ্যে একটি সমাধান পায়।
আমাদের আপনার মেশিনের মডেল, রজন এবং আপনি যে সমস্যাটি সমাধান করার চেষ্টা করছেন তা পাঠান। আপনার কাছে বারো ঘন্টার মধ্যে একটি স্পেসিফিকেশন এবং একটি উদ্ধৃতি থাকবে।
আমাদের বলুন আপনার মেশিন, আপনার রজন, এবং শেষবার কি ভুল হয়েছে। আমরা সেটটি নির্দিষ্ট করব যা এটিকে সংশোধন করে, যেটি এটি পুনরাবৃত্তি করে তা নয়।
একটি উদ্ধৃতি জন্য Nanhaiya যোগাযোগ করুন