একটি পাইপ ডাই হেড অবশ্যই নামমাত্র ব্যাসের চেয়ে বেশি ফিট করতে হবে। এটি পলিমার, ফর্মুলেশন, পাইপ স্ট্যান্ডার্ড, আউটপুট, এক্সট্রুডার সংযোগ, ক্রমাঙ্কন সিস্টেম এবং আপনার অপারেটরদের আকার পরিবর্তন করার পদ্ধতির সাথে মিলতে হবে। এই নির্দেশিকাটি সেই ইনপুটগুলিকে PVC, PE, CPVC, PP এবং PPR পাইপ উৎপাদনের জন্য একটি ক্রয় স্পেসিফিকেশনে পরিণত করে।


কিনতে aপাইপ এক্সট্রুশন ডাই মাথা, সরবরাহকারীকে পাঁচটি মিলে যাওয়া ডেটা সেট পাঠান: উপাদান এবং প্রণয়ন; পাইপ মান, ব্যাস এবং প্রাচীর পরিসীমা; আউটপুট এবং লাইন গতি; এক্সট্রুডার ফ্ল্যাঞ্জ এবং মেল্ট-ইনলেট ইন্টারফেস; এবং ডাউনস্ট্রিম ক্যালিব্রেটর, ভ্যাকুয়াম, কুলিং এবং হাল-অফ ব্যবস্থা। একটি অনুরোধ যা শুধুমাত্র "পিভিসি পাইপ, 110 মিমি" দেয় প্রকৌশলের জন্য প্রস্তুত নয়।
সবচেয়ে গুরুত্বপূর্ণ চুক্তি বিন্দু গ্রহণযোগ্যতা শর্ত. প্রকৃত উৎপাদন উপাদান, পাইপের আকার, স্থিতিশীল আউটপুট, লাইনের গতি, হিটিং এবং সেন্সর সেটআপ, অনুমোদিত প্রাচীরের ভিন্নতা, বাইরের ব্যাস, ডিম্বাকৃতি, পৃষ্ঠের অবস্থা এবং প্রয়োজনীয় পণ্য পরীক্ষার নাম দিন। ডাই হেড গরম গলে যাওয়াকে আকার দেয়, কিন্তু এটি নিজেই চূড়ান্ত ঠাণ্ডা পাইপের গ্যারান্টি দিতে পারে না।
প্রথম সিদ্ধান্তটা ডাই না ব্যাস
প্রথম সিদ্ধান্ত হল উৎপাদন খাম। একটি মাথা পরিবর্তনযোগ্য ডাইস এবং ম্যান্ড্রেল সহ কাছাকাছি আকারের একটি গ্রুপ চালাতে পারে। একটি খুব বিস্তৃত আকারের পরিসর প্রবাহ, বাসস্থানের সময়, সমন্বয়, মাথার চাপ এবং পরিবর্তনের কাজের মধ্যে আপস তৈরি করতে পারে। সঠিক পরিসীমা উপাদান এবং হারের উপর নির্ভর করে, শুধুমাত্র কোন সন্নিবেশগুলি শরীরের ভিতরে শারীরিকভাবে ফিট করতে পারে তার উপর নয়।
আমরা প্রতিটি তদন্তকে তিনটি সীমানায় ভাগ করি। পণ্যের সীমানা পাইপ উপাদান, মান, ব্যাস এবং প্রাচীর কভার করে। প্রক্রিয়ার সীমানা আউটপুট, গতি, তাপমাত্রা এবং চাপকে কভার করে। যান্ত্রিক সীমানা ফ্ল্যাঞ্জ, কেন্দ্ররেখা, হিটার, সেন্সর, উত্তোলন এবং নিম্নধারার অবস্থানকে কভার করে।
| ক্রেতার ইনপুট | কেন এটা ডাই মাথা পরিবর্তন | প্রমাণ পাঠাতে হবে |
|---|---|---|
| পলিমার এবং সম্পূর্ণ সূত্র | সান্দ্রতা, তাপ সংবেদনশীলতা, স্লিপ, পরিধান, জারা ঝুঁকি, বাসস্থান-সময় সীমা এবং পরিষ্কারের পদ্ধতি পরিবর্তন করে | রজন গ্রেড ডেটা শীট, প্রণয়ন শতাংশ এবং নমুনা |
| পাইপ মান এবং আবেদন | সমাপ্ত পণ্যটি সংজ্ঞায়িত করে যা লাইনটি অবশ্যই উত্পাদন করতে হবে এবং পরীক্ষা করতে হবে | সঠিক স্ট্যান্ডার্ড নম্বর, সংস্করণ, বাজার এবং অভ্যন্তরীণ অঙ্কন |
| OD, প্রাচীর, SDR বা সময়সূচী পরিসীমা | বৃত্তাকার প্রবাহ এলাকা, টুলিং পরিবার এবং ব্যবহারিক পরিবর্তন-অংশ পরিসীমা সেট করে | ন্যূনতম, স্বাভাবিক এবং সর্বাধিক পণ্য সহ আকার টেবিল |
| নেট আউটপুট এবং লাইন গতি | প্রবাহের বেগ, চাপ, গরম করার লোড, বসবাসের সময় এবং নিম্নধারার শীতল চাহিদা পরিবর্তন করে | প্রতিটি জটিল আকারের জন্য স্থিতিশীল বিক্রয়যোগ্য কেজি/ঘণ্টা |
| এক্সট্রুডার এবং অ্যাডাপ্টার ইন্টারফেস | ইনলেট জ্যামিতি, বোল্ট প্যাটার্ন, রেজিস্টার, সীল, কেন্দ্রের উচ্চতা এবং সমর্থন নির্ধারণ করে | বিদ্যমান মেশিনের নিয়ন্ত্রিত অঙ্কন প্লাস পরিমাপ করা ফটো |
| ক্রমাঙ্কন এবং কুলিং সিস্টেম | ড্রডাউন, চূড়ান্ত OD, ওভালিটি, প্রাচীর বিতরণ এবং স্টার্ট-আপ আচরণকে প্রভাবিত করে | ক্যালিব্রেটর অঙ্কন, ভ্যাকুয়াম ট্যাঙ্ক ডেটা, শীতল দৈর্ঘ্য এবং ছিনিয়ে নেওয়ার অবস্থান |
| পরিবর্তন পরিকল্পনা | কোন অংশগুলি অপসারণযোগ্য, সেগুলি কীভাবে কেন্দ্রীভূত হয় এবং অপারেটররা কতটা নিরাপদে সেগুলি পরিচালনা করে তা নির্ধারণ করে৷ | ফ্রিকোয়েন্সি, পরিষ্কারের পদ্ধতি, ক্রেনের ক্ষমতা এবং টার্গেট ডাউনটাইম পরিবর্তন করুন |
আমাদের কারখানার দৃশ্য:আমরা একটি নামমাত্র পাইপ ব্যাসকে পর্যাপ্ত ডাই-হেড স্পেসিফিকেশন হিসাবে বিবেচনা করি না। যদি একজন ক্রেতা আমাদের শুধুমাত্র রজন নাম এবং OD দেয়, আমরা প্রবাহ পথ ঠিক করার আগে প্রাচীর সিরিজ, সূত্র, আউটপুট, এক্সট্রুডার ইন্টারফেস এবং সাইজিং পদ্ধতির জন্য জিজ্ঞাসা করি। অনুপস্থিত ইনপুটগুলির উপর ভিত্তি করে একটি দ্রুত উদ্ধৃতি সাধারণত অনুত্তরিত প্রশ্নগুলিকে কমিশনে নিয়ে যায়।



সমাপ্ত পাইপ মান দিয়ে শুরু করুন
একটি ডাই হেড উত্পাদন টুলিং হয়. এটি একটি পাইপ সার্টিফিকেশন নয়. ক্রেতাকে অবশ্যই সঠিক পণ্যের মান এবং সংস্করণ সনাক্ত করতে হবে, যখন সরবরাহকারীকে অবশ্যই পাইপ খামের একটি প্রবাহ পথ, টুলিং সেট এবং সমন্বয় পদ্ধতিতে অনুবাদ করতে হবে। সমাপ্ত পাইপের বাজার এবং প্রয়োগের জন্য প্রয়োজনীয় পরীক্ষার মাধ্যমে চূড়ান্ত সম্মতি প্রমাণিত হয়।
সাধারণ জল-পাইপ প্রকল্পের জন্য, তিনটি দরকারী অফিসিয়াল রেফারেন্স হলPVC-U পাইপের জন্য ISO 1452-2:2009, PE পাইপের জন্য ISO 4427-2:2019এবংগরম এবং ঠান্ডা পানির স্থাপনায় ব্যবহৃত পিপি পাইপের জন্য ISO 15874-2:2013. চুক্তি প্রস্তুত করা হলে বর্তমান সংস্করণ, সংশোধনী এবং জাতীয় গ্রহণ পরীক্ষা করুন।
| পাইপ পরিবার | অফিসিয়াল শুরুর রেফারেন্স | ডাই-হেড RFQ-এর এখনও প্রয়োজনীয় তথ্য |
|---|---|---|
| পিভিসি-ইউ চাপ পাইপ | ISO 1452-2 বা প্রয়োজনীয় জাতীয় সমতুল্য | পিভিসি ড্রাই-ব্লেন্ড ফর্মুলা, পাইপ সিরিজ, নামমাত্র ওডি, ওয়াল টেবিল, সকেটিং ভাতা, আউটপুট, লাইনের গতি এবং পৃষ্ঠের প্রয়োজনীয়তা |
| PE চাপ পাইপ | ISO 4427-2 বা প্রয়োজনীয় জাতীয় সমতুল্য | সঠিক PE যৌগ, SDR রেঞ্জ, OD রেঞ্জ, কঠিন বা সহ-এক্সট্রুড নির্মাণ, স্ট্রাইপ বা স্তর বিন্যাস, আউটপুট এবং কুলিং সিস্টেম |
| পিপি বা পিপিআর গরম এবং ঠান্ডা জলের পাইপ | ISO 15874-2 বা প্রয়োজনীয় জাতীয় সমতুল্য | সঠিক পিপি গ্রেড, পাইপ মাত্রা শ্রেণী, পরিষেবা প্রয়োগ, স্তর নির্মাণ, ব্যাস এবং প্রাচীর পরিসীমা, আউটপুট এবং ক্রমাঙ্কন পদ্ধতি |
| বৈদ্যুতিক নালী বা শিল্প নল | ক্রেতার প্রযোজ্য জাতীয়, শিল্প বা গ্রাহকের স্পেসিফিকেশন | উপাদান সূত্র, দৃঢ়তা বা কার্যকরী লক্ষ্য, জ্যামিতি, রঙ, মুদ্রণ বা স্ট্রাইপ, পরীক্ষার পরিকল্পনা এবং অনুমোদিত পৃষ্ঠ ত্রুটি |
RFQ-এ "আন্তর্জাতিক মান অনুযায়ী" লিখবেন না।নথি, অংশ, সংস্করণ এবং স্থানীয় গ্রহণের নাম দিন। তারপর আপনার সমাপ্ত পাইপ অঙ্কন এবং পরিদর্শন পরিকল্পনা সংযুক্ত করুন। অনুরূপ নামমাত্র মাপের বিভিন্ন প্রাচীর পরিসীমা, পরীক্ষার শর্ত এবং সনাক্তকরণের প্রয়োজনীয়তা থাকতে পারে।
আরও একটি বিচ্ছেদ গুরুত্বপূর্ণ। পানীয় জলের অনুমোদন সমাপ্ত পাইপিং পণ্য এবং এর ভেজা উপকরণ উদ্বেগ. নানহাইয়া থেকে ডাই হেড অর্ডার করলে ক্রেতার পাইপে পানীয়-জলের অনুমোদন স্থানান্তরিত হয় না। রজন অনুমোদন, যৌগিক নিয়ন্ত্রণ, উৎপাদন রেকর্ড এবং তৃতীয় পক্ষের সার্টিফিকেশন পাইপ প্রস্তুতকারকের সম্মতি ব্যবস্থার অংশ থেকে যায়।
প্রকৃত সূত্র উল্লেখ করুন, শুধু PVC বা PE নয়
নানহাইয়ারপাইপ এক্সট্রুশন ডাই মাথাঅ্যাডিটিভস, পিই, সিপিভিসি এবং পিপি সহ পিভিসির জন্য দেওয়া হয়। এই নামগুলো বস্তুগত পরিবারকে সংজ্ঞায়িত করে। তারা আমাদেরকে গলানো সান্দ্রতা, ফিলার লোডিং, স্টেবিলাইজার সিস্টেম, পুনর্ব্যবহৃত সামগ্রী, প্রক্রিয়াকরণ উইন্ডো বা প্লেট আউট করার প্রবণতা বলে না।
PVC-এর জন্য, ওজন এবং মিশ্রণের শর্ত অনুসারে সম্পূর্ণ শুষ্ক-মিশ্রিত রেসিপি পাঠান। ক্যালসিয়াম কার্বনেট স্তর এবং কণা চিকিত্সা, লুব্রিকেন্ট ভারসাম্য, স্টেবিলাইজার সিস্টেম, প্রভাব পরিবর্তনকারী, প্রক্রিয়াকরণ সহায়তা, রঙ্গক এবং পুনর্ব্যবহার শতাংশ সবই দেয়ালের চেহারা, মাথার চাপ এবং জমা আচরণ পরিবর্তন করতে পারে।
PE বা PPR-এর জন্য, সঠিক যৌগিক গ্রেড এবং বর্তমান সরবরাহকারী ডেটা শীট পাঠান। গ্রেড, ঘনত্ব, সংযোজন, কার্বন-কালো বা রঙ সিস্টেম, রিগ্রিন্ড সীমা এবং সনাক্তকরণ স্ট্রাইপ বা কার্যকরী স্তরগুলি সহ-বহির্ভূত হয় কিনা এর জন্য প্রকাশিত মেল্ট ভর-প্রবাহ বা সান্দ্রতা তথ্য অন্তর্ভুক্ত করুন।
পিভিসি এবং সিপিভিসি
তাপ ইতিহাস এবং বাসস্থান সময় ঘনিষ্ঠ মনোযোগ প্রাপ্য. প্রবাহের পথটি অপ্রয়োজনীয় হোল্ড-আপ এড়াতে হবে এবং গরম করার পরিকল্পনা অবশ্যই নিয়ন্ত্রিত স্টার্ট-আপ এবং পরিষ্কারের সমর্থন করবে। উত্পাদনের আগে সূত্র পরিবর্তনগুলি প্রকাশ করা উচিত।
পিই
গ্রেড, গলিত শক্তি, আউটপুট এবং কুলিং ক্ষমতা একসাথে কাজ করে। একটি উচ্চ-আউটপুট PE হেডের জন্য স্থিতিশীল পরিধির প্রবাহ এবং একটি উপযুক্ত সাইজিং সিস্টেমের প্রয়োজন, কেবলমাত্র একটি বৃহত্তর বৃত্তাকার ফাঁক নয়।
পিপি এবং পিপিআর
সঠিক রজন এবং পরিষেবা পণ্যটি বর্ণনা করুন। গরম এবং ঠান্ডা জলের পাইপ, শিল্প টিউব এবং মাল্টিলেয়ার নির্মাণের জন্য বিভিন্ন টুলিং, কুলিং এবং গ্রহণযোগ্যতার শর্ত প্রয়োজন হতে পারে।
আমাদের কারখানার দৃশ্য:টুলিং অনুমোদিত হওয়ার পরে যখন একটি প্রোডাকশন দল ফিলার, রজন গ্রেড বা পুনর্ব্যবহৃত শতাংশ পরিবর্তন করে, তখন ডাই হঠাৎ করে ভুল হয়ে যায় না। প্রক্রিয়া ইনপুট পরিবর্তিত হয়েছে. আমরা প্রযুক্তিগত চুক্তিতে রেফারেন্স ফর্মুলেশন রেকর্ড করি যাতে ভবিষ্যতে সমস্যা সমাধান একটি পরিচিত অবস্থা থেকে শুরু হয়।

ডাই খোলার চূড়ান্ত পাইপ আকার নয়
একটি গরম কঙ্কাল গলে ডাই ছেড়ে যায় না এবং জ্যামিতিকভাবে স্থির থাকে। এটি প্রস্থানের সময় ফুলে যেতে পারে, ঢালাই-অফের নিচে আঁকতে পারে, ক্যালিব্রেটরের সাথে যোগাযোগ করতে পারে, শীতল হওয়ার সময় সঙ্কুচিত হতে পারে এবং তাপমাত্রা সমান হওয়ার সাথে সাথে পরিবর্তন চালিয়ে যেতে পারে। এই কারণেই একটি নামমাত্র 110 মিমি পাইপ স্বয়ংক্রিয়ভাবে 110 মিমি ডাই ওপেনিং ব্যবহার করে না।
চূড়ান্ত ফলাফল একটি সিস্টেম থেকে আসে: এক্সট্রুডার আউটপুট, গলে যাওয়া তাপমাত্রা এবং চাপ, ডাই এবং ম্যান্ড্রেল জ্যামিতি, পরিধির তাপের ভারসাম্য, কেন্দ্রীকরণ, বায়ু পথ, ক্যালিব্রেটর, ভ্যাকুয়াম, শীতলকরণ এবং হাল-অফ গতি। যদি এই অংশগুলি বিভিন্ন সরবরাহকারীর কাছ থেকে কেনা হয়, ক্রেতাকে একটি নিয়ন্ত্রিত ইন্টারফেস অঙ্কন এবং একটি গ্রহণযোগ্যতা দায়িত্ব ম্যাট্রিক্স বরাদ্দ করা উচিত।
| নিয়ন্ত্রণ উপাদান | যা সরাসরি প্রভাবিত করে | যা একা প্রমাণ করা যায় না |
|---|---|---|
| মরা এবং mandrel প্রবাহ পথ | বৃত্তাকার গলিত বিতরণ, চাপ হ্রাস, বাসস্থান আচরণ এবং প্রাথমিক টিউব আকৃতি | চূড়ান্ত ঠান্ডা OD, প্রাচীর, ডিম্বাকৃতি বা চাপ কর্মক্ষমতা |
| Mandrel কেন্দ্রীকরণ সমন্বয় | প্রারম্ভিক পরিধির ফাঁক এবং প্রাচীর বিতরণের সংশোধন | একটি স্থিতিশীল ফলাফল যখন তাপমাত্রা, প্রবাহ বা নিম্নধারার প্রান্তিককরণ প্রবাহিত হতে থাকে |
| হিটার-জোন ব্যবস্থা | মাথার চারপাশে এবং বরাবর তাপ নিয়ন্ত্রণ | একটি সংজ্ঞায়িত পরিমাপ পদ্ধতি ছাড়া প্রকৃত গলে তাপমাত্রা |
| ক্যালিব্রেটর এবং ভ্যাকুয়াম ট্যাঙ্ক | বাহ্যিক আকার, প্রাথমিক শীতল এবং আকৃতি সমর্থন | অভিন্ন প্রাচীর যখন ইনকামিং গলা টিউব অস্থির হয় |
| কুলিং সিস্টেম | দৃঢ়ীকরণ হার, মাত্রিক স্থিতিশীলতা এবং অবশিষ্ট তাপ অপসারণ | জলের তাপমাত্রা বা প্রবাহ অনিয়ন্ত্রিত হলে ভাল জ্যামিতি |
| হাল-অফ | লাইন গতি, ড্রডাউন এবং অবিচলিত পরিবহন | সঠিক মাত্রা যখন টানার ভুলভাবে সারিবদ্ধ হয় বা গতি ওঠানামা হয় |
দরকারী মাপ নিয়ম:সবচেয়ে ছোট এবং বৃহত্তম পাইপ নির্দিষ্ট করুন, কিন্তু কঠিন অপারেটিং কোণগুলির চারপাশে ইঞ্জিনিয়ার করুন। এগুলি প্রায়শই উচ্চ আউটপুটে সবচেয়ে বড় পাইপ, উচ্চ লাইনের গতিতে সবচেয়ে পাতলা প্রাচীর, একটি কম-আউটপুট ছোট আকার যা বসবাসের সময় বাড়ায়, এবং সবচেয়ে টাইট প্রাচীর বা পৃষ্ঠের প্রয়োজনীয়তা সহ পণ্য।


নানহাইয়া তার পাইপ ডাই-হেড রেঞ্জে সামঞ্জস্যযোগ্য ম্যান্ড্রেল, কুলিং-চ্যানেল বিকল্প এবং পরিবর্তনযোগ্য লাইনার অফার করে। একটি সংজ্ঞায়িত কারণে এই বিকল্পগুলি ব্যবহার করুন. যখন অপারেটরদের একটি পুনরাবৃত্তিযোগ্য কেন্দ্রীকরণ পদ্ধতি থাকে তখন সমন্বয় কার্যকর হয়। প্রতিস্থাপনযোগ্য পরিধান উপাদানগুলি উপযোগী হয় যখন তাদের সুযোগ, অতিরিক্ত পরিমাণ এবং প্রতিস্থাপন পদ্ধতি স্পষ্ট হয়।
মেশিনিং শুরু করার আগে এক্সট্রুডার ইন্টারফেস লক করুন
একটি পাইপ ডাই একটি চমৎকার অভ্যন্তরীণ প্রবাহ পথ থাকতে পারে এবং এখনও ইনস্টল করতে ব্যর্থ হয় কারণ ইনলেট, রেজিস্টার, বোল্ট প্যাটার্ন, সীল বা কেন্দ্রের উচ্চতা অনুমান করা হয়েছিল। প্রতিস্থাপন প্রকল্পগুলি বিশেষত দুর্বল কারণ মেশিনের অঙ্কনগুলি পুরানো, পরিবর্তিত বা অনুপলব্ধ হতে পারে।
আমরা প্রমাণের তিনটি ফর্ম পছন্দ করি: মূল নিয়ন্ত্রিত অঙ্কন, তাজা পরিমাপ এবং স্কেল রেফারেন্স সহ পরিষ্কার ফটো। যদি তিনজন একমত না হন, তাহলে ম্যানুফ্যাকচারিং ড্রয়িং প্রকাশের আগে দ্বন্দ্বের সমাধান করুন।
- এক্সট্রুডার তৈরি, মডেল এবং স্ক্রু কনফিগারেশন
- স্ক্রু ব্যাস এবং রেট আউটপুট পরিসীমা
- স্রাব বা অ্যাডাপ্টার ফ্ল্যাঞ্জ অঙ্কন
- ব্যাস, গভীরতা এবং সহনশীলতা নিবন্ধন করুন
- বোল্টের পরিমাণ, থ্রেড, পিচ সার্কেল এবং ওরিয়েন্টেশন
- সিলিং-ফেস জ্যামিতি এবং গ্যাসকেট পদ্ধতি
- গলিত-ইনলেট ব্যাস এবং রূপান্তর দৈর্ঘ্য
- ব্রেকার প্লেট বা স্ক্রিন ইন্টারফেস প্রয়োজন
- প্রেসার সেন্সর পোর্ট সাইজ এবং অবস্থান
- গলে-তাপমাত্রা সেন্সর প্রকার এবং সন্নিবেশ
- হিটার ভোল্টেজ, ফ্রিকোয়েন্সি, পাওয়ার এবং সংযোগকারী
- থার্মোকল টাইপ এবং কন্ট্রোলার সামঞ্জস্য
- ডাই-হেড কেন্দ্রের উচ্চতা এবং প্রবাহের দিক
- সমর্থন ফ্রেম, চাকা, রেল বা উত্তোলন পয়েন্ট
- উপলব্ধ ইনস্টলেশন এবং রক্ষণাবেক্ষণ ছাড়পত্র
- ক্যালিব্রেটর এবং প্রান্তিককরণ রেফারেন্সের দূরত্ব
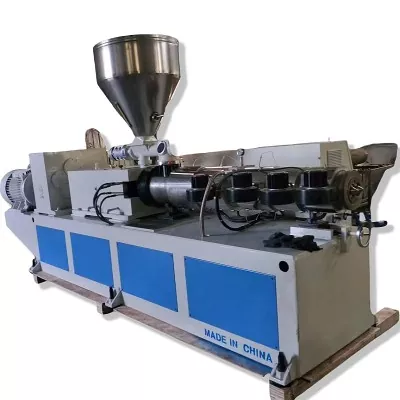
নানহাইয়া কাস্টমাইজেবল তৈরি করেব্যারেল flangesএবং ডাই-হেড উপাদান, তাই অ্যাডাপ্টারটি ইনস্টলেশনের চমক হিসাবে বাম পরিবর্তে মাথার সাথে আলোচনা করা যেতে পারে। একটি সম্পূর্ণ লাইন প্রকল্পের জন্য, নির্বাচিত সাথে ডাই ইন্টারফেস সারিবদ্ধ করুনপ্লাস্টিক এক্সট্রুডার মেশিন, নিয়ন্ত্রণ এবং ডাউনস্ট্রিম সরঞ্জাম।
আমাদের কারখানার দৃশ্য:একটি ফ্ল্যাঞ্জের একটি ফোন ফটো আমাদের লেআউট বুঝতে সাহায্য করে, কিন্তু এটি একটি বোল্ট বৃত্ত বা রেজিস্টার ফিট নির্ধারণ করে না। প্রশ্ন খোঁজার জন্য আমরা ছবি ব্যবহার করি। আমরা ধাতু কাটা একটি স্বাক্ষরিত অঙ্কন ব্যবহার. এই পার্থক্যটি একটি ছোট ইন্টারফেস ভুলকে সম্পূর্ণ ইনস্টলেশন বিলম্বিত হতে বাধা দেয়।


উপাদান এবং পরিচ্ছন্নতার দায়িত্ব চারপাশে নির্মাণ চয়ন করুন
নানহাইয়ার ডেডিকেটেড পাইপ ডাই হেড শক্ত পৃষ্ঠের সাথে উচ্চ-শক্তির খাদ ইস্পাত ব্যবহার করে এবং নির্ভুল CNC মেশিনিং এবং তাপ চিকিত্সা দ্বারা উত্পাদিত হয়। এর সাধারণএক্সট্রুডার ডাই হেডপৃষ্ঠাটি 38CrMoAl, নাইট্রাইডিং এবং HV950 থেকে HV1000 এর পৃষ্ঠের কঠোরতা তালিকাভুক্ত করে।
এই মানগুলি উপযোগী প্রারম্ভিক ডেটা, কিন্তু অনুমোদিত স্পেসিফিকেশন এখনও সঠিক উপাদান উপাদান, চিকিত্সার সুযোগ, সমাপ্ত কঠোরতা মানদণ্ড, প্রবাহ-পৃষ্ঠের সমাপ্তি, মাত্রিক পরিদর্শন এবং যে কোনও জারা প্রয়োজনীয়তা সনাক্ত করতে হবে। একটি উপাদানের কঠোরতার মান প্রতিটি ফাস্টেনার, হিটার কভার বা কাঠামোগত অংশে অনুলিপি করা উচিত নয়।
| পরিষেবা শর্ত | সংগ্রহ উদ্বেগ | উদ্ধৃতিতে কি সংজ্ঞায়িত করতে হবে |
|---|---|---|
| ভরা পিভিসি | ঘষিয়া তুলিয়া ফেলিতে সক্ষম খনিজ ফিলার, জমা এবং পরিষ্কারের ফ্রিকোয়েন্সি | সূত্র, ফিলার স্তর, ভেজা উপাদান এবং চিকিত্সা, পরিবর্তনযোগ্য পরিধানের সুযোগ এবং পরিষ্কারের পদ্ধতি |
| CPVC বা তাপ-সংবেদনশীল যৌগ | তাপীয় ইতিহাস, ধরে রাখা এবং বস্তুগত অবক্ষয় | প্রসেসিং উইন্ডো, ফ্লো-পাথ কনসেপ্ট, হিটিং জোন, সেন্সর পয়েন্ট, স্টার্ট-আপ এবং শাটডাউন পদ্ধতি |
| কার্বন-কালো PE | স্থিতিশীল বিতরণ, পৃষ্ঠের গুণমান এবং দীর্ঘ রান | যৌগিক গ্রেড, আউটপুট পরিসীমা, চাপ উইন্ডো, হিটার ব্যবস্থা এবং পরিষ্কারের অ্যাক্সেস |
| পুনর্ব্যবহৃত সামগ্রী | দূষণ, সান্দ্রতা প্রকরণ এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম কণা | উৎস, সর্বোচ্চ শতাংশ, পরিস্রাবণ পরিকল্পনা, নমুনা, প্রত্যাশিত পরিবর্তন এবং গ্রহণযোগ্যতা সীমা |
| ঘন ঘন রঙ পরিবর্তন | হোল্ড-আপ, অ্যাক্সেস, চেঞ্জ-পার্ট হ্যান্ডলিং এবং স্ক্র্যাপ | রঙের ক্রম, পরিষ্কারের উপাদান, অনুমোদিত পরিবর্তনের সময়, পরিষ্কার করার পদ্ধতি এবং অপসারণযোগ্য অংশ |
কঠিন একটি সম্পূর্ণ উপাদান কৌশল নয়.পৃষ্ঠের কঠোরতা, কেস গভীরতা, সাবস্ট্রেট শক্ততা, জারা আচরণ, ফিনিস এবং মেরামতের পদ্ধতি অবশ্যই উপাদান এবং প্রক্রিয়ার সাথে মানানসই হবে। সরবরাহকারীকে কী চিকিত্সা করা হয়, কীভাবে এটি যাচাই করা হয় এবং কোন পরিদর্শন রেকর্ড অর্ডারের সাথে আসে তা তালিকাভুক্ত করতে বলুন।


নানহাইয়ার রিভিউউত্পাদন সরঞ্জাম, সার্টিফিকেটএবংপ্রযুক্তিগত সেবাসরবরাহকারীর যোগ্যতার সময়। ইনস্টলেশন নির্দেশিকা এবং দীর্ঘমেয়াদী রক্ষণাবেক্ষণ পরামর্শ সম্মত সমর্থন সুযোগ অন্তর্ভুক্ত করা যেতে পারে.
ক্রয় গণনার আকার পরিবর্তন অংশ করুন
একটি কম টুলিং মূল্য ব্যয়বহুল হতে পারে যদি প্রতিটি পরিবর্তন একটি ক্রেনকে বেঁধে দেয়, হিটারকে ক্ষতি করে বা বারবার ট্রায়াল-এন্ড-এরর সেন্টারিং প্রয়োজন হয়। কীভাবে ডাই এবং ম্যান্ড্রেল সরানো হয়, গরম অংশগুলি কোথায় রাখা হয়, কোন ফাস্টেনারগুলি পরিচালনা করা হয়, কীভাবে সারিবদ্ধতা পুনরুদ্ধার করা হয় এবং কোন সিল বা ভোগ্য জিনিসগুলি প্রতিস্থাপন করা হয় তা জিজ্ঞাসা করুন।
| পরিবর্তনের প্রশ্ন | ক্রেতা কেন যত্ন করা উচিত | চুক্তি আউটপুট |
|---|---|---|
| কোন মাপ এক শরীর ভাগ? | হেড এবং পরিবর্তন-অংশ সেটের প্রকৃত সংখ্যা দেখায় | পাইপ OD, প্রাচীর পরিসীমা এবং উপাদান দ্বারা সামঞ্জস্য ম্যাট্রিক্স |
| অপসারণের আগে কি ঠান্ডা করা উচিত? | ডাউনটাইম এবং পরিচালনার নিরাপত্তাকে প্রভাবিত করে | লিখিত তাপমাত্রা এবং হ্যান্ডলিং পদ্ধতি |
| কিভাবে ডাই এবং ম্যান্ড্রেল কেন্দ্রীভূত হয়? | স্টার্ট-আপ স্ক্র্যাপ এবং প্রাচীর সংশোধনকে প্রভাবিত করে | সমন্বয় ডায়াগ্রাম, রেফারেন্স অবস্থান এবং প্রশিক্ষণ |
| কোন সরঞ্জাম এবং উত্তোলন ডিভাইস প্রয়োজন? | অনিরাপদ ইম্প্রোভাইজড হ্যান্ডলিং প্রতিরোধ করে | টুল তালিকা, অংশ ওজন, উত্তোলন পয়েন্ট এবং ফিক্সচার অঙ্কন |
| কোন অংশ নিয়মিত খুচরা জিনিস? | থ্রেড, সিল, হিটার বা সেন্সর ক্ষতির পরে ডাউনটাইম হ্রাস করে | দুই বছরের প্রস্তাবিত অতিরিক্ত তালিকা আইটেম দ্বারা মূল্য |
| কিভাবে প্রবাহ পথ পরিষ্কার করা হয়? | শ্রম, পৃষ্ঠ ঝুঁকি এবং রঙ পরিবর্তন স্ক্র্যাপ পরিবর্তন | অনুমোদিত পরিষ্কারের সরঞ্জাম, উপকরণ এবং বিচ্ছিন্নকরণ পদক্ষেপ |
একটি মিশ্র পণ্যের সময়সূচীর জন্য, ঘন্টা, শ্রম এবং স্টার্ট-আপ স্ক্র্যাপ দ্বারা পরিবর্তনের খরচ গণনা করুন। যদি একটি উদ্ভিদ দুটি দূরবর্তী পাইপের মাপের মধ্যে প্রতি সপ্তাহে বেশ কয়েকবার পরিবর্তন করে, তবে দুটি সম্পূর্ণ মাথা অনেকগুলি সন্নিবেশ সহ একটি শরীরের চেয়ে বেশি উত্পাদন সময় রক্ষা করতে পারে। যদি পরিবর্তনগুলি বিরল হয় এবং পরিসীমা কমপ্যাক্ট হয়, একটি ভাগ করা বডি বুদ্ধিমান হতে পারে।
আমাদের কারখানার দৃশ্য:আমরা জিজ্ঞাসা করি কে টুলিং পরিবর্তন করবে এবং কি উত্তোলন সরঞ্জাম উপলব্ধ। একটি পরিচ্ছন্ন সমাবেশ বেঞ্চে কাজ করে এমন একটি নকশা গরম এক্সট্রুডার এবং একটি ভ্যাকুয়াম ট্যাঙ্কের পাশে বিশ্রী হতে পারে। অপারেটর অ্যাক্সেস একটি ইঞ্জিনিয়ারিং ইনপুট, বিক্রয়োত্তর বিশদ নয়।

দায়ী প্রক্রিয়া অঞ্চল খুঁজে পেতে পাইপ ত্রুটি ব্যবহার করুন
যখন একটি পাইপ স্পেসিফিকেশন বন্ধ হয়ে যায়, তখন অপারেটররা প্রায়শই প্রথমে ডাই সামঞ্জস্য করে কারণ এর কেন্দ্রীভূত বোল্টগুলি দৃশ্যমান হয়। তাপমাত্রা, এক্সট্রুডার বা ডাউনস্ট্রিম সমস্যা লুকিয়ে রাখার সময় এটি সাময়িকভাবে একটি পড়ার উন্নতি করতে পারে। একবারে একাধিক পরিবর্তন করার আগে পরিধির চারপাশে এবং পাইপের দৈর্ঘ্য বরাবর ত্রুটি রেকর্ড করুন।
| পরিলক্ষিত ত্রুটি | ডাই-হেড চেক | আপস্ট্রিম এবং ডাউনস্ট্রিম চেক | পাঠ কেনা |
|---|---|---|---|
| এক পাশ ক্রমাগত মোটা | ম্যান্ড্রেল সেন্টারিং, ফ্লো-পাথ জমা, ক্ষতি, হিটারের ভারসাম্য এবং সমাবেশ প্রান্তিককরণ | এক্সট্রুডার সার্জিং, ক্যালিব্রেটর অ্যালাইনমেন্ট, ভ্যাকুয়াম ডিস্ট্রিবিউশন, কুলিং এবং হাল-অফ অ্যালাইনমেন্ট | অ্যাক্সেসযোগ্য কেন্দ্রীকরণ, তাপমাত্রা অঞ্চল এবং একটি প্রান্তিককরণ রেফারেন্স প্রয়োজন |
| পাইপের চারপাশে এবং বরাবর প্রাচীর পরিবর্তন | আলগা সমন্বয়, তাপ সাইক্লিং, অস্থির চাপ বা অসম প্রবাহ | খাওয়ানো, স্ক্রু আউটপুট, লাইন-গতি নিয়ন্ত্রণ, ভ্যাকুয়াম এবং জল-তাপমাত্রা স্থিতিশীলতা | একটি স্থিতিশীল অপারেটিং উইন্ডো গ্রহণ করুন, পরিমাপের একটি সংক্ষিপ্ত সেট নয় |
| দীর্ঘ পৃষ্ঠ লাইন | দূষণ, জমা, স্ক্র্যাচ বা ক্ষতিগ্রস্ত ডাই-ঠোঁটের পৃষ্ঠ | গলিত কণা, পরিস্রাবণ, ক্যালিব্রেটরের ক্ষতি এবং হ্যান্ডলিং চিহ্ন | পরিচ্ছন্নতার সরঞ্জাম, ফিল্টার পরিকল্পনা, পৃষ্ঠ পরিদর্শন এবং অতিরিক্ত টুলিং সংজ্ঞায়িত করুন |
| হলুদ, বাদামী বা কালো রেখা | মৃত অঞ্চল, আমানত, অত্যধিক স্থানীয় তাপ এবং দীর্ঘ বসবাসের সময় | দূষিত ফিড, ব্যারেল জমা, স্ক্রু পরিধান এবং শাটডাউন অনুশীলন | পুরানো জ্যামিতি অনুলিপি করার আগে সম্পূর্ণ গলিত পথ এবং পরিষ্কারের রুটিন পর্যালোচনা করুন |
| মাথার উচ্চ চাপ | সীমিত কণাকার ফাঁক, নিম্ন তাপমাত্রা, বাধা বা অনুপযুক্ত প্রবাহ পথ | স্ক্রীন সীমাবদ্ধতা, উপাদান সান্দ্রতা, আউটপুট চাহিদা এবং সেন্সর অবস্থা | স্পেসিফিকেশনে চাপ পরিমাপ বিন্দু এবং অপারেটিং সীমা উল্লেখ করুন |
| পাইপ ওভালিটি | অসম প্রস্থান প্রবাহ বা প্রাথমিক নল অবস্থান | ক্যালিব্রেটর পরিধান, ভ্যাকুয়াম, কুলিং ব্যালেন্স, সাপোর্ট এবং হাল-অফ সারিবদ্ধকরণ | চূড়ান্ত ওভালিটি সম্পূর্ণ-লাইন গ্রহণযোগ্যতা পরীক্ষার অন্তর্গত |
| রুক্ষ ভিতরের পৃষ্ঠ | Mandrel ফিনিস, জমা, তাপমাত্রা এবং প্রবাহ আচরণ | উপাদানের আর্দ্রতা, বিচ্ছুরণ, অবক্ষয় এবং আউটপুট স্থায়িত্ব | নমুনা অনুমোদনে অভ্যন্তরীণ এবং বাহ্যিক উভয় পৃষ্ঠের মানদণ্ড অন্তর্ভুক্ত করুন |
এক-পরিবর্তন নিয়ম:বেসলাইন রেকর্ড করুন, একটি নিয়ন্ত্রিত পরিবর্তনশীল পরিবর্তন করুন, উপাদানটি লাইনের মধ্য দিয়ে যাওয়ার জন্য অপেক্ষা করুন, প্রভাবিত পাইপটিকে চিহ্নিত করুন এবং আবার পরিমাপ করুন। তাপমাত্রার এলোমেলো সমন্বয়, কেন্দ্রীকরণ, ভ্যাকুয়াম এবং হাল-অফ একই সময়ে কারণ সনাক্ত করার জন্য প্রয়োজনীয় প্রমাণগুলিকে ধ্বংস করে।
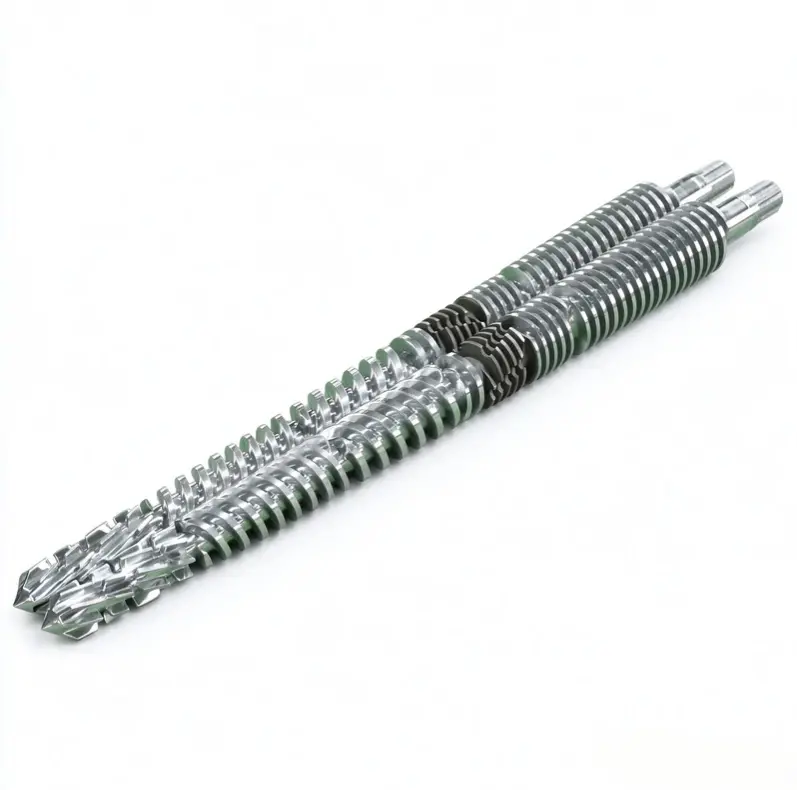
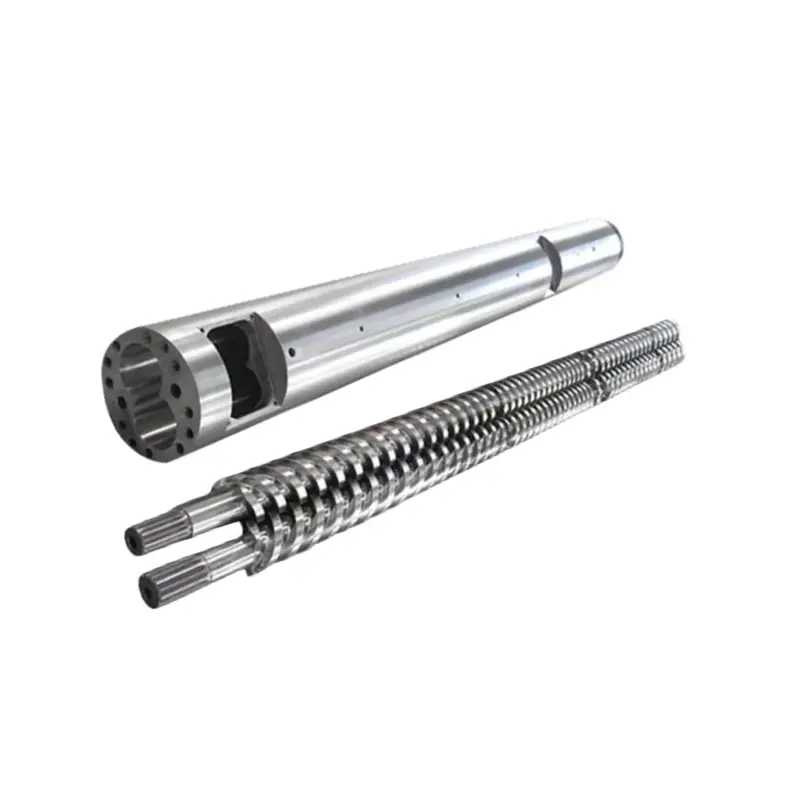
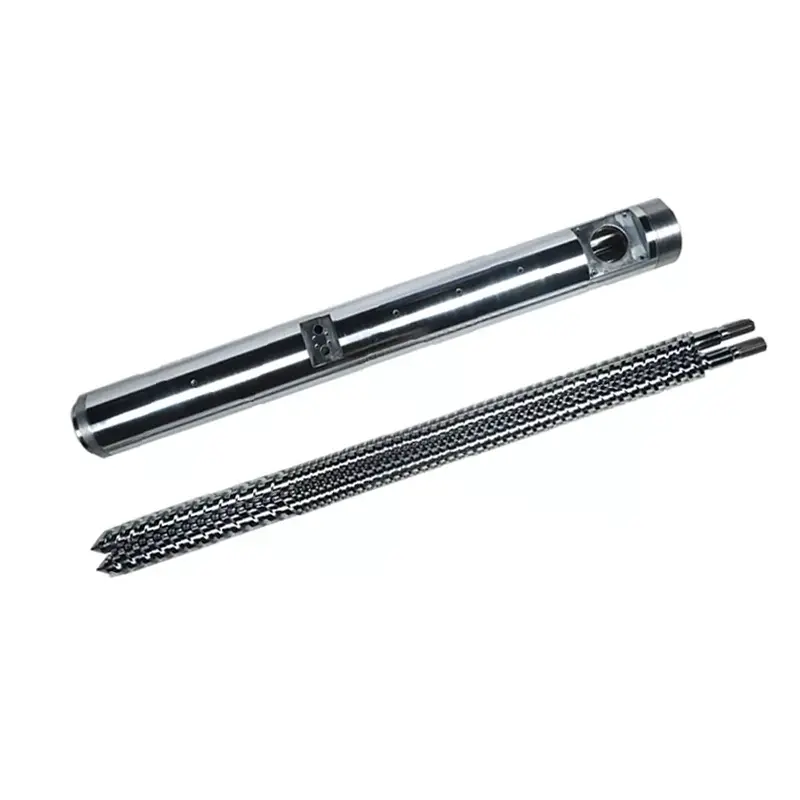
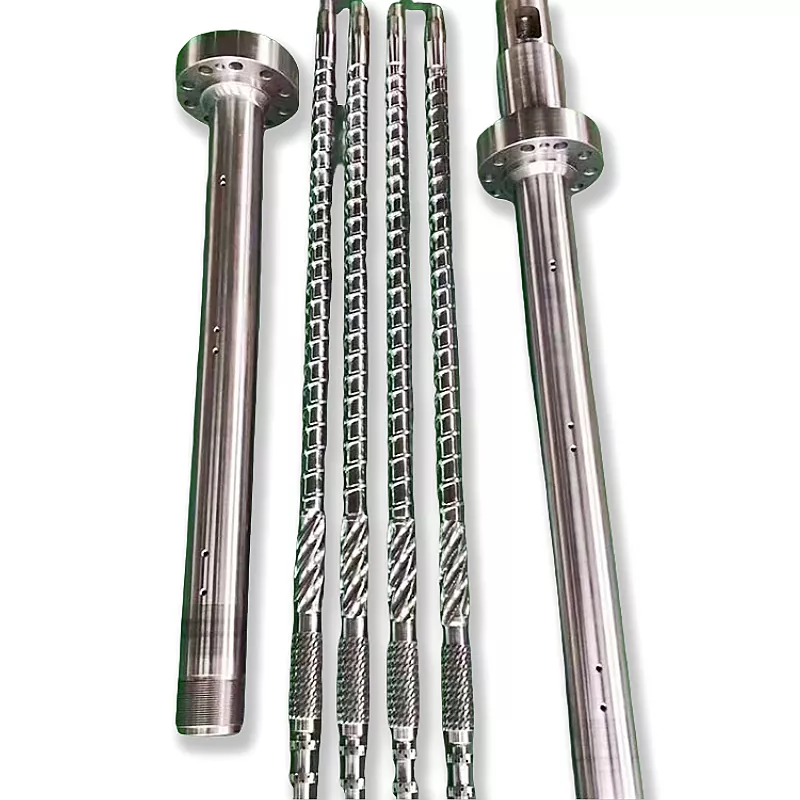
মাথার আগে আউটপুট বা গলিত চাপ অস্থির হলে, স্ক্রু এবং ব্যারেলটিও পরীক্ষা করুন। নানহাইয়া সাপ্লাইপিভিসি পাইপ একক screws, পিভিসি পাইপ সমান্তরাল স্ক্রু ব্যারেলএবংপিভিসি পাইপ শঙ্কুযুক্ত টুইন-স্ক্রু ব্যারেল. একটি জীর্ণ বা অনুপযুক্ত প্লাস্টিকাইজিং অংশের জন্য ক্ষতিপূরণের জন্য ডাইটিকে পুনরায় ডিজাইন করা উচিত নয়।

পাইপ এক্সট্রুশন ডাই হেড RFQ চেকলিস্ট
একটি সম্পূর্ণ RFQ ক্রেতাকে একটি অন্তর্ভুক্তিমূলক উদ্ধৃতির সাথে কম ভিত্তিমূল্যের তুলনা করার পরিবর্তে ইঞ্জিনিয়ারিং সুযোগ তুলনা করতে দেয়। নিম্নলিখিত আইটেমগুলিকে একটি সংশোধন-নিয়ন্ত্রিত প্যাকেজে রাখুন।
- পণ্য সনাক্ত করুন.প্রতিটি পাইপ OD, প্রাচীর পরিসীমা, SDR বা সময়সূচী, স্তর নির্মাণ, রঙ এবং প্রয়োগের তালিকা করুন। সাধারণ পণ্য এবং সবচেয়ে কঠিন আকার চিহ্নিত করুন।
- স্ট্যান্ডার্ডের নাম দিন।সঠিক মান, অংশ, সংস্করণ, জাতীয় গ্রহণ এবং অভ্যন্তরীণ অঙ্কন দিন। সমাপ্ত পাইপ পরিদর্শন পরিকল্পনা সংযুক্ত করুন.
- উপাদান প্রকাশ.সম্পূর্ণ PVC সূত্র বা সঠিক PE, PP বা PPR গ্রেড, সংযোজন, ফিলার, পিগমেন্ট, পুনর্ব্যবহৃত সামগ্রী এবং সরবরাহকারী ডেটা শীট প্রদান করুন।
- হার সংজ্ঞায়িত করুন।প্রতিটি গুরুত্বপূর্ণ পণ্যের জন্য নেট বিক্রয়যোগ্য আউটপুট এবং লাইনের গতি দিন, সাথে উপলব্ধ শীতল ক্ষমতা এবং স্বাভাবিক অপারেটিং সময়সূচী।
- এক্সট্রুডার বর্ণনা কর।রাজ্য একক, সমান্তরাল যমজ বা শঙ্কুযুক্ত যমজ স্ক্রু; স্ক্রু ব্যাস; মোটর শক্তি; স্বাভাবিক গলিত চাপ এবং তাপমাত্রা; অ্যাডাপ্টারের বিন্যাস; এবং বর্তমান প্রক্রিয়া সীমা।
- ইন্টারফেস নিয়ন্ত্রণ করুন।ফ্ল্যাঞ্জ, রেজিস্টার, বোল্ট সার্কেল, সিলিং ফেস, মেল্ট ইনলেট, কেন্দ্রের উচ্চতা, সেন্সর-পোর্ট এবং সমর্থন অঙ্কন সংযুক্ত করুন।
- বৈদ্যুতিক বিবরণ উল্লেখ করুন।হিটারের ভোল্টেজ এবং ফ্রিকোয়েন্সি, থার্মোকলের ধরন, সংযোগকারীর মান, কন্ট্রোলারের সামঞ্জস্যতা, তারের দৈর্ঘ্য এবং প্রযোজ্য হলে বিপজ্জনক-ক্ষেত্রের প্রয়োজনীয়তা তালিকাভুক্ত করুন।
- ডাউনস্ট্রিম লাইন দেখান।ক্যালিব্রেটরের মাত্রা, ভ্যাকুয়াম ট্যাঙ্ক, কুলিং দৈর্ঘ্য, স্প্রে বা নিমজ্জন বিন্যাস, ঢালাই-অফের ধরন, কেন্দ্ররেখা এবং ডাই এক্সিট থেকে দূরত্ব অন্তর্ভুক্ত করুন।
- পরিবর্তনের সুযোগ বেছে নিন।পরিবর্তন-অংশের সেট, অতিরিক্ত হিটার এবং সেন্সর, সিল, ফাস্টেনার, হ্যান্ডলিং টুল, স্টোরেজ র্যাক এবং পছন্দসই আকার-পরিবর্তন পদ্ধতি তালিকাভুক্ত করুন।
- নথি সংজ্ঞায়িত করুন।অনুরোধ সমাবেশ এবং অংশ অঙ্কন, উপকরণ বিল, উপাদান এবং তাপ-চিকিত্সা রেকর্ড, মাত্রিক পরিদর্শন, বৈদ্যুতিক তালিকা, অপারেটিং নির্দেশাবলী এবং খুচরা যন্ত্রাংশ তালিকা.
- গ্রহণযোগ্যতা পরীক্ষা লিখুন।রজন, সূত্র, পাইপের আকার, রানের সময়কাল, আউটপুট, লাইনের গতি, প্রক্রিয়া রেকর্ড, মাত্রা স্যাম্পলিং এবং পাস/ফেল মানদণ্ডের নাম দিন।
- সমর্থন স্পষ্ট করুন।ইনস্টলেশন নির্দেশিকা, কমিশনিং দায়িত্ব, অপারেটর প্রশিক্ষণ, দূরবর্তী সহায়তা এবং ডাই-হেড এবং সম্পূর্ণ-লাইনের পারফরম্যান্সের মধ্যে সীমানার বিষয়ে সম্মত হন।
প্রতিস্থাপন সতর্কতা:একটি জীর্ণ ডাই আর তার আসল মাত্রা সংরক্ষণ করতে পারে না। মেশিন ইন্টারফেস এবং একটি ভাল ধরে রাখা পাইপ পরিমাপ করুন, কোন আসল অঙ্কন খুঁজুন এবং ব্যাখ্যা করুন কেন পুরানো মাথা প্রতিস্থাপন করা হচ্ছে। প্রতিটি জীর্ণ মাত্রা অনুলিপি করা একই প্রবাহ বা প্রান্তিককরণ সমস্যা পুনরুত্পাদন করতে পারে।
স্ক্রু কনফিগারেশন অবশ্যই উপাদান শুল্কের সাথে মেলে। নানহাইয়া ব্রাউজ করুনএকক স্ক্রু, সমান্তরাল টুইন স্ক্রুএবংশঙ্কুযুক্ত টুইন-স্ক্রু ব্যারেলযখন তদন্ত সম্পূর্ণ প্লাস্টিকাইজিং বিভাগ কভার করে। আনুষাঙ্গিক এবং সংযুক্ত টুলিংয়ের জন্য, ব্যবহার করুনএক্সট্রুশন খুচরা যন্ত্রাংশ পরিসীমা.
আপনি যে উত্পাদনের শর্ত বিক্রি করতে চান তা মাথায় রাখুন
মাত্রিক পরিদর্শন প্রমাণ করে যে প্রস্তুতকৃত উপাদানগুলি অঙ্কনের সাথে মেলে। এটি প্রমাণ করে না কিভাবে একটি নির্দিষ্ট যৌগ সম্পূর্ণ লাইনের মধ্য দিয়ে প্রবাহিত হবে। একটি শব্দ গ্রহণযোগ্য পরিকল্পনার দুটি অংশ রয়েছে: উপাদান যাচাইকরণ এবং একটি উত্পাদন চালানো।
| গ্রহণের পর্যায় | কি যাচাই করতে হবে | রাখার জন্য রেকর্ড |
|---|---|---|
| নথি পর্যালোচনা | অনুমোদিত অঙ্কন সংশোধন, উপকরণের বিল, পরিবর্তন-অংশ ম্যাট্রিক্স, হিটার এবং সেন্সর তালিকা, ম্যানুয়াল এবং অতিরিক্ত সুযোগ | স্বাক্ষরিত দলিল রেজিস্টার |
| উপাদান পরিদর্শন | সমালোচনামূলক ইন্টারফেস, কেন্দ্রীভূত বৈশিষ্ট্য, সিলিং ফেস, ফাস্টেনার, পোর্ট, উপাদান, চিকিত্সা এবং দৃশ্যমান প্রবাহ-পৃষ্ঠের অবস্থা | মাত্রিক এবং উপাদান বা চিকিত্সা রেকর্ড ক্রম নির্দিষ্ট |
| সমাবেশ চেক | ফিট, ওরিয়েন্টেশন, হিটার ইনস্টলেশন, সেন্সর সন্নিবেশ, কেন্দ্রীভূত আন্দোলন, সমর্থন, উত্তোলন এবং অ্যাক্সেস | ছবি সহ সমাবেশ চেকলিস্ট |
| তাপ আপ চেক | জোন আইডেন্টিফিকেশন, কন্ট্রোলার রেসপন্স, সেন্সর রিডিং, কারেন্ট ড্র এবং থার্মাল স্টেবিলিটি | জোন ম্যাপ এবং স্থিতিশীল রিডিং |
| উত্পাদন চালানো | সম্মত উপাদান, পাইপ আকার, আউটপুট, লাইন গতি, তাপমাত্রা, গলিত চাপ, মোটর লোড, ভ্যাকুয়াম এবং শীতল অবস্থা | সময়-ভিত্তিক প্রক্রিয়া শীট এবং ধরে রাখা নমুনা |
| পাইপ পরিদর্শন | OD, একাধিক ঘড়ি অবস্থানে প্রাচীর, ডিম্বাকৃতি, দৈর্ঘ্য প্রতি ভর, অভ্যন্তরীণ এবং বাইরের পৃষ্ঠ, সরলতা এবং প্রয়োজনীয় মান পরীক্ষা | পরিদর্শন রিপোর্ট নমুনা অবস্থান এবং উত্পাদন সময় বাঁধা |
| রুটিন অপারেশন | স্টার্ট-আপ, সেন্টারিং সংশোধন, একটি সাধারণ স্টপ, নিরাপদ বিচ্ছিন্নকরণ বা একটি সম্মত আকার পরিবর্তন | অপারেটর সাইন-অফ এবং ওপেন-আইটেম তালিকা |
ব্যবহারিক হলে ক্রেতার স্বাভাবিক ফর্মুলেশন ব্যবহার করুন। যদি একটি বিকল্প উপাদান প্রয়োজন হয়, পার্থক্য রেকর্ড করুন এবং পরীক্ষা যা প্রমাণ করে তা সীমিত করুন। একটি সফল PE রান একটি PVC সূত্রকে বৈধতা দেয় না, এবং একটি পুরু-প্রাচীর কম-গতির পণ্য একটি পাতলা-প্রাচীর উচ্চ-গতির অবস্থা প্রমাণ করে না।
আমাদের কারখানার দৃশ্য:আমরা সর্বাধিক আউটপুটে একটি সংক্ষিপ্ত প্রদর্শনের চেয়ে ট্রেসযোগ্য পরিমাপ সহ একটি স্থিতিশীল রান পছন্দ করি। চাপ স্থির হওয়া উচিত, প্রাচীরের রিডিং নিয়ন্ত্রণযোগ্য থাকা উচিত, হিটারগুলি অস্বাভাবিকভাবে চক্রাকারে চলা উচিত নয় এবং ঠাণ্ডা পাইপটি সম্মত পরিদর্শন পূরণ করা উচিত। যে ফলাফল উভয় পক্ষের একটি দরকারী হস্তান্তর পয়েন্ট দেয়.


প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি পাইপ এক্সট্রুশন ডাই হেড উদ্ধৃত করতে কি তথ্য প্রয়োজন?
পলিমার গ্রেড এবং সূত্র, পাইপ স্ট্যান্ডার্ড, সম্পূর্ণ আকার এবং প্রাচীর পরিসীমা, টার্গেট আউটপুট এবং লাইনের গতি, এক্সট্রুডারের ধরন, মেল্ট ইনলেট এবং ফ্ল্যাঞ্জ অঙ্কন, হিটার ভোল্টেজ, সেন্সর প্রয়োজনীয়তা, ডাউনস্ট্রিম ক্রমাঙ্কনের বিবরণ, পছন্দের পরিবর্তনের অংশ এবং একটি গ্রহণযোগ্যতা পরিকল্পনা পাঠান। বর্তমান সংযোগের ফটো এবং মাপা অঙ্কনগুলি প্রতিস্থাপন প্রকল্পগুলির জন্যও কার্যকর।
একটি পাইপ ডাই হেড কি পিভিসি, পিই এবং পিপিআর চালাতে পারে?
একটি ভাগ করা বাইরের অংশ একটি সংকীর্ণভাবে সংজ্ঞায়িত প্রকল্পে প্রযুক্তিগতভাবে সম্ভব হতে পারে, কিন্তু PVC, PE এবং PPR একই প্রবাহ, তাপ বা আকারের অবস্থা তৈরি করে না। আমরা প্রথমে সম্পূর্ণ ফর্মুলেশন, আউটপুট, আকার পরিসীমা, প্রবাহ-পথের প্রয়োজনীয়তা এবং পরিষ্কারের পদ্ধতির তুলনা করি। পৃথক টুলিং বা একটি পৃথক মাথা নিরাপদ উত্পাদন পছন্দ হতে পারে।
পাইপ ডাই ব্যাস কি চূড়ান্ত পাইপের ব্যাসের সমান?
সাধারণত না. ডাই ছাড়ার পর গরম টিউব পরিবর্তিত হয় কারণ গলে ফুলে যায়, নিচে নেমে আসে, ক্যালিব্রেটরে প্রবেশ করে এবং ঠান্ডা হয়। প্রয়োজনীয় ডাই এবং ম্যান্ড্রেল ডাইমেনশনগুলিকে উপাদান, আউটপুট, লাইন স্পিড, ভ্যাকুয়াম সাইজিং এবং কুলিং সিস্টেমের সাথে ডিজাইন করা উচিত, নামমাত্র পাইপ সাইজ থেকে সরাসরি কপি না করে।
ডাই হেড একা পাইপ প্রাচীর বেধ এবং ডিম্বাকৃতি গ্যারান্টি দিতে পারে?
না। ডাই হেড কণাকার গলিত বন্টন স্থাপন করে, কিন্তু চূড়ান্ত প্রাচীরের বেধ এবং ডিম্বাকৃতি এছাড়াও গলিত স্থায়িত্ব, কেন্দ্রীকরণ, তাপমাত্রার ভারসাম্য, ক্যালিব্রেটর অবস্থা, ভ্যাকুয়াম, কুলিং, হাল-অফ অ্যালাইনমেন্ট এবং লাইনের গতির উপর নির্ভর করে। গ্রহণযোগ্যতা সম্পূর্ণ অপারেটিং লাইন পরীক্ষা করা উচিত.
নানহাইয়া এক্সট্রুশন ডাই হেডের জন্য কোন উপাদান ব্যবহার করে?
নানহাইয়ার সাধারণ এক্সট্রুডার ডাই হেড পেজে 38CrMoAl এর নাইট্রাইডিং এবং HV950 থেকে HV1000 এর পৃষ্ঠের কঠোরতা রয়েছে। ডেডিকেটেড পাইপ এক্সট্রুশন ডাই হেডকে শক্ত পৃষ্ঠের সাথে খাদ ইস্পাত হিসাবে বর্ণনা করা হয়েছে। অনুমোদিত স্পেসিফিকেশনে রজন, সংযোজন এবং পরিষ্কারের পদ্ধতির জন্য চূড়ান্ত উপাদান, তাপ চিকিত্সা এবং ভেজা-পৃষ্ঠের প্রয়োজনীয়তা নিশ্চিত করা উচিত।
আমার কি অনেক সাইজের ইনসার্ট বা বেশ কয়েকটি সম্পূর্ণ হেড সহ একটি ডাই হেড কিনতে হবে?
পরিবর্তনের অংশগুলি ব্যবহার করুন যখন আকার পরিসীমা, আউটপুট এবং পরিষ্কারের রুটিন একটি শরীরকে অতিরিক্ত সমন্বয় ছাড়াই কাজটি আবৃত করার অনুমতি দেয়। যখন পণ্যের ব্যাস, পলিমার, আউটপুট, স্তর গঠন বা পরিবর্তনের ফ্রিকোয়েন্সিতে ব্যাপক পার্থক্য হয় তখন পৃথক হেডগুলি বোঝা যায়। মোট পরিবর্তনের সময় এবং উৎপাদন ঝুঁকির তুলনা করুন, শুধুমাত্র টুলিং মূল্য নয়।
কিভাবে একটি পাইপ এক্সট্রুশন ডাই হেড গ্রহণ করা উচিত?
অঙ্কন, উপাদান, চিকিত্সা, হিটার, সেন্সর, ফ্ল্যাঞ্জ এবং প্রবাহ-পথ পরীক্ষা দিয়ে শুরু করুন। তারপর নির্দিষ্ট পাইপ আকার, আউটপুট এবং লাইন গতিতে সম্মত উত্পাদন উপাদান চালান। রেকর্ড তাপমাত্রা, গলিত চাপ, পরিধির চারপাশে প্রাচীরের রিডিং, বাইরের ব্যাস, ডিম্বাকৃতি, পৃষ্ঠের অবস্থা, দৈর্ঘ্য প্রতি ভর এবং টার্গেট পাইপ স্ট্যান্ডার্ড দ্বারা প্রয়োজনীয় যেকোনো পরীক্ষা।
একটি এক্সট্রুড পাইপের প্রাচীরের একপাশ মোটা হওয়ার কারণ কী?
সম্ভাব্য কারণগুলির মধ্যে রয়েছে ডাই বা ম্যান্ড্রেল ভুল-কেন্দ্রীকরণ, পরিধির তাপমাত্রার ভারসাম্যহীনতা, অসম গলিত প্রবাহ, প্রবাহের পথে জমা বা ক্ষতি, অস্থির এক্সট্রুডার আউটপুট, ক্যালিব্রেটর মিসলাইনমেন্ট, অসম ভ্যাকুয়াম বা কুলিং, এবং হাল-অফ মিসলাইনমেন্ট। একটি নিম্নধারার সমস্যা আড়াল করতে কেন্দ্রীভূত বোল্ট ব্যবহার করার আগে প্রবণতা পরীক্ষা করুন।
নানহাইয়ার বর্তমান পণ্য, সরঞ্জাম এবং পরিষেবার তথ্য থেকে তৈরি প্রযুক্তিগত বিষয়বস্তু, শুধুমাত্র অফিসিয়াল ISO পাইপ-স্ট্যান্ডার্ড পৃষ্ঠাগুলি দ্বারা সমর্থিত৷ চূড়ান্ত ডাই জ্যামিতি, উপাদান, চিকিত্সা, মাত্রা এবং গ্রহণযোগ্যতার মানদণ্ড অনুমোদিত প্রকল্প স্পেসিফিকেশন দ্বারা সংজ্ঞায়িত করা হয়।