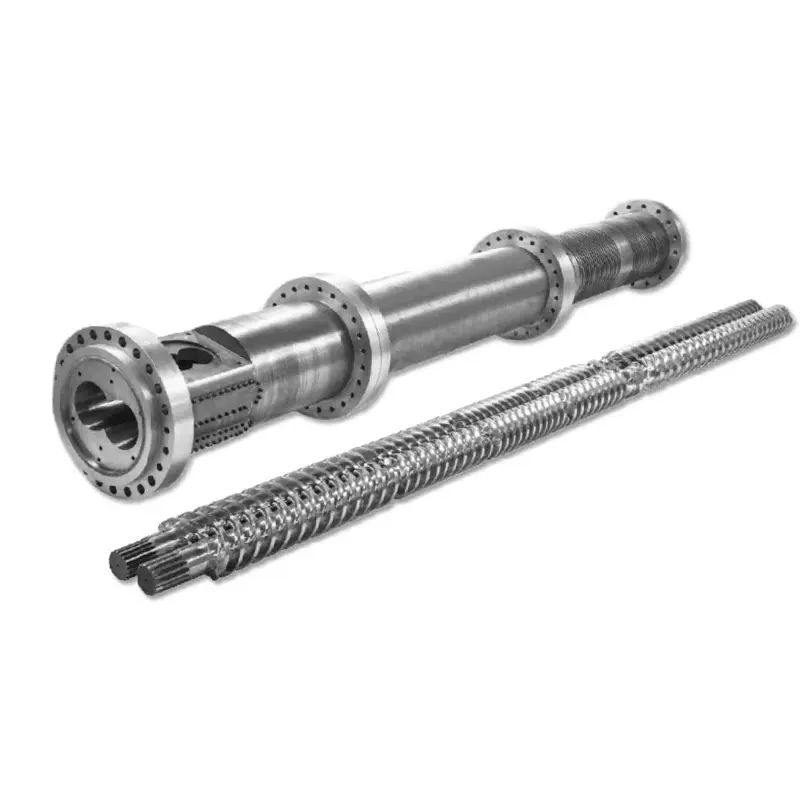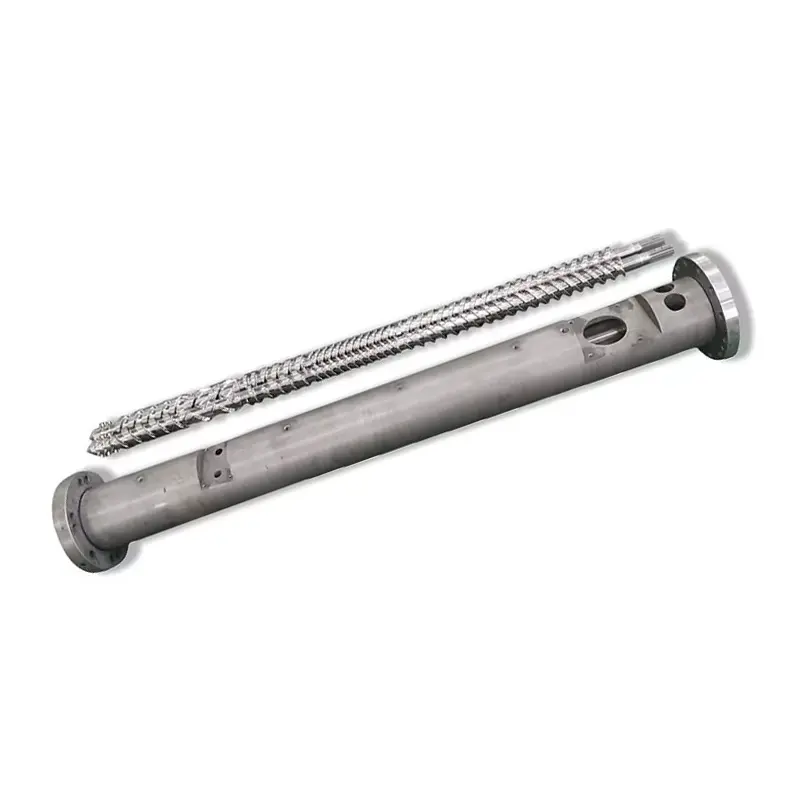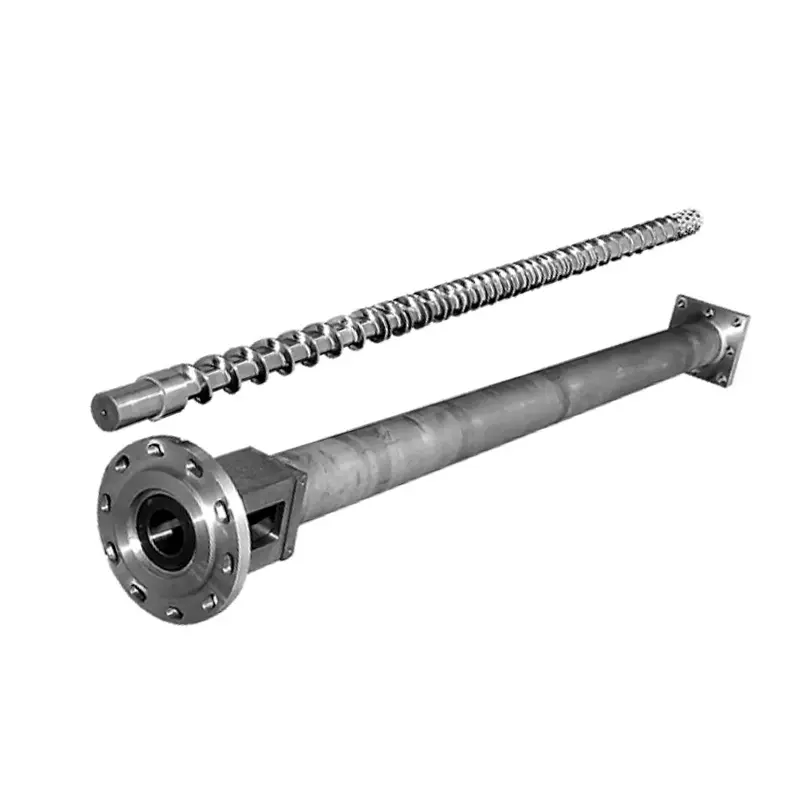
একটি দরকারী উদ্ধৃতি PVC ফর্মুলেশন এবং ইনস্টল করা মেশিন দিয়ে শুরু হয়, একটি ব্যাস এবং একটি ফটোগ্রাফ নয়। এই নির্দেশিকাটি প্রক্রিয়া শুল্ক, জীর্ণ অংশ এবং গ্রহণযোগ্যতা লক্ষ্যকে একটি ক্রয়ের স্পেসিফিকেশনে পরিণত করে যা একটি কারখানা আসলে তৈরি করতে পারে।
উচ্চ-ভরা PVC-এর জন্য, phr, খাওয়ানোর পদ্ধতি, শেষ পণ্য, প্রয়োজনীয় আউটপুট, স্ক্রু ঘূর্ণন, কেন্দ্রের দূরত্ব, সংযোগের মাত্রা এবং স্ক্রু এবং ব্যারেল বোর উভয়ের পরিধান মানচিত্রে সম্পূর্ণ রেসিপি উল্লেখ করুন। প্রকৃত পরিধান শুল্কের বিপরীতে নাইট্রাইডিং, ক্রোম প্লেটিং বা বাইমেটালিক স্তর নির্বাচন করুন। মূল্য নির্ধারক ফ্যাক্টর হওয়ার আগে অঙ্কন এবং পরিদর্শন পদ্ধতি অনুমোদন করুন।

স্ক্রু নিয়ে আলোচনা করার আগে এক্সট্রুশন কাজটি সংজ্ঞায়িত করুন
"উচ্চ-ভরা পিভিসির জন্য সমান্তরাল টুইন স্ক্রু" একটি পণ্য পরিবার, একটি সম্পূর্ণ স্পেসিফিকেশন নয়। লাইনটি চাপের পাইপ, ড্রেনেজ পাইপ, প্রোফাইল, শীট বা ফোম বোর্ড তৈরি করছে কিনা তা আমাদের জানায় না। এক্সট্রুডার যৌগ তৈরি করছে বা সরাসরি শেপিং ডাই খাওয়াচ্ছে কিনা তাও বাদ দেয়।
সেই পার্থক্যগুলি পিপা বরাবর দায়িত্ব পরিবর্তন করে। খাওয়ানো, ফিউশন, ডিস্ট্রিবিউটিভ মিক্সিং, ডিভোলাটাইলাইজেশন এবং চাপ সৃষ্টি প্রতিটি লাইনে একইভাবে ঘটে না। ড্রাইভ, গিয়ারবক্স, ডাউনস্ট্রিম ডাই এবং কুলিং ইকুইপমেন্ট সীমা আরোপ করে যা একটি স্ক্রু অঙ্কন অপসারণ করতে পারে না।
আমাদের কারখানার দৃশ্য:আমরা শুধুমাত্র ফিলার শতাংশ থেকে জ্যামিতি পরিবর্তন অনুমোদন করব না। প্রথমে আমরা জিজ্ঞাসা করি যে বর্তমান লাইনটি কী ভাল কাজ করে, কোথায় এটি অস্থির হয়ে ওঠে এবং কোন ফলাফলের উন্নতি করতে হবে। যদি বিদ্যমান পণ্যটি গ্রহণযোগ্য হয় এবং কাজটি প্রতিস্থাপন করা হয়, প্রমাণ ছাড়াই একটি আক্রমনাত্মক মিশ্রণ বৈশিষ্ট্য যোগ করার চেয়ে প্রমাণিত জ্যামিতি সংরক্ষণ করা নিরাপদ হতে পারে।
একটি উদ্দেশ্য বেছে নিয়ে তদন্ত শুরু করুন: আসল দায়িত্ব পুনরুত্পাদন করুন, পরিধানের একটি পরিমাপ সমস্যা সংশোধন করুন, বা একটি নতুন ফর্মুলেশন এবং আউটপুটের জন্য ডিজাইন করুন৷ তিনটি অস্পষ্ট অনুরোধে একত্রিত করা সরবরাহকারীর প্রস্তাবগুলিকে তুলনা করা অসম্ভব করে তোলে।



একটি কারখানা কেবলমাত্র এটি প্রাপ্ত ফর্মুলেশনের চারপাশে ডিজাইন করতে পারে
PVC এর জন্য, "30% ফিলার" যথেষ্ট সুনির্দিষ্ট নয়। প্রতি শত রেজিনের অংশে রাজ্যের উপাদানগুলি, সাধারণত phr হিসাবে লেখা হয়, এবং যদি আপনার অভ্যন্তরীণ নিয়ন্ত্রণ ব্যবস্থা ওজন শতাংশ ব্যবহার করে তবে সমাপ্ত মিশ্রণের রচনা প্রদান করে। দুটি অভিব্যক্তি একই হর ভাগ করে না।
পিভিসি রজন গ্রেড, ক্যালসিয়াম কার্বনেট বা অন্যান্য ফিলার গ্রেড, ফিলার প্রযোজক দ্বারা সরবরাহ করা কণা তথ্য, স্টেবিলাইজার সিস্টেম, লুব্রিকেন্ট, প্রক্রিয়াকরণ সহায়ক, প্রভাব পরিবর্তনকারী, রঙ্গক এবং পুনর্ব্যবহৃত সামগ্রী রেকর্ড করুন। প্রকৃত শুকনো মিশ্রণের বাল্ক ঘনত্ব এবং ফিড ফর্ম যোগ করুন। যদি উদ্ভিদ রেসিপি পরিবর্তন করে, শুধুমাত্র সহজতম গ্রেড পাঠানোর পরিবর্তে অপারেটিং পরিসীমা তালিকাভুক্ত করুন।
বাকি লাইন গুরুত্বপূর্ণ কারণ ভরাট পাউডারটি ধারাবাহিকভাবে স্ক্রুগুলিতে পৌঁছাতে হবে। একটি প্রকাশিত ব্যাটেনফেল্ড-সিনসিনাটি সিস্টেমে, চক ডোজিং পাথ ব্রিজিং, গ্র্যাভিমেট্রিক মনিটরিং এবং চকের 30 থেকে 100 অংশের জন্য অভিযোজিত একটি স্ক্রু জ্যামিতি প্রতিরোধ করতে আন্দোলনকারীদের ব্যবহার করে। এই উদাহরণটি এর twinEX 93-34 লাইনের জন্য নির্দিষ্ট, কিন্তু সংগ্রহের পাঠটি বিস্তৃত: ফিডার ডিজাইন এবং স্ক্রু ডিজাইন অবশ্যই একসাথে পর্যালোচনা করা উচিত।
Additives এছাড়াও প্রক্রিয়াকরণ কাজ পরিবর্তন. একটি অত্যন্ত পরিপূর্ণ পিভিসি ফ্লোরিং ফর্মুলেশনের উপর আরকেমার প্রকাশিত কাজটি উচ্চ ক্যালসিয়াম কার্বনেট স্তরে ফিউশন এবং ধারাবাহিকভাবে গলিত প্রক্রিয়াকরণের সাথে একটি উত্সর্গীকৃত প্রক্রিয়াকরণ সহায়তাকে সংযুক্ত করে। এটি একটি দরকারী অনুস্মারক যে একই ফিলার phr ভিন্নভাবে আচরণ করতে পারে যখন রজন এবং সংযোজন প্যাকেজ পরিবর্তন হয়।

একটি নতুন উচ্চ-ভরা পিভিসি প্রকল্পের প্রস্তুতি নিচ্ছেন?প্রয়োজনে একটি গোপনীয়তা চুক্তির অধীনে রেসিপি পাঠান, সাথে লাইন অঙ্কন এবং লক্ষ্য পণ্য। তারপরে আমরা একটি সংজ্ঞায়িত প্রক্রিয়াকরণ শুল্কের অংশ হিসাবে স্ক্রু এবং ব্যারেল নিয়ে আলোচনা করতে পারি।
প্রণয়ন এবং অঙ্কন পাঠানপিভিসি সমান্তরাল পণ্য দেখুনঘূর্ণন, হাত এবং মেশিন ইন্টারফেস লক করুন
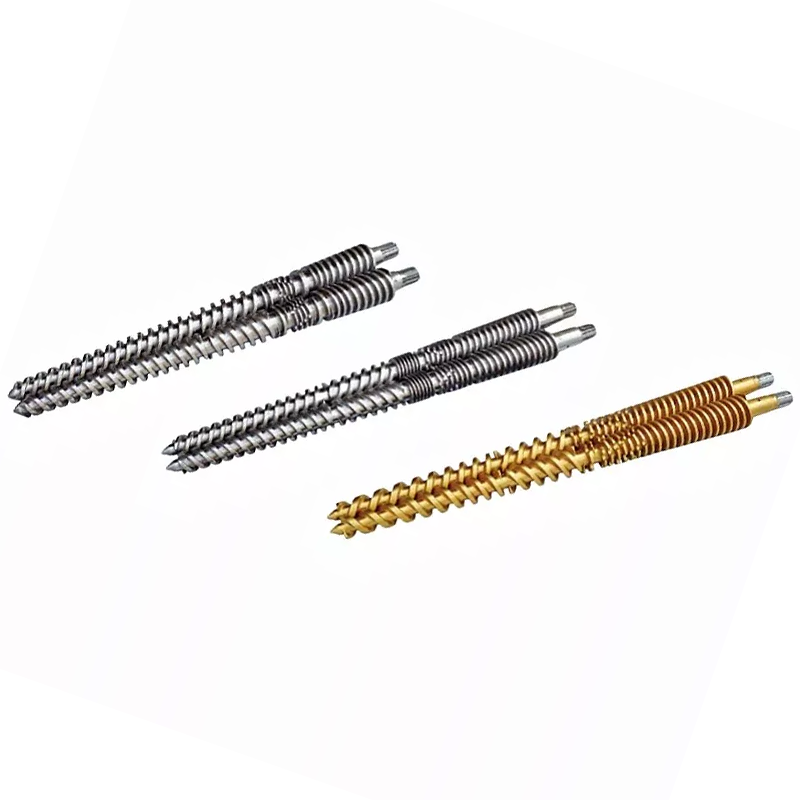
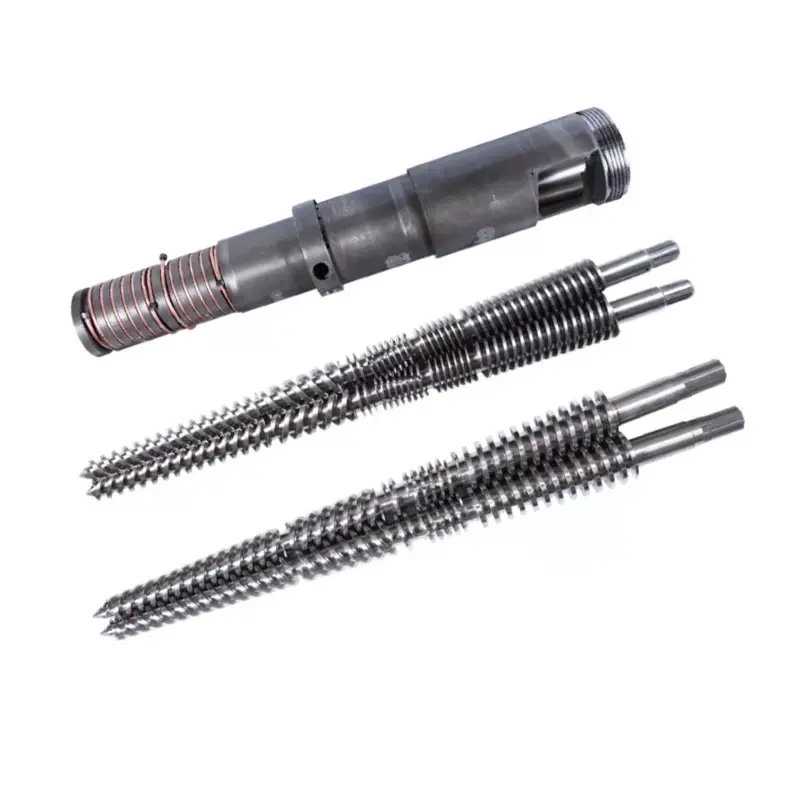
নানহাইয়া দুটোই সরবরাহ করেসহ-ঘূর্ণায়মান সমান্তরাল টুইন স্ক্রু ব্যারেলএবংপাল্টা-ঘূর্ণায়মান সমান্তরাল টুইন স্ক্রু ব্যারেল. এগুলি বিভিন্ন যান্ত্রিক কনফিগারেশন। একটি সরবরাহকারী সমাপ্ত পিভিসি পণ্যের একটি ফটো থেকে সঠিক অনুমান করা উচিত নয়।
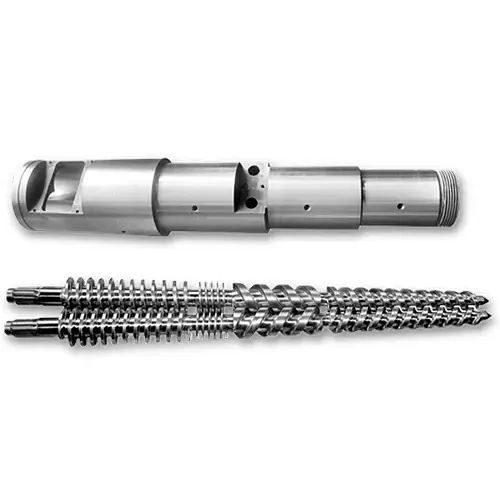
একটি প্রতিস্থাপনের জন্য, অঙ্কনে উল্লিখিত দেখার দিক দিয়ে স্ক্রু ঘূর্ণন সনাক্ত করুন। স্ক্রু হ্যান্ডেডনেস, ফেজিং মার্কস, কেন্দ্রের দূরত্ব, বাইরের এবং মূলের ব্যাস, কাজের দৈর্ঘ্য, শ্যাফ্ট সংযোগ, স্প্লাইন বা মূল বিবরণ, থ্রাস্ট ফেস এবং ব্যারেলের ফিগার-এইট বোর জ্যামিতি অন্তর্ভুক্ত করুন।
তারপর প্রতিটি ইন্টারফেস সংজ্ঞায়িত করুন: ফিড খোলা, ভেন্ট, হিটিং এবং কুলিং জোন, থার্মোকল হোল, ফ্ল্যাঞ্জ বোল্ট প্যাটার্ন, গিয়ারবক্স ফেস, ব্রেকার প্লেট বা ডাই সংযোগ, সমর্থন এবং সামগ্রিক ইনস্টলেশন খাম। একটি ছোট বাদ দিলে লাইন ফিট করা থেকে একটি অন্যথায় ভাল মেশিন করা সেট বন্ধ করতে পারে।
| এলাকা | ন্যূনতম প্রমাণ | দূর করতে সাধারণ অস্পষ্টতা |
|---|---|---|
| স্ক্রু জোড়া | অনুমোদিত অঙ্কন, বাম এবং ডান সনাক্তকরণ, ঘূর্ণন, হস্তচালিততা, ফেজিং এবং সংযোগ | ঘূর্ণন বিবৃত কোন শেষ দর্শক মুখ |
| ব্যারেল বোরস | কেন্দ্রের দূরত্ব, বোর প্রোফাইল, অক্ষীয় মাত্রা, পোর্ট এবং ফ্ল্যাঞ্জ ডেটাম | একটি নামমাত্র বোর ব্যাস সম্পূর্ণ চিত্র-আট প্রোফাইল বর্ণনা করতে ব্যবহৃত হয় |
| ক্লিয়ারেন্স | নির্দিষ্ট স্ক্রু-থেকে-ব্যারেল এবং স্ক্রু-থেকে-পরীক্ষার শর্ত সহ স্ক্রু ছাড়পত্র | সরবরাহকারী জীর্ণ অংশ থেকে মূল ছাড়পত্র পুনর্গঠন প্রত্যাশিত |
| ইন্টারফেস | গিয়ারবক্স, ফিড, ভেন্ট, হিটিং, কুলিং এবং ডাই সংযোগ অঙ্কন | মাত্রা, তথ্য বা থ্রেড স্পেসিফিকেশন ছাড়া ফটোগ্রাফ |
| সমাবেশ নিয়ন্ত্রণ | জোড়া সংখ্যা, সময় চিহ্ন, ইনস্টলেশন পদ্ধতি এবং মেশিন প্রস্তুতকারকের প্রয়োজনীয়তা | দুটি স্ক্রু স্বাধীন খুচরা যন্ত্রাংশ হিসাবে বিবেচিত |
যখন একজন ক্রেতা শুধুমাত্র জীর্ণ স্ক্রু পাঠায়, তখন আমরা যা আছে তা পরিমাপ করতে পারি, কিন্তু পরিধান ইতিমধ্যেই ভূমি, ফ্লাইট প্রোফাইল এবং ক্লিয়ারেন্স পরিবর্তন করেছে। আমরা উভয় উপাদানের অনুমোদিত অঙ্কন, মেশিন ডেটা এবং পরিমাপ পছন্দ করি। আমরা জীর্ণ জ্যামিতিকে আসল নকশা বলব না কারণ এটি ক্রেটের একমাত্র নমুনা।


একটি প্রতিশ্রুতি নয়, একটি স্ক্রীনিং টুল হিসাবে মডেল টেবিল ব্যবহার করুন
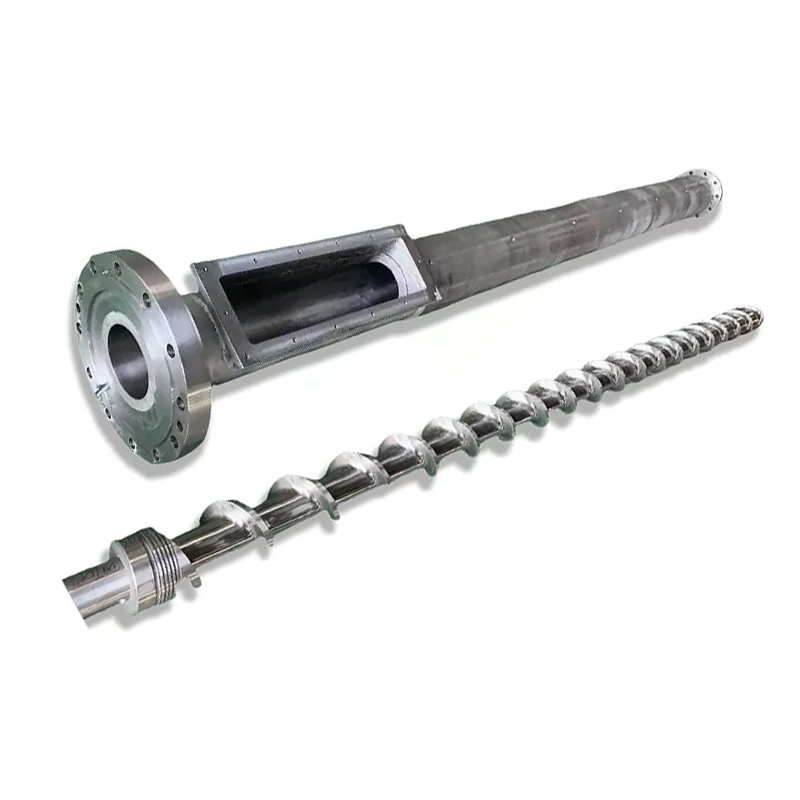
আমাদেরসমান্তরাল টুইন স্ক্রু পরিসীমা75 থেকে 130 মিমি পর্যন্ত পাঁচটি সাধারণ মডেল তালিকাভুক্ত করে। প্রকাশিত PVC আউটপুট রেঞ্জগুলি একজন ক্রেতাকে একটি প্রারম্ভিক প্ল্যাটফর্ম সনাক্ত করতে সহায়তা করে। তারা ফর্মুলেশন, ফিডার, ডাই এবং ড্রাইভ পর্যালোচনা প্রতিস্থাপন করে না।
| মডেল | স্ক্রু ব্যাস | এল/ডি | পিভিসি আউটপুট ক্ষমতা | স্ক্রু গতি | মোটর চালান |
|---|---|---|---|---|---|
| NHY75 | 75 মিমি | 26 থেকে 36 | 220 থেকে 350 কেজি/ঘণ্টা | 45 আরপিএম | 45 কিলোওয়াট |
| NHY90 | 90 মিমি | 26 থেকে 36 | 280 থেকে 460 কেজি/ঘণ্টা | 45 আরপিএম | 55 কিলোওয়াট |
| NHY110 | 110 মিমি | 26 থেকে 36 | 350 থেকে 650 কেজি/ঘণ্টা | 45 আরপিএম | 75 কিলোওয়াট |
| NHY120 | 120 মিমি | 26 থেকে 36 | 500 থেকে 800 কেজি/ঘণ্টা | 45 আরপিএম | 110 কিলোওয়াট |
| NHY130 | 130 মিমি | 26 থেকে 36 | 680 থেকে 1,000 কেজি/ঘন্টা | 45 আরপিএম | 132 কিলোওয়াট |
একটি উচ্চ-ভরা রেসিপি বাল্ক খাওয়ানো, ফিউশন আচরণ, টর্কের চাহিদা, পরিধান এবং মারার চাপ পরিবর্তন করতে পারে। এই কারণেই আমরা একটি স্থিতিশীল বর্তমান উৎপাদন রেকর্ডের জন্য জিজ্ঞাসা করি যখন একটি বিদ্যমান থাকে। এটি একা পছন্দসই আউটপুটের চেয়ে অনেক ভাল সাইজিং রেফারেন্স সরবরাহ করে।
একটি বিদ্যমান এক্সট্রুডারের জন্য, গিয়ারবক্স এবং ব্যারেল ইন্টারফেস সাধারণত ক্যাটালগের আগে আকার নির্ধারণ করে। একটি নতুন লাইনের জন্য, আউটপুট লক্ষ্য অবশ্যই একটি নামযুক্ত রেসিপি এবং পণ্য গ্রহণযোগ্যতার মানদণ্ডের সাথে সংযুক্ত থাকতে হবে। যদি উদ্ধৃতিটি স্বীকৃত ফর্মুলেশন এবং পণ্য ছাড়াই কেজি/ঘন্টা তালিকাভুক্ত করে, তাহলে সংখ্যাটি প্রয়োগ করা কঠিন।
পরিধান মানচিত্র থেকে পরিধান সুরক্ষা চয়ন করুন
দনানহাইয়া পিভিসি সমান্তরাল টুইন স্ক্রু ব্যারেল38CrMoAlA এর তালিকাভুক্ত বেস উপাদান হিসাবে ব্যবহার করে এবং নাইট্রাইডেড, ক্রোম-প্লেটেড এবং বাইমেটালিক স্পেসিফিকেশন অফার করে। এগুলো বিভিন্ন নির্মাণ। শুধুমাত্র বৃহত্তম কঠোরতা সংখ্যা দ্বারা তাদের তুলনা খারাপ ক্রয় অনুশীলন.
| সম্পত্তি | প্রকাশিত মান | এই ক্রমানুসারে রাখুন |
|---|---|---|
| বেস উপাদান | 38CrMoAlA | উপাদান, ইস্পাত গ্রেড এবং প্রয়োজনীয় উপাদান নথি |
| তাপ চিকিত্সা কঠোরতা | HB260 থেকে 320 | পরীক্ষার অবস্থান, পদ্ধতি এবং গ্রহণযোগ্যতার রেকর্ড |
| নাইট্রাইডিং কঠোরতা | HV950 থেকে 1000 | চিকিত্সা করা পৃষ্ঠ, পরিমাপ পদ্ধতি এবং গ্রহণযোগ্যতা পয়েন্ট |
| নাইট্রাইডিং গভীরতা | 0.50 থেকে 0.70 মিমি | কেস-গভীর সংজ্ঞা এবং যাচাই পদ্ধতি |
| নাইট্রাইডিং ভঙ্গুরতা | গ্রেড 1 বা তার নিচে | প্রযোজ্য পরীক্ষার পদ্ধতি এবং রেকর্ড |
| রুক্ষতা | Ra0.4 | পৃষ্ঠ, দিক, কাটঅফ এবং যন্ত্র |
| স্ক্রু সোজাতা | 0.015 মিমি | তথ্য, পরিমাপ দৈর্ঘ্য, সমর্থন শর্ত এবং পদ্ধতি |
| ক্রোম প্লেটিং কঠোরতা | HV 950 বা তার বেশি | ধাতুপট্টাবৃত এলাকা এবং পরিদর্শন অবস্থান |
| ক্রোম বেধ | 0.05 থেকে 0.10 মিমি | অঙ্কন জোন এবং সমাপ্ত বেধ প্রয়োজন |
| বাইমেটাল কঠোরতা | HRC60 থেকে 65 | খাদ এলাকা, স্তর পরিচয় এবং পরীক্ষার অবস্থান |
| বাইমেটাল গভীরতা | 2.0 থেকে 3.0 মিমি | সুরক্ষিত অঞ্চল এবং গভীরতা যাচাইকরণ |
এইচভি এবং এইচআরসি ভিন্ন কঠোরতা স্কেল, যখন তালিকাভুক্ত স্তর গভীরতাও ব্যাপকভাবে ভিন্ন। একটি পাতলা শক্ত পৃষ্ঠ এবং একটি গভীর খাদ স্তর একটি কোষ পড়ার দ্বারা র্যাঙ্ক করা যাবে না। উদ্ধৃতিটি উপাদান চিহ্নিত করা উচিত, সঠিক সুরক্ষিত অঞ্চল, চিকিত্সার পরে সমাপ্ত মাত্রা এবং গ্রহণযোগ্যতার জন্য ব্যবহৃত নথি।
ফিলারের নামও অপর্যাপ্ত। লোডিং, কণার বৈশিষ্ট্য, সমষ্টি, পুনর্ব্যবহৃত দূষণ এবং স্থানীয় চাপ সবই পরিধানের ধরণকে প্রভাবিত করে। এর যৌগিক সরঞ্জামগুলির জন্য Coperion এর পরিধান নির্দেশিকা গলনা, ঘষিয়া তুলিয়া ফেলিতে সক্ষম মিশ্রণ এবং চাপ তৈরি করাকে প্রচণ্ড চাপযুক্ত অঞ্চল হিসাবে তুলে ধরে। একটি প্রতিস্থাপন আদেশের জন্য দরকারী নীতি হল সেই অঞ্চলগুলিকে রক্ষা করা যা প্রক্রিয়া এবং পরিমাপ চিহ্নিত করে।


নাইট্রাইডিং বা বাইমেটালিক সুরক্ষা RFQ এর অন্তর্গত কিনা তা নিশ্চিত?স্ক্রু এবং ব্যারেল উভয়ের ফটোগ্রাফ এবং একটি পরিমাপ মানচিত্র পাঠান। ফিলার গ্রেড, পিএইচআর এবং উত্পাদন ইতিহাস অন্তর্ভুক্ত করুন যাতে পৃষ্ঠ প্রস্তাবের একটি সংজ্ঞায়িত কারণ থাকে।
উপাদান এবং চিকিত্সা সম্পর্কে জিজ্ঞাসা করুননানহাইয়া উৎপাদন সরঞ্জাম দেখুননামযুক্ত অবস্থানে উভয় স্ক্রু এবং উভয় বোর পরিমাপ করুন
একটি পরিধান রিপোর্ট দেখাতে হবে যেখানে প্রতিটি মান নেওয়া হয়েছে। অংশগুলি পরিষ্কার করুন, তাদের একটি স্থিতিশীল পরিদর্শন তাপমাত্রায় পৌঁছানোর অনুমতি দিন, ফিডের শেষ এবং সংখ্যা অক্ষীয় স্টেশনগুলি চিহ্নিত করুন। একটি সম্মত পদ্ধতি ব্যবহার করে উভয় স্ক্রু, উভয় ব্যারেল লোব এবং সমালোচনামূলক স্ক্রু-টু-স্ক্রু সম্পর্ক পরিমাপ করুন।
Coperion এর ZSK এবং STS ব্যারেলগুলির জন্য প্রকাশিত ডায়াগনস্টিক পদ্ধতিতে পরিষ্কার, শীতল ব্যারেলগুলির জন্য এবং নির্দিষ্ট মাপের ভিডিও পরিদর্শনের সাথে বোর পরিমাপকে একত্রিত করা হয়েছে। আপনার সরঞ্জাম এবং পদ্ধতি ভিন্ন হতে পারে, কিন্তু শৃঙ্খলা সঠিক: মাত্রা এবং পৃষ্ঠের অবস্থা একসাথে রেকর্ড করা উচিত।
| রেকর্ড | কেন তা প্রতিবেদনে রয়েছে | সিদ্ধান্ত এটি সমর্থন করে |
|---|---|---|
| অক্ষীয় স্টেশন মানচিত্র | একটি সর্বনিম্ন বা সর্বোচ্চ মানকে এর অবস্থান হারাতে বাধা দেয় | স্থানীয় মেরামত, জোন সুরক্ষা বা সম্পূর্ণ প্রতিস্থাপন |
| উভয় স্ক্রু প্রোফাইল | অসমমিত পরিধান দেখায় এবং বাম/ডান পরিচয় সংরক্ষণ করে | একটি অংশ প্রতিস্থাপন করুন, জোড়া বা তদন্ত প্রান্তিককরণ |
| উভয় ব্যারেল লব | একটি নতুন স্ক্রু এখনও অত্যধিক বোর ক্লিয়ারেন্স সহ চলবে কিনা তা প্রকাশ করে | স্ক্রু শুধুমাত্র বনাম মিলে যাওয়া স্ক্রু এবং ব্যারেল সেট |
| সারফেস ইমেজ | ডকুমেন্ট স্কোরিং, পিটিং, লেপের ক্ষতি এবং উপাদান জমা | একটি পৃষ্ঠ বা পরিষ্কার সমস্যা থেকে পৃথক মাত্রিক পরিধান |
| অপারেটিং প্রবণতা | আউটপুট, লোড, চাপ এবং পণ্যের গুণমানের সাথে শারীরিক অবস্থাকে সংযুক্ত করে | নিশ্চিত করুন যে পরিধান রিপোর্ট করা উৎপাদন সমস্যা সৃষ্টি করছে |
আউটপুট ক্ষতি, অস্থির চাপ, অতিরিক্ত উত্তাপ এবং খারাপ পণ্যের উপস্থিতি একটি পরিদর্শনকে ন্যায্যতা দিতে পারে, তবে তারা প্রমাণ করে না যে একটি স্ক্রু পরিধান করা হয়েছে। একটি স্থিতিশীল রেফারেন্স রেসিপি সঙ্গে বর্তমান লাইন তুলনা. একটি উপাদানকে দোষারোপ করার আগে খাওয়ানো, হিটার, সেন্সর, ভেন্টিং, ডাই রেস্ট্রিকশন এবং ড্রাইভের অবস্থা পরীক্ষা করুন।
যদি ব্যারেল পরিধান করা হয়, শুধুমাত্র নতুন স্ক্রু ইনস্টল করার ফলে প্রথম দিন থেকেই কাজের ছাড়পত্রটি উদ্দেশ্যের বাইরে চলে যেতে পারে। আমরা একজন ক্রেতাকে বলার চেয়ে শুধুমাত্র স্ক্রু-অর্ডার হারাবো যে নতুন যন্ত্রাংশ আমরা পরিমাপ করিনি এমন একটি ছাড়পত্র পুনরুদ্ধার করতে পারে।
স্কোপ দ্বারা উদ্ধৃতি তুলনা করুন, খাদ লেবেল দ্বারা নয়
প্রতিটি সরবরাহকারীকে একই তদন্ত শীটে রাখুন। যদি একটি উদ্ধৃতিতে একটি ব্যারেল, স্ক্রু জোড়া, চিকিত্সা, পরিদর্শন প্রতিবেদন এবং শিপিং সুরক্ষা অন্তর্ভুক্ত থাকে যখন অন্যটি শুধুমাত্র "বাইমেটাল টুইন স্ক্রু" তালিকাভুক্ত করে, তবে দামগুলি তুলনাযোগ্য নয়।
| উদ্ধৃতি লাইন | গ্রহণযোগ্য সংজ্ঞা | উদ্ধৃতি ফেরত কারণ |
|---|---|---|
| উপাদান সুযোগ | বাম স্ক্রু, ডান স্ক্রু, ব্যারেল, আনুষাঙ্গিক এবং বাদ দেওয়া আইটেম নাম | সরবরাহের বিল ছাড়াই "এক সেট" |
| জ্যামিতি | অঙ্কন সংশোধন এবং সমালোচনামূলক মাত্রা তালিকাভুক্ত | ব্যাস এবং L/D শুধুমাত্র |
| উপাদান | বেস ইস্পাত এবং চিকিত্সা বা খাদ জোন চিহ্নিত | গ্রেড বা অবস্থান ছাড়াই "প্রিমিয়াম খাদ" |
| পরিদর্শন | মাত্রা, পদ্ধতি, রেকর্ড এবং গ্রহণযোগ্যতা পয়েন্ট একমত | পরিমাপযোগ্য মানদণ্ড ছাড়াই "উচ্চ নির্ভুলতা" |
| কর্মক্ষমতা ট্রায়াল | রেসিপি, ফিড, ডাই, আউটপুট উইন্ডো, মেশিনের সীমা এবং পণ্য চেক সংজ্ঞায়িত | কোন পরীক্ষা শর্ত ছাড়া আউটপুট প্রতিশ্রুতি |
| বাণিজ্যিক সুযোগ | মূল্যের ভিত্তিতে, প্যাকেজিং, বিতরণের ভিত্তিতে, ডকুমেন্টেশন এবং পরিষেবার সীমানা তালিকাভুক্ত | অমীমাংসিত প্রযুক্তিগত বর্জন সহ কম ইউনিট মূল্য |
সরবরাহকারীকে আপনার অঙ্কন থেকে প্রতিটি বিচ্যুতি চিহ্নিত করতে বলুন নীরবে একটি প্রয়োজনীয়তা প্রতিস্থাপন করার পরিবর্তে। একটি প্রস্তাবিত উন্নতি মূল্যবান হতে পারে, তবে এটি একটি কারণ সহ একটি সংশোধন হিসাবে উপস্থিত হওয়া উচিত। এটি ক্রয়, রক্ষণাবেক্ষণ এবং প্রস্তুতকারককে রক্ষা করে যখন অংশটি কয়েক মাস পরে মেশিনে পৌঁছায়।


উত্পাদনের আগে পরিদর্শন এবং কমিশনিংয়ের বিষয়ে সম্মত হন
অনুমোদিত অঙ্কন ক্রয়ের কেন্দ্র। উপাদানের প্রয়োজনীয়তা, পৃষ্ঠ-চিকিত্সা অঞ্চল, মাত্রিক প্রতিবেদন, কঠোরতা বা স্তর যাচাই পদ্ধতি, জোড়া সনাক্তকরণ এবং প্যাকেজিং প্রয়োজনীয়তা সংযুক্ত করুন। চালানের সাথে কোন নথিগুলি ভ্রমণ করে তা নির্ধারণ করুন।
ইনস্টলেশনের জন্য, এক্সট্রুডার প্রস্তুতকারকের সারিবদ্ধকরণ, ছাড়পত্র, গরম করা এবং শুরু করার পদ্ধতিগুলি অনুসরণ করুন। একটি স্ক্রু জোড়া জোর করবেন না যেটি মেশিন পদ্ধতির প্রয়োজন অনুসারে ঘোরাতে পারে না। ড্রাইভ টর্ক প্রয়োগ করার আগে ফিট, সময় এবং সমাবেশ তদন্ত করুন।
একটি উত্পাদন গ্রহণযোগ্যতা ট্রায়াল একটি নামকরণ এবং ফিড শর্ত প্রয়োজন. প্রকৃত থ্রুপুট, স্ক্রু গতি, মোটর লোড বা ঘূর্ণন সঁচারক বল ইঙ্গিত, মাথার চাপ, তাপমাত্রা আচরণ, ভেন্ট অবস্থা এবং সমাপ্ত পণ্য চেক রেকর্ড করুন। পণ্যটি পাইপ বা প্রোফাইল হলে, আউটপুট বিক্রয়যোগ্য কিনা তা নির্ধারণ করে মাত্রিক এবং উপস্থিতির মানদণ্ড অন্তর্ভুক্ত করুন।

আমাদের একটি উচ্চ-ভরা PVC RFQ পাঠান যা থেকে আমরা প্রকৌশলী করতে পারি
মেশিনের মডেল, অঙ্কন, ঘূর্ণন এবং পর্যায়ক্রমিক বিবরণ, phr-এ সম্পূর্ণ রেসিপি, ফিলার গ্রেড, পুনর্ব্যবহৃত সামগ্রী, বর্তমান অপারেটিং রেকর্ড, পণ্য লক্ষ্য এবং পরিধান পরিমাপ অন্তর্ভুক্ত করুন। আপনি একটি বিশ্বস্ত প্রতিস্থাপন বা একটি নথিভুক্ত জ্যামিতি পর্যালোচনা প্রয়োজন কিনা আমাদের বলুন.
RFQ প্যাকেজ ইমেল করুনহোয়াটসঅ্যাপে আলোচনা করুনতদন্ত পাতা খুলুন
Zhoushan Nanhaiya প্লাস্টিক যন্ত্রপাতি কোং, লি.
পণ্য:সমান্তরাল টুইন স্ক্রু | পিভিসি সমান্তরাল টুইন স্ক্রু ব্যারেল | পিভিসি পাইপ সমান্তরাল স্ক্রু ব্যারেল
ইমেইল:info@nhyscrew.com
ফোন:+86-13505809643| মোবাইল:+86-13587082002
ব্লক সি, নং 2 পশ্চিম বিভাগ, জিংঝু এভিনিউ, ডিংহাই জেলা, ঝুশান সিটি, ঝেজিয়াং প্রদেশ, চীন।
পরিষেবা তথ্য | উত্পাদন সরঞ্জাম | কোম্পানির প্রোফাইল
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি উচ্চ-ভরা PVC সমান্তরাল টুইন স্ক্রু ব্যারেল উদ্ধৃত করতে কি তথ্য প্রয়োজন?
মেশিন প্রস্তুতকারক এবং মডেল, বিদ্যমান অঙ্কন, স্ক্রু ঘূর্ণন, কেন্দ্রের দূরত্ব, সংযোগের বিবরণ, সম্পূর্ণ পিভিসি ফর্মুলেশন, পিএইচআর-এ ফিলার লোডিং, পুনর্ব্যবহৃত সামগ্রী, পণ্য এবং ডাই তথ্য, আউটপুট লক্ষ্য, অপারেটিং রেকর্ড এবং পুরানো অংশের পরিমাপ পাঠান। আপনি যে ব্যর্থতা বা উন্নতি করার চেষ্টা করছেন তা বর্ণনা করুন।
কোন ফিলার স্তর উচ্চ-ভরা পিভিসি হিসাবে গণনা করে?
কোন সার্বজনীন ক্রয় থ্রেশহোল্ড নেই. প্রতি একশ রজন অংশে প্রতিটি উপাদান রাজ্য এবং সমাপ্ত মিশ্রণ রচনা প্রদান. উচ্চ ক্যালসিয়াম কার্বনেটের মতো অস্পষ্ট বর্ণনা দিয়ে phr প্রতিস্থাপন করবেন না, কারণ সেই লেবেল বহনকারী দুটি রেসিপি বিভিন্ন খাওয়ানো, ফিউশন এবং পরিধানের দায়িত্ব তৈরি করতে পারে।
একটি বাইমেটালিক স্ক্রু কি ভরা পিভিসির জন্য একটি নাইট্রাইডেড স্ক্রু থেকে সবসময় ভাল?
না। চিকিত্সা নির্বাচন ফিলার বৈশিষ্ট্য, লোডিং, দূষক, পরিধানের অবস্থান, জ্যামিতি এবং প্রয়োজনীয় রক্ষণাবেক্ষণ পরিকল্পনার উপর নির্ভর করে। নাইট্রাইডিং, ক্রোম প্লেটিং এবং বাইমেটালিক স্তরগুলি কঠোরতা স্কেল এবং স্তরের গভীরতায় পৃথক, তাই একটি কঠোরতা সংখ্যার পরিবর্তে সম্পূর্ণ স্পেসিফিকেশন তুলনা করুন।
আমি কি একা নানহাইয়ার মডেল টেবিল থেকে স্ক্রু সাইজ বেছে নিতে পারি?
একটি প্রাথমিক পরিসীমা হিসাবে মডেল টেবিল ব্যবহার করুন. চূড়ান্ত আকার নির্ধারণে অবশ্যই প্রকৃত গঠন, খাওয়ানোর পদ্ধতি, পণ্য, ডাই রেজিস্ট্যান্স, ড্রাইভের সীমা এবং গ্রহণযোগ্যতার আউটপুট বিবেচনা করতে হবে। একটি নামমাত্র ব্যাস বা ক্যাটালগ ক্ষমতা সম্পূর্ণ প্রক্রিয়া শুল্ক সংজ্ঞায়িত করে না।
আমি কি শুধুমাত্র উৎপাদন রেফারেন্স হিসাবে জীর্ণ স্ক্রু পাঠাতে পারি?
আমরা এটা সুপারিশ না. একটি জীর্ণ নমুনা মূল জ্যামিতি এবং পরিষেবাতে জমা হওয়া ক্ষতি উভয়ই রেকর্ড করে। উপলব্ধ হলে অনুমোদিত অঙ্কন প্রদান করুন, তারপর পরিষ্কার পরিমাপ, ফটোগ্রাফ এবং অপারেটিং ইতিহাস দিয়ে এটিকে সমর্থন করুন যাতে প্রতিস্থাপনটি ডিজাইন হিসাবে পরিধানের পুনরুত্পাদন না করে।
আমি কি শুধুমাত্র স্ক্রু প্রতিস্থাপন করতে পারি এবং পুরানো ব্যারেল রাখতে পারি?
শুধুমাত্র সংজ্ঞায়িত অক্ষীয় অবস্থানে উভয় স্ক্রু এবং উভয় ব্যারেল বোর পরিমাপ করার পরে। একটি জীর্ণ ব্যারেলের ভিতরে চলমান নতুন স্ক্রুগুলি অতিরিক্ত ক্লিয়ারেন্স এবং অস্থির আউটপুট সংরক্ষণ করতে পারে। সিদ্ধান্ত একটি মিল পরিধান রিপোর্ট এবং মেশিন প্রস্তুতকারকের সমাবেশ প্রয়োজনীয়তা অনুসরণ করা উচিত.
নানহাইয়া কি সহ-ঘূর্ণায়মান এবং পাল্টা-ঘূর্ণায়মান সমান্তরাল টুইন স্ক্রু ব্যারেল সরবরাহ করে?
হ্যাঁ। নানহাইয়া সহ-ঘূর্ণায়মান এবং পাল্টা-ঘূর্ণায়মান সমান্তরাল টুইন স্ক্রু ব্যারেল পণ্য তালিকাভুক্ত করে। একটি প্রতিস্থাপন অনুসন্ধানের জন্য সরবরাহকারীকে উপাদানের নাম থেকে অনুমান করতে বলার পরিবর্তে ইনস্টল করা কনফিগারেশন, ঘূর্ণন দৃষ্টিভঙ্গি, হ্যান্ডেডনেস, ফেজিং এবং ড্রাইভ সংযোগ সনাক্ত করতে হবে।
ইনস্টলেশনের পরে কিভাবে আউটপুট গ্রহণ করা উচিত?
প্রস্তুত করার আগে রেসিপি, খাওয়ানোর পদ্ধতি, ডাই, আউটপুট উইন্ডো, পণ্যের গুণমান পরীক্ষা এবং মেশিনের সীমার সাথে সম্মত হন। কমিশনিংয়ের সময়, সেই সম্মত শর্তের অধীনে প্রকৃত থ্রুপুট, লোড, চাপ, তাপমাত্রা আচরণ এবং সমাপ্ত পণ্যের গুণমান রেকর্ড করুন। ক্যাটালগ ডেটা একটি সংজ্ঞায়িত স্বীকৃতি ট্রায়াল প্রতিস্থাপন করা উচিত নয়।
অপারেটিং নীতির জন্য, আমাদের সাথে চালিয়ে যানসমান্তরাল টুইন স্ক্রু এক্সট্রুডার গাইড. এক্সট্রুডার প্রকারের বিস্তৃত তুলনার জন্য, দেখুনটুইন স্ক্রু এক্সট্রুডার নির্বাচন গাইড.