একটি ধীর পুনরুদ্ধার টাইমার একটি খাওয়ানো সমস্যা, একটি পরিবর্তিত প্রক্রিয়া বা জীর্ণ হার্ডওয়্যার নির্দেশ করতে পারে। দরকারী রোগ নির্ণয় আপনাকে বলে যে কোনটি, এবং এটি আসলে আপনার সাইকেল সময় ব্যয় করছে কিনা।
যদি ইনজেকশন ছাঁচনির্মাণ স্ক্রু পুনরুদ্ধার খুব বেশি সময় নেয়, প্রথমে নিশ্চিত করুন যে এটি চক্রকে বিলম্বিত করে। তারপর একটি স্থিতিশীল রেফারেন্স রানের বিপরীতে ফিডের ধারাবাহিকতা, প্রকৃত স্ক্রু গতি, পিছনের চাপ এবং তাপমাত্রা পরীক্ষা করুন। জ্যামিতি পরিদর্শন করুন এবং পরিধান করুন যখন সেই চেকগুলি ক্ষতি ব্যাখ্যা করে না। সীমাবদ্ধ ফাংশন সনাক্ত করার পরেই উপাদানগুলি প্রতিস্থাপন করুন।

প্রথমে, পুনরুদ্ধার চক্রের জটিল পথে কিনা তা নির্ধারণ করুন
স্ক্রু পুনরুদ্ধার হল প্লাস্টিকাইজিং এবং মিটারিং পর্যায়: স্ক্রু ঘোরে, পরবর্তী শট প্রস্তুত করে এবং এটির সামনে গলে যাওয়ার সাথে সাথে প্রত্যাহার করে। এটি ইনজেকশন থেকে আলাদা, যখন স্ক্রুটি সেই শটটি দেওয়ার জন্য এগিয়ে যায়। আপনার কন্ট্রোলারের টাইমারের সংজ্ঞা পরীক্ষা করুন, বিশেষ করে এটি একটি বিলম্ব বা ডিকম্প্রেশন অন্তর্ভুক্ত কিনা।
পুনরুদ্ধার প্রায়ই শীতল ক্রম অংশ ওভারল্যাপ. মোট চক্র সময়ের উপর এর প্রভাব তাই কখন পুনরুদ্ধার শুরু হয় এবং কোন মেশিনের কাজ শেষ হওয়ার জন্য অপেক্ষা করতে হবে তার উপর নির্ভর করে। পুনরুদ্ধার থেকে সরানো প্রতিটি সেকেন্ড চক্র থেকে একটি সেকেন্ড সরিয়ে দেয় অনুমান না করে ক্রম ট্রেস পড়ুন।
| পুনরুদ্ধারের সময়কাল | জানালার ওপারে অপেক্ষা করুন | পরিবর্তন মানে কি |
|---|---|---|
| 12 সেকেন্ড | 2 সেকেন্ড | পুনরুদ্ধার পরবর্তী পদক্ষেপ বিলম্বিত হয়. |
| 9 সেকেন্ড | 0 সেকেন্ড | 3-সেকেন্ডের পুনরুদ্ধারের উন্নতি 2 সেকেন্ডের অপেক্ষাকে সরিয়ে দেয়। |
| 7 সেকেন্ড | 0 সেকেন্ড | পুনরুদ্ধারের আরও 2 সেকেন্ড বন্ধ এই উদাহরণে আর কোন চক্র হ্রাস আনে না। |
আমাদের প্রথম প্রশ্ন হল মেশিনটি গলে যাওয়ার জন্য অপেক্ষা করছে নাকি আপনি কমাতে চান এমন একটি সংখ্যার রিপোর্ট করছেন। যদি পুনরুদ্ধার ইতিমধ্যে উপলব্ধ উইন্ডোর ভিতরে আরামদায়কভাবে ফিট করে, আমরা একটি উচ্চ-আউটপুট স্ক্রু সুপারিশ করার আগে ধারাবাহিকতা এবং দ্রবীভূত মানের উপর ফোকাস করব।
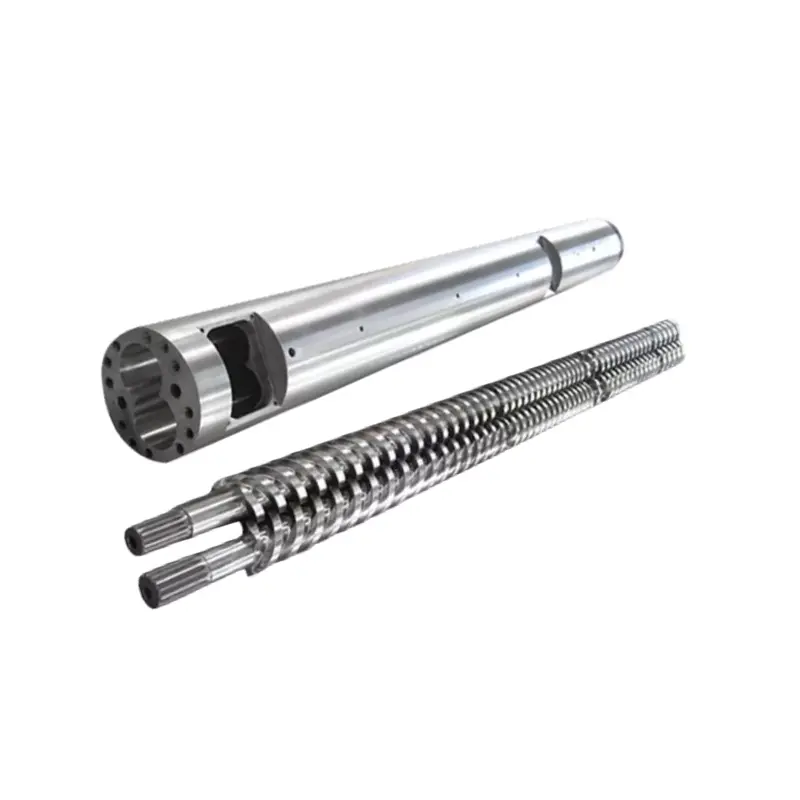
সমাবেশের বিস্তৃত ব্যাখ্যার জন্য, আমাদের দেখুনইনজেকশন ছাঁচনির্মাণ স্ক্রু ব্যারেল গাইড. এখানে, উদ্দেশ্যটি সংকীর্ণ: কেন পুনরুদ্ধার পরিবর্তিত হয়েছে এবং প্রমাণগুলি কোন পদক্ষেপকে সমর্থন করে তা নির্ধারণ করুন।
একটি আকস্মিক পরিবর্তন এবং ধীরে ধীরে পতনের জন্য বিভিন্ন সূচনা পয়েন্ট প্রয়োজন
মেশিন সামঞ্জস্য করার আগে একটি রেফারেন্স সংরক্ষণ করুন। একই রজন গ্রেড, রিগ্রিন্ড অনুপাত, শট সেটিং, ছাঁচ এবং তাপমাত্রার অবস্থার তুলনা করুন। গড় হিসাবে পাশাপাশি পৃথক চক্র রেকর্ড; একটি মাঝে মাঝে খুব ধীর পুনরুদ্ধার উত্পাদন ব্যাহত করতে পারে এমনকি যখন গড় গ্রহণযোগ্য বলে মনে হয়।
| পর্যবেক্ষিত প্যাটার্ন | প্রথমে চেক করুন | রেকর্ডিং মূল্য প্রমাণ |
|---|---|---|
| উপাদান বা রেসিপি পরিবর্তনের পরে হঠাৎ বৃদ্ধি | ফিড ফর্ম, রিগ্রিন্ড, শুকানোর অবস্থা এবং স্থানান্তরিত সেটিংস | উপাদানের লট, মিশ্রণের অনুপাত, কণার অবস্থা এবং প্রক্রিয়া রেকর্ডের আগে/পরে |
| তাদের মধ্যে স্বাভাবিক চক্র সহ বিরতিহীন ধীর চক্র | ফিড বাধা, সেতু এবং বাস্তব-গতির তারতম্য | একই চক্রের জন্য পুনরুদ্ধার ট্রেস, লোডার কার্যকলাপ এবং প্রকৃত RPM |
| একটি স্থিতিশীল দায়িত্বের অধীনে পুনরুদ্ধার ধীরে ধীরে খারাপ হয় | অপারেটিং শর্তগুলি যাচাই করুন, তারপর পরিধান পরিদর্শন করুন | ঐতিহাসিক পুনরুদ্ধার ডেটা এবং মাপা স্ক্রু/ব্যারেল মাত্রা |
| কমান্ডের নীচে উচ্চ লোড এবং প্রকৃত RPM | মেশিন ড্রাইভ, টর্ক সীমা এবং তাপীয় অবস্থা | প্রকৃত বনাম কমান্ড করা RPM, লোড প্রবণতা এবং মেশিন অ্যালার্ম |
| একটি উপাদান প্রতিস্থাপনের পরপরই সমস্যা শুরু হয় | ইনস্টল করা অংশ পরিচয়, মাত্রা, জ্যামিতি এবং সমাবেশ | অনুমোদিত অঙ্কন সংশোধন, লাগানো উপাদান এবং কমিশনিং সেটিংস |
এই প্যাটার্নগুলি তদন্তের আদেশ নির্ধারণ করে; কোনটি নিজেই প্রমাণ নয়। গোলমাল, স্কোরিং বা অস্বাভাবিক লোড সহ একটি আকস্মিক ত্রুটির জন্য প্রম্পট মেশিন-পরিষেবা মনোযোগ প্রয়োজন, এমনকি যদি সময়টি প্রাথমিকভাবে একটি প্রক্রিয়া সমস্যার অনুরূপ হয়।
নিশ্চিত করুন যে ছুরিগুলি ক্রমাগত স্ক্রুতে পৌঁছায়
একটি পূর্ণ ফড়িং স্ক্রু খাওয়ানো হচ্ছে যে প্রতিষ্ঠিত না. লোডার, শাটঅফ স্লাইড, উপাদান পথ এবং ফিড-গলা শীতল পরীক্ষা করুন। সংকোচন বিভাগ পরিবর্তন করার আগে বা একটি নতুন স্ক্রু অর্ডার করার আগে ধীর চক্রের সাথে মিলে যায় এমন একটি বাধা সন্ধান করুন।
আশাহি কাসেই এরফিড-গলা ব্রিজিংয়ের উপর অ্যাসক্লিয়ান নির্দেশিকাব্যাখ্যা করে কিভাবে পিছন ব্যারেল জোনের কাছাকাছি তাপ অকালে পেলেট নরম করতে পারে। ছুরিগুলো আটকে যেতে পারে এবং উত্তরণে বাধা দিতে পারে, স্ক্রুতে উপাদানের অভাব থাকে যদিও রজন উপরে থাকে।
ফিডে কী পরিবর্তন হয়েছে তা পরীক্ষা করুন। একটি ভিন্ন রেগ্রিন্ড অনুপাত, আরও জরিমানা বা অনিয়মিত কণা মনোযোগের দাবি রাখে। Celanese বিশেষভাবে এর মধ্যে খাওয়ানো এবং পুনরুদ্ধারের সমস্যাগুলির সাথে রিগ্রিন্ড কণার গুণমানকে লিঙ্ক করেVectra® LCP প্রসেসিং গাইড. এর সুপারিশগুলি উপাদান-নির্দিষ্ট, তবে তারা শুধুমাত্র রজন নামের পরিবর্তে কণার অবস্থা রেকর্ড করার একটি নির্দিষ্ট কারণ প্রদান করে।
যদি রিগ্রিন্ড পরিবর্তনের পরে পুনরুদ্ধারের অবনতি হয়, আমরা হার্ডওয়্যার পরিবর্তন করার আগে এটিকে একটি অনুমোদিত রেফারেন্স ফিডের সাথে তুলনা করব। যদি পুরানো পুনরুদ্ধারের আচরণ ফিরে আসে, ফিড তদন্ত অগ্রাধিকার অর্জন করেছে। এই ফলাফলটি "দ্রুত স্ক্রু" এর জন্য অনুরোধের চেয়ে কারখানাটিকে অনেক ভাল দিকনির্দেশ দেয়।
শুকানোর জন্য এখনও রজন সরবরাহকারীর প্রয়োজনীয়তা পূরণ করতে হবে। অনুমান করবেন না যে আর্দ্রতা প্রতিটি সময়ের সমস্যার জন্য ব্যাখ্যা, বা গ্রহণযোগ্য পুনরুদ্ধার প্রমাণ করে যে রজন যথেষ্ট শুষ্ক। প্রক্রিয়াযোগ্যতা এবং চূড়ান্ত অংশ গুণমান পৃথক চেক প্রয়োজন.
প্রকৃত গতি, পিছনের চাপ এবং গলিত তাপমাত্রা একসাথে পরীক্ষা করুন
প্রকৃত RPM পড়ুন, শুধু সেটপয়েন্ট নয়
যদি কমান্ড অপরিবর্তিত থাকে তবে স্ক্রুটি আরও ধীরে ধীরে ঘুরছে, মেশিনের অপারেটিং সীমা এবং ড্রাইভ আচরণ পরিদর্শন করুন। একটি জ্যামিতি সুপারিশ অনুরোধ করা এবং বিতরণ করা গতির মধ্যে একটি অব্যক্ত ব্যবধান সমাধান করতে পারে না। রিকভারি স্ট্রোকের মাধ্যমে প্রকৃত গতি রেকর্ড করুন, বিশেষ করে যেখানে স্লো-ডাউন শুরু হয়।
RPM-এরও অনেক কিছু বোঝাতে স্ক্রু ব্যাস প্রয়োজন। আমাদেরইনজেকশন ছাঁচনির্মাণ স্ক্রু পরিসীমা30 থেকে 170 মিমি পর্যন্ত ব্যাস অন্তর্ভুক্ত। বিভিন্ন ব্যাসের মধ্যে একটি ঘূর্ণন-গতির সেটিং স্থানান্তর করা স্ক্রু পৃষ্ঠে পেরিফেরাল গতি পরিবর্তন করে।
পেরিফেরাল গতি, m/s = π × ব্যাস, mm × RPM ÷ 60,000
100 RPM এ, একটি 40 মিমি স্ক্রু এর পেরিফেরাল গতি প্রায় 0.209 m/s হয়; একটি 60 মিমি স্ক্রু প্রায় 0.314 মি/সেকেন্ডে পৌঁছায়। এগুলি গণনা করা উদাহরণ, প্রস্তাবিত সেটিংস নয় বা গলানো শিয়ার হারের সরাসরি গণনা।
গতি বিচার করতে প্রকৃত রজন গ্রেডের প্রক্রিয়াকরণ নির্দেশিকা এবং মেশিনের সীমা ব্যবহার করুন। RPM বাড়ানো শুধুমাত্র তখনই উপযোগী যদি মেশিন এটি সরবরাহ করতে পারে এবং ফলে গলে যাওয়া গ্রহণযোগ্য থাকে।
ব্যাক প্রেসার কোথায় সেট করা হয় তা খুঁজে বের করুন
পিছনের চাপ পুনরুদ্ধারের সময় স্ক্রুটির পশ্চাদপসরণকে প্রতিরোধ করে এবং কীভাবে উপাদানটিকে প্লাস্টিকাইজ করা হয় তা প্রভাবিত করে। যদি এটি একটি মিশ্রণ বা মিটারিং উদ্বেগ সংশোধন করার জন্য বাড়ানো হয়, টাইমার উন্নত করার জন্য এটি হ্রাস করা সেই গুণমানের সমস্যাটি ফিরিয়ে আনতে পারে। মেশিন তুলনা করার আগে প্রদর্শিত চাপ জলবাহী বা নির্দিষ্ট প্লাস্টিকের চাপ কিনা তা নিশ্চিত করুন।
একটি সর্বজনীন ব্যাক-প্রেসার সুপারিশ বিশেষভাবে অসহায়। ভেক্ট্রা এলসিপির জন্য,Celanese ন্যূনতম পিছনে চাপ, 5-15 বার নির্দিষ্ট নির্দিষ্ট করে, এবং অত্যধিক চাপের সাথে অতিরিক্ত গরম হওয়া এবং ফাইবারের ক্ষতি সম্পর্কে সতর্ক করে। এটি ভেক্ট্রার জন্য নির্দেশিকা, পিপি, এবিএস বা পিসি প্রসেসে অনুলিপি করার সেটিং নয়।
দ্রুত সেটিং গ্রহণ করার আগে গলে পরীক্ষা করুন
ব্যারেল সেটপয়েন্টগুলি গলে যাওয়ার তাপীয় অবস্থাকে সম্পূর্ণরূপে বর্ণনা করে না। একটি অনুমোদিত গলিত-তাপমাত্রা পরিমাপ পদ্ধতি অনুসরণ করুন, হিটার এবং সেন্সর সিস্টেম যাচাই করুন এবং একটি নিয়ন্ত্রিত পরিবর্তনের পরে অংশের গুণমানের তুলনা করুন। বিবর্ণতা, গলিত উপাদান বা দরিদ্র সামঞ্জস্য সহ একটি সংক্ষিপ্ত পুনরুদ্ধারের সময় একটি সফল সমন্বয় নয়।
একবারে একটি প্রাসঙ্গিক পরিবর্তনশীল পরিবর্তন করুন এবং প্রক্রিয়াটিকে স্থিতিশীল করার অনুমতি দিন। দভেক্ট্রা সমস্যা সমাধান নির্দেশিকাএই একই পর্যায়ের পদ্ধতি ব্যবহার করে। আপনি আসলে যে উপাদানটি চালান তার জন্য অনুমোদিত অপারেটিং উইন্ডোর ভিতরে ট্রায়ালটি রাখুন।
একটি লিকিং চেক রিং থেকে একটি জীর্ণ কনভেয়িং সেকশন আলাদা করুন
যখন খাওয়ানো এবং অপারেটিং শর্তগুলি তুলনামূলক হয় কিন্তু পুনরুদ্ধার ক্রমাগত অবনতি হতে থাকে, স্ক্রু এবং ব্যারেলের অবস্থা পরিদর্শনের যোগ্য। অঙ্কন বা প্রতিষ্ঠিত পরিদর্শন সীমার বিপরীতে নির্ধারিত অবস্থানে ব্যাস এবং ব্যারেল বোরের বাইরে ফ্লাইট পরিমাপ করুন। পৃষ্ঠের ক্ষতির পাশাপাশি মাত্রা পরিদর্শন করুন।
স্ক্রু-সামনের সমাবেশ একটি ভিন্ন পরীক্ষা প্রয়োজন। পুনরুদ্ধারের সময়, নন-রিটার্ন ভালভ গলে যেতে দেয় এগিয়ে যেতে; ইনজেকশন সময়, এটি পশ্চাৎমুখী প্রবাহ বিরুদ্ধে সীল করা উচিত. একটি ফুটো হওয়া ভালভ শটের সামঞ্জস্যকে প্রভাবিত করতে পারে, তবে এটি প্রমাণ করে না যে স্ক্রুটির প্লাস্টিকাইজিং বিভাগটি জীর্ণ হয়ে গেছে।


যদি কুশন বা শটের ওজনও পরিবর্তিত হয়, তদন্তে মেশিন প্রস্তুতকারকের নন-রিটার্ন-ভালভ পরীক্ষা অন্তর্ভুক্ত করুন। আমাদেরস্ক্রু টিপ নির্বাচন গাইডআরো বিস্তারিতভাবে রিং, আসন এবং মিলনের মাত্রা কভার করে।
আমরা একা ধীর টাইমারে সম্পূর্ণ স্ক্রু-এবং-ব্যারেল প্রতিস্থাপনের অনুমোদন দেব না। বিপরীতভাবে, একটি নতুন স্ক্রু ফলিত ফিট পরীক্ষা না করে একটি জীর্ণ ব্যারেলে যাওয়া উচিত নয়। একটি মাত্রিক প্রতিবেদনের জন্য জিজ্ঞাসা করুন যা পরিমাপের অবস্থান এবং সুপারিশে পৌঁছানোর জন্য ব্যবহৃত পরিধানের সীমা চিহ্নিত করে।
যখন একটি ভিন্ন স্ক্রু নকশা বোঝা যায়?
একটি নকশা পর্যালোচনা দরকারী হয়ে ওঠে যখন বর্তমান জ্যামিতি গ্রহণযোগ্য অপারেটিং অবস্থার মধ্যে উদ্দিষ্ট শুল্ক পূরণ করতে পারে না। এটি একটি রজন পরিবর্তন, একটি বড় শট প্রয়োজন বা একটি ছোট উপলব্ধ পুনরুদ্ধার উইন্ডো অনুসরণ করতে পারে। এটিকে একটি পূর্বে সফল প্রক্রিয়া পুনরুদ্ধার করা থেকে আলাদা রাখুন যা কেবলমাত্র অবনতি হয়েছে।
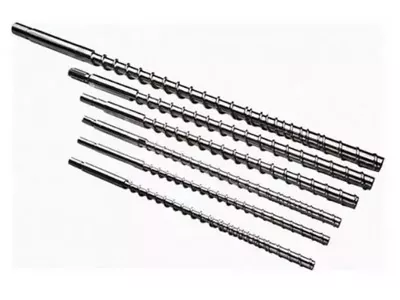
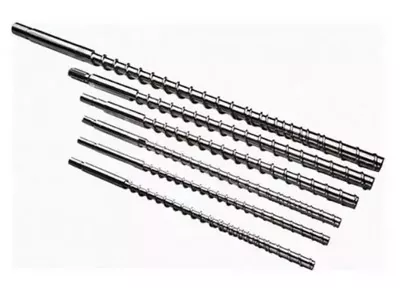
আমাদের দুটি ইনজেকশন স্ক্রু পণ্য পরিবার একটি প্রাসঙ্গিক নকশা পছন্দ চিত্রিত করে:
| নানহাইয়া ডিজাইন | কম্প্রেশন বিভাগ | আমরা পর্যালোচনাতে এটি কীভাবে ব্যবহার করব |
|---|---|---|
| ধীরে ধীরে ইনজেকশন ছাঁচনির্মাণ স্ক্রু | সাধারণত মোট স্ক্রু দৈর্ঘ্যের 40%-60%, পণ্যের বিবরণে প্রায় 50% | নিয়ন্ত্রিত প্লাস্টিকাইজেশন প্রয়োজন এমন কর্তব্যগুলির জন্য চ্যানেলের গভীরতা একটি দীর্ঘ, ধীরে ধীরে হ্রাস। সঠিক রজন, শট এবং তাপীয় আচরণের মূল্যায়ন করুন। |
| মিউট্যান্ট ইনজেকশন ছাঁচনির্মাণ স্ক্রু(হঠাৎ-কম্প্রেশন ডিজাইন) | মোট স্ক্রু দৈর্ঘ্যের প্রায় 5%-15% | চ্যানেল গভীরতা একটি তীক্ষ্ণ হ্রাস সহ একটি সংক্ষিপ্ত রূপান্তর। একটি ক্ষমতা সীমাবদ্ধতা মোকাবেলা করার জন্য এটি নির্বাচন করার আগে গলানো শুল্ক এবং তাপীয় অভিন্নতা মূল্যায়ন করুন। |
আমাদের ক্রমান্বয়ে নকশা PS, PC এবং ABS সহ অ্যাপ্লিকেশনগুলিকে কভার করে; আকস্মিক-সংকোচন পরিবারে পিই এবং পিপির মতো অ্যাপ্লিকেশন অন্তর্ভুক্ত রয়েছে। এই পণ্য রুট আলোচনা শুরু সাহায্য. তারা রজন-গ্রেড এবং মেশিন পর্যালোচনা প্রতিস্থাপন করে না, বিশেষত ফিলার, রিগ্রিন্ড বা একটি চাহিদাযুক্ত মানের স্পেসিফিকেশনের সাথে।

সারফেস ট্রিটমেন্ট অ্যাড্রেস পরিধান, একটি ব্লক ফিড গলা না
উভয় পণ্য পরিবার 38CrMoAlA ইস্পাত ব্যবহার করে। তাদের পণ্য-বিস্তারিত স্পেসিফিকেশন নিম্নলিখিত চিকিত্সা বিকল্পগুলি অন্তর্ভুক্ত করে, যা পরিদর্শন পরিধান সনাক্ত করার সময় প্রতিস্থাপন আলোচনার অন্তর্গত:
| সম্পত্তি | পণ্য-বিশদ মান | তদন্তের জন্য এর অর্থ কী |
|---|---|---|
| নাইট্রাইডিং কঠোরতা | HV900-1100 | চিকিত্সা পৃষ্ঠতল এবং পরিদর্শন প্রয়োজনীয়তা উল্লেখ করুন. |
| নাইট্রাইডিং গভীরতা | 0.5-0.8 মিমি | নির্বাচিত চিকিত্সা চিহ্নিত করুন; একা গভীরতা থেকে সেবা জীবন অনুমান করবেন না. |
| নিকেল-টংস্টেন খাদ কঠোরতা | HRC55-62 | প্রকৃত রজন, ফিলার এবং পরিধান প্যাটার্ন সহ খাদ পর্যালোচনা করুন। |
| খাদ স্তর গভীরতা | 0.8-2.0 মিমি | সম্মত কম্পোনেন্ট স্পেসিফিকেশনে চাঙ্গা এলাকা সংজ্ঞায়িত করুন। |
আমাদেরধীরে ধীরে স্ক্রু পণ্য বিবরণনিকেল-টাংস্টেন সংকর ধাতুর সাহায্যে অরক্ষিত এলাকার শক্তিবৃদ্ধি বর্ণনা করুন। কারখানার দৃষ্টিকোণ থেকে, আমরা চাই যে প্রস্তাবিত সুরক্ষা পরিমাপ করা পরিধানের সাথে মিলে যায়। একটি আরও ব্যয়বহুল পৃষ্ঠ অপর্যাপ্ত খাওয়ানোর মেরামত করে না বা স্ক্রু জ্যামিতি রেজিনের সাথে মানানসই করে তা প্রতিষ্ঠিত করে না।


রোগ নির্ণয়কে একটি নির্দিষ্ট কর্মে পরিণত করুন
প্রমাণ হিসাবে অনুমতি দেয় হিসাবে সুপারিশ সংকীর্ণ রাখুন. একটি ফিড বাধা একটি ফিড-সিস্টেম সংশোধনের জন্য কল. একটি গতি কমান্ড মেশিন একটি মেশিন পর্যালোচনার জন্য কল বজায় রাখতে পারে না। নিশ্চিত ভালভ ফুটো একটি ভালভ এবং ইন্টারফেস মূল্যায়ন জন্য কল. পরিমাপ করা স্ক্রু বা ব্যারেল পরিধান একটি উপাদান প্রতিস্থাপন বা একটি যোগ্যতাসম্পন্ন পুনর্নবীকরণ মূল্যায়ন সমর্থন করে।
যদি সমাবেশ গ্রহণযোগ্য অবস্থায় থাকে কিন্তু নতুন উৎপাদন শুল্ক তার ব্যবহারিক প্লাস্টিকাইজিং ক্ষমতা ছাড়িয়ে যায়, নকশা সংক্ষিপ্ত পাঠান। নানহাইয়া কাস্টম স্ক্রু ডিজাইন, মেশিনিং এবং অ্যালয় স্প্রে ঢালাই প্রদান করে। আমাদেরউত্পাদন সরঞ্জাম6 মিটার পর্যন্ত লম্বা ওয়ার্কপিসের জন্য CNC লেদ এবং জটিল ফ্লাইট এবং ফ্ল্যাঞ্জ স্ট্রাকচারের জন্য পাঁচ-অক্ষের মেশিনিং অন্তর্ভুক্ত।

সমস্যাটি ব্যাখ্যা করে এমন রেকর্ড পাঠান
- মেশিন প্রস্তুতকারক এবং মডেল, স্ক্রু ব্যাস, সমাবেশ অঙ্কন এবং লাগানো স্ক্রু-টিপ বিবরণ.
- রজন গ্রেড, ফিলার লোডিং, রিগ্রিন্ড অনুপাত এবং কণার অবস্থা।
- চক্র দ্বারা পুনরুদ্ধারের সময়, প্রকৃত এবং নির্দেশিত RPM, এর চাপের ভিত্তিতে ব্যাক প্রেসার এবং লোড বা অ্যালার্ম রেকর্ড।
- শট সেটিং, কুশন, অংশ এবং রানার ওজন, তাপমাত্রা রেকর্ড এবং উপলব্ধ পুনরুদ্ধার উইন্ডো।
- পরিবর্তনগুলি ইতিমধ্যে পরীক্ষা করা হয়েছে, অংশের মানের উপর তাদের প্রভাব এবং যেকোন মাত্রিক পরিধানের প্রতিবেদন।
কমিশনিংয়ের জন্য, রজন, শট, অপারেটিং উইন্ডো এবং গ্রহণযোগ্য অংশের গুণমানে সম্মত হন। তারপরে পুনরুদ্ধারের পুনরাবৃত্তিযোগ্যতা এবং প্রকৃত মোট চক্র সময় তুলনা করুন। একটি দ্রুত বিচ্ছিন্ন প্লাস্টিকাইজিং পরীক্ষা অপর্যাপ্ত যদি উত্পাদন ছাঁচ এখনও অপেক্ষা করে বা অংশগুলি পরিদর্শন ব্যর্থ হয়।

একটি নিশ্চিত পুনরুদ্ধারের সীমাবদ্ধতার জন্য একটি স্ক্রু বা ব্যারেল প্রস্তাব প্রয়োজন?
নানহাইয়াকে অঙ্কন এবং অপারেটিং রেকর্ড পাঠান, এতে কী পরিবর্তন হয়েছে এবং আপনার লাইনটি কী অর্জন করতে হবে। আপনি মূল দায়িত্ব পুনরুদ্ধার করছেন বা একটি ভিন্ন উপাদান বা চক্রের প্রয়োজনীয়তার জন্য প্রস্তুতি নিচ্ছেন কিনা তা আমাদের বলুন।
আপনার অঙ্কন এবং প্রক্রিয়া তথ্য পাঠানইনজেকশন ছাঁচনির্মাণ screws দেখুনহোয়াটসঅ্যাপে আলোচনা করুন
Zhoushan Nanhaiya প্লাস্টিক যন্ত্রপাতি কোং, লি.
ইমেইল:info@nhyscrew.com
ফোন:+86-13505809643| মোবাইল:+86-13587082002
ব্লক সি, নং 2 পশ্চিম বিভাগ, জিংঝু এভিনিউ, ডিংহাই জেলা, ঝুশান সিটি, ঝেজিয়াং প্রদেশ, চীন।
নানহাইয়ার সাথে যোগাযোগ করুন
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি সাধারণ ইনজেকশন ছাঁচনির্মাণ স্ক্রু পুনরুদ্ধারের সময় কি?
কোন সার্বজনীন সংখ্যা নেই। পুনরুদ্ধারের সময় রজন, শট প্রয়োজনীয়তা, স্ক্রু জ্যামিতি, মেশিনের ক্ষমতা এবং অপারেটিং সেটিংসের উপর নির্ভর করে। প্রকৃত মেশিন সিকোয়েন্সে উপলব্ধ সময়ের সাথে এবং একই উপাদান এবং শট ব্যবহার করে একটি স্থিতিশীল রেফারেন্সের সাথে এটির তুলনা করুন।
দ্রুত স্ক্রু পুনরুদ্ধার সবসময় চক্র সময় ছোট করে?
না। এটি চক্রটিকে কেবল তখনই সংক্ষিপ্ত করে যখন অসমাপ্ত পুনরুদ্ধার পরবর্তী অনুমোদিত মেশিন অ্যাকশনে বিলম্ব করে। যদি পুনরুদ্ধার ইতিমধ্যে উপলব্ধ ওভারল্যাপ উইন্ডোর মধ্যে শেষ হয়ে যায়, তাহলে এটিকে দ্রুত করা মোট চক্র সময় অপরিবর্তিত রেখে যেতে পারে।
কেন স্ক্রু ঘোরে কিন্তু খুব ধীরে প্রত্যাহার করে?
রজন স্ক্রুতে পৌঁছেছে কিনা, পিছনের চাপ পরিবর্তিত হয়েছে কিনা এবং প্রকৃত স্ক্রু গতি কমান্ডের সাথে মেলে কিনা তা পরীক্ষা করুন। ফিড ব্রিজিং, অসংলগ্ন রিগ্রিন্ড, প্রক্রিয়ার অবস্থা এবং জীর্ণ উপাদানগুলি তদন্ত করার সম্ভাব্য শাখা। একা ঘূর্ণন প্রমাণ করে না যে স্ক্রু যথেষ্ট উপাদান বহন করছে।
ধীর পুনরুদ্ধার ঠিক করতে আমার কি আরপিএম বাড়াতে হবে?
শুধুমাত্র খাওয়ানো, প্রকৃত গতি, পিছনের চাপ এবং রজন প্রক্রিয়াকরণ সীমা পরীক্ষা করার পরে। গলিত গুণমান, প্রকৃত গলিত তাপমাত্রা এবং পুনরাবৃত্তিযোগ্যতা এবং সেইসাথে পুনরুদ্ধারের সময় দ্বারা যেকোনো পরিবর্তন বিচার করুন। অমীমাংসিত খাওয়ানো বা পরিধানের সমস্যা লুকানোর জন্য বেশি গতি ব্যবহার করবেন না।
একটি ফাঁস চেক রিং কি প্রমাণ করে যে পুরো স্ক্রুটি পরিধান করা হয়েছে?
না। চেক-রিং সিলিং এবং স্ক্রু-ব্যারেল কনভেয়িং বিভিন্ন ফাংশন। মেশিন প্রস্তুতকারকের ভালভ পরীক্ষার সাথে কুশন বা শট-ওজন পরিবর্তনের তদন্ত করুন এবং স্ক্রু এবং ব্যারেল পরিধান স্থাপন করতে মাত্রিক পরিদর্শন ব্যবহার করুন।
একটি প্রতিস্থাপন মূল্যায়ন নানহাইয়া কি প্রয়োজন?
মেশিনের মডেল, স্ক্রু ব্যাস এবং অঙ্কন, রজন গ্রেড এবং ফিলার, রিগ্রিন্ডের বিবরণ, প্রকৃত পুনরুদ্ধারের রেকর্ড, স্ক্রু গতি এবং ব্যাক-প্রেশার সেটিংস, তাপমাত্রার রেকর্ড এবং যেকোনো পরিধান পরিমাপ পাঠান। প্রয়োজনীয় চক্র এবং আংশিক-মানের মানদণ্ড অন্তর্ভুক্ত করুন যাতে প্রতিস্থাপনের একটি সংজ্ঞায়িত কাজ থাকে।
সঙ্গে চালিয়ে যানইনজেকশন ছাঁচনির্মাণ স্ক্রু ব্যারেল নির্বাচন গাইড, বা পরীক্ষাস্ক্রু টিপ এবং চেক-রিং প্রতিস্থাপন চেকলিস্টযদি প্রমাণ সামনের শেষ সমাবেশের দিকে নির্দেশ করে।