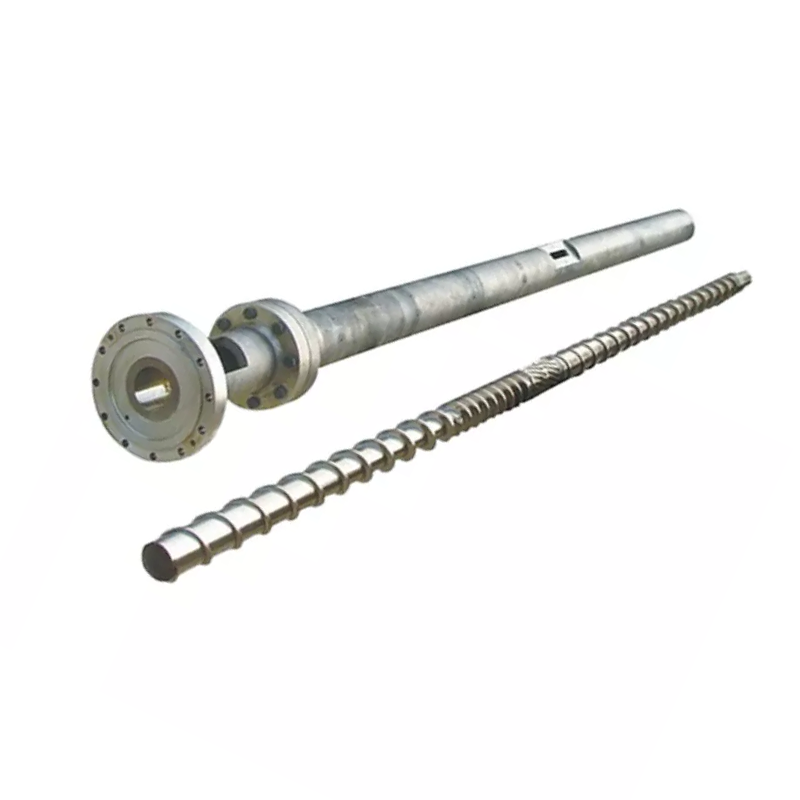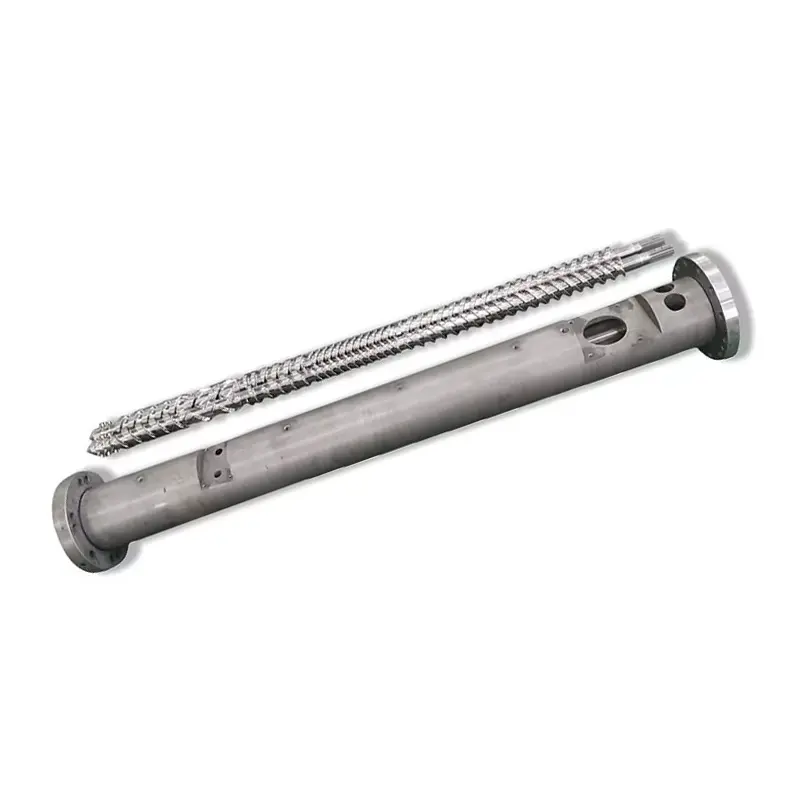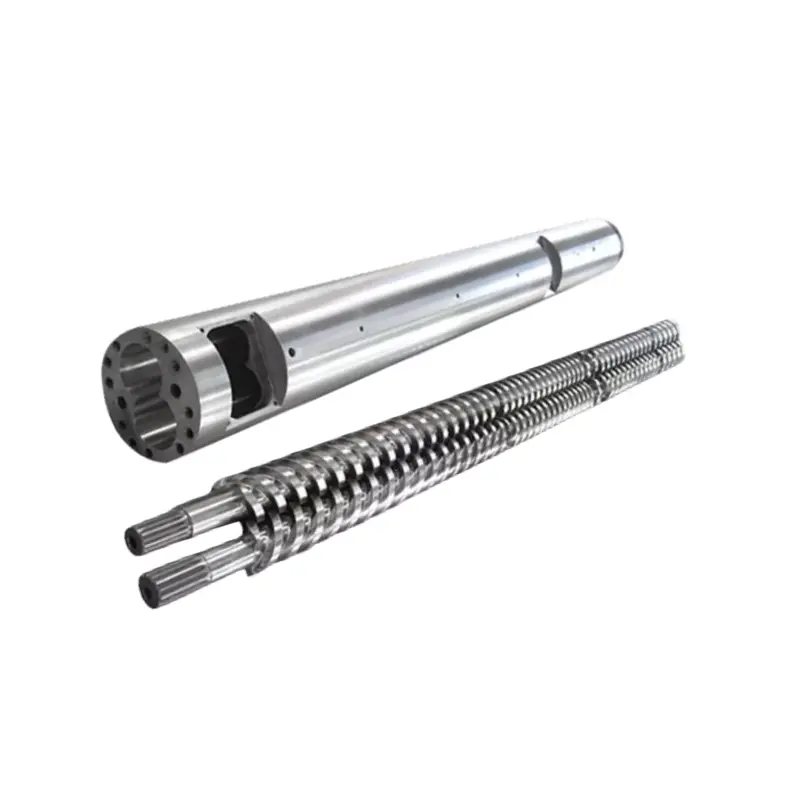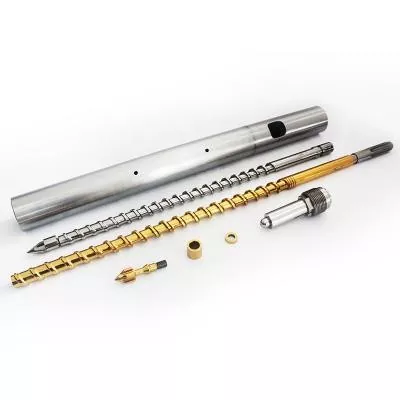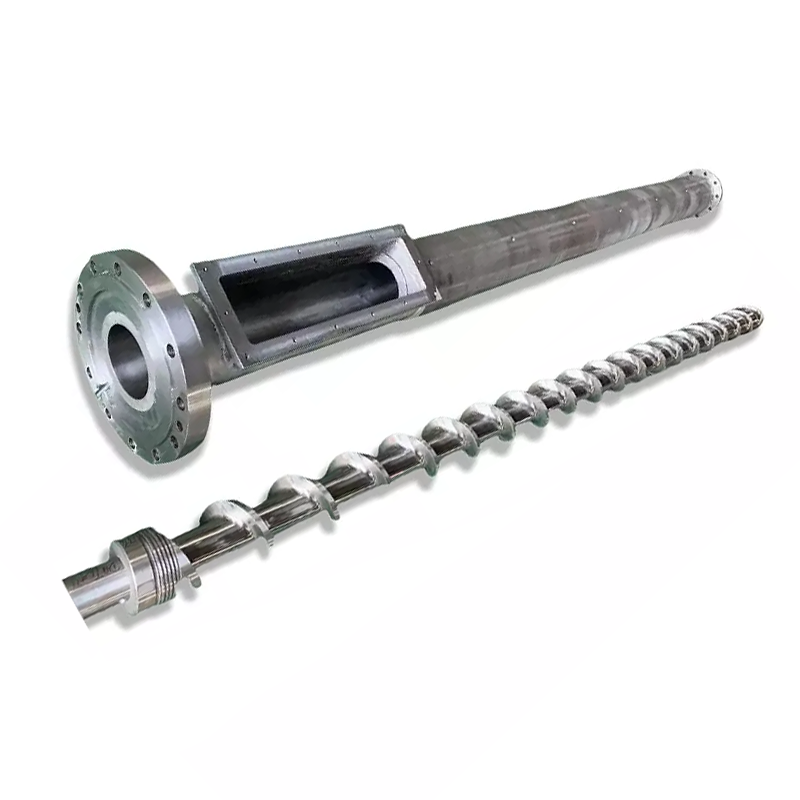
ইনজেকশন স্ক্রু এল/ডি অনুপাতকাজের দৈর্ঘ্য স্ক্রু ব্যাস দ্বারা বিভক্ত, এবং বেশিরভাগ ইনজেকশন স্ক্রু 18:1 থেকে 25:1 পর্যন্ত চলে। এখানে কোন বিশেষ পত্রক আপনাকে বলে না: আপনি ইতিমধ্যে আপনার মালিকানাধীন একটি মেশিনে L/D পরিবর্তন করতে পারবেন না। দৈর্ঘ্য ব্যারেল দ্বারা সংশোধন করা হয়। আপনি কি পরিবর্তন করতে পারেনস্ক্রু ব্যাস, এবং একটি নির্দিষ্ট ব্যারেলে যে একটি পছন্দ এল/ডি, শট ক্ষমতা, এবং ইনজেকশন চাপ একসাথে বিপরীত দিকে নিয়ে যায়। একটি ছোট স্ক্রু উচ্চতর L/D, একটি ছোট শট এবং আরও চাপ দেয়। সেই ট্রেডটিকে আপনার রজন এবং আপনার অংশের সাথে মেলে, এবং বেশিরভাগ L/D প্রশ্নের উত্তর দেয়।
ইনজেকশন স্ক্রুতে L/D অনুপাত বলতে কী বোঝায়
L/D হল স্ক্রুটির কাজের দৈর্ঘ্য (L) এর বাইরের ব্যাস (D) দ্বারা ভাগ করা হয়। একটি স্ক্রু প্রশস্ত হওয়ার চেয়ে 22 গুণ বেশি লম্বা একটি L/D 22:1 থাকে।
অনুপাত আকারের সাথে স্কেল। 22:1 তে একটি 40 মিমি স্ক্রু 880 মিমি কাজ করে। 22:1 এ 80 মিমি স্ক্রু 1,760 মিমি লম্বা। একই অনুপাত, খুব ভিন্ন মেশিন।
অনুপাত আসলে কি বর্ণনা করেকত রানওয়ে স্ক্রু তার কাজ করতে হবে. খাওয়ানো, গলে যাওয়া এবং মিটারিং সবই সেই দৈর্ঘ্য বরাবর ঘটে। আরও দৈর্ঘ্য মানে আরও গলন ক্ষমতা এবং আরও মিশ্রন। কম দৈর্ঘ্য মানে উভয়েরই কম, এবং উপাদান গরম হওয়ার জন্য কম সময়।
বেশিরভাগ ইনজেকশন স্ক্রু 18:1 এবং 25:1 এর মধ্যে অবতরণ করে, 20:1 থেকে 22:1 সাধারণ-উদ্দেশ্যের মেশিনে সাধারণ গ্রাউন্ড সহ। স্তম্ভ গাইড আমাদের সম্পূর্ণ ছবি কভারইনজেকশন ছাঁচনির্মাণ স্ক্রু ব্যারেল গাইড.
কেন ইনজেকশন এল/ডি এক্সট্রুশন এল/ডি থেকে ছোট
এক্সট্রুডার সাধারণত 25:1 থেকে 33:1 পর্যন্ত চলে। ইনজেকশন স্ক্রু ছোট থাকে, এবং কারণ চক্র, ঐতিহ্য নয়।
একটি এক্সট্রুডার স্ক্রু ক্রমাগত ঘোরে। উপাদান এক প্রান্তে প্রবেশ করে, মাধ্যমে চলে যায় এবং অন্য প্রান্তে চলে যায়। কিছুই অপেক্ষা করে না।
একটি ইনজেকশন স্ক্রু বিস্ফোরণে কাজ করে। এটি একটি শটকে প্লাস্টিকাইজ করতে ঘোরে, প্রত্যাহার করে, তারপর থেমে যায়। এটি ইনজেকশন দেয়, এবং ছাঁচ ঠান্ডা হয়। এই সমস্ত সময়, ব্যারেলে ইতিমধ্যেই গলে যাওয়া স্থির থাকে এবং গরম থাকে।
সেই অপেক্ষাই পুরো পার্থক্য। একটি দীর্ঘ ব্যারেল আরও গলিত ধারণ করে এবং একটি ইনজেকশন মেশিনে, আরও গলিত হওয়ার অর্থ আরও চক্রের মাধ্যমে অপেক্ষা করা আরও উপাদান। একটি তাপ-সংবেদনশীল রজনের জন্য, অতিরিক্ত দৈর্ঘ্য অতিরিক্ত ক্ষমতা নয়। এটি অতিরিক্ত তাপীয় ইতিহাস।
তাই ইনজেকশন ডিজাইন বাসস্থানের সময়ের বিপরীতে গলানোর ক্ষমতাকে ভারসাম্য রাখে, যখন এক্সট্রুশন বেশিরভাগ ক্ষেত্রেই গলানোর ক্ষমতা কিনে থাকে।
যে জিনিসটি কেউ আপনাকে বলে না: আপনি L/D পরিবর্তন করতে পারবেন না
এল/ডি সম্পর্কে নিবন্ধগুলি এমনভাবে কথা বলে যেন আপনি একটি নম্বর বেছে নিতে পারেন। আপনি ইতিমধ্যে মালিকানাধীন একটি মেশিনে, আপনি না.
এল পিপা দ্বারা সংশোধন করা হয়.ব্যারেল হল একটি মেশিনযুক্ত চাপের জাহাজ যা মেশিনের ফ্রেমে বোল্ট করা হয়, এর হিটার জোন, ফিড থ্রোট এবং মাউন্টিং সবই এক দৈর্ঘ্যের চারপাশে তৈরি। কেউ ব্যারেল আর বানায় না।
তাই L/D-এ একমাত্র পরিবর্তনশীলটি হল D, স্ক্রু ব্যাস। ব্যাস পরিবর্তন করুন, এবং অনুপাত এটির সাথে পরিবর্তিত হয়, কারণ লাইনের উপরের দৈর্ঘ্য কখনই সরে না।
এই কারণেই মেশিন নির্মাতারা একই মেশিনের জন্য দুই বা তিনটি স্ক্রু ব্যাস তালিকাভুক্ত করে। তারা আপনাকে তিনটি শট মাপ অফার করছে না। তারা আপনাকে একটি ট্রেড-অফ কার্ভের উপর তিনটি পয়েন্ট অফার করছে এবং শট সাইজ চলমান জিনিসগুলির মধ্যে একটি মাত্র।
স্ক্রু ব্যাস: লিভার যা সবকিছু সরায়
একটি নির্দিষ্ট ব্যারেলে, একটি পছন্দ একবারে চারটি জিনিসকে সরিয়ে দেয়। এই টেবিলটি বুঝুন এবং আপনি ইনজেকশন L/D বোঝেন।
| আপনি যদি একটি নির্বাচন করেন... | ছোট স্ক্রু ব্যাস | বড় স্ক্রু ব্যাস |
|---|---|---|
| এল/ডি অনুপাত | উচ্চতর(একই L, ছোট D) | নিম্ন(একই L, বড় D) |
| শট ক্ষমতা | ছোট(প্রতি মিমি স্ট্রোকের কম ভলিউম) | আরও বড় |
| ইনজেকশন চাপ উপলব্ধ | উচ্চতর(একটি ছোট এলাকায় একই শক্তি) | নিম্ন |
| শট প্রতি গলন ক্ষমতা | ভালো(কম উপাদানের জন্য আরও এল/ডি) | কম উদার |
| প্রদত্ত অংশের জন্য বসবাসের সময় | খাটো(শট একটি ছোট ব্যারেল বেশি ব্যবহার করে) | দীর্ঘতর |
| স্যুট | ছোট নির্ভুল অংশ, পাতলা দেয়াল, উচ্চ-সান্দ্রতা এবং তাপ-সংবেদনশীল রজন | বড় শট, পণ্য রজন, পুরু বিভাগ |
চাপের সারিটি আবার পড়ুন, কারণ এটি মানুষের প্রত্যাশার চেয়ে বেশি চাকরির সিদ্ধান্ত নেয়। মেশিনের হাইড্রোলিক বা বৈদ্যুতিক ড্রাইভ স্ক্রুটির পিছনে একটি নির্দিষ্ট শক্তি সরবরাহ করে। চাপ ক্ষেত্র দ্বারা বিভক্ত বল। একটি ছোট স্ক্রুতে মুখের অংশ কম থাকে, তাই একই শক্তি উচ্চতর গলিত চাপ তৈরি করে।
এই কারণেই পাতলা-প্রাচীর এবং উচ্চ-সান্দ্রতা কাজগুলি প্রায়শই ছোট স্ক্রুতে অবতরণ করে: এটি একটি শক্ত গহ্বরে গলে যেতে পারে যা একটি বড় স্ক্রু পূরণ করতে পারে না। এটির সাথে যে উচ্চতর এল/ডি আসে তা একটি বোনাস, কাকতালীয় নয়।
এবং আবাসিক সারিও পড়ুন। এটি আপনার পিসি হলুদ হয় কিনা তা শান্তভাবে সিদ্ধান্ত নেয়।

কিভাবে L/D শট সাইজকে প্রভাবিত করে
কঠোরভাবে, L/D শটের আকার সেট করে না। ব্যাস এবং স্ট্রোক করবেন: শট ভলিউম হল স্ক্রুটির ক্রস-বিভাগীয় ক্ষেত্রফল কতদূর যায় তার দ্বারা গুণ করা হয়।
কিন্তু একটি বাস্তব মেশিনে আপনি তাদের আলাদা করতে পারবেন না, কারণ একই ব্যাস যা আপনার শট সেট করে আপনার L/Dও সেট করে। একটি ছোট নির্ভুল অংশের জন্য ছোট স্ক্রুটি বেছে নিন এবং আপনি একই মুহুর্তে একটি উচ্চতর এল/ডি বেছে নিয়েছেন।
ব্যবহারিক পরিণতি একটি সুখী এক. যে স্ক্রুটি আপনাকে ছোট শট দেয় তা আপনাকে প্রতি গ্রাম উপাদানের আরও গলিত দৈর্ঘ্য এবং উচ্চ ইনজেকশন চাপ দেয়। এই তিনটি বৈশিষ্ট্য একই কাজের জন্য উপযুক্ত, যে কারণে বাণিজ্যটি প্রায়শই পরিষ্কারভাবে কাজ করে না।
যেখানে এটি খুশি হওয়া বন্ধ করে যখন আপনি একটি অংশকে ভুল স্ক্রুতে চাপ দেন। একটি বড়-ব্যাসের স্ক্রুতে একটি খুব ছোট শট চালান এবং আপনি উভয়ের মধ্যে সবচেয়ে খারাপ পাবেন: একটি কম L/D, আপনার শটের তুলনায় একটি বিশাল ব্যারেল ভলিউম এবং উপাদান যা অনেক বেশি সময় ধরে তাপের মধ্য দিয়ে চলে।
বসবাসের সময়: গুণমান হত্যাকারী আপনি গণনা করতে পারেন
বসবাসের সময় হল প্রদত্ত পলিমারের টুকরাটি ইনজেকশন দেওয়ার আগে ব্যারেলের ভিতরে কতক্ষণ গরম থাকে। ইনজেকশন ছাঁচনির্মাণে এটি সবচেয়ে কম রেটেড সংখ্যা, এবং আপনি এটি ত্রিশ সেকেন্ডের মধ্যে অনুমান করতে পারেন।
বসবাসের সময় ≈ (ব্যারেল শট ক্ষমতা ÷ আপনার শট আকার) × চক্র সময়
একই ইউনিটে উভয় ক্ষমতা। মেশিনের রেটিং থেকে শট ক্ষমতা নিন।
একটি উদাহরণ কাজ. 200 গ্রাম শট ক্ষমতা রেট করা একটি মেশিন, একটি 30-সেকেন্ড সাইকেলে 20 গ্রাম অংশ চালায়। অনুপাত 10, তাই গলিত মোটামুটি দশ চক্রের মধ্যে বসে। বসবাসের সময় প্রায় 300 সেকেন্ড বা পাঁচ মিনিট।
গলিত তাপমাত্রায় পাঁচ মিনিট PC, POM, PET, বা PVC-এর জন্য দীর্ঘ সময়। আপনার সেটিংস সম্পর্কে কিছুই ভুল নয়. অংশটি ব্যারেলের জন্য খুব ছোট, এবং উপাদানটি রান্না করার সময় তার পালা অপেক্ষা করছে।
এখন সেই কাজটিকে একটি ছোট স্ক্রুতে সরান। শট ক্ষমতা 80 গ্রাম-এ নেমে আসে। একই 20 g অংশটি এখন ব্যারেলের এক চতুর্থাংশ ব্যবহার করে, গলিত দশটির পরিবর্তে চারটি চক্রের মধ্যে বসে এবং বসবাসের সময় প্রায় দুই মিনিটের মধ্যে পড়ে।
আপনি কোন সেটপয়েন্ট পরিবর্তন করেননি। আপনি স্ক্রু ব্যাস পরিবর্তন করেছেন, এবং অবক্ষয় সমস্যা এটির সাথে চলে গেছে।
20-80% শট ক্যাপাসিটি ব্যান্ড
সাধারণত উদ্ধৃত শিল্প নির্দেশিকা হল আপনার শটটি মেশিনের রেট করা শট ক্ষমতার প্রায় 20% এবং 80% এর মধ্যে কোথাও রাখা। আপনার মেশিনের ম্যানুয়াল বিরুদ্ধে ব্যান্ড নিশ্চিত করুন, কিন্তু এর পিছনে যুক্তি সর্বত্র ধারণ করে.
ব্যান্ডের নিচে, বাসস্থান সময় দীর্ঘ সঞ্চালিত হয়. উপাদান তাপ মাধ্যমে অনেক ভ্রমণ করে, এবং তাপ সংবেদনশীল রেজিন ক্ষয় হয়। এই ব্যর্থতা উপরের সূত্র ধরা.
ব্যান্ডের উপরে, দুটি জিনিস ভেঙে যায়। একটি সঠিক কুশন ধরে রাখার জন্য পর্যাপ্ত ব্যারেল বাকি নেই, তাই প্যাকিং শট থেকে অসঙ্গত শট পায়। এবং স্ক্রুটির প্রায় সম্পূর্ণ ব্যারেল উপাদান গলতে কম সময় এবং দৈর্ঘ্য রয়েছে, তাই গলানোর গুণমান ঠিক তখনই ক্ষতিগ্রস্থ হয় যখন আপনি এটির সবচেয়ে বেশি জিজ্ঞাসা করেন।
ব্যান্ডের মাঝখানে জমি এবং মেশিনে কাজ করার জায়গা রয়েছে। যদি আপনার অংশটি এটির বাইরে বসে থাকে তবে সঠিক সমাধানটি একটি ভিন্ন স্ক্রু ব্যাস, বা একটি ভিন্ন মেশিন, প্রক্রিয়া সেটিংসের একটি বীরত্বপূর্ণ সেট নয়।
কিভাবে L/D গলিত গুণমানকে প্রভাবিত করে
দৈর্ঘ্য হল গলানোর ক্ষমতা, এবং গলানোর ক্ষমতা হল গুণমান।
আরও L/D আরও সম্পূর্ণ গলন দেয়।সলিড পেলেটগুলিকে গরম ব্যারেলের প্রাচীরের বিরুদ্ধে আরও ভ্রমণ করতে হয়, তাই তাদের মধ্যে খুব কমই গলিত হয়ে বেঁচে থাকে। অংশে শক্ত দাগ এবং লেন্স-আকৃতির অন্তর্ভুক্তিগুলি গলে যাওয়া ব্যর্থতা এবং দৈর্ঘ্য তাদের সাথে লড়াই করে।
আরও এল/ডি আরও সমজাতীয় গলে যায়।তাপমাত্রা সমান হয়, রঙ এবং ফিলার আরও ভালভাবে বিতরণ করে এবং চেক রিং এ গলে যাওয়া শট থেকে শট পর্যন্ত আরও সামঞ্জস্যপূর্ণ। এটি একটি বিস্তৃত প্রক্রিয়া উইন্ডো হিসাবে দেখায়।
আরও এল/ডি আরও তাপীয় ইতিহাস দেয়।একই দৈর্ঘ্য যা পুঙ্খানুপুঙ্খভাবে গলে যায় সেটিও উপাদানকে বেশিক্ষণ ধরে রাখে এবং PVC, PC, POM এবং PET-এর জন্য এটি একটি খরচ, সুবিধা নয়।
তাই দ্রবীভূত মানের একটি ক্ষেত্রে আরো ভাল হয় না. এটি একটি ভারসাম্য: সম্পূর্ণরূপে গলে যাওয়ার জন্য যথেষ্ট দৈর্ঘ্য, এত বেশি ব্যারেল ভলিউম নয় যে উপাদানটি ব্যবহার করার জন্য খুব বেশি সময় অপেক্ষা করে। যখন গলানোর ক্ষমতা আপনার নির্দিষ্ট সীমাবদ্ধতা হয়, তখন একটি বাধা স্ক্রু ব্যারেলের একটি মিলিমিটার যোগ না করেই এটিকে বাড়িয়ে তোলে।
রজন এবং অংশ দ্বারা L/D এবং ব্যাস নির্বাচন করা
ট্রেডগুলি একসাথে রাখুন এবং পছন্দটি রজন এবং অংশের বাইরে পড়ে যায়।
| তোমার অবস্থা | দিকে ঝুঁকুন | কেন |
|---|---|---|
| ছোট, পাতলা দেয়ালের নির্ভুল অংশ | ছোট স্ক্রু, উচ্চতর L/D | উচ্চতর ইনজেকশন চাপ পাতলা বিভাগ পূরণ করে; প্রতি গ্রাম ভাল গলন; সংক্ষিপ্ত বাসস্থান |
| তাপ-সংবেদনশীল রজন (PC, POM, PET, PVC) | শটের জন্য ছোট স্ক্রু; L/D ব্যান্ডের ছোট প্রান্ত | বাসস্থান সময় শত্রু। ব্যারেল ক্ষমতার তুলনায় শটটি বড় রাখুন |
| উচ্চ-সান্দ্রতা প্রকৌশল রজন | ছোট স্ক্রু, উচ্চতর L/D | পূরণ করার জন্য চাপ এবং পুঙ্খানুপুঙ্খভাবে গলে যাওয়ার জন্য দৈর্ঘ্যের প্রয়োজন |
| বড় শট, কমোডিটি রজন (PE, PP, PS) | বড় স্ক্রু, নিম্ন L/D | ক্ষমতা বাড়ে; এই রজন কম গলে যাওয়া দৈর্ঘ্য সহ্য করে |
| পুরু-প্রাচীরের অংশ, ধীর চক্র | বড় স্ক্রু, ঘড়ি বাসস্থান | দীর্ঘ চক্র বসবাসের সময় গুণিত. কমিট করার আগে পুনরায় গণনা করুন |
| কাচ ভরা বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম যৌগ | অংশ প্রতি ব্যাস; পরিবর্তনপৃষ্ঠ | L/D অংশ অনুসরণ করে। পরিধান উত্তর একটি দ্বিধাতুর বোর, একটি ভিন্ন দৈর্ঘ্য নয় |
| উচ্চ আউটপুটে unmelts | একই ব্যাস; বাধা স্ক্রু | আপনার গলন ক্ষমতা প্রয়োজন, ব্যারেল দৈর্ঘ্য নয়। ব্যারেল যাইহোক পরিবর্তন হয় না |
শেষ দুটি সারি নোট করুন. মোল্ডার আমাদের কাছে যে দুটি সাধারণ সমস্যা নিয়ে আসে তা মোটেও এল/ডি সমস্যা নয়, এবং সেগুলি সমাধান করার জন্য একটি ভিন্ন স্ক্রু ব্যাস কেনা অর্থ অপচয় করে।
ইনজেকশন ছাঁচনির্মাণে সাধারণ L/D ভুল
- একটি এক্সট্রুশন L/D অনুলিপি করা হচ্ছে।একটি ইঞ্জেকশন স্ক্রুতে প্রয়োগ করা একটি এক্সট্রুডার টেবিল থেকে একটি 30:1 নম্বর বাসস্থান-সময়ের সমস্যাটিকে উপেক্ষা করে যা ইনজেকশন ছাঁচনির্মাণকে সংজ্ঞায়িত করে। দুটি মেশিন বিভিন্ন কাজ করে।
- আর ধরে নিলে ভালো হয়।আরও দৈর্ঘ্য আরও গলছেএবংআরও তাপীয় ইতিহাস। তাপ-সংবেদনশীল রজনে, দ্বিতীয়টি জয়ী হয় এবং উপাদানটি হ্রাস পায়।
- শট-টু-ক্যাপাসিটি অনুপাত উপেক্ষা করা।জ্যামিতিতে আমরা যে সবচেয়ে সাধারণ মানের সমস্যা দেখতে পাই তা হল একটি বড় ব্যারেলে রান্না করা একটি ছোট অংশ। কেউ এটি পরীক্ষা করে না, কারণ এটি কোনও সেটিংস স্ক্রিনে নেই।
- বিশ্বাস করা L/D একটি বিদ্যমান মেশিনে পরিবর্তন করা যেতে পারে।এটা পারে না। ব্যারেল এল সেট করে। শুধুমাত্র ব্যাস বেছে নেওয়া আপনার।
- গলে যাওয়া সমস্যার জন্য L/D কে দায়ী করা হচ্ছে।যদি unmelts শুধুমাত্র উচ্চ আউটপুটে প্রদর্শিত হয়, আপনার গলানোর ক্ষমতা ছোট, আপনার ব্যারেল নয়। একটি বাধা স্ক্রু একই ব্যারেলে এটি ঠিক করে।
- পরিধানের সমস্যার জন্য L/D কে দায়ী করা।একই স্ক্রু গতিতে পতনশীল আউটপুট ক্লিয়ারেন্স, জ্যামিতি নয়। আপনি কিছু পুনরায় ডিজাইন করার আগে এটি পরিমাপ.

কীভাবে ডান স্ক্রু অর্ডার করবেন
একটি স্ক্রু প্রস্তুতকারক আপনি তাদের যা বলবেন তা থেকে ডিজাইন করে। এই পাঠান, এবং ব্যাস এবং জ্যামিতি সুপারিশ অনুসরণ করে.
- মেশিন ব্র্যান্ড, মডেল, এবং বর্তমান স্ক্রু ব্যাস.একটি নেমপ্লেট ফটো এটির বেশিরভাগ অংশ কভার করে, এবং এটি আমাদের বলে যে আপনি ভিতরে কাজ করছেন ব্যারেল দৈর্ঘ্য।
- মেশিনের রেটেড শট ক্ষমতা,যদি আপনি এটি জানেন, এবং আপনার প্রকৃত অংশ ওজন.
- সাইকেল সময়।উপরের দুটি সংখ্যার সাহায্যে আপনার জন্য বসবাসের সময় গণনা করা যেতে পারে।
- রজন, গ্রেড, এবং ফিলার সামগ্রী।এটি কম্প্রেশন প্রোফাইল এবং ব্যাস হিসাবে পৃষ্ঠ চিকিত্সা চালিত হয়।
- আপনি যে ত্রুটিটি দূর করতে চান।বাসস্থানে হলুদ পয়েন্ট। গলন ক্ষমতার পয়েন্ট unmelts. চাপ বা চেক রিং এ ছোট শট পয়েন্ট. প্রত্যেকের আলাদা উত্তর আছে।
- একটি অঙ্কন, বা আপনার জীর্ণ স্ক্রু.হয় আমাদের আপনার মেশিন তৈরি করতে দেয়. একটি জীর্ণ অংশ CMM সরঞ্জামে ±0.01 মিমি পরিমাপ করা হয় এবং জ্যামিতি পুনর্গঠন করা হয়।
কেন নানহাইয়ার সাথে কাজ করুন
আমাদেরকে অংশের ওজন, চক্রের সময় এবং মেশিনের মডেল পাঠান, এবং আমরা আপনাকে কিছু উদ্ধৃত করার আগে আমরা বাসস্থান-সময়ের পাটিগণিত চালাব। কখনও কখনও উত্তর একটি ভিন্ন স্ক্রু ব্যাস হয়। কখনও কখনও এটি আপনার ইতিমধ্যেই ব্যারেলের মধ্যে একটি বাধা স্ক্রু। মাঝে মাঝে এটা হয় যে আপনার কাজ একটি ভিন্ন মেশিনের অন্তর্গত, এবং আমরা তাই বলব।
নতুন প্যাঁচ কবে উত্তর, নানহাইয়া গড়েছেনইনজেকশন ছাঁচনির্মাণ screwsএবং বিশ বছরেরও বেশি সময় ধরে ব্যারেল, 38CrMoAlA, 42CrMo, SKD-61 এবং স্টেইনলেস স্টীল, নাইট্রাইডেড বা বাইমেটালিক একটি 2.5-3 মিমি টংস্টেন-বিয়ারিং অ্যালয় লেয়ার সহ 62 HRC পর্যন্ত যেখানে ফিড এটির চাহিদা রাখে।
আমরা আপনার অঙ্কন, মেশিন মডেল, বা জীর্ণ নমুনা সঙ্গে, নির্মাণপ্রতিস্থাপনপ্রধান মেশিন ব্র্যান্ডের সাথে সামঞ্জস্যপূর্ণ, একটি সেটের সর্বনিম্ন অর্ডার এবং 12 ঘন্টার মধ্যে একটি উদ্ধৃতি।
হলুদ, unmelts, বা ছোট শট যুদ্ধ? আপনার মেশিন মডেল, অংশ ওজন, চক্র সময়, এবং রজন পাঠান. আমরা আপনাকে বলব এটি L/D, ব্যাস, গলন ক্ষমতা, বা পরিধান, এবং 12 ঘন্টার মধ্যে উদ্ধৃতি।
একটি স্ক্রু সুপারিশ পানপ্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি ইনজেকশন ছাঁচনির্মাণ স্ক্রু জন্য একটি সাধারণ L/D অনুপাত কি?
বেশিরভাগ ইনজেকশন স্ক্রু 18:1 এবং 25:1 এর মধ্যে চলে, 20:1 থেকে 22:1 সাধারণ-উদ্দেশ্য মেশিনে সাধারণ গ্রাউন্ড সহ। তাপ-সংবেদনশীল রেজিন ছোট প্রান্তের পক্ষে কারণ উপাদানটি কম গরম সময় ব্যয় করে। প্রকৌশলী প্লাস্টিক যেগুলি পুঙ্খানুপুঙ্খভাবে গলানোর প্রয়োজন তা দীর্ঘতর শেষ হওয়ার পক্ষে।
আমি কি আমার ইনজেকশন মোল্ডিং মেশিনে এল/ডি অনুপাত পরিবর্তন করতে পারি?
সরাসরি না। দৈর্ঘ্য ব্যারেল দ্বারা সংশোধন করা হয়, যা মেশিনে মেশিন করা হয়। আপনি যা পরিবর্তন করতে পারেন তা হল স্ক্রু ব্যাস, এবং যেহেতু L একই থাকে, একটি ছোট ব্যাস স্বয়ংক্রিয়ভাবে উচ্চতর L/D দেয়। সেই একক পছন্দ আপনার শট ক্ষমতা এবং উপলব্ধ ইনজেকশন চাপও পরিবর্তন করে।
এল/ডি অনুপাত কি শটের আকারকে প্রভাবিত করে?
পরোক্ষভাবে, এবং অবিচ্ছেদ্যভাবে। শট ভলিউম স্ক্রু ব্যাস এবং স্ট্রোক থেকে আসে, এল/ডি থেকে নয়। কিন্তু একটি নির্দিষ্ট ব্যারেলে, যে ব্যাসটি আপনার শট সেট করে তা আপনার L/Dও সেট করে। একটি ছোট শটের জন্য একটি ছোট স্ক্রু বেছে নিন এবং আপনি একই সময়ে উচ্চতর L/D এবং উচ্চতর ইনজেকশন চাপ পাবেন।
ইনজেকশন ছাঁচনির্মাণে আমি কীভাবে বসবাসের সময় গণনা করব?
মেশিনের রেট করা শট ক্ষমতাকে আপনার প্রকৃত শট আকার দ্বারা ভাগ করুন, তারপর চক্রের সময় দ্বারা গুণ করুন। একটি 200 গ্রাম মেশিন 30-সেকেন্ডের চক্রে 20 গ্রাম অংশ চালায় যা প্রায় 300 সেকেন্ড বা পাঁচ মিনিটের বাসস্থান দেয়। এটি গলিত তাপমাত্রায় PC, POM, PET, বা PVC ধরে রাখার জন্য দীর্ঘ সময়।
কেন ইঞ্জেকশন এল/ডি এক্সট্রুশন এল/ডি থেকে ছোট?
কারণ একটি ইনজেকশন স্ক্রু বিস্ফোরণে কাজ করে। এটি একটি শটকে প্লাস্টিকাইজ করে, তারপর মেশিনটি ইনজেক্ট করার সময় থামে এবং ছাঁচটি শীতল হয় এবং ব্যারেলে গলে যাওয়া পুরো সময় গরম থাকে। একটি এক্সট্রুডার ক্রমাগত চলে এবং কিছুই অপেক্ষা করে না। একটি ইনজেকশন মেশিনে অতিরিক্ত ব্যারেল দৈর্ঘ্য অতিরিক্ত তাপীয় ইতিহাস, শুধুমাত্র অতিরিক্ত গলন ক্ষমতা নয়, তাই ইনজেকশন স্ক্রুগুলি ছোট থাকে।
আমার শট ব্যারেল ক্ষমতা কত শতাংশ ব্যবহার করা উচিত?
সাধারণত উদ্ধৃত নির্দেশিকা রেট করা শট ক্ষমতার প্রায় 20% থেকে 80%, এবং আপনার মেশিন ম্যানুয়াল কর্তৃপক্ষ। সেই ব্যান্ডের নীচে, বসবাসের সময় দীর্ঘ হয় এবং তাপ-সংবেদনশীল উপাদান হ্রাস পায়। এর উপরে, একটি সঠিক কুশনের জন্য কোন জায়গা নেই এবং প্রায় সম্পূর্ণ ব্যারেল গলানোর জন্য কম সময় নেই।
ইনজেকশন ছাঁচনির্মাণের জন্য উচ্চতর এল/ডি কি ভাল?
স্বয়ংক্রিয়ভাবে নয়। আরও দৈর্ঘ্য আরও সম্পূর্ণ গলে যায় এবং আরও অভিন্ন গলে যায়, যা গুণমান উন্নত করে। এটি আরও বেশি সময়ের জন্য আরও উপাদান গরম রাখে, যা তাপ-সংবেদনশীল রজনগুলিকে হ্রাস করে। সঠিক L/D আপনার উপাদানটিকে প্রয়োজনের চেয়ে বেশি সময় ধরে না রেখে সম্পূর্ণরূপে গলে যায়।
আমার অংশ হলুদ হয়ে যাচ্ছে। এটা কি এল/ডি সমস্যা?
সাধারণত এটি একটি বাসস্থান-সময় সমস্যা, যা শট-আকার থেকে ব্যারেল-ক্ষমতার সমস্যা। প্রথমে বাসস্থানের হিসাব চালান। যদি একটি ছোট অংশ একটি বড় ব্যারেলে রান্না করা হয়, কোন তাপমাত্রা সেটিং এবং কোন স্ক্রু জ্যামিতি এটি ঠিক করবে না। একটি ছোট স্ক্রু ব্যাস, বা একটি ছোট মেশিন, হবে.