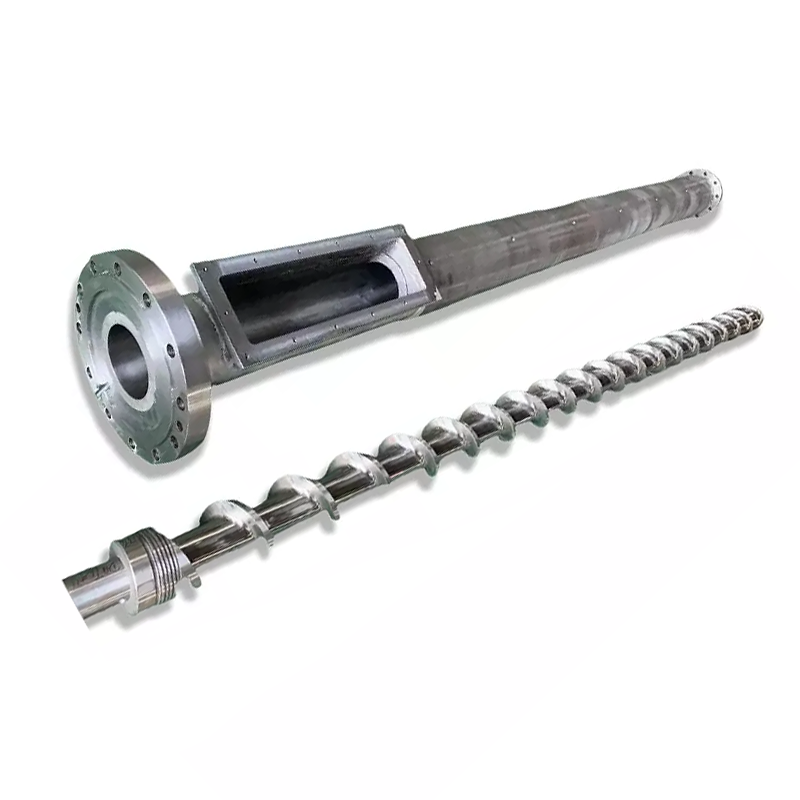
একটি স্ক্রু টিপ একটি অতিরিক্ত অংশ হিসাবে চিকিত্সা করা যথেষ্ট ছোট, তবুও প্রতিটি শট গলে একই ভলিউম দিয়ে শুরু হয় কিনা তা নির্ধারণ করার জন্য যথেষ্ট সুনির্দিষ্ট। এটি একটি মিলিত প্রবাহ এবং সিলিং সমাবেশ হিসাবে কিনুন, একটি থ্রেডেড ধাতব পয়েন্ট হিসাবে নয়।


দ্রুত উত্তর
চারটি জিনিস দ্বারা একটি ইনজেকশন মোল্ডিং স্ক্রু টিপ চয়ন করুন: নন-রিটার্ন ভালভ ডিজাইন, সঠিক স্ক্রু এবং ব্যারেল ইন্টারফেস, প্রক্রিয়াকৃত রজন এবং ফিলার এবং বিদ্যমান সমাবেশের পরিধান প্যাটার্ন। যখন সংস্করণ, পূর্ববর্তী মেরামত বা অ-মানক স্ক্রু বিদ্যমান থাকতে পারে তখন একা মেশিন মডেল যথেষ্ট নয়।
একটি প্রতিস্থাপনের অর্ডারের জন্য, যখন উপলব্ধ হবে তখন আসল অঙ্কনটি পাঠান, তারপর থ্রেড, কাঁধ, টিপের দৈর্ঘ্য, রিং ভ্রমণ, আসন, বাইরের ব্যাস এবং প্রকৃত মেশিনের বিপরীতে গলে যাওয়া প্যাসেজগুলি যাচাই করুন৷ একটি ভাল উদ্ধৃতি জ্যামিতি দিয়ে শুরু হয়। উপাদান এবং পৃষ্ঠ চিকিত্সা পরবর্তী আসে.
স্ক্রু টিপ উভয় দিকে প্রবাহ নিয়ন্ত্রণ করে
স্ক্রু পুনরুদ্ধারের সময়, নন-রিটার্ন ভালভ খোলে এবং গলিত পলিমারকে স্ক্রুর সামনের দিকে যেতে দেয়। ইনজেকশনের শুরুতে, এটি বন্ধ হয়ে যায় তাই স্ক্রু নড়াচড়া করে এবং স্ক্রু বরাবর পিছন দিকে গলে যাওয়ার পরিবর্তে শটে চাপের কাজ করে।
এই কারণেই স্ক্রু টিপ, চেক রিং এবং সিট প্রক্রিয়ার অন্তর্গত, শুধুমাত্র রক্ষণাবেক্ষণের জন্য নয়।ENGEL এর নন-রিটার্ন ভালভ টিউটোরিয়ালএকই দুটি অপারেটিং অবস্থার বর্ণনা করে এবং ক্লোজিং আচরণকে সরাসরি ইনজেকশন পুনরাবৃত্তিযোগ্যতার সাথে লিঙ্ক করে।
আমাদের কারখানার দৃশ্য:সবচেয়ে ব্যয়বহুল স্ক্রু-টিপ ভুলটি খুব কমই দুটি উপাদান গ্রেডের মধ্যে পার্থক্য। এটি এমন একটি অংশ যা স্ক্রুতে থ্রেড করে কিন্তু সঠিকভাবে ভ্রমণ, সিল বা সারিবদ্ধ করে না। একটি সফল ফিট পরীক্ষা বিক্রয় বিশেষণের একটি দীর্ঘ তালিকার চেয়ে বেশি মূল্যবান।
ছাঁচনির্মাণ দায়িত্ব চারপাশে সমাবেশ নির্বাচন করুন
সঠিক নকশাটি পুনরুদ্ধারের সময় অবাধে খুলতে হবে, ইনজেকশনের সময় অনুমানযোগ্যভাবে বন্ধ করতে হবে এবং গলে যাওয়ার পথে অত্যধিক সীমাবদ্ধতা এড়াতে হবে। এটি অবশ্যই রজন এর ঘষিয়া তুলিয়া ফেলিতে সক্ষম, আঠালো এবং ক্ষয়কারী লোডের সাথে টিকে থাকতে হবে এর মিলন পৃষ্ঠের ক্ষতি না করে।
| ক্রয় প্রশ্ন | কেন এটা স্ক্রু টিপ পরিবর্তন | সরবরাহকারীকে কী পাঠাতে হবে |
|---|---|---|
| কি রজন ঢালাই করা হচ্ছে? | সান্দ্রতা, তৈলাক্ততা, অবক্ষয় সংবেদনশীলতা এবং জারা শুল্ক প্রবাহ প্যাসেজ, উপাদান এবং পৃষ্ঠ চিকিত্সা প্রভাবিত করে। | সঠিক রজন গ্রেড, রঙ সিস্টেম, শিখা retardant এবং স্বাভাবিক প্রক্রিয়াকরণ পরিসীমা. |
| রজন কি চাঙ্গা বা ভরা হয়? | গ্লাস ফাইবার, খনিজ ফিলার এবং পুনরুদ্ধার করা দূষণ রিং, আসন এবং গলে যাওয়া প্যাসেজে ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধানকে ত্বরান্বিত করতে পারে। | ফিলারের ধরন, ওজন শতাংশ এবং এটি পণ্য দ্বারা পরিবর্তিত হয় কিনা। |
| শট কতটা সুনির্দিষ্ট হতে হবে? | পাতলা-প্রাচীর, বহু-গহ্বর এবং টাইট-ওজন অংশগুলি ভালভ বন্ধ এবং ফুটোতে ছোট পরিবর্তনগুলি প্রকাশ করে। | অংশ ওজন, গহ্বর গণনা, শট-ওজন সহনশীলতা এবং সাম্প্রতিক প্রবণতা ডেটা। |
| বর্তমান ভালভ শৈলী কি? | স্লাইডিং রিং, বল-চেক এবং অন্যান্য ডিজাইনের বিভিন্ন প্রবাহ এলাকা, ভ্রমণ এবং বন্ধ আচরণ রয়েছে। | মূল অংশ নম্বর, অঙ্কন, ফটো এবং সম্পূর্ণ সরানো সমাবেশ। |
| স্ক্রু কি আগে প্রতিস্থাপন করা হয়েছে? | একটি মেশিন মডেল আর ইনস্টল করা থ্রেড, টিপের দৈর্ঘ্য বা আসন জ্যামিতি সনাক্ত করতে পারে না। | বর্তমান স্ক্রু অঙ্কন এবং সরাসরি পরিমাপ, শুধু মেশিন নেমপ্লেট নয়। |
| কেন অংশ প্রতিস্থাপন করা হচ্ছে? | একটি ভাঙা থ্রেড, ক্ষয়প্রাপ্ত প্রবাহ পথ এবং ফুটো রিং একই সংশোধনমূলক ক্রিয়া নির্দেশ করে না। | ফটো, প্রক্রিয়া লক্ষণ, রক্ষণাবেক্ষণ ইতিহাস এবং ব্যর্থ মাত্রা পরেন। |
নানহাইয়া স্ট্যান্ডার্ড এবং কাস্টমাইজড থ্রেড প্যাটার্ন এবং বিশেষ পলিমারের জন্য রিভার্স-ফ্লো টিপ বিকল্পগুলি অফার করে। নির্বাচিত অংশ একটি সঙ্গে মিলিত হতে পারেইনজেকশন ছাঁচনির্মাণ স্ক্রুবা বিস্তৃত অংশ হিসাবে সরবরাহ করা হয়ইনজেকশন ছাঁচনির্মাণ এবং এক্সট্রুশন খুচরা যন্ত্রাংশ পরিসীমা.


সমাবেশ অপসারণের আগে প্রক্রিয়া সংকেত পড়ুন
একটি পরিবর্তনশীল কুশন, ড্রিফটিং শট ওয়েট বা দুর্বল স্থানান্তর পুনরাবৃত্তিযোগ্যতা ভালভ ফুটোকে নির্দেশ করতে পারে, তবে তাদের কেউই এটি একা প্রমাণ করে না। রজন পরিবর্তন, খাদ্যের অস্থিরতা, তাপমাত্রা নিয়ন্ত্রণ, ব্যারেল পরিধান, গলে যাওয়া বাতাস, চাপের সেটিংস এবং ছাঁচের অবস্থা অনুরূপ উপসর্গ তৈরি করতে পারে।
ENGEL নন-রিটার্ন ভালভ, স্ক্রু এবং প্লাস্টিকাইজিং ব্যারেল পরীক্ষা করার পরামর্শ দেয়যখন গলিত কুশন ওঠানামা করে। একই সমস্যা সমাধানের নির্দেশিকা প্রক্রিয়া সেটিংস এবং উপাদান পরিধানের সাথে কুশন এবং শট-ওজন বৈচিত্রকে সংযুক্ত করে।
| পর্যবেক্ষণ করা সংকেত | সম্ভাব্য স্ক্রু-টিপ সংযোগ | অর্ডার করার আগে চেক করুন |
|---|---|---|
| কুশন পজিশন শট থেকে শটে পরিবর্তিত হয় | রিং একটি ভিন্ন পয়েন্টে বন্ধ বা বসার পরে ফুটো হতে পারে। | একটি স্থিতিশীল প্রক্রিয়ার অধীনে প্রবণতা প্রকৃত অবস্থান, চাপ এবং শট ওজন। |
| সেটিংস স্থির থাকার সময় অংশ ওজন drifts | ব্যাকফ্লো ছাঁচে দেওয়া কার্যকর ভলিউম কমাতে পারে। | ফিড, তাপমাত্রা, উপাদান এবং ছাঁচ-গহ্বরের কারণগুলি বাতিল করুন। |
| ছোট শট মাঝে মাঝে প্রদর্শিত হয় | ভালভ বারবার সিল নাও হতে পারে, বিশেষ করে পুনরুদ্ধারের পরিবর্তনের পরে। | স্থানান্তর প্রতিক্রিয়া তুলনা করুন এবং মেশিন প্রস্তুতকারকের অনুমোদিত ভালভ পরীক্ষা চালান। |
| পুনরুদ্ধার সীমাবদ্ধ হয়ে যায় | একটি ক্ষতিগ্রস্ত রিং, জমা বা আন্ডারসাইজড প্রবাহ পথ সামনের গলে যাওয়া প্রবাহকে প্রতিরোধ করতে পারে। | বিনামূল্যে চলাচল, আমানত, গ্যালিং এবং প্যাসেজ বাধার জন্য পরিদর্শন করুন। |
| কালো দাগ একটি বস্তুগত পরিবর্তন অনুসরণ করে | মৃত দাগ বা ক্ষতিগ্রস্থ পৃষ্ঠগুলি ক্ষয়প্রাপ্ত পলিমার ধরে রাখতে এবং ছেড়ে দিতে পারে। | সম্পূর্ণ গলিত পথ, অগ্রভাগ, স্ক্রু সামনে এবং পরিষ্কারের পদ্ধতি পরিদর্শন করুন। |
| ধাতব শব্দ বা রিং খিঁচুনি | Galling, বিকৃতি, misalignment বা বিদেশী উপাদান উপস্থিত হতে পারে. | মেশিন প্রস্তুতকারকের নিরাপদ রক্ষণাবেক্ষণ পদ্ধতির অধীনে থামুন এবং পরিদর্শন করুন। |
সমাবেশটি সরানো হয়ে গেলে, চেক রিংয়ের বাইরের ব্যাস, উভয় প্রান্তের মুখ, বসার পৃষ্ঠ, টিপ বডি, গলে যাওয়া প্যাসেজ এবং থ্রেড পরীক্ষা করুন। আআরবার্গ প্রযুক্তিগত নিবন্ধঘর্ষণ, আনুগত্য এবং ক্ষয়কে পরিধানের প্রক্রিয়া হিসাবে চিহ্নিত করে এবং দেখায় যে রিং ব্যাস, প্রান্তের মুখ এবং সিলিং সিটে পরিধান রিং ভ্রমণ এবং কুশনের স্থায়িত্ব পরিবর্তন করতে পারে।
অংশটি পূর্ণ না হওয়া পর্যন্ত ধরে রাখার চাপ যোগ করে চেক রিং নির্ণয় করবেন না।একটি সেটিং পরিবর্তন এটি সংশোধন না করে ফুটো লুকাতে পারে। একটি স্থিতিশীল বেসলাইন ক্যাপচার করুন, মেশিন প্রস্তুতকারকের অনুমোদিত পরীক্ষা পদ্ধতি অনুসরণ করুন এবং প্রতিস্থাপনের স্পেসিফিকেশন পরিবর্তন করার আগে হার্ডওয়্যার পরিদর্শন করুন।
সঙ্গমের অংশগুলি এখনও ভাল থাকলে শুধুমাত্র একটি অংশ প্রতিস্থাপন করুন
একটি চেক রিং নিজেই প্রতিস্থাপিত হতে পারে যখন এর মিলনের টিপ এবং আসন অনুমোদিত মাত্রার মধ্যে থাকে, সিলিং পৃষ্ঠগুলি শব্দ হয় এবং নতুন রিংটি সম্পূর্ণ ভ্রমণের মাধ্যমে অবাধে চলাচল করতে পারে। এটি কম খরচে মেরামত, কিন্তু শুধুমাত্র যখন পরিদর্শন এটি সমর্থন করে।
মিলে যাওয়া টিপ, রিং এবং আসনটি প্রতিস্থাপন করুন যখন বেশ কয়েকটি সারফেস পরিধান দেখায়, একটি রিং জব্দ করা হয়েছে বা অন্য উপাদানের সাথে মিলিত হয়েছে, পুরানো অংশগুলি মেশিনে মিশ্রিত হয়েছে, বা কোনও নির্ভরযোগ্য মূল মাত্রা অবশিষ্ট নেই। দুটি জীর্ণ সঙ্গমের অংশের সাথে একটি নতুন সিলিং অংশ একত্রিত করা একটি নতুন ফুটো পথ তৈরি করতে পারে।
আমাদের কারখানার দৃশ্য:একটি জীর্ণ নমুনা প্রমাণ, একটি মাস্টার অঙ্কন নয়। যদি আমরা একটি ক্ষয়প্রাপ্ত আসন, সংক্ষিপ্ত রিং বা ক্ষতিগ্রস্ত থ্রেড হুবহু কপি করি, তাহলে নতুন অংশটি একটি পরিষ্কার পৃষ্ঠের সাথে পুরানো সমস্যাটি পুনরুত্পাদন করতে পারে। আমরা অঙ্কন, মিলনের উপাদান এবং অপরিচিত রেফারেন্স পয়েন্ট থেকে অভিপ্রেত সম্পর্ক পুনর্গঠন করি।


নানহাইয়া ইনজেকশন ছাঁচনির্মাণ স্ক্রু টিপ তথ্য
দনানহাইয়া ইনজেকশন মোল্ডিং স্ক্রু টিপস্ক্রু এবং অগ্রভাগের গলিত পথের মধ্যে ইন্টারফেস হিসাবে নির্মিত হয়। এটি বিভিন্ন স্ক্রু ব্যাস এবং ইনজেকশন মেশিন ব্র্যান্ডের জন্য উপলব্ধ, কাস্টম থ্রেড এবং প্রতিস্থাপন কাজের জন্য উপাদান জ্যামিতি সহ।
| স্পেসিফিকেশন | নানহাইয়া পণ্যের তথ্য | ক্রয় প্রাসঙ্গিকতা |
|---|---|---|
| বেস উপাদান | D2 | উদ্ধৃতি এবং পরিদর্শন নথিতে প্রকৃত উপাদান রেকর্ড করুন। |
| কঠোরতা | HRC45-62 | নির্বাচিত মান অবশ্যই তাপ চিকিত্সা, পরিধান শুল্ক এবং সঙ্গম উপকরণ মেলে। |
| সরলতা | 0.02 মিমি/মি | স্ক্রু-সামনের ইন্টারফেসে জ্যামিতি এবং প্রান্তিককরণ ব্যাপার। |
| সাঁজোয়া মুখ | দ্বিধাতু | উন্মুক্ত কাজের পৃষ্ঠে একটি পরিধান-প্রতিরোধী বিকল্প প্রদান করে। |
| গ্লাস-ফাইবার কনফিগারেশন | 30% / 60% | RFQ-এ প্রকৃত গ্লাস-ফাইবার শতাংশ এবং রজন গ্রেড উল্লেখ করুন। |
| অংশ ওজন | 1 কেজি | পণ্য-পৃষ্ঠার রেফারেন্স মান; চূড়ান্ত ওজন অনুমোদিত জ্যামিতি অনুসরণ করে। |
| উত্পাদন রুট | CNC মেশিনিং, তাপ চিকিত্সা এবং নির্ভুল মসৃণতা | এই অপারেশন নিয়ন্ত্রণ ফর্ম, পৃষ্ঠ অবস্থা এবং ফিনিস ফিনিশ. |
| স্ট্যান্ডার্ড অ্যাপ্লিকেশন | PE, PP, ABS এবং PVC থার্মোপ্লাস্টিক ছাঁচনির্মাণ | এছাড়াও additives, colorants, পুনর্ব্যবহৃত সামগ্রী এবং ফিলার ডেটা পাঠান। |
সম্পূর্ণ প্লাস্টিকাইজিং ইউনিটের জন্য, নানহাইয়াও তৈরি করেমিউট্যান্ট ইনজেকশন ছাঁচনির্মাণ screws, ধীরে ধীরে ইনজেকশন ছাঁচনির্মাণ screwsএবং ম্যাচিং প্রতিস্থাপন ব্যারেল. সংলগ্নইনজেকশন অগ্রভাগএকই সময়ে পর্যালোচনা করা যেতে পারে যখন ফুটো, প্রান্তিককরণ বা গলে-প্রবাহ সমস্যা স্ক্রু ডগা ছাড়িয়ে প্রসারিত হয়।
অংশটি ফিট হবে কিনা তা নির্ধারণ করে এমন মাত্রা
একটি মেশিন প্রস্তুতকারক এবং মডেল অনুসন্ধানটি সংকীর্ণ করতে পারে, তবে এটি একটি অঙ্কন প্রতিস্থাপন করতে পারে না। মডেল পরিবারগুলি বিভিন্ন ইনজেকশন-ইউনিট আকার ব্যবহার করতে পারে, এবং একটি মেশিন ইতিমধ্যেই একটি প্রতিস্থাপন স্ক্রু বহন করতে পারে যা তার আসল বিল্ড থেকে আলাদা।
- ইনস্টল করা স্ক্রু সনাক্ত করুন।রেকর্ড মেশিন প্রস্তুতকারক, মডেল, ইনজেকশন-ইউনিট উপাধি, স্ক্রু ব্যাস, সিরিয়াল তথ্য এবং আগের কোনো স্ক্রু প্রতিস্থাপন.
- থ্রেড সম্পূর্ণরূপে সংজ্ঞায়িত করুন.প্রধান এবং ছোট ব্যাস, পিচ, থ্রেডের দিক, থ্রেডের দৈর্ঘ্য, শুরুর অবস্থান, ত্রাণ এবং কাঁধের অবস্থান অন্তর্ভুক্ত করুন।
- অক্ষীয় স্ট্যাক পরিমাপ করুন।সামগ্রিক টিপের দৈর্ঘ্য, রিং দৈর্ঘ্য, আসনের দৈর্ঘ্য, রিং ট্র্যাভেল এবং প্রতিটি কাঁধ রেকর্ড করুন যা বন্ধের অবস্থান নিয়ন্ত্রণ করে।
- রেডিয়াল ইন্টারফেস পরিমাপ.রেকর্ড টিপ শরীরের ব্যাস, রিং বাইরে এবং ভিতরে ব্যাস, আসন ব্যাস, ব্যারেল বোর রেফারেন্স এবং প্রয়োজনীয় কাজের ছাড়পত্র।
- গলিত পথ ম্যাপ করুন।বাঁশি গণনা, উত্তরণ প্রস্থ, উত্তরণ গভীরতা, নাকের প্রোফাইল এবং প্রবাহ বা পরিষ্কারকে প্রভাবিত করে এমন যেকোনো ব্যাসার্ধ দেখান।
- সিলিং চিহ্নিত করুন এবং পৃষ্ঠতল পরিধান করুন।বন্ধ করার সময় কোন মুখের পরিচিতি সনাক্ত করুন এবং কোন পরিমাপগুলি অপরিচিত রেফারেন্স থেকে পরিমাপ করা হয়।
একটি সহনশীলতার ভিতরে অনিশ্চয়তা লুকাবেন না।যদি পুরানো পৃষ্ঠটি পরিধান করা হয় তবে পরিমাপ করা মানটিকে প্রকৃত জীর্ণ মাত্রা হিসাবে লেবেল করুন। প্রস্তাবিত সমাপ্ত মাত্রা আলাদা রাখুন। এই পার্থক্যটি প্রকৌশলকে ক্ষতির একটি সুনির্দিষ্ট অনুলিপি অনুমোদন করার পরিবর্তে অংশটি সংশোধন করতে দেয়।
এটি উত্পাদন প্রবেশ করার আগে প্রতিস্থাপন পরিদর্শন করুন
আগত পরিদর্শন তাপ এবং চাপের সংস্পর্শে আসার আগে পরিচয়, মাত্রা এবং আন্দোলন যাচাই করা উচিত। অনুমোদিত অঙ্কন, উপাদান রেকর্ড এবং পরিদর্শন ফলাফল একই অংশ নম্বরের অধীনে রাখুন।
- পার্ট নম্বর এবং অঙ্কন রিভিশন ক্রয় অর্ডারের সাথে মেলে
- উপাদান এবং তাপ-চিকিত্সা রেকর্ড উদ্ধৃতি মেলে
- সমালোচনামূলক ব্যাস এবং অক্ষীয় দৈর্ঘ্য অঙ্কন সহনশীলতার মধ্যে রয়েছে
- থ্রেড গেজ বা মিলনের চেক সংযোগ নিশ্চিত করে
- চেক রিং দৃশ্যমান দোলনা বা খিঁচুনি ছাড়া অবাধে ভ্রমণ
- রিং এবং সিট অভিপ্রেত sealing পৃষ্ঠতল যোগাযোগ
- গলিত প্যাসেজ পরিষ্কার, মসৃণ এবং burrs মুক্ত
- পালিশ পৃষ্ঠগুলি হ্যান্ডলিং ক্ষতি বা আবরণ ত্রুটিগুলি দেখায় না
- সমাবেশ দিক এবং উপাদান আদেশ নথিভুক্ত করা হয়
- বেসলাইন শট ওজন এবং কুশন ইনস্টলেশন পরে রেকর্ড করা হয়
ইনস্টলেশনের পরে, একটি অনুমোদিত স্টার্টআপ পদ্ধতি ব্যবহার করুন এবং ধরে রাখা বেসলাইনের সাথে প্রক্রিয়াটির তুলনা করুন। একটি নতুন টিপ পুনরুদ্ধার, ডিকম্প্রেশন প্রতিক্রিয়া বা ভালভ বন্ধ করার আচরণ পরিবর্তন করতে পারে, তাই মনে করবেন না প্রতিটি পুরানো সেটিং অবশ্যই অস্পর্শ থাকবে৷
কারখানাকে কী নিয়ন্ত্রণ করতে হবে
স্ক্রু-টিপ গুণমান অংশগুলির মধ্যে সম্পর্ক থেকে আসে। থ্রেডের ঘনত্ব, কাঁধের অবস্থান, রিং ট্র্যাভেল, সিলিং-ফেস জ্যামিতি, ফ্লো-পাথ ফিনিস এবং হিট-ট্রিটমেন্ট কন্ডিশন অবশ্যই একসাথে কাজ করবে। একটি চিত্তাকর্ষক কঠোরতা সংখ্যা একটি ভুল স্ট্যাকের দৈর্ঘ্য বা রুক্ষ সিলিং পৃষ্ঠের জন্য ক্ষতিপূরণ দিতে পারে না।
নানহাইয়ারউত্পাদন সরঞ্জাম0.1 মিমি বা তার নিচে ফিড ত্রুটি সহ সিএনসি করাত, 6 মিটার পর্যন্ত ওয়ার্কপিসের জন্য সিএনসি লেদ এবং 0.02 মিমি অবস্থান নির্ভুলতার সাথে ড্রিলিং এবং মিলিং সরঞ্জাম অন্তর্ভুক্ত। পাঁচ-অক্ষের মেশিনিং অনিয়মিত ফ্লাইট এবং বিশেষ ফ্ল্যাঞ্জ কাঠামোর জন্য ব্যবহৃত হয়।

ক্রেতাদের জন্য, কোনো সরবরাহকারী মেশিন টুলের মালিক কিনা তা ব্যবহারিক প্রশ্ন নয়। জিজ্ঞাসা করুন কিভাবে অঙ্কন পর্যালোচনা করা হয়, কোন মাত্রা পরিদর্শন করা হয়, কিভাবে উপাদান এবং তাপ চিকিত্সা ট্রেস করা হয়, এবং কিভাবে সমাপ্ত রিং আন্দোলন চেক করা হয়। নানহাইয়া এর মাধ্যমে প্রাক-বিক্রয় অঙ্কন পর্যালোচনা এবং প্রযুক্তিগত সহায়তা প্রদান করেসেবা দল.
একটি প্রতিস্থাপন স্ক্রু টিপ জন্য RFQ চেকলিস্ট
আংশিক বার্তাগুলির একটি সিরিজের পরিবর্তে একটি পরিষ্কার প্যাকেজ পাঠান। নিম্নলিখিত তথ্য সরবরাহকারীকে সিদ্ধান্ত নিতে দেয় যে কাজটি একটি আদর্শ প্রতিস্থাপন, একটি বিপরীত-ইঞ্জিনিয়ারযুক্ত উপাদান বা একটি নতুন নকশা।
- মেশিন মেকার, মডেল, সিরিয়াল নম্বর এবং ইনজেকশন-ইউনিট আকার
- ইনস্টল করা স্ক্রু ব্যাস এবং স্ক্রু অঙ্কন
- মূল স্ক্রু-টিপ অংশ সংখ্যা এবং অঙ্কন সংশোধন
- ক্রমে রাখা অংশ সঙ্গে সম্পূর্ণ পুরানো সমাবেশ
- সামনে, পাশ, থ্রেড এবং সিলিং মুখ থেকে ছবি
- থ্রেড, কাঁধ, রিং, আসন এবং উত্তরণ মাত্রা
- রজন গ্রেড, ফিলার টাইপ এবং ফিলার শতাংশ
- রঙিন, পুনর্ব্যবহৃত সামগ্রী এবং ক্ষয়কারী সংযোজন
- স্বাভাবিক গলিত তাপমাত্রা এবং শট আকার
- অংশ ওজন, গহ্বর গণনা এবং গৃহীত বৈচিত্র
- অপসারণের আগে কুশন, স্থানান্তর এবং পুনরুদ্ধারের প্রবণতা
- পর্যবেক্ষিত পরিধান, ব্যর্থতা মোড এবং পরিমাণ প্রয়োজনীয়
অঙ্কনটি অনুপস্থিত থাকলে, প্রতিটি পরিমাপ করা পৃষ্ঠ চিহ্নিত করুন এবং পরিমাপ সেটআপের ফটোগ্রাফ করুন। একটি একক বাইরের ব্যাস পাঠাবেন না এবং কারখানাটিকে এটি থেকে থ্রেড, আসন এবং ভ্রমণের অনুমান করতে বলুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি ইনজেকশন ছাঁচনির্মাণ স্ক্রু টিপ কি করে?
স্ক্রু টিপ সমাবেশ একটি নন-রিটার্ন ভালভ বহন করে। এটি স্ক্রু পুনরুদ্ধারের সময় খোলে যাতে স্ক্রুর সামনে গলে যেতে পারে, তারপর ব্যাকফ্লো সীমিত করতে এবং ছাঁচে চাপ স্থানান্তর করতে ইনজেকশনের সময় বন্ধ হয়ে যায়।
একটি জীর্ণ চেক রিং বা স্ক্রু টিপ লক্ষণ কি?
সাধারণ প্রক্রিয়া সংকেতগুলির মধ্যে একটি পরিবর্তনশীল গলে যাওয়া কুশন, অসামঞ্জস্যপূর্ণ শট ওজন, দুর্বল চাপ পুনরাবৃত্তিযোগ্যতা, অন্যান্য কারণগুলি বাদ দেওয়ার পরে ছোট শট এবং একটি দীর্ঘ বা কম স্থিতিশীল স্থানান্তর প্রতিক্রিয়া অন্তর্ভুক্ত। একটি নিয়ন্ত্রিত লিক পরীক্ষা এবং মাত্রিক পরিদর্শন সঙ্গে পরিধান নিশ্চিত করুন.
আমি কি শুধুমাত্র মেশিন মডেল দ্বারা একটি প্রতিস্থাপন স্ক্রু টিপ অর্ডার করতে পারি?
মেশিন প্রস্তুতকারক এবং মডেলটি দরকারী শুরুর পয়েন্ট, তবে একটি নির্ভরযোগ্য প্রতিস্থাপনের অর্ডারে স্ক্রু ব্যাস, থ্রেড এবং কাঁধের মাত্রা, টিপের দৈর্ঘ্য, চেক রিং এবং আসনের মাত্রা, প্রবাহের পথ, রজন, ফিলার সামগ্রী, অঙ্কন এবং পরিষ্কার ফটোগুলি অন্তর্ভুক্ত করা উচিত।
আমি কি শুধুমাত্র চেক রিং বা সম্পূর্ণ স্ক্রু টিপ সমাবেশ প্রতিস্থাপন করা উচিত?
সঙ্গমের টিপ, আসন এবং থ্রেড অনুমোদিত মাত্রা এবং পৃষ্ঠের অবস্থার মধ্যে থাকলে শুধুমাত্র জীর্ণ উপাদানটি প্রতিস্থাপন করুন। মিলিত সমাবেশ প্রতিস্থাপন করুন যখন বেশ কয়েকটি সিলিং পৃষ্ঠ পরিধান করা হয়, মাত্রা অনিশ্চিত হয়, বা মিশ্র পুরানো এবং নতুন অংশ নির্ভরযোগ্য চলাচল এবং সিলিং তৈরি করতে পারে না।
নানহাইয়া ইনজেকশন ছাঁচনির্মাণ স্ক্রু টিপসের জন্য কোন উপাদান ব্যবহার করে?
নানহাইয়া HRC45-62 এর একটি প্রকাশিত কঠোরতা পরিসীমা, 0.02 মিমি/মি সোজাতা এবং একটি বাইমেটালিক আর্মড-ফেস বিকল্প সহ D2 ইনজেকশন মোল্ডিং স্ক্রু টিপস অফার করে। চূড়ান্ত কনফিগারেশন রজন, ফিলার, মেশিন ইন্টারফেস এবং পরিধান দায়িত্বের সাথে মিলে যায়।
একটি কঠিন স্ক্রু টিপ সবসময় দীর্ঘস্থায়ী হয়?
না. কঠোরতা পরিধান কর্মক্ষমতা শুধুমাত্র একটি অংশ. খাদ রসায়ন, তাপ চিকিত্সা, জারা প্রতিরোধ, সঙ্গম উপকরণ, পৃষ্ঠ ফিনিস, প্রান্তিককরণ, ক্লিয়ারেন্স এবং প্রক্রিয়াকৃত রজন সমস্ত পরিষেবা জীবনকে প্রভাবিত করে।
আমি নানহাইয়াকে স্ক্রু টিপ কোটেশনের জন্য কী পাঠাব?
মেশিন মেকার এবং মডেল, স্ক্রু ব্যাস, রজন এবং ফিলার শতাংশ, আসল অংশ নম্বর বা অঙ্কন, সম্পূর্ণ মিলনের মাত্রা, বিভিন্ন কোণ থেকে ফটো, পরিধানের লক্ষণ, শট-ওজন প্রবণতা এবং প্রয়োজনীয় পরিমাণ পাঠান।
বাণিজ্যিক প্রকাশ: নানহাইয়া এই নির্দেশিকায় সংযুক্ত ইনজেকশন মোল্ডিং স্ক্রু টিপস এবং সংশ্লিষ্ট উপাদান তৈরি করে। প্রযুক্তিগত সুপারিশগুলি মেশিন প্রস্তুতকারকের সুরক্ষা পদ্ধতি এবং অনুমোদিত প্রকল্প অঙ্কনের সাথে প্রয়োগ করা উচিত।