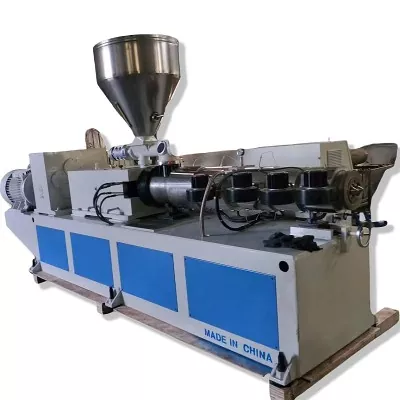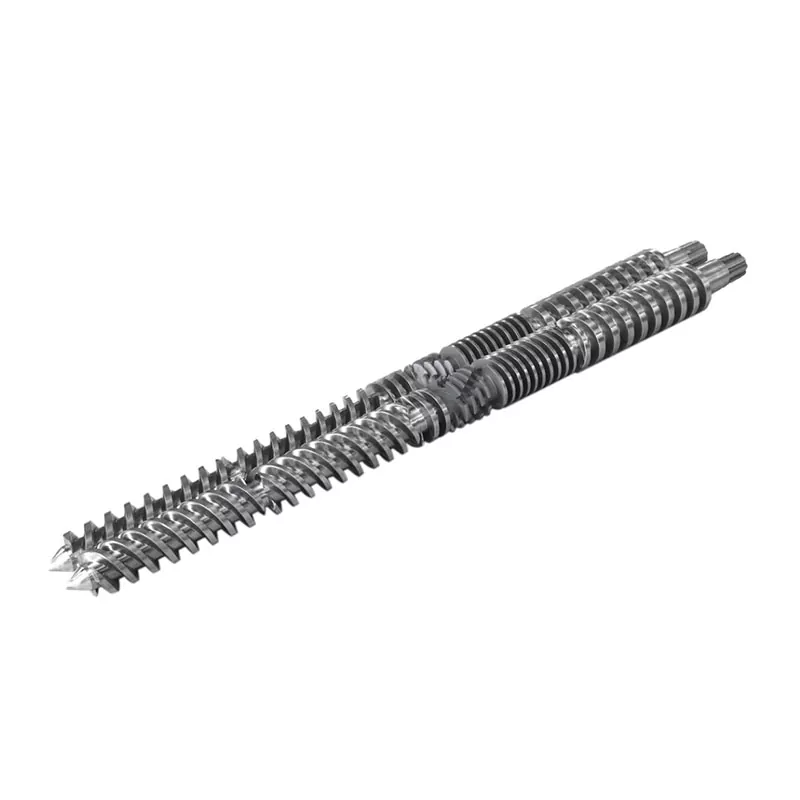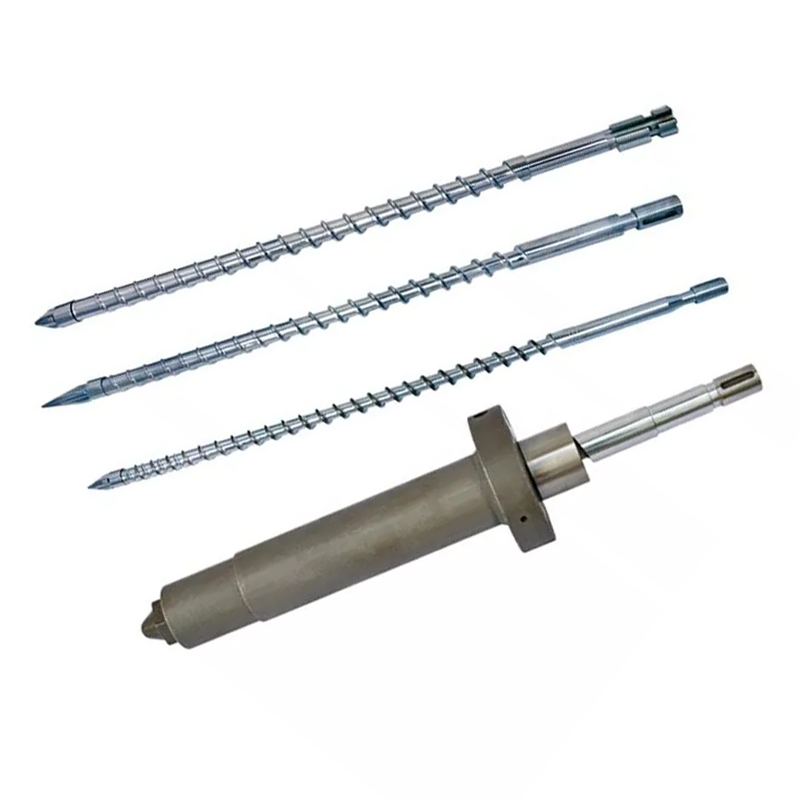
স্ক্রু আরপিএম নিজেই একটি আউটপুট ডায়াল নয়। একটি গতির পরিবর্তন কঠিন পদার্থের পরিবহণ, গলে যাওয়ার সময়, শিয়ার, চাপ তৈরি এবং বসবাসের সময়কে পরিবর্তন করে, তাই দরকারী ফলাফলটি অবশ্যই গলিত তাপমাত্রা, মোটর লোড, চাপ এবং পণ্যের গুণমান দিয়ে বিচার করা উচিত।

দ্রুত উত্তর
স্ক্রু গতি বাড়ালে সাধারণত ড্র্যাগ প্রবাহ বৃদ্ধি পায় এবং যে হারে উপাদান প্রক্রিয়ায় প্রবেশ করে, তবে সম্পর্ক সীমাহীন বা পুরোপুরি রৈখিক নয়। আরও আরপিএম শিয়ার হিট যোগ করতে পারে, বসবাসের সময়কে ছোট করতে পারে এবং দুর্বল ফিড বা গলে যাওয়া অংশকে প্রকাশ করতে পারে।
একবারে একটি নিয়ন্ত্রিত ভেরিয়েবল পরিবর্তন করুন, একটি স্থিতিশীল অবস্থার জন্য অপেক্ষা করুন, তারপর আউটপুট, গলিত তাপমাত্রা প্রোফাইল, চাপ, মোটর লোড এবং পণ্যের গুণমানের তুলনা করুন। ড্রাইভটি দ্রুত ঘুরতে পারলেও এর একটি অনুমোদিত সীমায় পৌঁছে গেলে থামুন।
একটি সংযুক্ত সিস্টেম হিসাবে এক্সট্রুডার পড়ুন
উপাদান একটি বাল্ক কঠিন হিসাবে প্রবেশ করে, একটি সংকুচিত বিছানায় পরিণত হয়, গলে যায়, মিশে যায় এবং একটি সীমাবদ্ধ প্রবাহ পথের মাধ্যমে ছেড়ে যায়। ব্যারেল হিটার এবং কুলিং সার্কিট প্রক্রিয়ার সাথে তাপ বিনিময় করার সময় মোটর যান্ত্রিক শক্তি সরবরাহ করে। স্ক্রু এবং ডাই চাপের দায়িত্ব ভাগ করে নেয়।
একটি 2016 শিল্প-স্কেল সমীক্ষা 135টি অপারেটিং পরিস্থিতির জন্য তিনটি পলিমার, তিনটি স্ক্রু জ্যামিতি, পাঁচটি গতি এবং তিনটি তাপমাত্রার অবস্থা পরীক্ষা করেছে। লেখকরা শক্তির চাহিদা পরিমাপ করেছেন এবং তাপমাত্রার বৈচিত্র্যকে একসাথে গলিয়েছেন। তাদের ফলাফলগুলি উপাদান, স্ক্রু এবং অবস্থার সাথে পরিবর্তিত হয়েছে, যে কারণে একটি সর্বজনীন rpm-থেকে-আউটপুট নিয়ম অবিশ্বাস্য।
আমাদের কারখানার দৃশ্য:সর্বোত্তম অপারেটিং পয়েন্টটি বৈদ্যুতিন সংকেতের মেরু বদল গৃহীত সর্বোচ্চ rpm নয়। এটি সর্বোচ্চ স্থিতিশীল উত্পাদন শর্ত যা অনুমোদিত মোটর, গিয়ারবক্স, চাপ, তাপমাত্রা এবং পণ্য-মানের সীমার মধ্যে থাকে। যদি একটি সীমা তাড়াতাড়ি আসে, একটি দ্রুত ড্রাইভ বা একটি নতুন স্ক্রু অর্ডার করার আগে সেই বাধা শনাক্ত করুন।
স্ক্রু গতি বাড়লে কি পরিবর্তন হয়
উচ্চতর rpm ব্যারেলের তুলনায় স্ক্রু পৃষ্ঠকে দ্রুত সরে যায়। একটি স্থিতিশীল পরিসরে, এটি কঠিন পদার্থের পরিবহন এবং গলিত পরিবহণ বাড়াতে পারে। এটি শিয়ার রেট, যান্ত্রিক শক্তি ইনপুট, গলে যাওয়ার জন্য উপলব্ধ সময় এবং স্ক্রু বিপ্লবের সংখ্যা একটি উপাদান অভিজ্ঞতা পরিবর্তন করে।
গলিত-তাপমাত্রার পরিবর্তনের দিকটি সর্বজনীন নয়। একটি 2014 HDPE গবেষণায় তিনটি রজন সান্দ্রতা, তিনটি স্ক্রু জ্যামিতি এবং বেশ কয়েকটি গতি এবং সেট তাপমাত্রা ব্যবহার করা হয়েছে। এটি পাওয়া গেছে যে স্ক্রু টাইপ, রজন সান্দ্রতা, সেট তাপমাত্রা এবং গতি সমস্ত প্রভাবিত শক্তি ব্যবহার এবং গলিত সামঞ্জস্য।
একক-ফ্লাইটেড স্ক্রুগুলি একটি গুরুতর গতি দেখায় যেখানে গলে যাওয়ার গুণমান খারাপ হয়, যখন পরীক্ষিত বাধা স্ক্রু তাপমাত্রার অভিন্নতা বজায় রাখে।


ব্যারেল সেট তাপমাত্রা গলিত তাপমাত্রা নয়
কন্ট্রোলার একটি হিটার-জোন লক্ষ্য এবং সাধারণত ব্যারেল প্রাচীরের কাছাকাছি একটি তাপমাত্রা প্রদর্শন করে। চ্যানেলের অভ্যন্তরে পলিমারও বিকৃতি এবং ঘর্ষণ থেকে যান্ত্রিক শক্তি গ্রহণ করে। ঠাণ্ডা সেই তাপের কিছু অংশকে সরিয়ে দিতে পারে, কিন্তু চূড়ান্ত গলে যাওয়া একটি কন্ট্রোলার পড়ার পরামর্শের চেয়ে গরম, ঠান্ডা বা কম অভিন্ন থাকতে পারে।
একটি নির্দিষ্ট স্থানে গলিত তাপমাত্রা পরিমাপ করুন এবং সেন্সর পদ্ধতিটি বলুন। 2006 পলিমার ইঞ্জিনিয়ারিং এবং বিজ্ঞান গবেষণায় গলিত প্রবাহ জুড়ে একটি থার্মোকল গ্রিড ব্যবহার করা হয়েছিল। এটি একক-ফ্লাইটেড স্ক্রু সহ উচ্চ থ্রুপুটে নিম্ন-তাপমাত্রার অঞ্চলগুলি খুঁজে পেয়েছে, যখন একটি ম্যাডক মিশুক সহ পরীক্ষিত বাধা স্ক্রু আরও ভাল গলিত এবং নিম্ন বৈচিত্র অর্জন করেছে।
পরিমাপ করা গলে গরম হওয়ার কারণে প্রতিটি হিটার জোনকে কম করবেন না।যদি স্ক্রুটি বেশিরভাগ তাপ তৈরি করে, তবে একটি আক্রমনাত্মক হ্রাস কঠিন বিছানাকে ঠান্ডা রেখে দিতে পারে যখন শিয়ারটি বেশি থাকে। সম্পূর্ণ প্রোফাইল পরিবর্তন করার আগে কোথায় গলে যায়, হিটারের আউটপুট, কুলিং রেসপন্স এবং মোটর লোড পর্যালোচনা করুন।
কেন আউটপুট একটি সরল রেখায় rpm অনুসরণ করে থামে
কম গতিতে, একটি ভাল খাওয়ানো এক্সট্রুডার rpm এবং ভর প্রবাহের মধ্যে একটি কাছাকাছি-রৈখিক সম্পর্ক দেখাতে পারে। সেই সম্পর্ক দুর্বল হয়ে যায় যখন পেলেটগুলি আর চ্যানেলকে আনুপাতিকভাবে পূরণ করে না, বাল্ক ঘনত্বের পরিবর্তন হয়, ফিড থ্রোট পিছলে যায়, গলে যায় পিছিয়ে যায়, বা নিম্নধারার প্রতিরোধ চাপ-প্রবাহের ভারসাম্য পরিবর্তন করে।
একটি 2022 ইউনিভার্সিটি অফ স্টুটগার্ট গবেষণা উচ্চ স্ক্রু গতিতে মসৃণ, হেলালিভাবে খাঁজকাটা এবং অক্ষীয় খাঁজকাটা ফিড জোনগুলির তুলনা করেছে। এটি একটি থ্রেশহোল্ড খুঁজে পেয়েছে যার বাইরে থ্রুপুট অরৈখিক হয়ে উঠেছে, এবং সেই পেলেটের আকার এবং আকার সেই প্রান্তিকে প্রভাবিত করেছে। এটি একটি ব্যবহারিক কারখানার নিয়মকে সমর্থন করে: প্রকৃত ফিডস্টকের পাশাপাশি পলিমার নাম রেকর্ড করুন।



নানহাইয়া এর প্রকাশিত গতি এবং আউটপুট পরিসীমা কিভাবে পড়তে হয়
নানহাইয়া উভয়ের উপর নিম্নলিখিত পারিবারিক টেবিল প্রকাশ করেএকক স্ক্রু বিভাগএবং PE/PP উচ্চ-গতির পৃষ্ঠা। এটি কোম্পানির উল্লিখিত পণ্য পরিসীমা সনাক্ত করার জন্য দরকারী. এটি একটি অনির্দিষ্ট উপাদান এবং মারা জন্য একটি অপারেটিং গ্যারান্টি নয়.
| মডেল | এল/ডি | প্রকাশিত আউটপুট | প্রকাশের গতি | ড্রাইভিং মোটর |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 থেকে 5 কেজি/ঘণ্টা | 10 থেকে 60 আরপিএম | 1.1 / 1.5 / 2.2 কিলোওয়াট |
| NHYZS25 | 25:1 | 5 থেকে 8 কেজি/ঘণ্টা | 10 থেকে 60 আরপিএম | 2.2 / 3.0 / 4.0 কিলোওয়াট |
| NHY30 | 25:1 | 5 থেকে 10 কেজি/ঘণ্টা | 10 থেকে 60 আরপিএম | 2.2 / 3.0 / 4.0 কিলোওয়াট |
| NHY45 | 25:1 থেকে 36:1 | 10 থেকে 120 কেজি/ঘণ্টা | 10 থেকে 150 আরপিএম | 5.5 থেকে 22 কিলোওয়াট |
| NHY65 | 25:1 থেকে 36:1 | 60 থেকে 300 কেজি/ঘণ্টা | 20 থেকে 150 আরপিএম | 22 থেকে 75 কিলোওয়াট |
| NHY75 | 25:1 থেকে 36:1 | 200 থেকে 450 কেজি/ঘণ্টা | 20 থেকে 150 আরপিএম | 30 থেকে 132 কিলোওয়াট |
| NHY90 | 25:1 থেকে 36:1 | 180 থেকে 600 কেজি/ঘন্টা | 20 থেকে 110 আরপিএম | 30 থেকে 185 কিলোওয়াট |
| NHY120 | 25:1 থেকে 36:1 | 320 থেকে 1000 কেজি/ঘণ্টা | 20 থেকে 90 আরপিএম | 75 থেকে 280 কিলোওয়াট |
| NHY150 | 25:1 থেকে 36:1 | 400 থেকে 1300 কেজি/ঘণ্টা | 20 থেকে 75 আরপিএম | 90 থেকে 400 কিলোওয়াট |
উত্স: Nanhaiya ওয়েবসাইট, 31 আগস্ট, 2026 চেক করা হয়েছে। প্রতিটি সারিতে বিস্তৃত সিরিজের মান রয়েছে। একটি অনুমান করা মেশিন কনফিগারেশনে সর্বোচ্চ আউটপুট, গতি এবং মোটর নম্বর একত্রিত করবেন না।
নানহাইয়া ওয়েবসাইটের দাবি:PE/PP হাই-স্পিড পৃষ্ঠায় বলা হয়েছে যে অপ্টিমাইজ করা স্ক্রু কাঠামো এবং একটি উচ্চ-টর্ক গিয়ারবক্স ঐতিহ্যগত সরঞ্জামের তুলনায় দ্বিগুণ দক্ষতা বাড়াতে পারে এবং এর নকশা পিপি এক্সট্রুশন তাপমাত্রা কমিয়ে দিতে পারে।
পৃষ্ঠায় তুলনা করার মেশিন, রজন, ডাই, পরীক্ষার পদ্ধতি বা গ্রহণযোগ্যতা জানা নেই। উভয় বিবৃতিকে সরবরাহকারীর দাবি হিসাবে বিবেচনা করুন যেগুলির জন্য একটি ROI বা ক্রয়ের গ্যারান্টি প্রবেশ করার আগে একটি প্রকল্প-নির্দিষ্ট পরীক্ষার প্রোটোকল প্রয়োজন৷
সংমিশ্রণ ব্যাখ্যা করুন, বিচ্ছিন্ন পাঠ নয়
| একটি rpm বৃদ্ধির পর প্রবণতা | সম্ভাব্য ব্যাখ্যা | পরবর্তী চেক |
|---|---|---|
| আউটপুট বেড়ে যায়, চাপ এবং লোড স্থিতিশীল থাকে, গুণমান বজায় থাকে | লাইনটি এখনও তার দরকারী অপারেটিং উইন্ডোর ভিতরে থাকতে পারে | গলিত-তাপমাত্রার অভিন্নতা এবং নিম্নধারার শীতল ক্ষমতা নিশ্চিত করুন |
| আরপিএম বৃদ্ধি পায় কিন্তু আউটপুট লাভ সঙ্কুচিত হয় | ফিডের ক্ষমতা, গলে যাওয়া বা নিম্নধারার প্রতিরোধ ক্ষমতা সীমিত হতে পারে | ফিডের ধারাবাহিকতা, নির্দিষ্ট আউটপুট, ফিল্টার এবং ডাই প্রেসার পরীক্ষা করুন |
| দ্রবীভূত তাপমাত্রা এবং মোটর লোড দ্রুত বৃদ্ধি | যান্ত্রিক শক্তি এবং প্রতিরোধ ক্ষমতা বৃদ্ধি পাচ্ছে | রজন সান্দ্রতা, স্ক্রু জ্যামিতি, ফিল্টার অবস্থা এবং তাপ প্রোফাইল পর্যালোচনা করুন |
| গড় গলিত তাপমাত্রা হ্রাস পায় কিন্তু তারতম্য বৃদ্ধি পায় | দেরী বা অসম্পূর্ণ গলনা উপস্থিত হতে পারে | পণ্যের ত্রুটিগুলি পরিদর্শন করুন এবং স্ক্রু গলানোর ক্ষমতার সাথে তুলনা করুন |
| আউটপুট এবং মোটর লোড সহ চাপ চক্র | সমস্যাটি ফিড, গলে যাওয়া, তাপমাত্রা নিয়ন্ত্রণ বা সীমাবদ্ধতা হতে পারে | ব্যবহার করুনসার্জিং ডায়াগনস্টিক গাইড |
| ফিল্টার বা ডাই পরিবর্তনের পরে লোড বেড়ে যায় | ডাউনস্ট্রিম প্রতিরোধ অপারেটিং পয়েন্ট পরিবর্তন | একই উপাদান এবং হারে পরিষ্কার এবং নোংরা চাপ তুলনা করুন |


নিয়ন্ত্রণগুলি অনুসরণ করার পরিবর্তে একটি নিয়ন্ত্রিত ধাপ পরীক্ষা ব্যবহার করুন
- একটি স্থিতিশীল উপাদান লট এবং পণ্য চয়ন করুন.রজন গ্রেড, পেলেট বা রিগ্রিন্ড ফর্ম, সংযোজন, আর্দ্রতা এবং সাম্প্রতিক উপাদান ক্রম রেকর্ড করুন।
- একটি বেসলাইন স্থাপন করুন।লাইন স্থিতিশীল হওয়ার পরে প্রকৃত rpm, ফিড, আউটপুট, গলিত তাপমাত্রা, চাপ, মোটর লোড, জোন রিডিং এবং পণ্যের গুণমান রেকর্ড করুন।
- একটি অনুমোদিত ভেরিয়েবল পরিবর্তন করুন.লাইন পদ্ধতি দ্বারা সংজ্ঞায়িত বৃদ্ধি এবং স্থিতিশীলতা সময় ব্যবহার করুন। গতি, ফিড এবং তাপমাত্রা একসাথে পরিবর্তন করবেন না।
- গড় এবং প্রকরণ উভয়েরই তুলনা করুন।একটি গ্রহণযোগ্য গড় সাইক্লিং চাপ বা একটি অসম গলিত-তাপমাত্রার প্রোফাইল লুকাতে পারে।
- প্রথম সীমাবদ্ধ শর্ত চিহ্নিত করুন।এটি মোটর লোড, চাপ, গলে যাওয়া গুণমান, মাত্রিক স্থিতিশীলতা, শীতল ক্ষমতা বা পৃষ্ঠের ত্রুটি হতে পারে।
- শুধুমাত্র অনুমোদিত সীমার মধ্যে পুনরাবৃত্তি করুন।উপযোগী সর্বোচ্চ পৌঁছানো হয় যখন আরেকটি বৃদ্ধি খুব কম আউটপুট দেয় বা গ্রহণযোগ্যতার বাইরে একটি পরিমাপিত অবস্থাকে ঠেলে দেয়।
আমাদের কারখানার দৃশ্য:একজন গ্রাহক যে পাঁচটি স্থিতিশীল অপারেটিং পয়েন্ট পাঠায় সে আমাদেরকে একজন গ্রাহকের চেয়ে বেশি উপযোগী ডিজাইনের প্রমাণ দেয় যে সর্বাধিক একটি rpm পাঠায়। প্রবণতা দেখায় যে লাইনটি কোথায় কার্যকারিতা হারাবে এবং পরবর্তী পরিবর্তনটি ফিড বিভাগে, স্ক্রু জ্যামিতি, পরিধানের অবস্থা বা ডাউনস্ট্রিম সরঞ্জামের অন্তর্ভুক্ত কিনা।
যখন প্রক্রিয়া প্রবণতা হার্ডওয়্যারের দিকে ফিরে আসে
উচ্চতর rpm অত্যধিক স্ক্রু-টু-ব্যারেল ক্লিয়ারেন্স, একটি আন্ডারসাইজড ফিড সেকশন, একটি গলিত অংশ যা পিছনে পড়ে, বা একটি মিক্সার যা খুব বেশি চাপের ক্ষতি করে তা মেরামত করতে পারে না। এটি সেই সীমাগুলি দেখতে সহজ করে তুলতে পারে। তাদের অনুলিপি করার আগে পরিহিত উপাদানগুলি পরিষ্কার এবং পরিমাপ করুন।
ব্যবহার করুনবাধা, প্রচলিত এবং মিশ্রণ স্ক্রু তুলনাযখন গলে অভিন্নতা গতির সাথে পরিবর্তিত হয়। ব্যবহার করুনপরিমাপ গাইড পরিধানযখন একটি পরিষ্কার প্রবাহ পথ এবং স্থিতিশীল উপাদানের সাথে নির্দিষ্ট আউটপুট হ্রাস পায়।
নানহাইয়ারসরঞ্জাম পৃষ্ঠাবলে যে এর CNC লেদগুলি 6 মিটার পর্যন্ত ওয়ার্কপিস মেশিন করতে পারে এবং এর ড্রিলিং এবং মিলিং সরঞ্জামগুলির 0.02 মিমি অবস্থান নির্ভুলতা রয়েছে। এগুলি কারখানা-স্তরের প্রকাশিত ক্ষমতা। অনুমোদিত অঙ্কন এখনও অর্ডার জন্য মাত্রা এবং পরিদর্শন পয়েন্ট সংজ্ঞায়িত করা আবশ্যক.

একটি উচ্চ-আউটপুট একক স্ক্রু পর্যালোচনার জন্য ডেটা
- মেশিন মেকার, মডেল এবং স্ক্রু ব্যাস
- আসল এবং বর্তমান স্ক্রু এবং ব্যারেল পরিমাপ
- রজন গ্রেড, পেলেট ফর্ম, রিগ্রিন্ড এবং সংযোজন
- স্বীকৃত মানের সাথে সাধারণ এবং লক্ষ্য আউটপুট
- মোটর, গিয়ারবক্স অনুপাত এবং রেটযুক্ত টর্ক ডেটা
- প্রকৃত rpm, মোটর লোড এবং শক্তি প্রবণতা
- ব্যারেল সেটপয়েন্ট এবং প্রকৃত জোন রিডিং
- দ্রবীভূত তাপমাত্রা অবস্থান এবং সেন্সর পদ্ধতি
- চাপ প্রবণতা, ফিল্টার এবং ডাই বিবরণ
- কুলিং, হাল-অফ এবং ডাউনস্ট্রিম সীমা
- ত্রুটির ছবি এবং রক্ষিত নমুনা
- মূল অঙ্কন এবং সংযোগ মাত্রা
প্রায়শই জিজ্ঞাসিত প্রশ্ন
ক্রমবর্ধমান স্ক্রু গতি কি সর্বদা এক্সট্রুডার আউটপুট বাড়ায়?
না। আউটপুট একটি স্থিতিশীল অপারেটিং উইন্ডোর ভিতরে স্ক্রু গতির সাথে বাড়তে পারে, তবে ফিড ক্ষমতা, পেলেট ফর্ম, স্ক্রু জ্যামিতি, গলানো ক্ষমতা, ডাই রেজিস্ট্যান্স, মোটর লোড এবং পরিধান ফলাফলকে সীমিত করতে পারে। উচ্চ গতিতে, নির্দিষ্ট আউটপুট পড়ে যেতে পারে বা গলে কম অভিন্ন হয়ে যেতে পারে।
ব্যারেল সেট তাপমাত্রা গলে তাপমাত্রা একই?
নং ব্যারেল সেটপয়েন্ট হিটার জোন নিয়ন্ত্রণ করে, যখন পলিমার স্ক্রু ঘূর্ণন এবং শিয়ার থেকে যান্ত্রিক শক্তি গ্রহণ করে। একটি উপযুক্ত সেন্সর দিয়ে একটি সংজ্ঞায়িত স্থানে গলে যাওয়া পরিমাপ করুন এবং নিয়ামক সেটপয়েন্টটিকে প্রকৃত গলিত তাপমাত্রা হিসাবে বিবেচনা করার পরিবর্তে পদ্ধতিটি রেকর্ড করুন।
স্ক্রু গতি বাড়লে তাপমাত্রা কেন গলতে পারে?
উচ্চতর স্ক্রু গতি শিয়ার রেট এবং যান্ত্রিক শক্তি ইনপুট বৃদ্ধি করতে পারে। গলিত তাপমাত্রার কতটা পরিবর্তন হয় তা নির্ভর করে রজন সান্দ্রতা, স্ক্রু জ্যামিতি, ফিল, ব্যারেল প্রোফাইল এবং ডাউনস্ট্রিম প্রতিরোধের উপর। কিছু স্ক্রু এবং উপাদান সংমিশ্রণ এর পরিবর্তে একটি গুরুতর গতির বাইরে দুর্বল বা অসম্পূর্ণ গলন দেখাতে পারে।
rpm বেড়ে গেলেও কেন আউটপুট বাড়তে পারে?
ফিড বিভাগটি আনুপাতিকভাবে ভরাট করা বন্ধ করে দিতে পারে, পেলেট স্লিপ পরিবর্তন হতে পারে, বাল্ক ঘনত্ব পরিবর্তিত হতে পারে, গলানোর ক্ষমতা পৌঁছে যেতে পারে, বা ডাই এবং ফিল্টার প্রতিরোধ সিস্টেমকে সীমাবদ্ধ করতে পারে। একটি জীর্ণ স্ক্রু এবং ব্যারেল ফুটো বাড়াতে পারে এবং দরকারী পাম্পিং কমাতে পারে।
স্ক্রু গতি পরিবর্তন করার পরে অপারেটরদের কী রেকর্ড করা উচিত?
প্রকৃত স্ক্রু গতি, ফিড রেট, আউটপুট, গলে যাওয়া তাপমাত্রা এবং তারতম্য, গলিত চাপ এবং তারতম্য, মোটর লোড, অঞ্চলের তাপমাত্রা, শীতল প্রতিক্রিয়া, পণ্যের গুণমান এবং একটি নতুন স্থিতিশীল অবস্থায় পৌঁছানোর জন্য অনুমোদিত সময় রেকর্ড করুন।
উচ্চ-আউটপুট একক স্ক্রু পর্যালোচনার জন্য আমার নানহাইয়াকে কোন ডেটা পাঠাতে হবে?
রেজিন গ্রেড এবং ফর্ম, অ্যাডিটিভ এবং ফিলার, প্রয়োজনীয় আউটপুট, বর্তমান rpm, মোটর এবং গিয়ারবক্স ডেটা, ব্যারেল প্রোফাইল, গলিত তাপমাত্রা এবং চাপের প্রবণতা, ডাই এবং ফিল্টারের বিবরণ, স্ক্রু এবং ব্যারেল অঙ্কন, পরিধান পরিমাপ এবং পণ্যের ত্রুটি বা উত্পাদন সীমা আপনার সমাধান করতে হবে।
সম্পাদকীয় নোট: নানহাইয়া পণ্যের স্পেসিফিকেশন এবং দাবি কোম্পানি-প্রকাশিত তথ্য হিসেবে চিহ্নিত করা হয়েছে। স্বাধীন গবেষণা প্রক্রিয়া সম্পর্ক সমর্থন করে, কোনো নানহাইয়া মডেলের জন্য গ্যারান্টি নয়। চূড়ান্ত সীমা এবং গ্রহণযোগ্যতার শর্তগুলির জন্য উপাদান, মেশিন, অনুমোদিত অঙ্কন এবং প্রকল্প পরীক্ষার পরিকল্পনা প্রয়োজন।